

Nung chảy lớp bột bằng laser (kim loại, SLM/DMLS)
Laser làm chảy các lớp mỏng bột kim loại (nung chảy lớp bột)
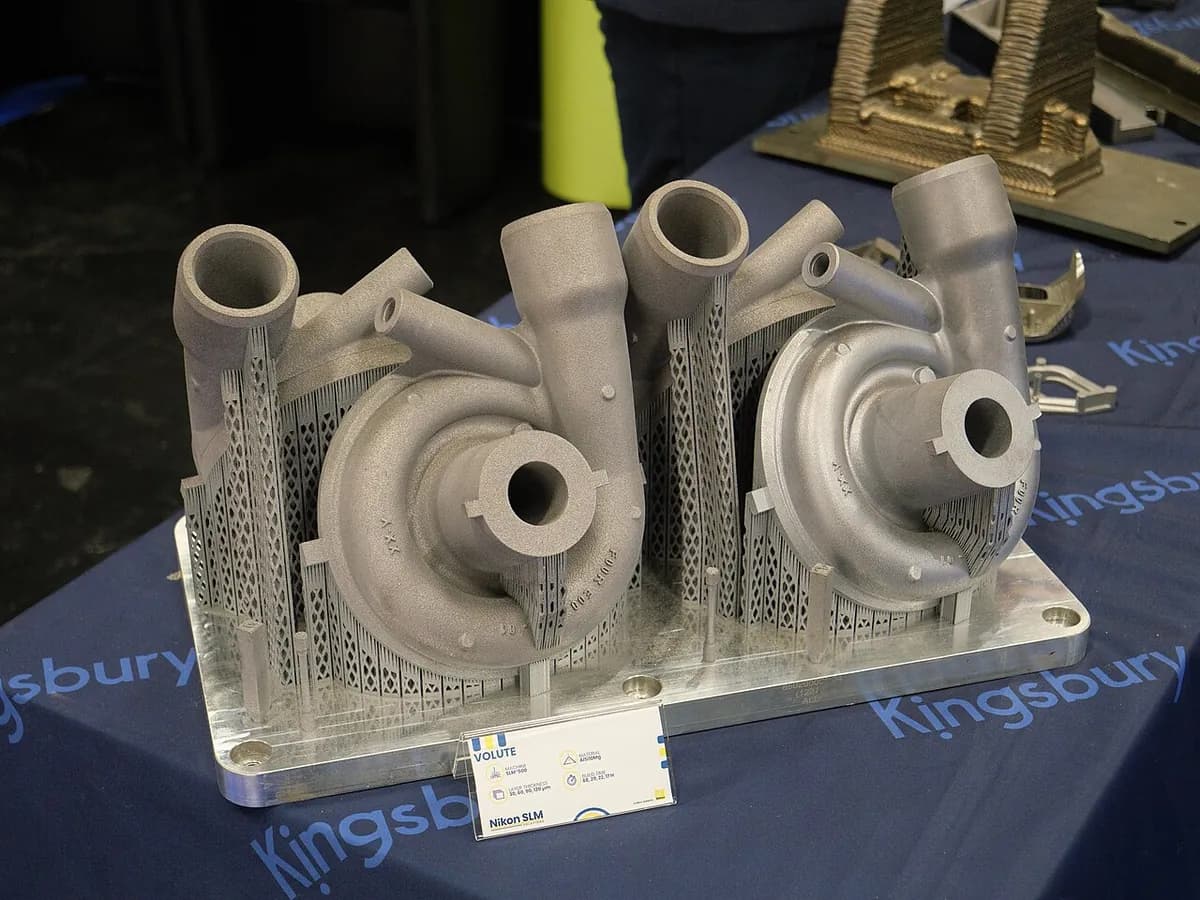
Nung chảy lớp bột bằng laser (LPBF) làm chảy bột kim loại mịn bằng laser, từng lớp mỏng một, để tạo chi tiết kim loại đặc hoàn toàn. Các nhà sản xuất máy gọi nó là SLM (nung chảy laser chọn lọc) hoặc DMLS (thiêu kết laser kim loại trực tiếp). Nó quan trọng vì tạo ra hình kim loại mà không dụng cụ cắt hay khuôn nào làm được, như chi tiết động cơ tên lửa có kênh làm mát bên trong.
Cách hoạt động
Cắt lớp và thêm giá đỡ. Phần mềm cắt mô hình thành các lớp rất mỏng và thêm giá đỡ (thanh kim loại mỏng). Chúng neo phần nhô vào bàn chế tạo và dẫn nhiệt đi để chi tiết không cong vênh.
Nạp argon. Buồng được bịt kín và xả bằng argon hoặc nitơ, khí trơ giữ kim loại nóng khỏi oxy hóa. Dòng khí đều quét khói và bắn tóe (giọt nóng nhỏ) ra khỏi đường đi của laser.
Rải một lớp. Piston cấp bột nâng lên, và lưỡi gạt rải bột kim loại lên bàn chế tạo, thường dày 0,02–0,06 mm.
Làm chảy lát cắt. Một laser sợi, thường 200–1.000 W, vẽ lát cắt. Nó làm chảy bột thành vũng chảy nhỏ đông lại gần như tức thì, hàn vào lớp bên dưới.
Hạ xuống và lặp lại. Bàn chế tạo hạ xuống một lớp và chu kỳ lặp lại, thường hàng nghìn lần trong một hoặc nhiều ngày.
Hoàn thiện chi tiết. Khi còn trên bàn, chi tiết được nhiệt luyện khử ứng suất (gia nhiệt chậm làm giãn ứng suất bị khóa). Sau đó chúng được cắt rời, giá đỡ được loại bỏ, và nhiều chi tiết tiếp tục HIP (ép đẳng tĩnh nóng, bài 9.3) và gia công.
Thông số chính
- Vật liệu
- Hợp kim titan (Ti-6Al-4V), thép không gỉ và thép dụng cụ, siêu hợp kim niken (Inconel), nhôm (AlSi10Mg), côban–crôm, hợp kim đồng
- Chi tiết thường gặp
- Kim phun động cơ tên lửa, chi tiết tuabin và hệ thống nhiên liệu, implant y tế, mão răng, khuôn có kênh làm mát, bộ trao đổi nhiệt
- Kích thước chi tiết
- Thường 25–40 cm mỗi cạnh; máy lớn nhất vượt quá 1 m
- Độ chính xác
- Khoảng ±0,1 mm khi mới in; các mặt quan trọng được gia công sau
- Bề mặt hoàn thiện
- Mờ và hơi nhám, như giấy nhám mịn; thô hơn ở bề mặt hướng xuống; thường được phun cát, đánh bóng hoặc gia công
- Số lượng phù hợp
- Từ 1 đến vài nghìn chi tiết mỗi năm; tốt nhất khi mỗi chi tiết phức tạp và có giá trị
- Chi phí khuôn dụng cụ và máy
- Không cần khuôn; máy tốn vài trăm nghìn đến vài triệu đô la
- Tốc độ
- Chậm: bản in thường mất từ một đến vài ngày
Ưu điểm và hạn chế
Ưu điểm
- Những hình không thể gia công hay đúc: kênh bên trong, mạng lưới, hình hữu cơ
- Kim loại đặc hoàn toàn, tương đương kim loại đúc hoặc cán sau nhiệt luyện
- Nhiều chi tiết gộp thành một, tiết kiệm lắp ráp và trọng lượng
- Thiết kế nhẹ từ tối ưu hóa topo (phần mềm loại bỏ vật liệu không cần thiết)
Hạn chế
- Máy, bột và hậu xử lý rất đắt
- Cần giá đỡ, phải cắt hoặc gia công bỏ
- Ứng suất nhiệt bị khóa có thể làm cong chi tiết hoặc làm nứt khỏi bàn
- Chậm, với bề mặt thô thường cần gia công
Ứng dụng
- Không gianKim phun động cơ tên lửa, buồng đốt, chi tiết bơm turbo
- Hàng không vũ trụVòi phun nhiên liệu động cơ phản lực, giá đỡ, bộ trao đổi nhiệt
- Y tếỔ cối khớp háng và implant cột sống có bề mặt xốp, implant đặt riêng
- Nha khoaMão, cầu răng và khung hàm giả bằng côban–crôm
- Dụng cụKhuôn ép phun với làm mát theo hình (kênh bám theo hình chi tiết)
- Đua xeGiá đỡ nhẹ, trụ đứng, chi tiết ống xả và thủy lực
Cách nhận biết
- Bề mặt kim loại xám mờ, hơi nhám hạt, thường có đường lớp mờ.
- Những vết sẹo nhỏ hoặc mảng thô trên bề mặt hướng xuống, nơi giá đỡ đã được loại bỏ.
- Một đáy phẳng, thường đã gia công, nơi chi tiết được cắt khỏi bàn chế tạo.
- Hình hữu cơ, mạng lưới hoặc kênh bên trong mà không mũi khoan hay khuôn nào tạo ra được.
So sánh với
Xem video
RAPID DIRECT · Toàn bộ quy trình SLM, giải thích cho người mới
Billy Wu · Cảnh quay cận cảnh một chi tiết đang được chế tạo
3D Distributed · Một máy đang làm việc: laser, tia lửa và lưỡi gạt bột
NASA's Marshall Space Flight Center · Chi tiết động cơ tên lửa in tại NASA
Xem ảnh thật
- Wikipedia: Nung chảy laser chọn lọc — sơ đồ quy trình và ảnh chi tiết kim loại in
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- LPBF làm chảy bột kim loại bằng laser trong khí trơ, tạo chi tiết đặc hoàn toàn từng lớp một.
- Nó tạo chi tiết kim loại phức tạp, nhẹ mà không quy trình nào khác làm được, nhưng chậm và chi phí cao.
- Giá đỡ, nhiệt luyện, cắt khỏi bàn và thường là gia công là một phần của mọi công việc.
Xem thêm trong Sản xuất bồi đắp
Tất cả 100 quy trình
 8.1ShortFDM (mô hình hóa lắng đọng nóng chảy)Đùn sợi nhựa nóng chảy qua vòi di chuyển (đùn vật liệu)Mở bài học
 8.2In 3D quang khắc (SLA/DLP)Làm cứng nhựa lỏng từng lớp bằng laser hoặc máy chiếu (quang trùng hợp trong thùng)Mở bài học
 8.3Thiêu kết laser chọn lọc (SLS)Laser nung chảy liên kết bột nylon trong một lớp nền; bột rời nâng đỡ chi tiết (nung chảy lớp bột)Mở bài học
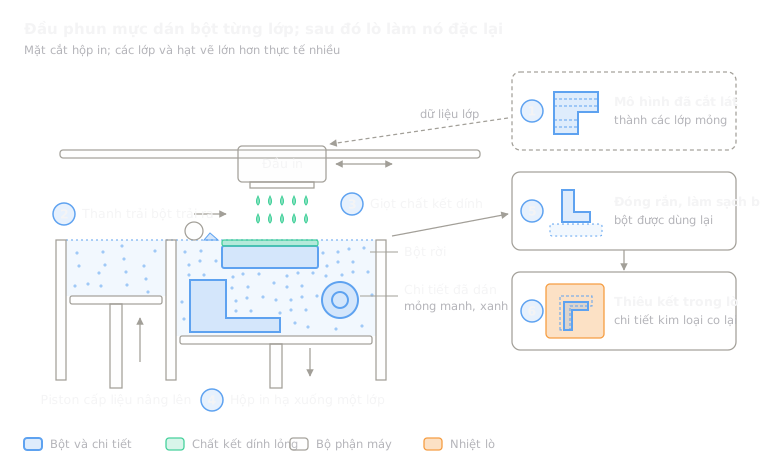 8.5In phun kết dínhĐầu phun mực dán dính bột, sau đó chi tiết được sấy cứng hoặc thiêu kết (binder jetting)Mở bài học
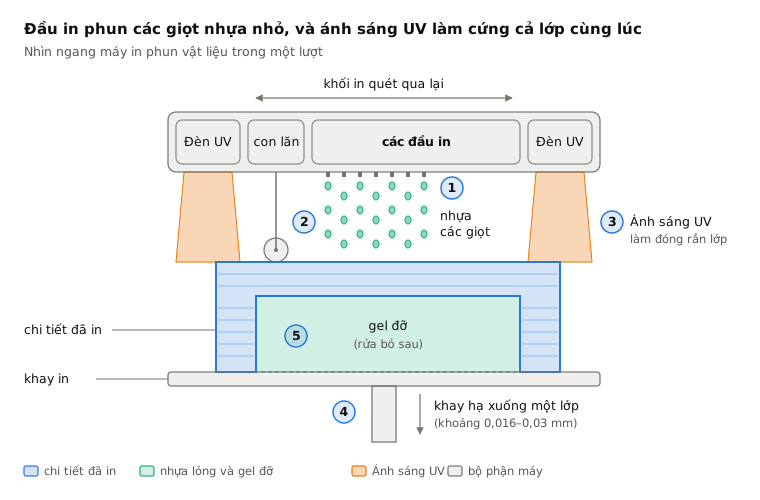
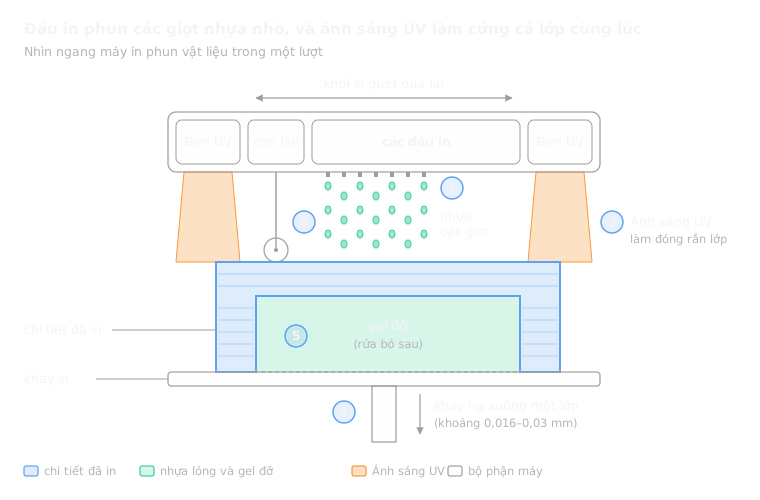 8.6In phun vật liệu (PolyJet)Phun các giọt nhựa và làm cứng chúng bằng ánh sáng UV (in phun vật liệu)Mở bài học
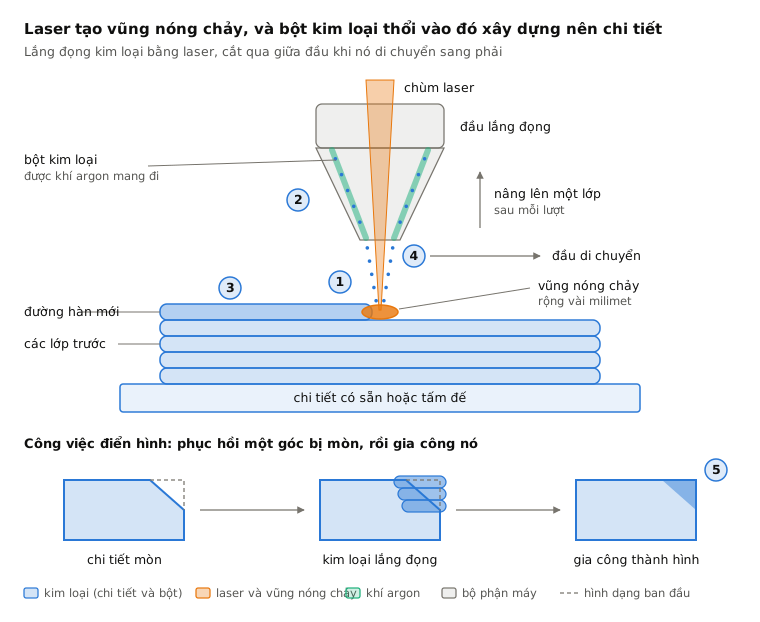
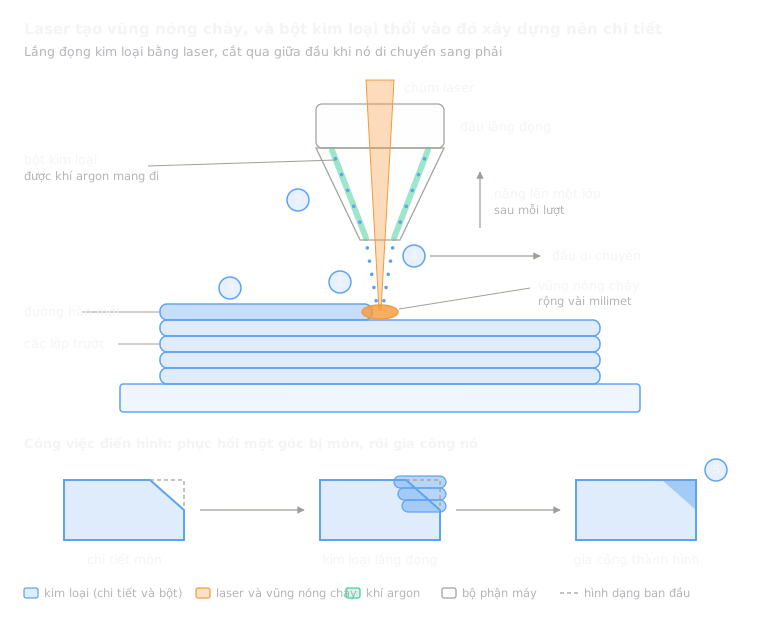 8.7Lắng đọng năng lượng định hướng (DED/LMD)Laser làm chảy một vũng trên chi tiết; bột được thổi vào thêm kim loại (lắng đọng năng lượng định hướng)Mở bài học
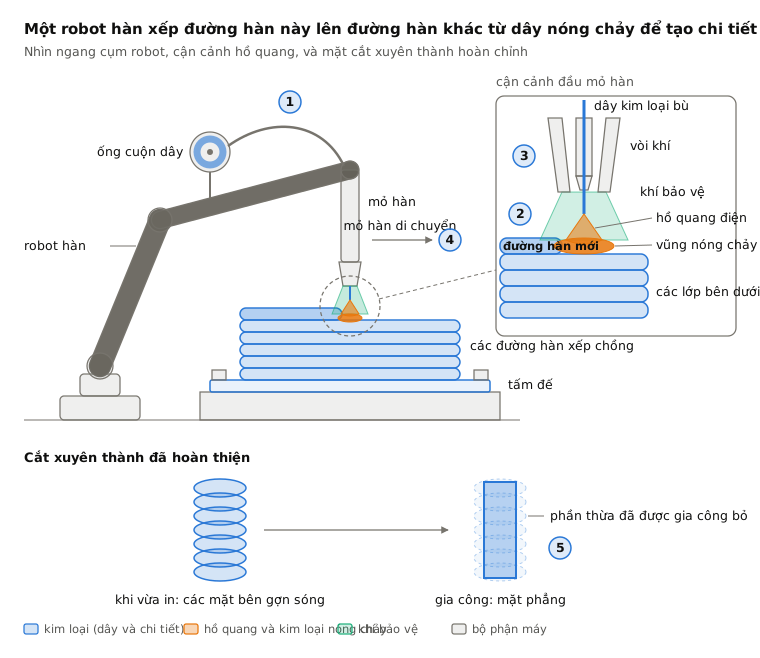
 8.8Sản xuất bồi đắp hồ quang dây (WAAM)Robot hàn xếp chồng dây nóng chảy bằng hồ quang thành các đường hàn (lắng đọng năng lượng định hướng)Mở bài học
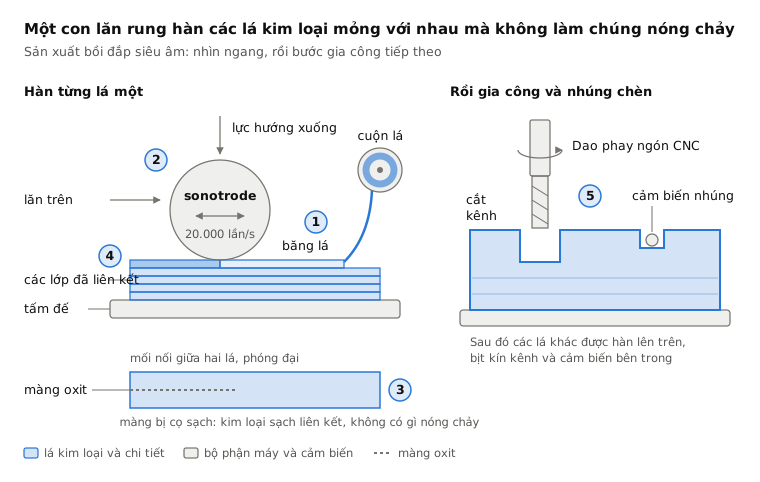
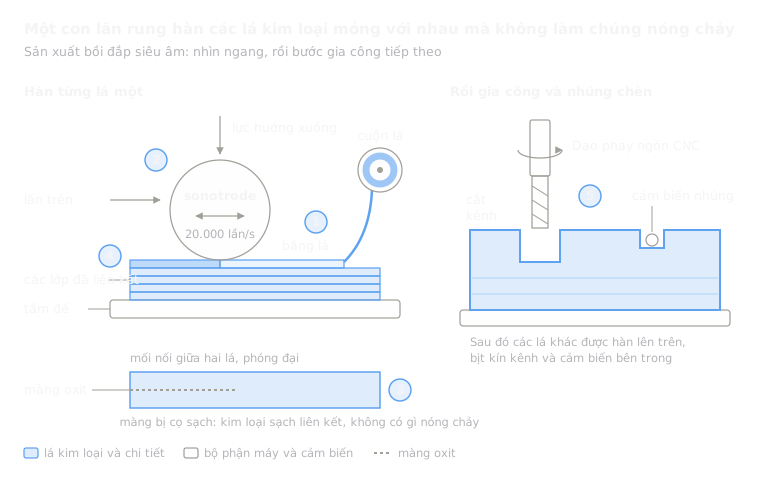 8.9Sản xuất bồi đắp siêu âm (UAM)Rung siêu âm hàn các lá kim loại mà không làm nóng chảy, rồi máy phay cắt tỉa chúng (ghép lớp tấm)Mở bài học
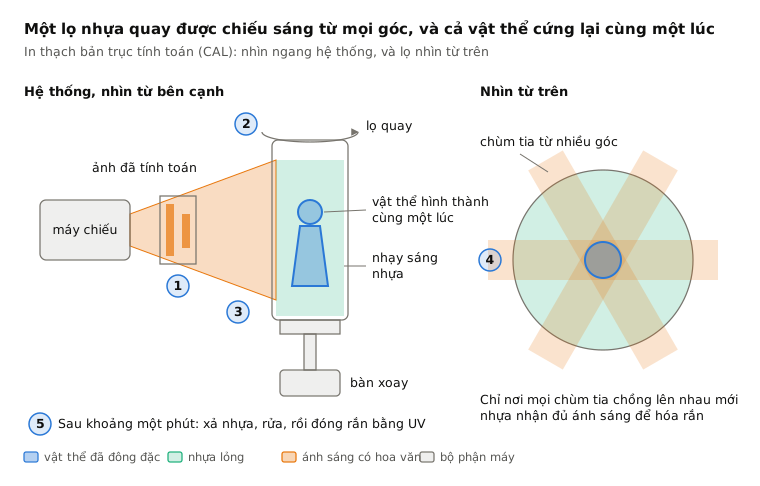
 8.10In thể tích (CAL)Ánh sáng từ mọi góc làm đóng rắn cả lọ nhựa đang quay cùng một lúc (in thể tích)Mở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.