

Sản xuất bồi đắp hồ quang dây (WAAM)
Robot hàn xếp chồng dây nóng chảy bằng hồ quang thành các đường hàn (lắng đọng năng lượng định hướng)
Sản xuất bồi đắp hồ quang dây (WAAM) là in 3D bằng robot hàn. Hồ quang điện làm chảy dây hàn thông thường, và robot xếp hết đường hàn này đến đường hàn khác thành chi tiết có thể dài hàng mét. Đây là cách rẻ nhất và nhanh nhất để in chi tiết kim loại lớn, từ chân vịt tàu thủy đến một cây cầu đi bộ.
Cách hoạt động
Cấp dây. Bộ cấp dây kéo dây hàn, thường dày khoảng 1–1,6 mm, từ ống cuộn và đẩy nó qua mỏ hàn.
Mồi hồ quang. Một hồ quang điện (tia lửa liên tục, nóng hàng nghìn độ) nhảy từ đầu dây đến chi tiết. Nó làm chảy dây, và các giọt rơi vào vũng nóng chảy trên đỉnh thành.
Bảo vệ vũng hàn. Khí thoát ra từ vòi, thường là argon hoặc hỗn hợp argon, giữ không khí ra xa. Không có nó, kim loại nóng sẽ bị oxy hóa (phản ứng với oxy) và trở nên yếu, xốp.
Xếp chồng các đường hàn. Robot kéo mỏ hàn dọc theo thành, và vũng nóng chảy đông lại thành một đường hàn phía sau nó. Sau mỗi lớp, mỏ hàn nâng lên khoảng 1–2 mm và đặt lớp tiếp theo.
Làm nguội, rồi gia công. Mỗi lớp phải nguội một chút trước lớp kế tiếp, nếu không thành sẽ võng xuống. Cuối cùng, máy phay cắt các mặt bên gợn sóng cho phẳng đúng kích thước cuối.
Thông số chính
- Vật liệu
- Hầu như mọi dây hàn được: thép cacbon và thép không gỉ, nhôm, titan, hợp kim niken và đồng thanh
- Chi tiết thường gặp
- Chi tiết lớn gần hoàn chỉnh (gần với hình dạng cuối, vẫn cần gia công): chân vịt, phụ kiện ống, mặt bích, khung hàng không vũ trụ, kết cấu kiến trúc
- Kích thước chi tiết
- Từ khoảng 0,2 m đến vài mét, bị giới hạn bởi tầm với của robot, đường ray hoặc giàn của nó
- Độ chính xác
- Khoảng ±0,5–1 mm khi vừa in; gia công đưa về khoảng ±0,05 mm
- Bề mặt hoàn thiện
- Nhám và gợn sóng khi vừa in, với những gợn bạn sờ thấy được; mặt gia công thì nhẵn
- Số lượng phù hợp
- Chiếc đơn lẻ và lô nhỏ chi tiết lớn
- Chi phí khuôn dụng cụ và máy
- Không cần khuôn dụng cụ. Được xây từ robot hàn và nguồn điện tiêu chuẩn: thường vài trăm nghìn USD, rẻ hơn nhiều so với hệ thống laser. Dây rẻ hơn nhiều so với bột kim loại
- Tốc độ
- Thường 1–4 kg kim loại mỗi giờ, nhanh hơn khoảng mười lần so với nung chảy lớp bột
Ưu điểm và hạn chế
Ưu điểm
- Tốc độ xây dựng rất cao cho chi tiết lớn
- Thiết bị chi phí thấp và dây rẻ
- Gần như không giới hạn kích thước: robot có thể chạy trên đường ray
- Ít lãng phí kim loại so với gia công từ khối đặc
Hạn chế
- Bề mặt nhám, gợn sóng: luôn cần gia công
- Chi tiết thô: không có lỗ nhỏ, thành mỏng hay chi tiết tinh
- Nhiệt tích tụ gây ứng suất và biến dạng, nên chi tiết có thể cong vênh
- Chờ mỗi lớp nguội làm chậm quá trình in
Ứng dụng
- Hàng hảiChân vịt tàu thủy và cánh chân vịt bằng đồng thanh
- Hàng không vũ trụChi tiết lớn bằng titan và nhôm in thành phôi, rồi gia công
- Dầu khí và năng lượngPhụ kiện ống, mặt bích và thân van, thường làm nhanh để làm phụ tùng thay thế
- Xây dựng và kiến trúcMắt nối và kết cấu thép, như cây cầu đi bộ in 3D ở Amsterdam
- Không gianĐộng cơ đẩy tên lửa và chi tiết kết cấu lớn
Cách nhận biết
- Thành được tạo từ các đường hàn xếp chồng thấy rõ, như một cuộn dây thừng.
- Thường có màu nhiệt cầu vồng (các màu rơm, xanh dương và tím) trên bề mặt thép và titan.
- Một tấm đế dày vẫn còn dính, hoặc vết cưa nơi nó bị cắt ra.
- Các mặt phẳng đã gia công nằm ngay cạnh các mặt nhám, gợn sóng.
So sánh với
Xem video
theworacle · Một minh họa phòng thí nghiệm về WAAM titan, kể cả cán thành giữa các lớp
MX3D · Một robot in động cơ đẩy tên lửa từng đường hàn một
MX3D · Một cánh bơm lớn đã in nhìn cận cảnh
MX3D · Cây cầu thép không gỉ đã in được nâng vào vị trí trên một con kênh
Xem ảnh thật
- Wikipedia: Lắng đọng năng lượng định hướng — họ quy trình mà WAAM thuộc về; văn bản với ít ảnh
- Tìm ảnh trên Wikimedia Commons
- Tìm kiếm Wikimedia Commons: MX3D bridge — ảnh cây cầu thép đã in
Ghi nhớ
- WAAM là hàn hồ quang bằng robot dùng để xếp chồng các đường hàn thành chi tiết.
- Đây là con đường nhanh nhất, rẻ nhất đến chi tiết kim loại lớn, nhưng chúng ra khá nhám.
- Hãy chờ đợi phải gia công mọi bề mặt chức năng sau khi in.
Xem thêm trong Sản xuất bồi đắp
Tất cả 100 quy trình
 8.1ShortFDM (mô hình hóa lắng đọng nóng chảy)Đùn sợi nhựa nóng chảy qua vòi di chuyển (đùn vật liệu)Mở bài học
 8.2In 3D quang khắc (SLA/DLP)Làm cứng nhựa lỏng từng lớp bằng laser hoặc máy chiếu (quang trùng hợp trong thùng)Mở bài học
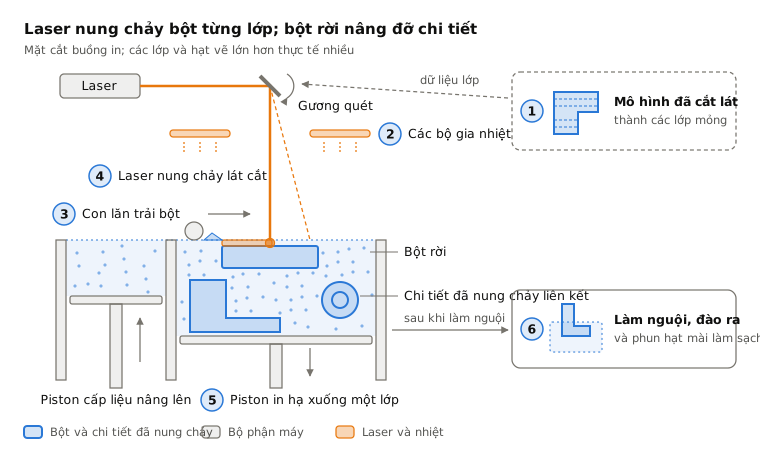
 8.3Thiêu kết laser chọn lọc (SLS)Laser nung chảy liên kết bột nylon trong một lớp nền; bột rời nâng đỡ chi tiết (nung chảy lớp bột)Mở bài học
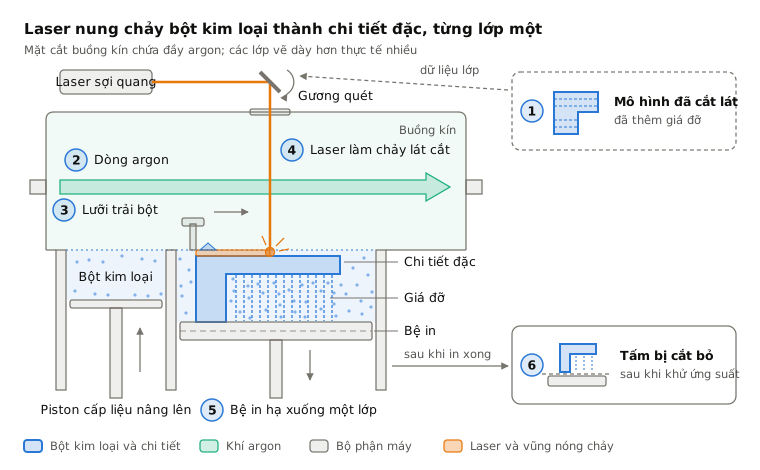
 8.4Nung chảy lớp bột bằng laser (kim loại, SLM/DMLS)Laser làm chảy các lớp mỏng bột kim loại (nung chảy lớp bột)Mở bài học
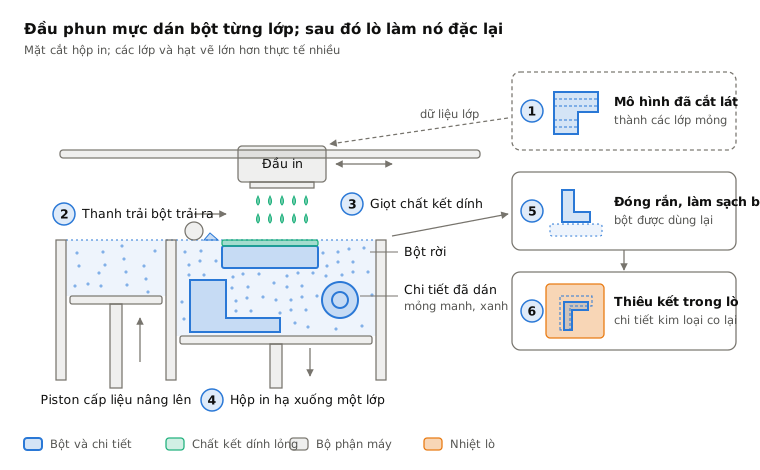
 8.5In phun kết dínhĐầu phun mực dán dính bột, sau đó chi tiết được sấy cứng hoặc thiêu kết (binder jetting)Mở bài học
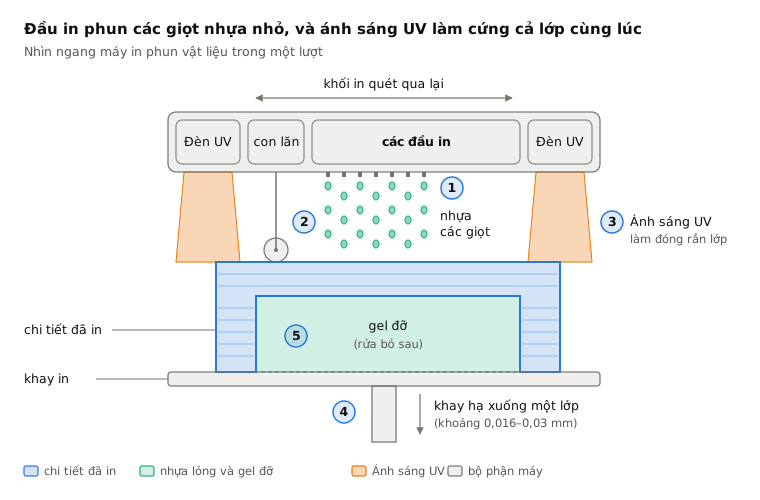
 8.6In phun vật liệu (PolyJet)Phun các giọt nhựa và làm cứng chúng bằng ánh sáng UV (in phun vật liệu)Mở bài học
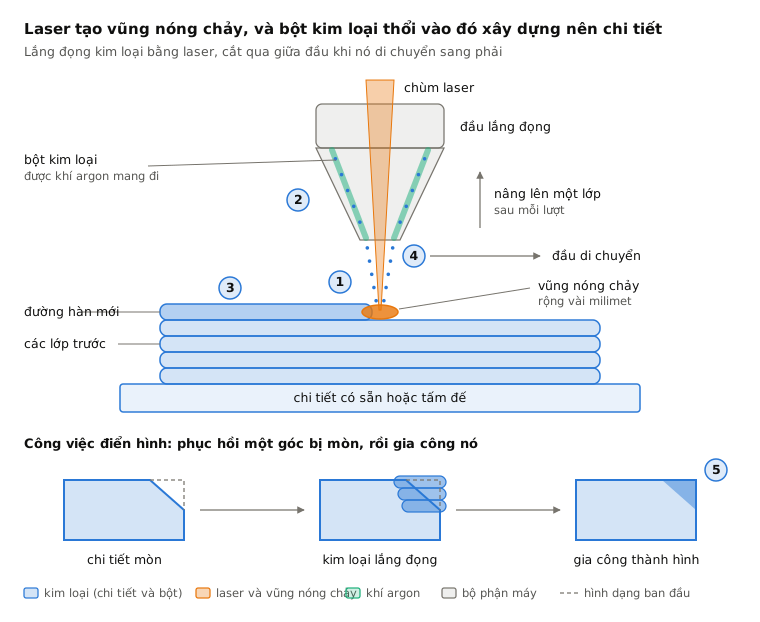
 8.7Lắng đọng năng lượng định hướng (DED/LMD)Laser làm chảy một vũng trên chi tiết; bột được thổi vào thêm kim loại (lắng đọng năng lượng định hướng)Mở bài học
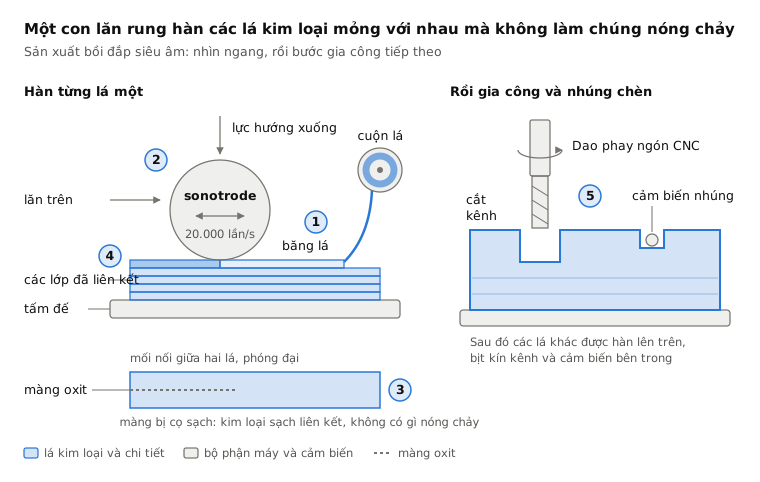
 8.9Sản xuất bồi đắp siêu âm (UAM)Rung siêu âm hàn các lá kim loại mà không làm nóng chảy, rồi máy phay cắt tỉa chúng (ghép lớp tấm)Mở bài học
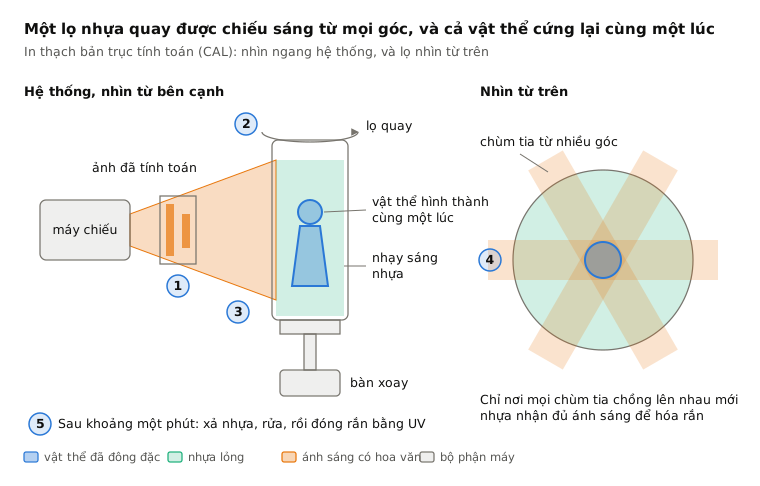
 8.10In thể tích (CAL)Ánh sáng từ mọi góc làm đóng rắn cả lọ nhựa đang quay cùng một lúc (in thể tích)Mở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.