

In phun vật liệu (PolyJet)
Phun các giọt nhựa và làm cứng chúng bằng ánh sáng UV (in phun vật liệu)
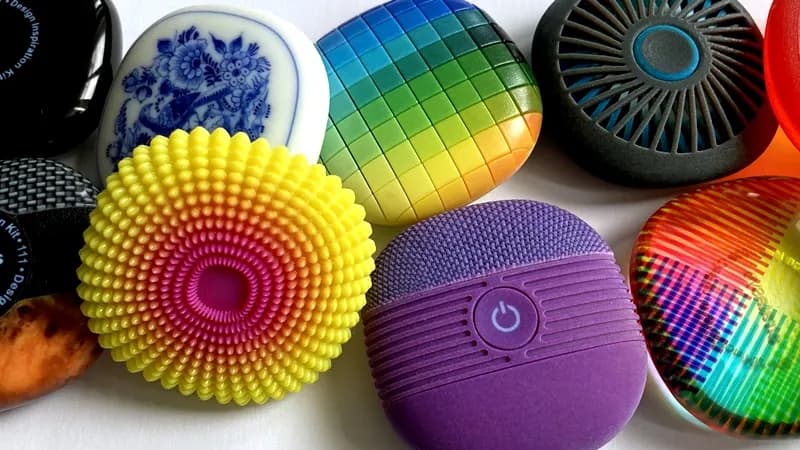
In phun vật liệu hoạt động như máy in phun mực, nhưng “mực” của nó là nhựa lỏng cứng lại dưới tia cực tím (UV). Hàng nghìn lớp mỏng các giọt chồng lên thành vật thể đặc. PolyJet, phiên bản nổi tiếng nhất, tạo mẫu thử trông và cảm giác như sản phẩm thật: có màu, trong suốt và bề mặt mềm trong một lần in.
Cách hoạt động
Phun các giọt. Khối in quét ngang khay chế tạo. Các đầu in (đầu phun mực với hàng trăm vòi) bắn các giọt photopolymer (nhựa cứng lại dưới ánh sáng) vào nơi lớp cần vật liệu. Các đầu khác nhau có thể bắn các loại nhựa khác nhau trong cùng một lượt.
San phẳng lớp. Một con lăn gạt phẳng các giọt còn ướt, để mỗi lớp có độ dày chính xác như nhau.
Làm cứng bằng ánh sáng UV. Đèn UV chạy ở hai đầu khối. Chúng chiếu ngập lớp mới bằng tia cực tím, làm nó cứng gần như tức thì.
Hạ xuống và lặp lại. Khay hạ xuống một lớp, khoảng 0,016–0,03 mm, và khối thực hiện lượt tiếp theo. Một chi tiết cần hàng nghìn lượt, nên ngay cả chi tiết nhỏ cũng mất hàng giờ.
Rửa bỏ giá đỡ. Dưới các phần nhô, các vòi khác phun giá đỡ gel mềm (vật liệu tạm giữ chi tiết). Sau khi in, bạn xịt nó đi bằng tia nước hoặc ngâm cho tan.
Thông số chính
- Vật liệu
- Photopolymer gốc acrylic: nhựa cứng, giống cao su, trong suốt và đủ màu, cộng giá đỡ gel. Hai loại nhựa có thể được trộn từng giọt để có độ cứng trung gian
- Chi tiết thường gặp
- Mẫu thử giống thật về hình dáng và cảm giác, tay cầm mềm, vỏ trong suốt, mô hình giải phẫu và nha khoa
- Kích thước chi tiết
- Từ vài milimet đến khoảng 0,5 m trên hầu hết máy; máy lớn nhất đạt khoảng 1 m
- Độ chính xác
- Khoảng ±0,1 mm ở chi tiết nhỏ, đến khoảng ±0,2 mm trên chi tiết lớn
- Bề mặt hoàn thiện
- Rất nhẵn, gần như không thấy lớp; bóng hoặc mờ tùy chỗ giá đỡ chạm vào
- Số lượng phù hợp
- Đơn chiếc và lô nhỏ, khoảng 1 đến 100 chi tiết
- Chi phí khuôn dụng cụ và máy
- Không cần khuôn. Máy in tốn từ hàng chục nghìn đến vài trăm nghìn đô la; nhựa đắt hơn nhiều mỗi kilôgam so với sợi FDM
- Tốc độ
- Chi tiết cỡ lòng bàn tay mất vài giờ; một khay đầy thường chạy qua đêm
Ưu điểm và hạn chế
Ưu điểm
- Vật liệu cứng, giống cao su, trong suốt và có màu trong một lần in
- Chi tiết rất tinh xảo và bề mặt nhẵn ngay khi ra khỏi máy in
- Không cần khuôn: thiết kế đổi chỉ là một tệp mới
- Nhiều chi tiết nhỏ có thể dùng chung một khay và một lần chạy
Hạn chế
- Chi tiết yếu hơn và giòn hơn nhựa đúc
- Nhựa ngả vàng và trở nên giòn dưới ánh nắng và theo thời gian
- Máy in và nhựa đắt, và giá đỡ gel là vật liệu bị lãng phí
- Không phù hợp cho chi tiết chịu tải hoặc nóng
Ứng dụng
- Sản phẩm tiêu dùngMẫu thử giống thật của điện thoại, điều khiển từ xa và bàn chải đánh răng có tay cầm mềm
- Y tếMô hình giải phẫu để lập kế hoạch phẫu thuật, với mô mềm và cứng bằng các vật liệu khác nhau
- Nha khoaMô hình nha khoa và dụng cụ dẫn hướng phẫu thuật
- Ô tôMẫu táp-lô và nội thất với màu và vân thật
- Sản xuấtLõi khuôn ép phun loạt ngắn, đồ gá và dưỡng kiểm
- Thời trang và thiết kếMẫu thử kính mắt và giày dép; bản in trực tiếp lên vải
Cách nhận biết
- Nhiều vật liệu trong một khối liền mạch: thân cứng chuyển sang giống cao su hoặc trong suốt không có mối nối hay đường keo.
- Bề mặt rất nhẵn; đường lớp khó thấy, ngay cả trên đường cong.
- Vùng bóng và mờ trên cùng một chi tiết: vùng mờ là nơi giá đỡ gel chạm vào.
- Chi tiết đủ màu với vân in, nhãn hoặc dải chuyển màu.
So sánh với
Xem video
Stratasys · Nhà sản xuất PolyJet giải thích giọt, lưu hóa UV và giá đỡ
Protolabs · Hoạt hình các đầu in, đèn UV và giá đỡ gel đang làm việc
TriMech · Máy PolyJet thực tế và các loại chi tiết chúng tạo ra
Proto3000 · Cận cảnh chi tiết in trong suốt, mềm và đủ màu
Xem ảnh thật
- Wikipedia: Các quy trình in 3D — tổng quan mọi họ in, gồm in phun vật liệu
- Wikipedia: Objet Geometries — công ty phát minh ra PolyJet và các dòng máy in của nó
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- In phun vật liệu tạo chi tiết từ các giọt nhựa lỏng, được làm cứng từng lớp bằng ánh sáng UV.
- Siêu năng lực của nó là trộn vật liệu cứng, giống cao su, trong suốt và có màu trong một lần in.
- Hãy dùng cho mẫu thử và mô hình thực tế, không phải chi tiết bền, chịu lực lâu dài.
Xem thêm trong Sản xuất bồi đắp
Tất cả 100 quy trình
 8.1ShortFDM (mô hình hóa lắng đọng nóng chảy)Đùn sợi nhựa nóng chảy qua vòi di chuyển (đùn vật liệu)Mở bài học
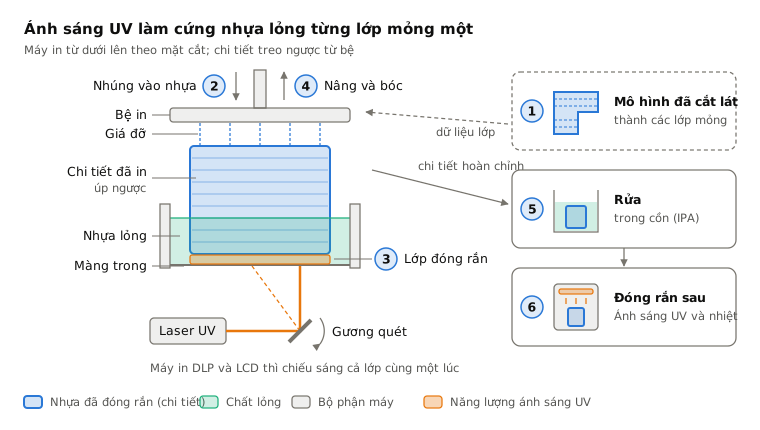
 8.2In 3D quang khắc (SLA/DLP)Làm cứng nhựa lỏng từng lớp bằng laser hoặc máy chiếu (quang trùng hợp trong thùng)Mở bài học
 8.3Thiêu kết laser chọn lọc (SLS)Laser nung chảy liên kết bột nylon trong một lớp nền; bột rời nâng đỡ chi tiết (nung chảy lớp bột)Mở bài học
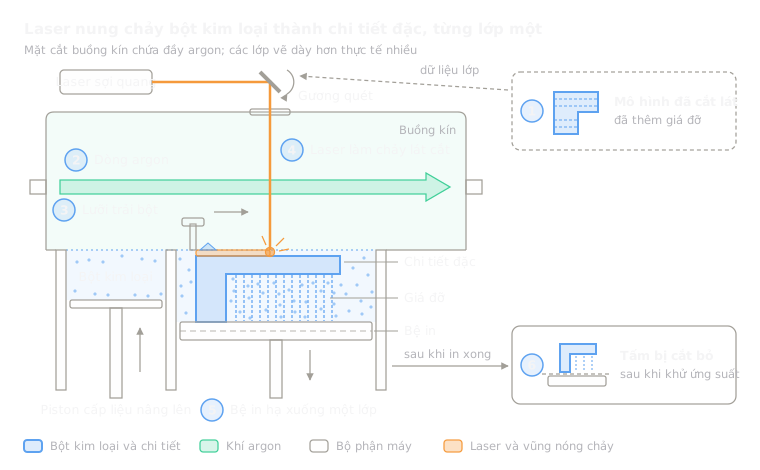 8.4Nung chảy lớp bột bằng laser (kim loại, SLM/DMLS)Laser làm chảy các lớp mỏng bột kim loại (nung chảy lớp bột)Mở bài học
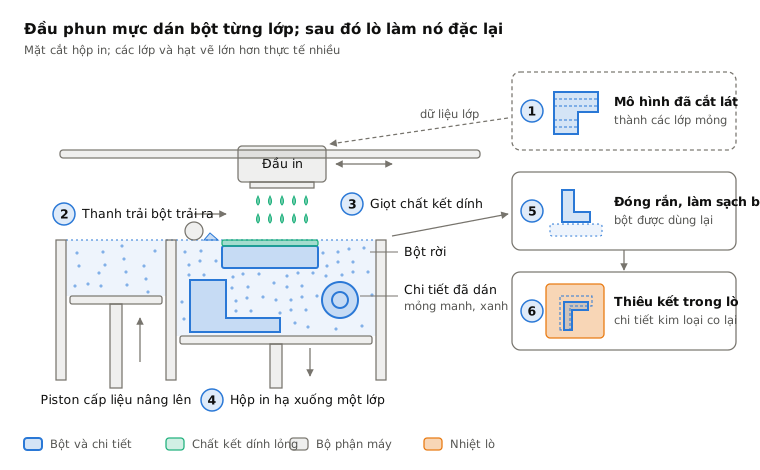
 8.5In phun kết dínhĐầu phun mực dán dính bột, sau đó chi tiết được sấy cứng hoặc thiêu kết (binder jetting)Mở bài học
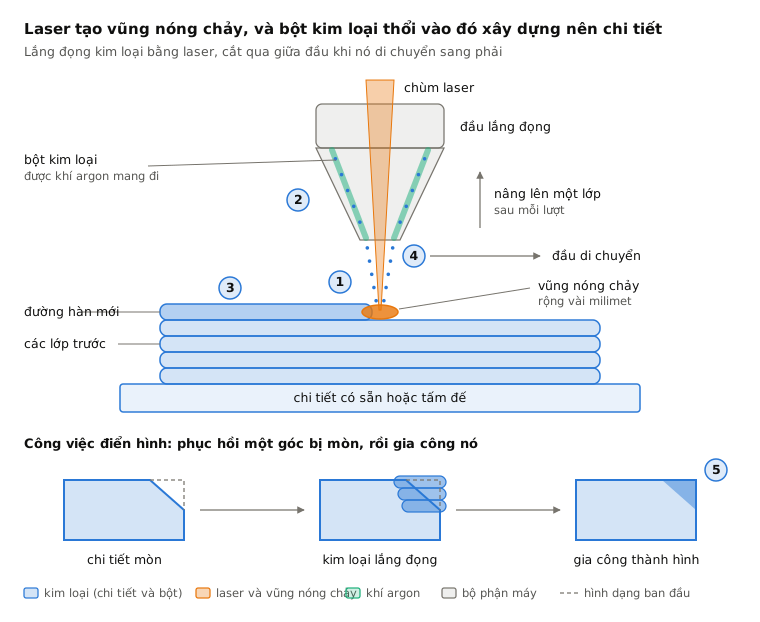
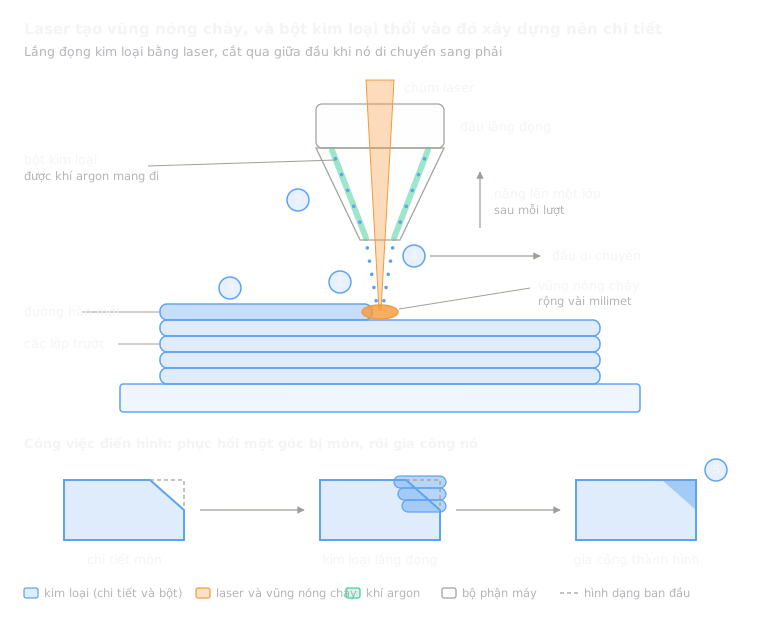 8.7Lắng đọng năng lượng định hướng (DED/LMD)Laser làm chảy một vũng trên chi tiết; bột được thổi vào thêm kim loại (lắng đọng năng lượng định hướng)Mở bài học
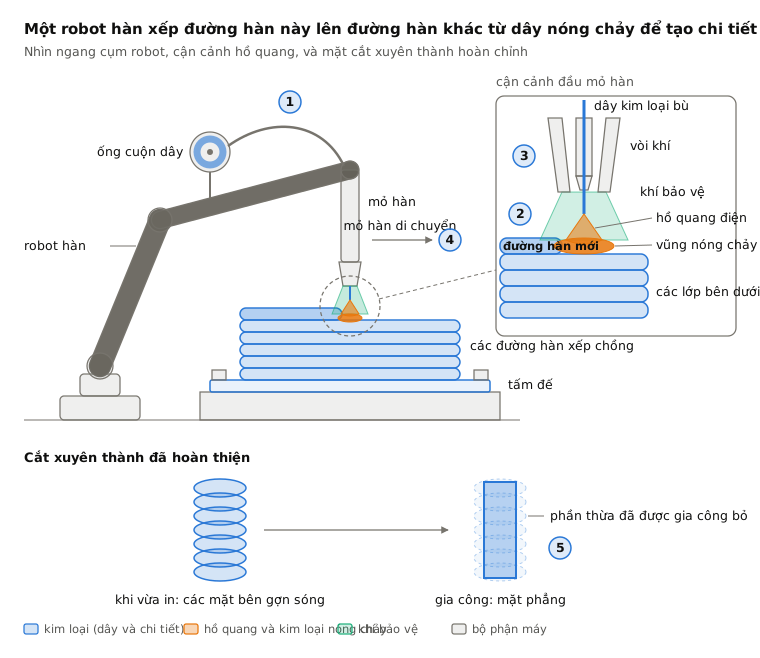
 8.8Sản xuất bồi đắp hồ quang dây (WAAM)Robot hàn xếp chồng dây nóng chảy bằng hồ quang thành các đường hàn (lắng đọng năng lượng định hướng)Mở bài học
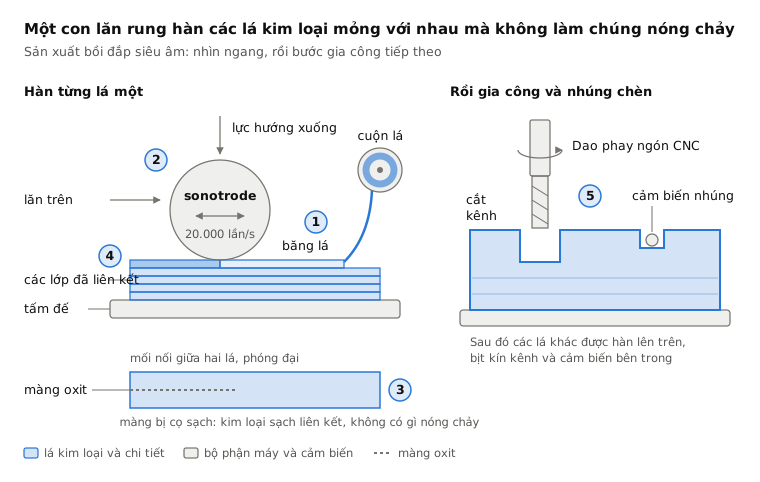
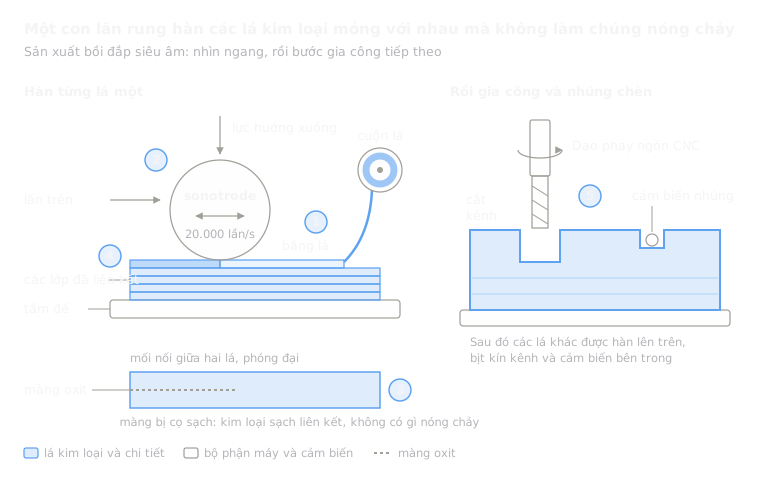 8.9Sản xuất bồi đắp siêu âm (UAM)Rung siêu âm hàn các lá kim loại mà không làm nóng chảy, rồi máy phay cắt tỉa chúng (ghép lớp tấm)Mở bài học
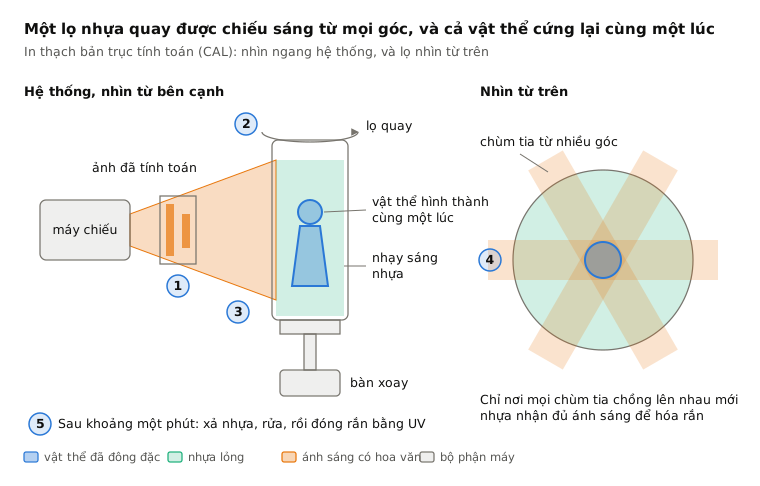
 8.10In thể tích (CAL)Ánh sáng từ mọi góc làm đóng rắn cả lọ nhựa đang quay cùng một lúc (in thể tích)Mở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.