

Lắng đọng năng lượng định hướng (DED/LMD)
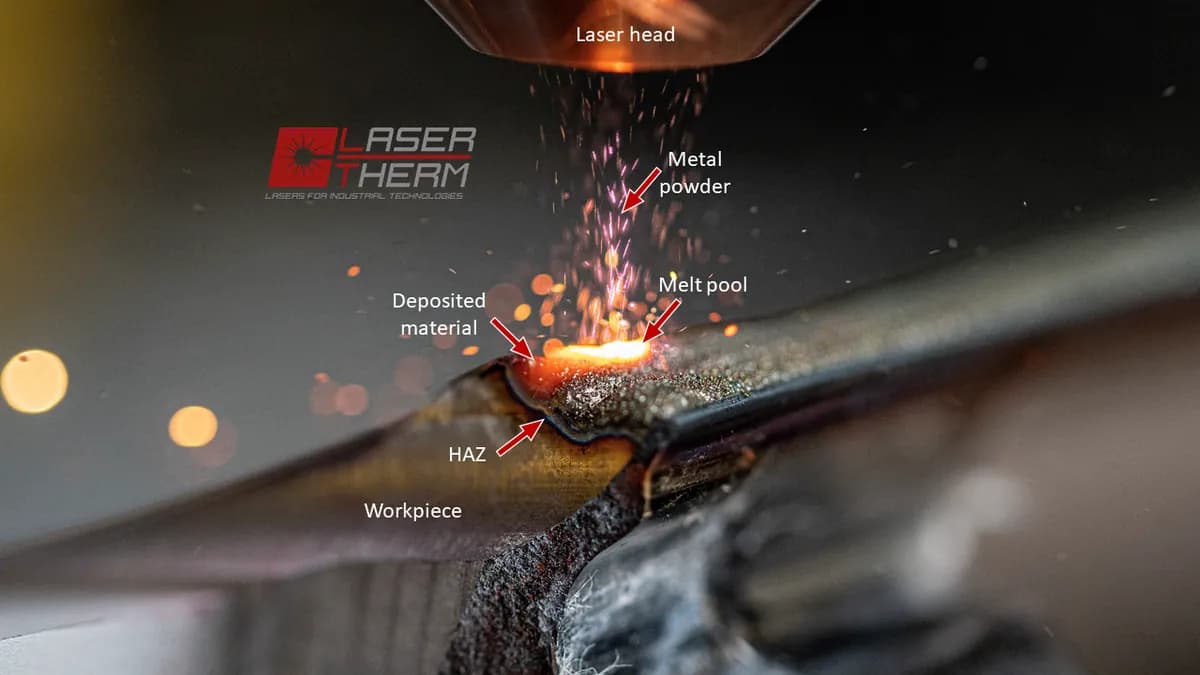
Laser làm chảy một vũng trên chi tiết; bột được thổi vào thêm kim loại (lắng đọng năng lượng định hướng)
Lắng đọng năng lượng định hướng (DED) thêm kim loại bằng cách làm chảy nó đúng nơi nó rơi xuống, như mỏ hàn tạo hình thay vì nối. Trong lắng đọng kim loại bằng laser (LMD), dạng phổ biến nhất của nó, laser làm chảy một vũng nhỏ và bột thổi vào trở thành kim loại mới. Đây là phương pháp hàng đầu để sửa chữa các chi tiết đắt tiền bị mòn và thêm chi tiết lên các bộ phận có sẵn.
Cách hoạt động
Làm chảy một vũng nhỏ. Một chùm laser hội tụ, thường từ hàng trăm oát đến vài kilô oát, làm chảy một điểm trên chi tiết. Vũng chảy này (vũng kim loại lỏng nhỏ) rộng vài milimet.
Thổi bột vào. Các vòi quanh chùm tia thổi bột kim loại mịn vào vũng. Argon (khí trơ) mang bột và che chắn kim loại nóng khỏi không khí.
Để đường đắp đông lại. Bột chảy vào vũng. Khi đầu phun di chuyển tiếp, kim loại phía sau nguội trong một phần giây thành một đường đắp (rãnh kim loại mới nổi lên).
Vẽ lớp, rồi nâng lên. Một robot hoặc máy 5 trục (máy có thể nghiêng và xoay chi tiết) dẫn đầu phun theo đường đi của từng lớp. Sau đó nó nâng lên một lớp và lặp lại.
Gia công đến kích thước. Bề mặt ra gợn sóng và hơi quá cỡ, nên chi tiết được phay hoặc mài đến hình dạng cuối. Với sửa chữa, việc này khôi phục đường viền ban đầu.
Thông số chính
- Vật liệu
- Kim loại hàn được: hợp kim titan, siêu hợp kim niken (hợp kim chịu nhiệt cho động cơ phản lực), thép không gỉ và thép dụng cụ, hợp kim côban và đồng. Trộn hai loại bột có thể chuyển dần từ kim loại này sang kim loại khác
- Chi tiết thường gặp
- Cánh tuabin, trục và khuôn đã sửa; lớp phủ chịu mài mòn; chi tiết thêm vào bộ phận có sẵn; phôi gần thành phẩm (gần hình dạng cuối, chỉ cần gia công nhẹ)
- Kích thước chi tiết
- Từ vài milimet sửa chữa đến chi tiết hơn 1 m, bị giới hạn bởi tầm với của robot hoặc máy
- Độ chính xác
- Khoảng ±0,5 mm khi mới đắp; gia công cuối đưa về khoảng ±0,05 mm
- Bề mặt hoàn thiện
- Thô và gợn sóng khi mới đắp; chỉ nhẵn sau khi gia công
- Số lượng phù hợp
- Đơn chiếc, sửa chữa và lô nhỏ
- Chi phí khuôn dụng cụ và máy
- Không cần khuôn dụng cụ. Hệ thống laser công nghiệp thường tốn vài trăm nghìn đến hơn một triệu đô la
- Tốc độ
- Thường khoảng 0,1–2 kg kim loại mỗi giờ: nhanh hơn nung chảy lớp bột, chậm hơn WAAM
Ưu điểm và hạn chế
Ưu điểm
- Thêm kim loại lên chi tiết có sẵn, nên chi tiết mòn có thể được sửa
- Tạo chi tiết lớn mà không cần bể bột
- Có thể chuyển hoặc pha trộn kim loại trong một chi tiết
- Đầu 5 trục nghiêng được tạo nhiều phần nhô mà không cần giá đỡ
Hạn chế
- Bề mặt thô: gần như mọi chi tiết đều cần gia công sau đó
- Chi tiết thô hơn nung chảy lớp bột: không có mạng lưới mảnh hay lỗ nhỏ
- Nhiệt gây ứng suất và biến dạng phải được kiểm soát
- Laser đắt, và bột kim loại mịn là nguy cơ cháy và hít phải
Ứng dụng
- Hàng không vũ trụSửa đầu cánh tuabin và blisk (đĩa cánh liền khối); phôi titan
- Phát điệnPhục hồi chi tiết tuabin và bơm bị mòn
- Dầu khíLớp ốp chịu mài mòn và ăn mòn trên dụng cụ khoan và van
- Dụng cụSửa chữa và chỉnh sửa khuôn thay vì thay mới
- Công nghiệp nặngPhục hồi trục, con lăn và bánh răng bị mòn
Cách nhận biết
- Các gợn mịn, song song trên bề mặt, mỗi gợn ứng với một đường đắp do một lượt đi của đầu phun.
- Một đường ranh nơi kim loại mới gặp chi tiết gốc, thấy được trên mặt cắt hoặc bề mặt đã đánh bóng.
- Các mặt đã gia công nằm ngay cạnh các mặt thô, gợn sóng trên cùng một chi tiết.
- Thành dày với các mép tròn, hình đường đắp thay vì góc nhọn.
So sánh với
Xem video
3Dnatives · Chuyến tham quan hai phút cho người mới về DED, vật liệu và công dụng của nó
AM Media | The Cool Parts Show · Một chuyên gia so sánh cấp bột và cấp dây và giải thích vì sao đầu 5 trục không cần giá đỡ
AM Media | The Cool Parts Show · Công việc sửa chữa thực tế: kim loại mới đắp lên đầu cánh bị mòn
Vision Miner · Phiên bản cấp dây của lắng đọng laser đang làm việc
Xem ảnh thật
- Wikipedia: Lắng đọng năng lượng định hướng — cách các phiên bản cấp bột và cấp dây hoạt động; ít ảnh
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- DED làm chảy kim loại đúng nơi nó được thêm vào, bằng nguồn nhiệt hội tụ và bột hoặc dây.
- Nó nổi bật ở sửa chữa và bổ sung lên chi tiết có sẵn, và ở tạo các hình lớn, thô.
- Hãy tính đến gia công: chi tiết ra khỏi máy với bề mặt gợn sóng và hơi quá cỡ.
Xem thêm trong Sản xuất bồi đắp
Tất cả 100 quy trình
 8.1ShortFDM (mô hình hóa lắng đọng nóng chảy)Đùn sợi nhựa nóng chảy qua vòi di chuyển (đùn vật liệu)Mở bài học
 8.2In 3D quang khắc (SLA/DLP)Làm cứng nhựa lỏng từng lớp bằng laser hoặc máy chiếu (quang trùng hợp trong thùng)Mở bài học
 8.3Thiêu kết laser chọn lọc (SLS)Laser nung chảy liên kết bột nylon trong một lớp nền; bột rời nâng đỡ chi tiết (nung chảy lớp bột)Mở bài học
 8.4Nung chảy lớp bột bằng laser (kim loại, SLM/DMLS)Laser làm chảy các lớp mỏng bột kim loại (nung chảy lớp bột)Mở bài học
 8.5In phun kết dínhĐầu phun mực dán dính bột, sau đó chi tiết được sấy cứng hoặc thiêu kết (binder jetting)Mở bài học
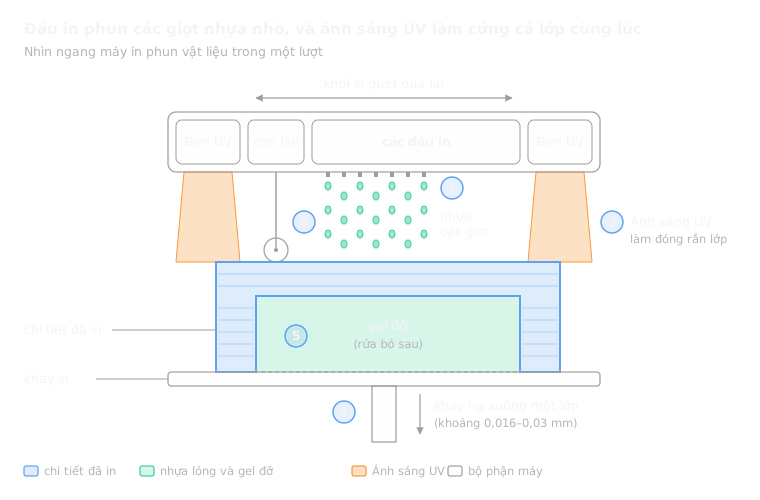 8.6In phun vật liệu (PolyJet)Phun các giọt nhựa và làm cứng chúng bằng ánh sáng UV (in phun vật liệu)Mở bài học
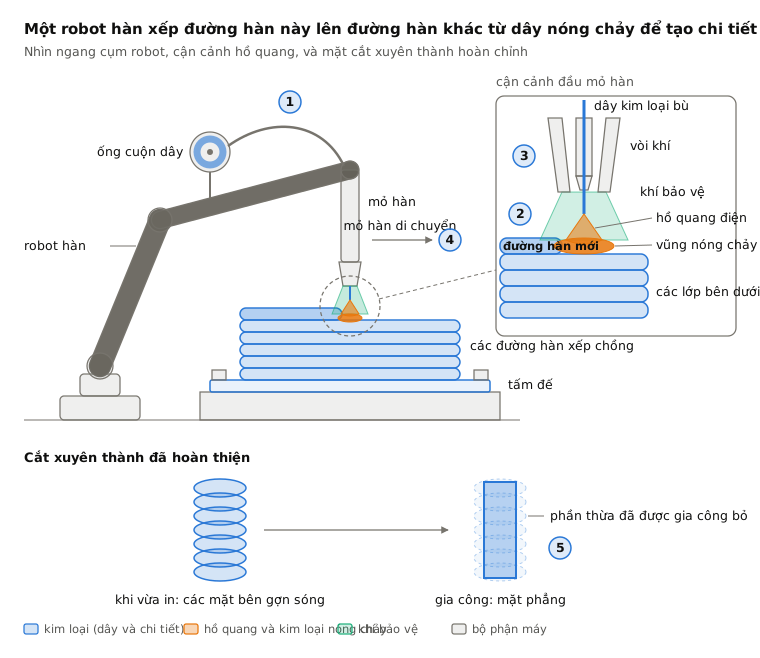
 8.8Sản xuất bồi đắp hồ quang dây (WAAM)Robot hàn xếp chồng dây nóng chảy bằng hồ quang thành các đường hàn (lắng đọng năng lượng định hướng)Mở bài học
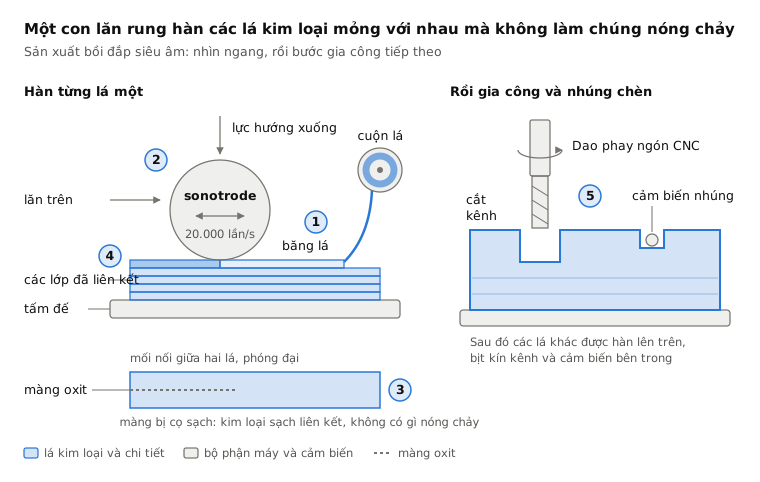
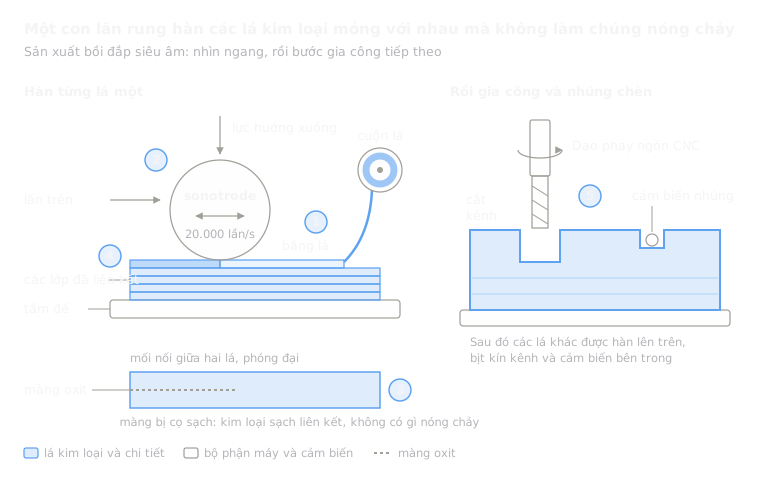 8.9Sản xuất bồi đắp siêu âm (UAM)Rung siêu âm hàn các lá kim loại mà không làm nóng chảy, rồi máy phay cắt tỉa chúng (ghép lớp tấm)Mở bài học
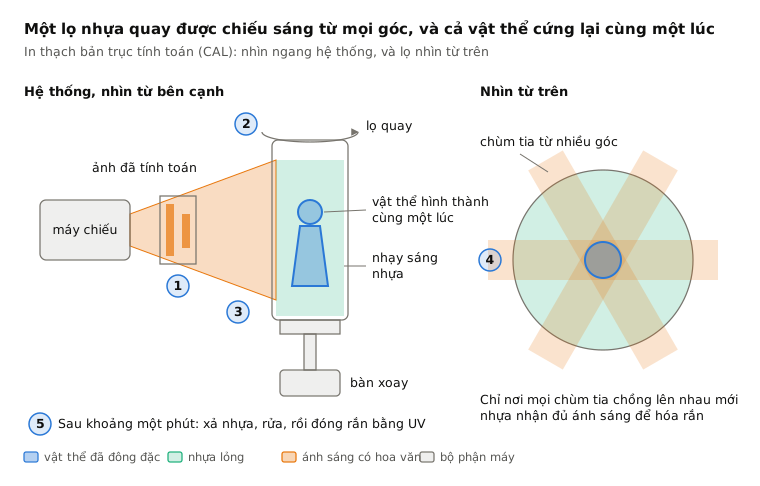
 8.10In thể tích (CAL)Ánh sáng từ mọi góc làm đóng rắn cả lọ nhựa đang quay cùng một lúc (in thể tích)Mở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.