

Ép phun
Nhựa chảy được ép vào khuôn thép kín
Ép phun làm chảy hạt nhựa và ép nhựa chảy vào khuôn thép kín, nơi nó nguội thành chi tiết hoàn chỉnh. Nắp chai, gạch đồ chơi, vỏ điện thoại và táp-lô ô tô đều được làm như vậy. Một khi khuôn đã có, mỗi chi tiết thêm tốn rất ít, đó là lý do hầu hết đồ nhựa quanh bạn được ép phun.
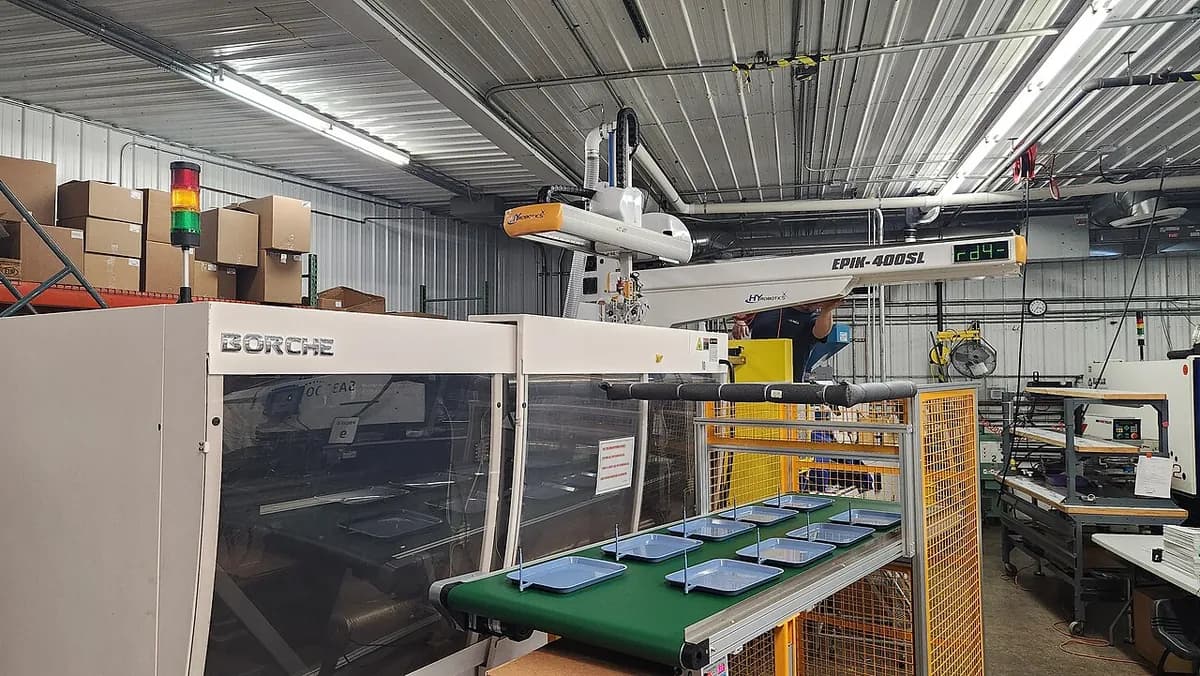
Ép phun trong một phút, bởi MecMade
Cách hoạt động
Cấp liệu. Hạt nhựa (hạt nhựa thô rộng vài milimet) rơi từ phễu vào xi lanh, một ống thép được gia nhiệt.
Làm chảy. Trục vít quay kéo hạt về phía trước. Ma sát từ trục vít và nhiệt từ các dải gia nhiệt làm chảy chúng, và nhựa chảy tụ lại trước đầu trục vít.
Kẹp. Bộ kẹp đóng hai nửa khuôn và giữ chúng kín với lực hàng chục đến hàng nghìn tấn. Việc này ngăn nhựa chảy rò ở đường phân khuôn (mối ghép giữa các nửa).
Phun và nén. Trục vít ngừng quay và lao về phía trước như pít tông. Nhựa chảy bắn qua đầu phun và đậu rót (kênh cấp liệu) vào lòng khuôn (hốc có hình chi tiết). Trục vít tiếp tục đẩy để nén thêm nhựa khi chi tiết co lại.
Làm nguội. Nước chảy qua các kênh trong thép mang nhiệt đi cho đến khi chi tiết đông. Đây thường là bước dài nhất. Trong khi đó trục vít quay lại để chuẩn bị mẻ tiếp theo.
Mở và đẩy ra. Nửa di động lùi lại. Các chốt đẩy đẩy chi tiết, cùng đậu rót, ra khỏi lõi (phần lồi bằng thép tạo hình bên trong). Khuôn đóng lại và chu kỳ lặp lại.
Thông số chính
- Vật liệu
- Nhựa nhiệt dẻo (nhựa mềm mỗi khi bị nung nóng) như polypropylen, ABS, nylon và polycarbonat; cũng có một số nhựa nhiệt rắn và cao su silicone lỏng
- Chi tiết thường gặp
- Nắp, gạch đồ chơi, vỏ thiết bị điện tử, chi tiết nội thất ô tô, ống tiêm, lược
- Kích thước chi tiết
- Từ dưới một gam đến cản xe nặng vài kilôgam
- Độ chính xác
- Thường khoảng ±0,05 đến ±0,1 mm; chặt hơn ở chi tiết nhỏ chính xác
- Bề mặt hoàn thiện
- Sao chép khuôn: từ bóng gương đến vân giống da, không cần hoàn thiện
- Số lượng phù hợp
- Hàng nghìn đến hàng triệu chi tiết giống hệt nhau
- Chi phí khuôn dụng cụ và máy
- Khuôn từ vài nghìn đô la (đơn giản, bằng nhôm) đến hơn 100.000 đô la (lớn, nhiều lòng khuôn, thép đã tôi); máy từ hàng chục nghìn đến hơn một triệu đô la
- Tốc độ
- Thường 10–60 giây mỗi chu kỳ; nắp mỏng vài giây, thường nhiều chi tiết mỗi lần phun
Ưu điểm và hạn chế
Ưu điểm
- Chi phí mỗi chi tiết rất thấp khi đã trả xong tiền khuôn
- Nhanh, tự động và lặp lại rất tốt
- Hình phức tạp, kẹp bấm, ren và chi tiết tinh xảo trong một lần phun
- Nhiều lựa chọn nhựa, màu và vân
Hạn chế
- Khuôn đắt và thường mất nhiều tuần để làm
- Đổi thiết kế nghĩa là sửa hoặc làm lại khuôn thép
- Thành phải khá mỏng và đều (thường khoảng 1–4 mm), nếu không chi tiết cong vênh và có vết lõm co (vết lõm nhỏ trên chỗ dày)
- Phần khuất (chi tiết sẽ khóa chi tiết trong khuôn) cần bộ phận khuôn trượt, làm tăng chi phí
Ứng dụng
- Bao bìNắp chai, nắp đậy, hộp thực phẩm thành mỏng
- Hàng tiêu dùngGạch đồ chơi, dụng cụ nhà bếp, vỏ thiết bị gia dụng
- Ô tôTáp-lô, ốp cửa, cản, vỏ đèn, kẹp
- Y tếỐng tiêm, đầu pipet, thân ống hít
- Điện tửVỏ điện thoại và laptop, đầu nối, phím và nút
Cách nhận biết
- Một đường mảnh quanh chi tiết nơi hai nửa khuôn gặp nhau (đường phân khuôn).
- Những dấu tròn nhỏ, hơi nhô hoặc lõm, do chốt đẩy để lại ở mặt khuất.
- Một mấu hoặc vết nhỏ nơi nhựa đi vào (vết cổng phun).
- Thành mỏng có độ dày đều được gia cường bằng gân (thành cứng mỏng), và chữ đúc sẵn như biểu tượng tái chế hoặc vòng ngày.
So sánh với
Xem video
tronicarts · Cả máy và một chu kỳ đầy đủ trong hoạt hình 3D
Autodesk · Giải thích năm phút với lịch sử và ví dụ hằng ngày
ARBURGofficial · Một máy ép thực tế lấp đầy 72 lòng khuôn mỗi lần phun ở tốc độ cao
Ian Collier (How It's Made excerpt) · Cách chính khuôn thép được gia công và đánh bóng
Xem ảnh thật
- Wikipedia: Ép phun — khuôn thực tế, gồm khuôn gạch LEGO và khuôn có cơ cấu trượt bên
- Wikipedia: Máy ép phun — một khuôn mở trong máy ép và một máy ép lớn có robot
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Làm chảy, phun dưới áp suất, làm nguội, đẩy ra: một chi tiết mỗi vài giây đến một phút.
- Khuôn là chi phí lớn và mỗi chi tiết rẻ, nên có lời ở sản lượng cao.
- Thiết kế tốt dùng thành mỏng, đều, độ vát nhẹ (côn) và càng ít phần khuất càng tốt.
Xem thêm trong Tạo hình nhựa và cao su
Tất cả 100 quy trình
 2.2Ép phủ và ép phun hai màuNhựa thứ hai được đúc lên nhựa thứ nhấtMở bài học
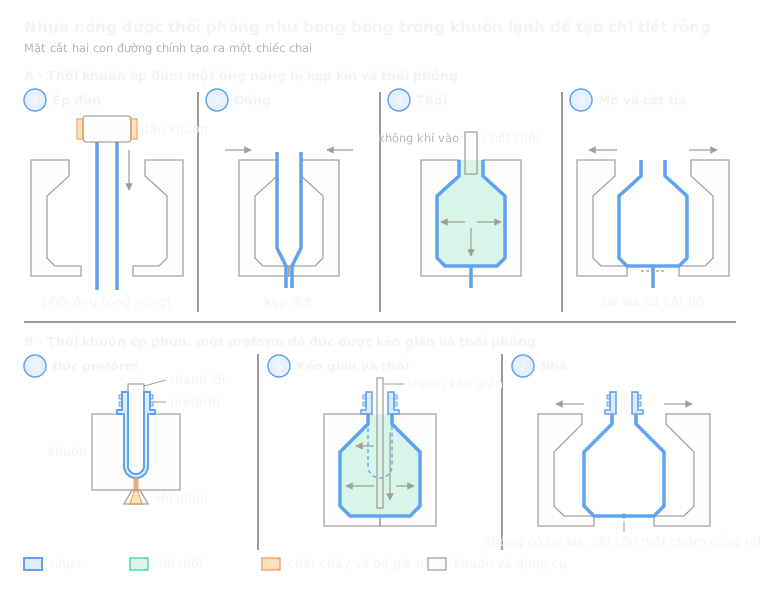 2.3Thổi khuôn (thổi đùn và thổi ép phun)Ống nóng hoặc phôi ống được thổi phồng trong khuônMở bài học
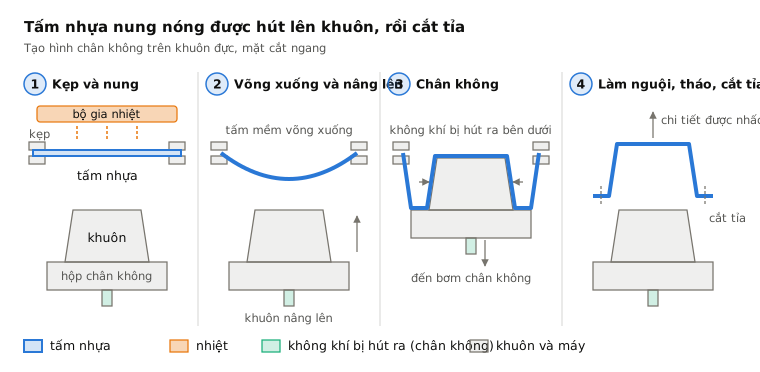
 2.4Tạo hình nhiệtTấm nung nóng được hút lên khuônMở bài học
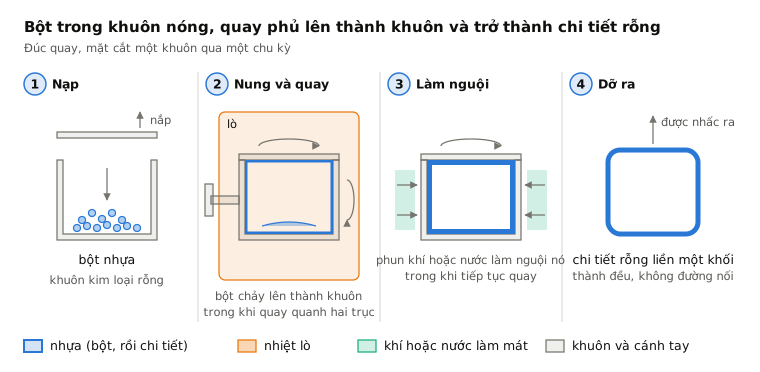
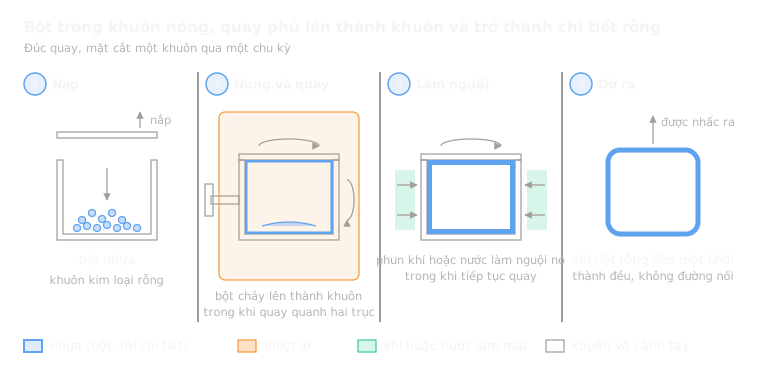 2.5Đúc quayBột phủ lên khuôn nóng đang quayMở bài học
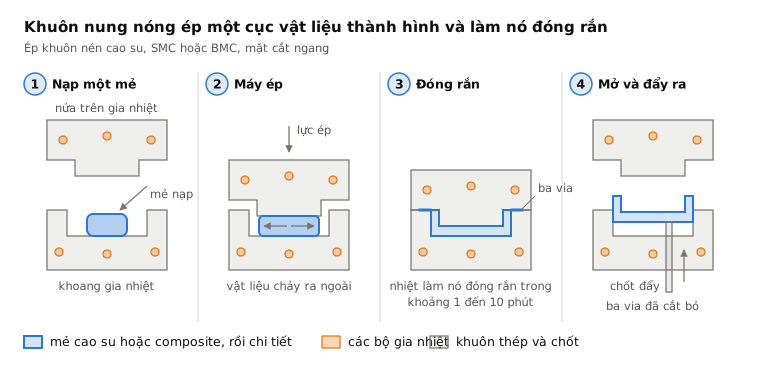
 2.6Ép khuôn nén (SMC, BMC, cao su)Một lượng liệu được ép và lưu hóa trong khuôn nóngMở bài học
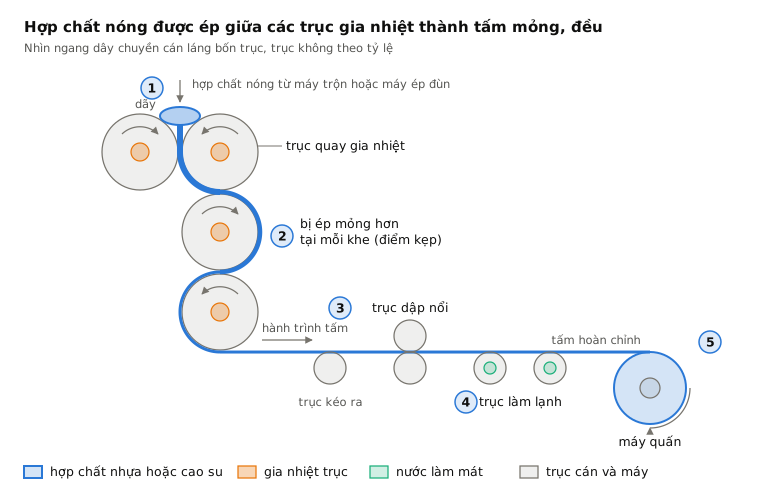
 2.7Cán lángHỗn hợp được ép thành tấm giữa các trục cánMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.