

Ép phủ và ép phun hai màu
Nhựa thứ hai được đúc lên nhựa thứ nhất
Ép phủ (overmolding) đúc nhựa thứ hai lên nhựa thứ nhất, nên một chi tiết ra đời được làm từ hai vật liệu. Tay cầm cao su mềm trên bàn chải đánh răng hay máy khoan không dây được làm như vậy. Nó thay thế keo và lắp ráp, và hai lớp không bong ra khi dùng bình thường.
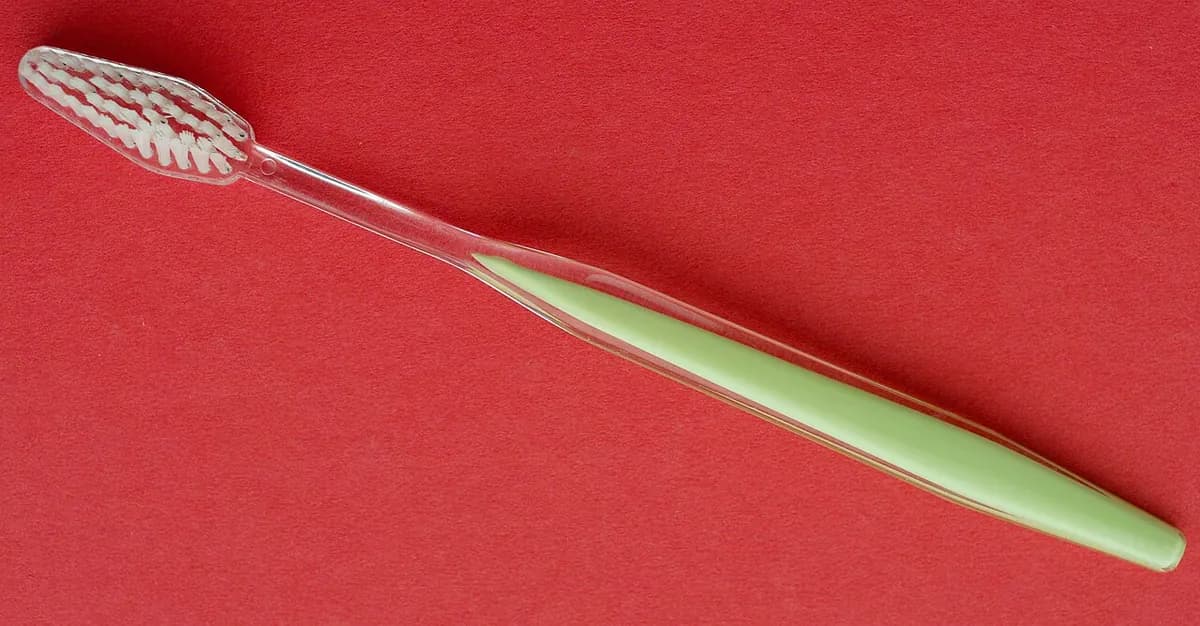
Cách hoạt động
Lần phun thứ nhất. Một bộ phun đổ đầy lòng khuôn A bằng nhựa cứng. Việc này tạo chi tiết nền cứng, gọi là phôi nền (substrate).
Mở và xoay. Khuôn mở ra và nửa khuôn giữ phôi nền xoay 180°. Phôi nền giờ đối diện lòng khuôn B, có thêm khoảng trống nơi tay cầm sẽ nằm.
Lần phun thứ hai. Khuôn đóng lại và bộ phun thứ hai đổ đầy khoảng trống thêm đó bằng nhựa mềm, thường là TPE (chất đàn hồi nhiệt dẻo, nhựa giống cao su có thể nấu chảy). Nhựa chảy nóng hợp nhất với bề mặt phôi nền. Cùng lúc đó, lòng khuôn A đúc phôi nền tiếp theo.
Đẩy ra. Khuôn mở ra và chi tiết thành phẩm được đẩy ra. Từ đó, mỗi chu kỳ cho ra một chi tiết hai vật liệu hoàn chỉnh.
Liên kết đến từ việc hai loại nhựa nóng chảy vào nhau, chỉ hiệu quả với các cặp tương thích. Nếu không, nhà thiết kế thêm lỗ hoặc rãnh để vật liệu mềm khóa cơ học.
Hai biến thể dùng cùng ý tưởng. Ép phủ hai khuôn hoạt động tương tự, nhưng robot hoặc người vận hành chuyển phôi nền từ khuôn thứ nhất sang khuôn thứ hai. Ép cài đặt một chi tiết kim loại (đai ốc ren, lưỡi dao, tiếp điểm điện) vào khuôn thay cho lần phun đầu.
Thông số chính
- Vật liệu
- Nhựa cứng (polypropylen, ABS, polycarbonat, nylon) ghép với TPE mềm hoặc silicone; hoặc hai màu của cùng một loại nhựa; chi tiết cài thường bằng đồng thau hoặc thép
- Chi tiết thường gặp
- Cán bàn chải đánh răng, tay cầm dụng cụ điện, nút và phím hai màu, vỏ có gioăng đúc sẵn
- Kích thước chi tiết
- Chủ yếu nhỏ đến vừa, từ vài gam đến vài kilôgam
- Độ chính xác
- Như ép phun: thường khoảng ±0,05 đến ±0,1 mm ở phần cứng; lớp mềm lỏng hơn
- Bề mặt hoàn thiện
- Như khi đúc, bóng hoặc có vân; vùng mềm cho cảm giác bám tay
- Số lượng phù hợp
- Ép phun hai màu: hàng chục nghìn đến hàng triệu; hai khuôn hoặc nạp tay: cũng loạt nhỏ hơn
- Chi phí khuôn dụng cụ và máy
- Cao hơn so với một vật liệu: khuôn phức tạp hơn, thường hàng chục nghìn đô la trở lên, và máy có hai bộ phun với bàn xoay
- Tốc độ
- Một chi tiết hoàn chỉnh mỗi chu kỳ, thường khoảng 20–60 giây
Ưu điểm và hạn chế
Ưu điểm
- Một chi tiết hoàn chỉnh, không keo hay lắp ráp
- Mối nối chắc, kín giữa vùng cứng và mềm
- Tay cầm mềm, gioăng và vẻ ngoài hai màu sắc nét
- Nhanh và nhất quán ở sản lượng lớn
Hạn chế
- Khuôn và máy đắt hơn so với chi tiết một vật liệu
- Hai loại nhựa phải tương thích mới liên kết được, giới hạn các cặp
- Nhiều thứ phải chỉnh hơn: hai vật liệu, hai nhiệt độ, độ co khác nhau
- Ép phun hai màu chỉ có lời ở sản lượng lớn; ép phủ hai khuôn chậm hơn mỗi chi tiết
Ứng dụng
- Chăm sóc cá nhânBàn chải đánh răng, tay cầm dao cạo
- Dụng cụVỏ dụng cụ điện, tay cầm tua vít và kìm
- Ô tôNút và núm hai màu, thấu kính đèn hậu, gioăng đúc lên vỏ
- Điện tửỐp lưng điện thoại có viền mềm, vỏ chống nước với gioăng đúc sẵn, ống bảo vệ cáp
- Y tếVỏ thiết bị và tay cầm dụng cụ có tay nắm mềm
Cách nhận biết
- Một vùng mềm, giống cao su không bóc ra được, với mép sắc nét so với nhựa cứng.
- Hai màu gặp nhau ở ranh giới sắc nét hoàn hảo, không có đường keo hay khe hở.
- Những lỗ hoặc rãnh nhỏ ở phần cứng được lấp bằng vật liệu mềm (khóa cơ học).
- Vết cổng phun ở cả hai vật liệu, mỗi lần phun một vết.
So sánh với
Xem video
Star Rapid · So sánh ép cài, ép phủ và ép phun hai màu cho người mới
SIMTEC Silicone Parts, Inc. · Ép phủ hai bước so với ép phun hai màu một máy
Injection Molding Skills & More · Một chu kỳ ép phun hai màu, từng bước một
Injection mold maker · Cảnh quay thực tế một chi tiết polycarbonat cứng được phủ lớp TPE mềm
Xem ảnh thật
- Wikipedia: Ép phun đa vật liệu — ép phun nhiều lần và ép phủ, với ví dụ bàn chải đánh răng và dụng cụ điện
- Wikipedia: Ép phun — các phần về ép phủ và ép cài, kèm ảnh khuôn
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Nhựa thứ hai được đúc lên nhựa thứ nhất: một chi tiết, hai vật liệu, không keo.
- Các lớp bám nhờ hợp nhất hoặc khóa cơ học, nên cặp vật liệu quan trọng.
- Ép phun hai màu làm trong một máy; ép phủ dùng hai khuôn; ép cài bắt đầu từ kim loại.
Xem thêm trong Tạo hình nhựa và cao su
Tất cả 100 quy trình
 2.1ShortÉp phunNhựa chảy được ép vào khuôn thép kínMở bài học
 2.3Thổi khuôn (thổi đùn và thổi ép phun)Ống nóng hoặc phôi ống được thổi phồng trong khuônMở bài học
 2.4Tạo hình nhiệtTấm nung nóng được hút lên khuônMở bài học
 2.5Đúc quayBột phủ lên khuôn nóng đang quayMở bài học
 2.6Ép khuôn nén (SMC, BMC, cao su)Một lượng liệu được ép và lưu hóa trong khuôn nóngMở bài học
 2.7Cán lángHỗn hợp được ép thành tấm giữa các trục cánMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.