

Đúc quay
Bột phủ lên khuôn nóng đang quay
Đúc quay (rotomolding) cho bột nhựa vào bên trong khuôn kim loại rỗng, rồi gia nhiệt khuôn trong khi quay chậm quanh hai trục. Bột chảy phủ đều lên thành trong, giống như sô-cô-la phủ bên trong khuôn hình quả trứng. Bồn nước, thuyền kayak và cầu trượt sân chơi được làm theo cách này, thường liền một khối không mối nối.
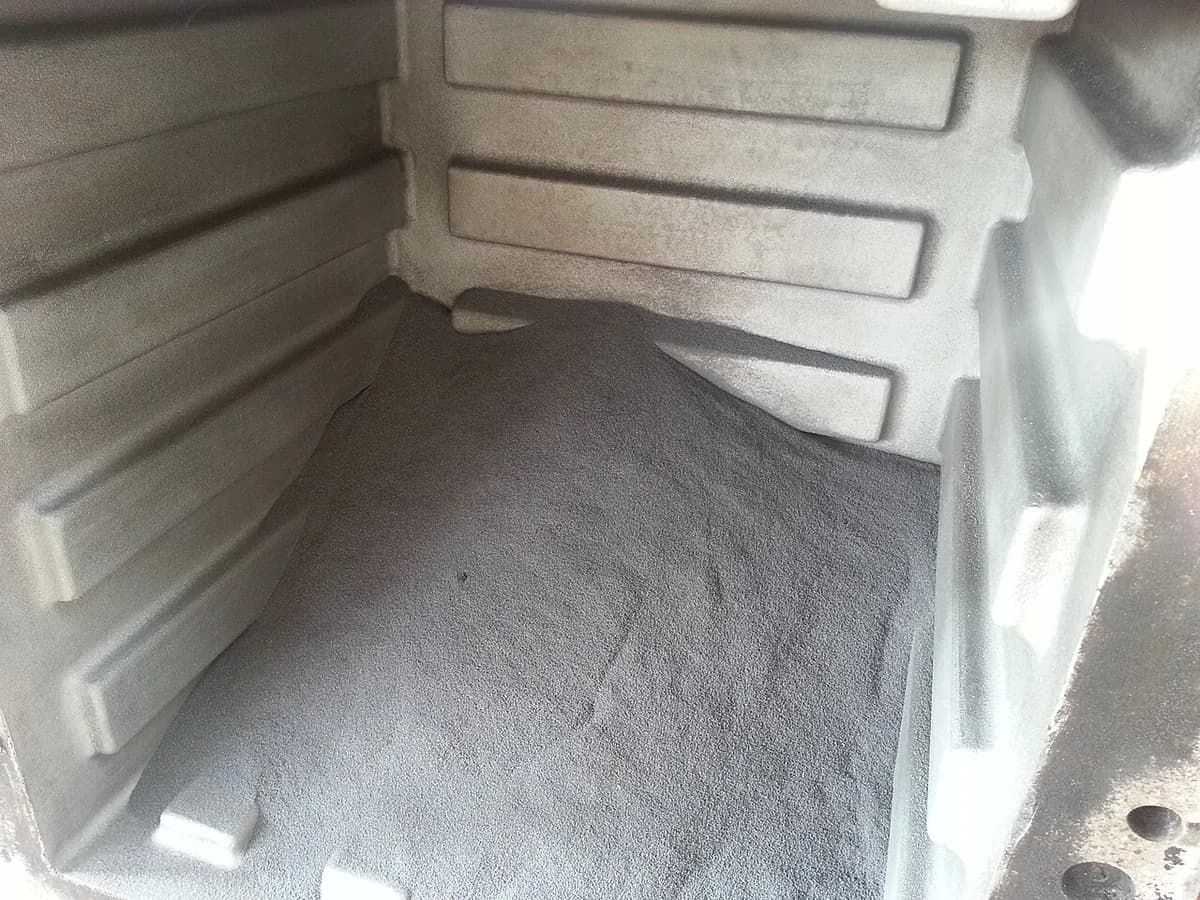
Cách hoạt động
Nạp. Một lượng bột nhựa (hoặc nhựa lỏng) được cân đo đổ vào một nửa khuôn kim loại mỏng, rồi khuôn được đóng lại. Khối lượng bột quyết định độ dày thành.
Nung và quay. Khuôn đi vào lò, thường ở khoảng 250–400 °C, và quay chậm quanh hai trục cùng lúc. Bột lăn trên các thành nóng, chảy ra và bám vào chúng từng lớp một.
Làm nguội. Khuôn ra khỏi lò và tiếp tục quay trong lúc quạt hoặc sương nước làm nguội. Nhựa cứng lại thành một lớp vỏ đều.
Tháo ra. Khuôn mở ra và chi tiết rỗng được nhấc ra. Máy thường mang nhiều khuôn trên các cánh tay, nên một khuôn đang nạp liệu trong khi khuôn khác được nung và khuôn thứ ba được làm nguội.
Không có áp suất nên khuôn có thể là kim loại tấm mỏng hoặc nhôm đúc, và chi tiết có rất ít ứng suất bên trong.
Thông số chính
- Vật liệu
- Chủ yếu là bột polyethylene; ngoài ra còn polypropylene, nylon và PVC (dạng sệt lỏng)
- Chi tiết thường gặp
- Bồn nước và bồn nhiên liệu, thuyền kayak, cầu trượt sân chơi, rào chắn giao thông, cọc tiêu giao thông, thùng chứa lớn
- Kích thước chi tiết
- Từ vài lít đến những bồn chứa hàng chục nghìn lít
- Độ chính xác
- Lỏng: thường khoảng ±1 mm trở lên với chi tiết lớn, vì nhựa co ngót tự do
- Bề mặt hoàn thiện
- Mặt ngoài sao chép khuôn; mặt trong nhám hơn và không bao giờ chạm vào dụng cụ
- Số lượng phù hợp
- Hàng chục đến hàng nghìn chi tiết mỗi năm cho mỗi khuôn
- Chi phí khuôn dụng cụ và máy
- Khuôn từ vài nghìn đến hàng chục nghìn USD; máy từ hàng chục nghìn đến vài trăm nghìn USD
- Tốc độ
- Chậm: thường 20–90 phút mỗi chu kỳ, tùy kích thước và độ dày thành
Ưu điểm và hạn chế
Ưu điểm
- Chi tiết rỗng rất lớn liền một khối không mối nối
- Khuôn rẻ, đơn giản; ít rủi ro với lô nhỏ
- Thành đều với các góc dày và chắc
- Gần như không có ứng suất bên trong; có thể gắn chi tiết kim loại chèn và làm thành đôi
Hạn chế
- Chu kỳ dài nên chi phí mỗi chi tiết cao hơn khi sản lượng lớn
- Ít loại nhựa dùng tốt; chủ yếu là polyethylene
- Độ chính xác lỏng và các chi tiết nhỏ bị mềm đi
- Độ dày thành không thể thay đổi nhiều từ chỗ này sang chỗ khác
Ứng dụng
- Nước và hóa chấtBồn nước mưa, bể phốt, thùng chứa hóa chất
- Giải tríThuyền kayak, xuồng canoe, thùng giữ lạnh
- Sân chơiCầu trượt, đường hầm, tấm trò chơi
- Đường bộ và an toànRào chắn giao thông, cọc tiêu, trụ chắn
- Công nghiệp và nông nghiệpThùng chứa lớn, phễu, bồn nhiên liệu cho máy móc
Cách nhận biết
- Một chi tiết rỗng lớn không mối nối, thành dày đều, thường 3–10 mm.
- Các góc bo tròn, hơi dày hơn và bề mặt mờ, hơi gợn như vỏ cam.
- Mặt trong nhám, chưa từng được dụng cụ nào chạm tới.
- Một lỗ ống thông hơi nhỏ hoặc nút bịt, để không khí vào ra khuôn.
So sánh với
Xem video
Joseph Whitaker DT · Một lời giải thích đơn giản kiểu lớp học
RotationalMolders · Một camera bên trong khuôn đang quay cho thấy bột chảy ra bám lên thành khuôn
Ecosure · Toàn bộ quy trình, từng bước, trong nhà máy
Skill Footage · Cảnh quay thô tại nhà máy khi đúc các bồn nước lớn
Xem ảnh thật
- Wikipedia: Rotational molding — ảnh máy và chi tiết, kèm sơ đồ quy trình
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Bột vào, nung trong khi quay quanh hai trục, làm nguội, mở khuôn: một chi tiết rỗng không mối nối.
- Không có áp suất nên khuôn rẻ và chi tiết có thể rất lớn, nhưng chu kỳ chậm.
- Phù hợp nhất với các vật lớn, bền, rỗng, làm từ vài chục đến vài nghìn chiếc.
Xem thêm trong Tạo hình nhựa và cao su
Tất cả 100 quy trình
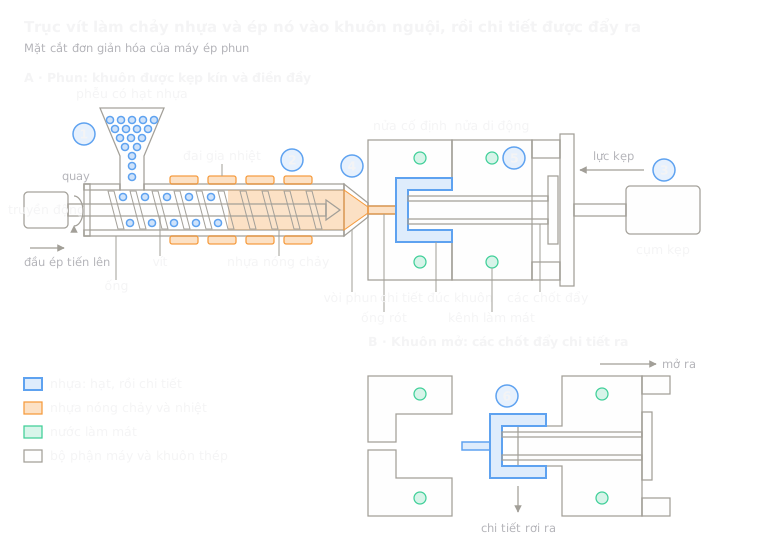 2.1ShortÉp phunNhựa chảy được ép vào khuôn thép kínMở bài học
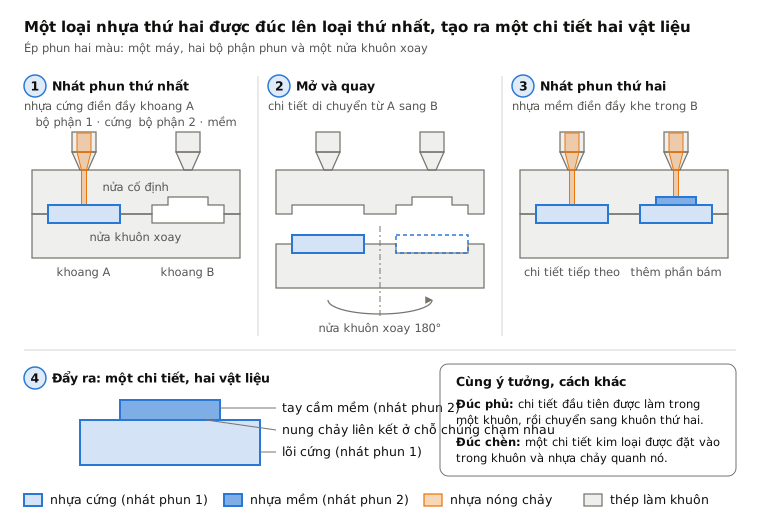
 2.2Ép phủ và ép phun hai màuNhựa thứ hai được đúc lên nhựa thứ nhấtMở bài học
 2.3Thổi khuôn (thổi đùn và thổi ép phun)Ống nóng hoặc phôi ống được thổi phồng trong khuônMở bài học
 2.4Tạo hình nhiệtTấm nung nóng được hút lên khuônMở bài học
 2.6Ép khuôn nén (SMC, BMC, cao su)Một lượng liệu được ép và lưu hóa trong khuôn nóngMở bài học
 2.7Cán lángHỗn hợp được ép thành tấm giữa các trục cánMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.