

Gia công siêu âm
Một dụng cụ rung đập các hạt mài vào bề mặt
Gia công siêu âm làm một dụng cụ có hình rung khoảng 20.000 lần mỗi giây vào vật liệu cứng, giòn, qua một lớp bột nhão hạt mài. Mỗi nhát đập làm bong những vảy cực nhỏ, nên hình dạng dụng cụ từ từ chìm vào thủy tinh hoặc gốm mà không làm nó nứt. Nó tạo ra các lỗ vuông, hình sao và rãnh trong thủy tinh và gốm mà mũi khoan sẽ làm vỡ nát.
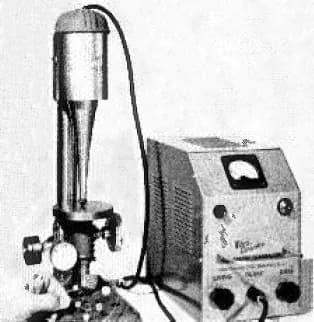
Cách hoạt động
Tạo tín hiệu. Một bộ phát tạo ra tín hiệu điện thường ở 18–40 kHz (nghìn chu kỳ mỗi giây), ngay trên ngưỡng nghe của con người.
Biến thành rung động. Một bộ chuyển đổi áp điện (chồng tinh thể giãn ra và co lại theo điện áp) chuyển tín hiệu thành rung cơ học.
Khuếch đại nó. Sừng khuếch đại, hay sonotrode (thanh kim loại thon), phóng đại chuyển động đến vài phần trăm milimet ở đầu dụng cụ.
Cấp dung dịch mài. Một dung dịch bùn (nước trộn hạt mài như bo cacbua, silic cacbua hoặc alumina) chảy giữa dụng cụ và chi tiết.
Làm vỡ vụn. Mỗi nhát đập của dụng cụ đẩy các hạt vào bề mặt. Vật liệu giòn nứt ra thành các mảnh vụn cực nhỏ; bản thân dụng cụ không bao giờ cắt trực tiếp.
Ăn dao và sao chép. Một lực nhẹ, ổn định ép dụng cụ xuống, nên hình dạng âm bản chính xác của nó chìm vào chi tiết. Dung dịch mài mới cuốn mảnh vụn đi.
Thông số chính
- Vật liệu
- Vật liệu cứng, giòn: thủy tinh, thạch anh, sapphire, gốm alumina và zirconia, silic cacbua, ferit, cacbua. Kém với kim loại mềm, dẻo.
- Chi tiết thường gặp
- Lỗ tròn và lỗ hình lạ, rãnh, hốc nông và khắc trên chi tiết giòn
- Kích thước chi tiết
- Chi tiết từ khoảng 0,1 mm đến vài chục milimet; mặt dụng cụ thường nhỏ
- Độ chính xác
- Thường vài phần trăm milimet
- Bề mặt hoàn thiện
- Mịn và mờ, không có hư hại do nhiệt hay ba via; càng mịn khi hạt mài càng mịn, thường Ra (chiều cao trung bình của các nhấp nhô bề mặt) dưới 1 µm
- Số lượng phù hợp
- Từ mẫu thử đến loạt lớn (từ một chi tiết đến 100.000 trở lên)
- Chi phí khuôn dụng cụ và máy
- Dụng cụ đơn giản và mềm (thường là thép cacbon thấp) nhưng mòn nhanh; máy từ hàng chục nghìn USD, đắt hơn với phiên bản quay CNC
- Tốc độ
- Chậm: dụng cụ thường tiến một phần milimet đến khoảng một milimet mỗi phút
Ưu điểm và hạn chế
Ưu điểm
- Cắt thủy tinh, gốm và đá quý mà không làm chúng nứt
- Hình lỗ tùy ý, không chỉ tròn
- Không nhiệt, không biến đổi hóa học, không ba via
- Dùng được với vật liệu cách điện, không như EDM và ECM
Hạn chế
- Chậm, nhất là với lỗ sâu
- Dụng cụ bị mòn và phải thay hoặc mài lại hình dạng
- Kém với kim loại mềm, dẻo, vì chúng bị lõm chứ không vỡ vụn
- Lỗ sâu bị thon, và dung dịch mài khó tới được đáy
Ứng dụng
- Điện tửLỗ và rãnh trong đế gốm, ferit và chi tiết thạch anh
- Quang họcLỗ có hình trong cửa sổ thủy tinh, thạch anh và sapphire
- Hàng không vũ trụChi tiết trong gốm kỹ thuật và composite gốm
- Đồng hồ và trang sứcKhoan đá quý và chi tiết sapphire
- Phòng thí nghiệmChi tiết thủy tinh và thạch anh cho dụng cụ khoa học
Cách nhận biết
- Lỗ không tròn (vuông, hình sao, rãnh) cắt trong thủy tinh hoặc gốm.
- Thành lỗ có vân mờ mịn, như nhám sương, không có vết nhiệt.
- Hơi thon ở các lỗ sâu, và những mảnh vỡ nhỏ dọc mép ra.
So sánh với
Xem video
ADTW Study · Hoạt họa về dụng cụ rung, dung dịch mài và khoang
Innovative learning of Engineering By MuthuKumar · Bộ chuyển đổi, sừng, dụng cụ và cấp dung dịch mài được giải thích
Berkness Company · Cảnh quay thực tế từ một xưởng gia công
DMG MORI · Biến thể quay hiện đại: một dụng cụ kim cương quay cũng rung
Xem ảnh thật
- Wikipedia: Ultrasonic machining — nguyên lý, tần số, chất mài và các biến thể (chủ yếu là văn bản)
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Một dụng cụ rung khoảng 20.000 lần mỗi giây đập các hạt mài làm vỡ vụn vật liệu giòn.
- Đây là phương pháp tạo lỗ có hình cho thủy tinh, gốm và đá quý, mà mũi khoan và tia lửa điện không xử lý được.
- Hãy tìm các lỗ hình lạ trong thủy tinh hoặc gốm với thành mờ sương.
Xem thêm trong Cắt và gia công phi truyền thống
Tất cả 100 quy trình
 6.1Dập lỗ và cắt tấmChày cắt tạo hình từ tấm, ép vào cốiMở bài học
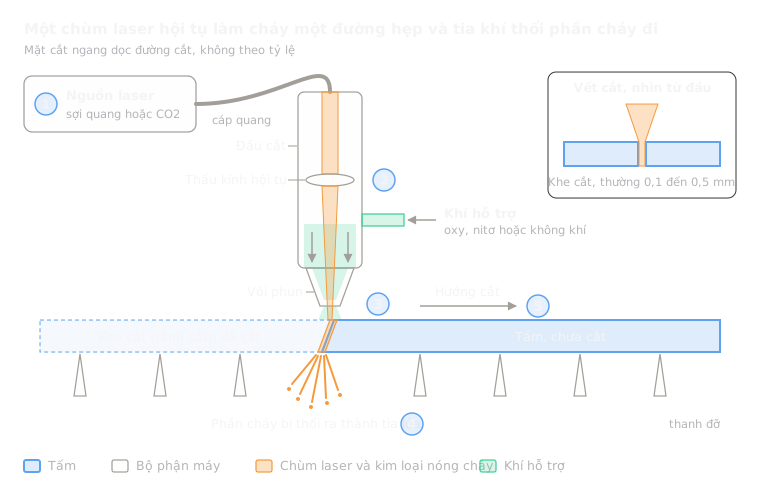 6.2Cắt laserÁnh sáng hội tụ làm chảy hoặc bay hơi một đường cắt hẹpMở bài học
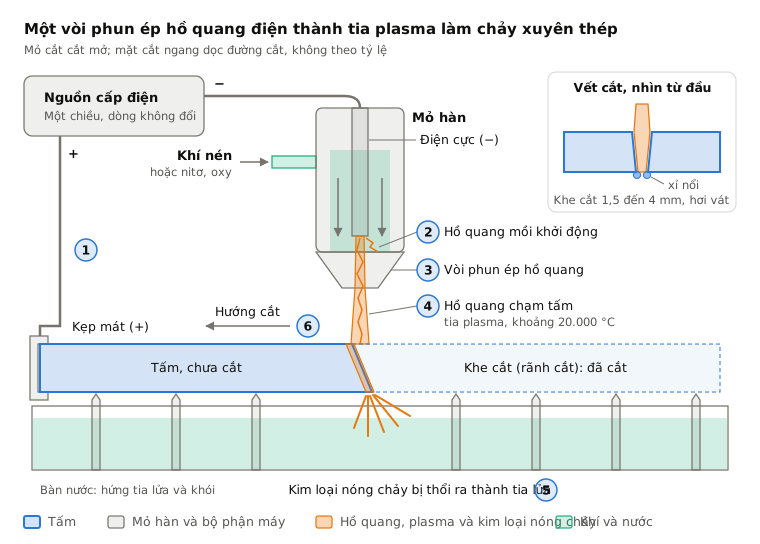
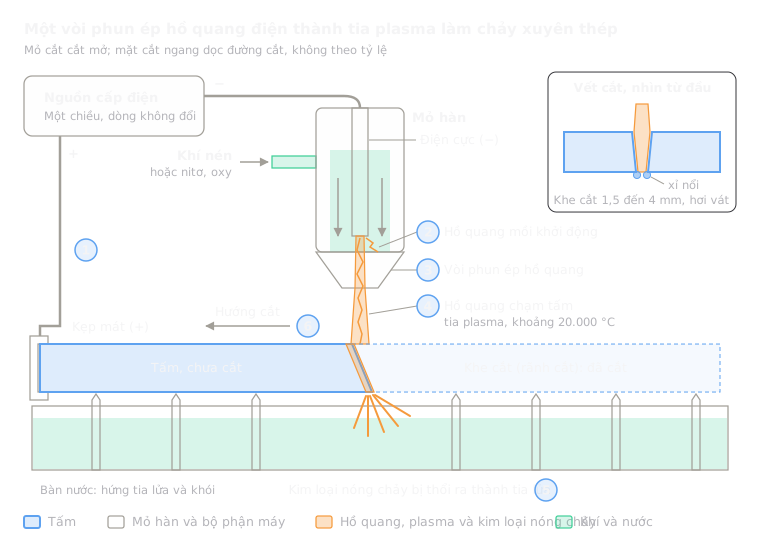 6.3Cắt plasmaTia khí siêu nóng cắt xuyên tấm dẫn điệnMở bài học
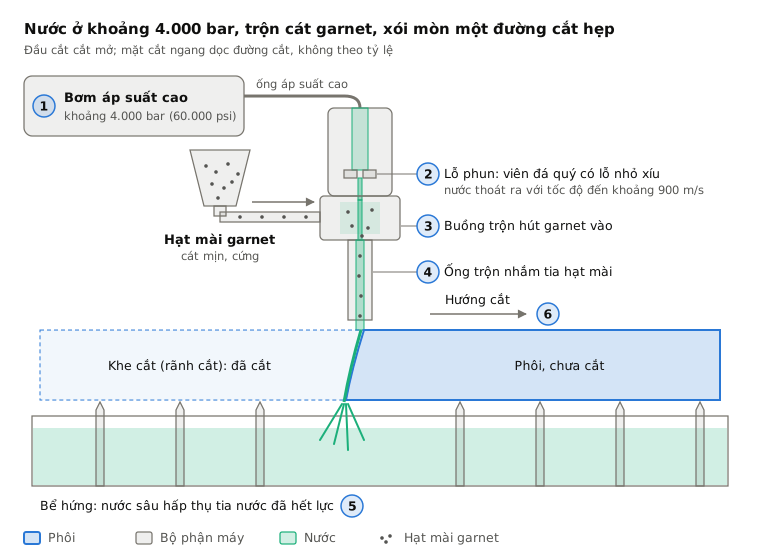
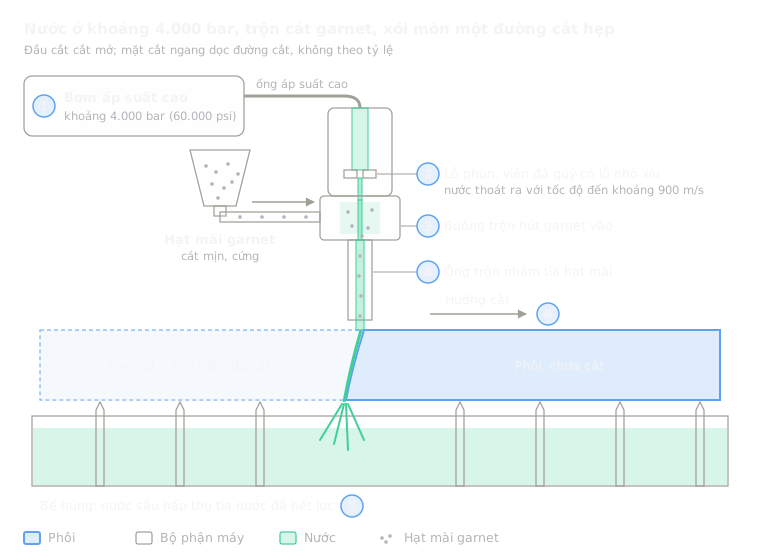 6.4Cắt tia nướcNước áp suất rất cao, thường kèm hạt mài, xói mòn tạo đường cắtMở bài học
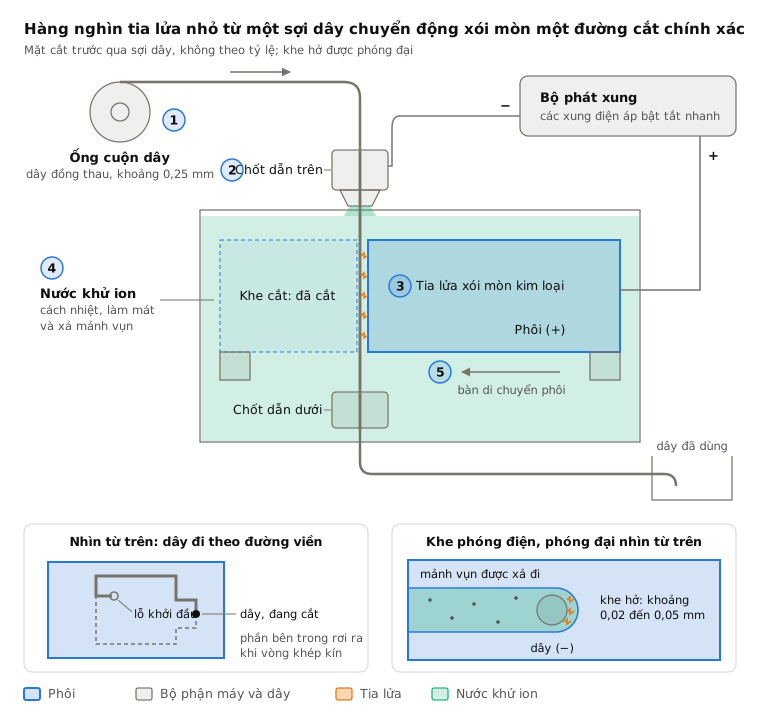
 6.5EDM cắt dâyTia lửa điện từ một sợi dây mảnh chuyển động cắt các biên dạng xuyên suốtMở bài học
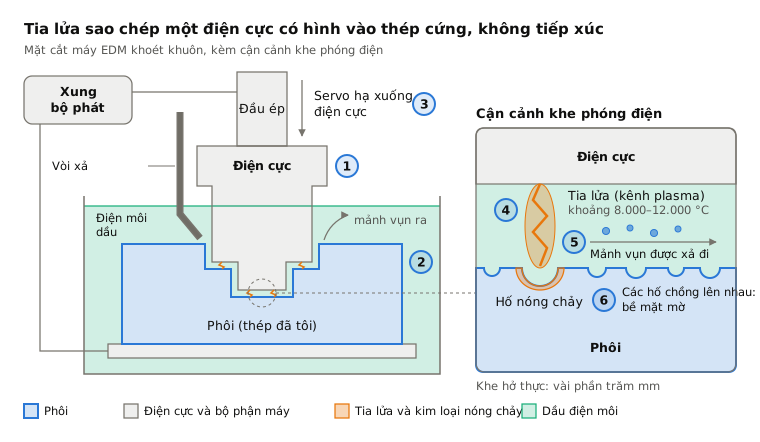
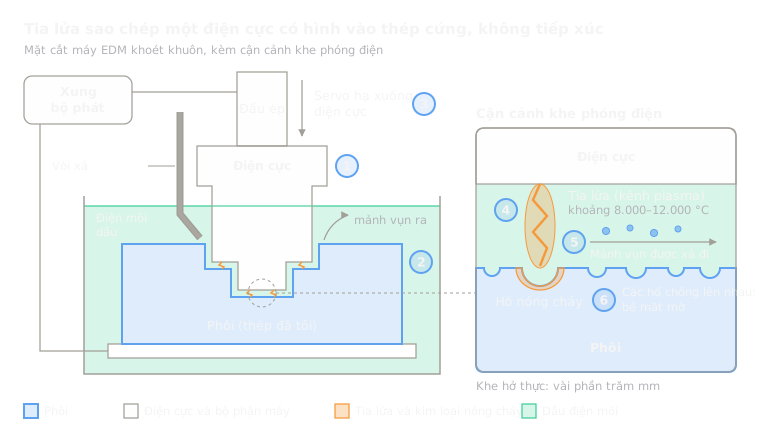 6.6EDM xung chìmTia lửa điện sao chép một điện cực có hình vào một khoang kínMở bài học
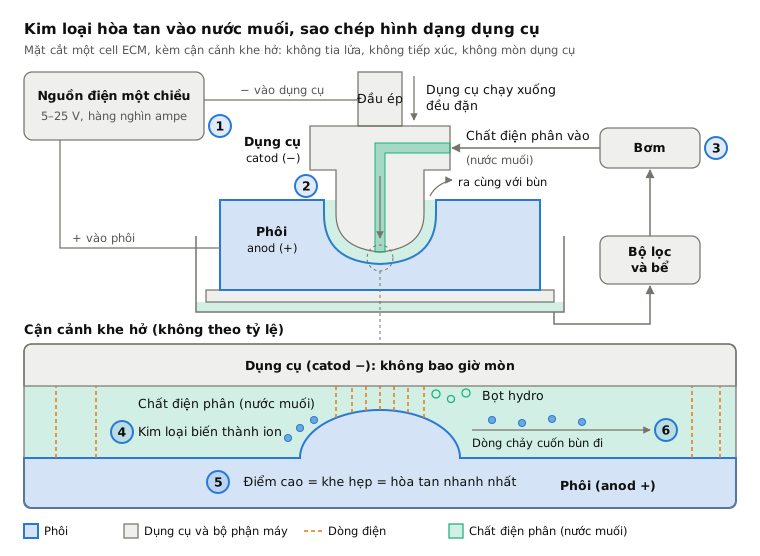
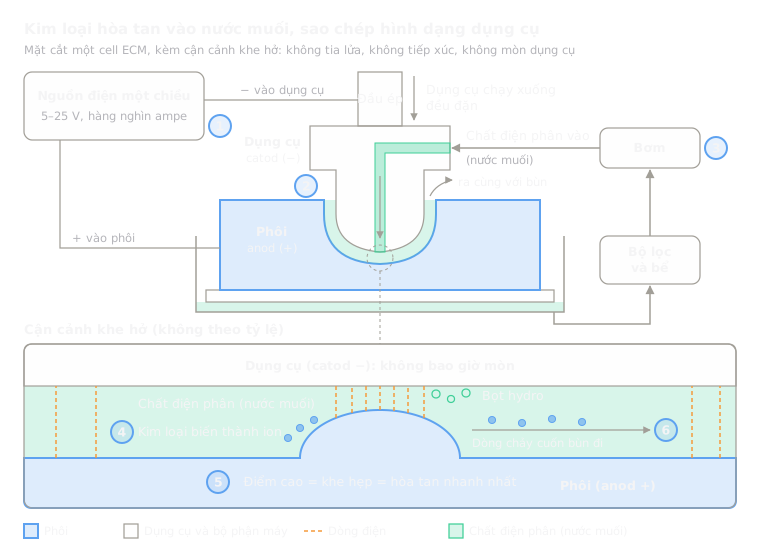 6.7Gia công điện hóa (ECM)Điện phân hòa tan kim loại theo hình dạng của dụng cụMở bài học
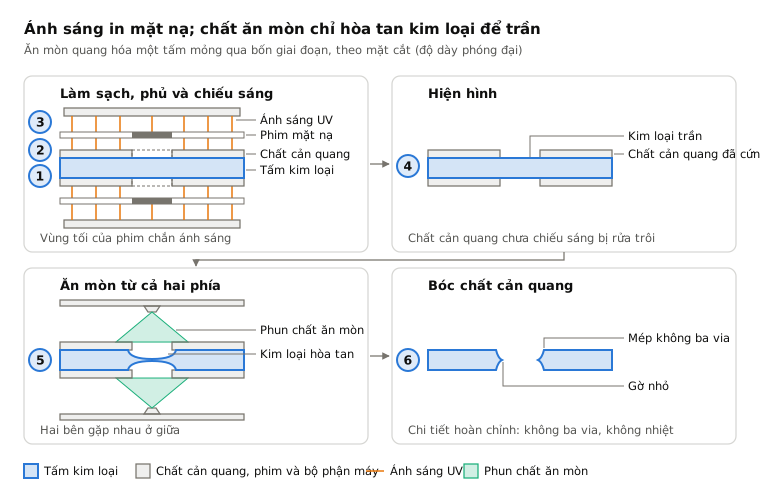
 6.8Gia công hóa học và ăn mòn quang hóaMặt nạ in bằng ánh sáng để dung dịch ăn mòn chỉ hòa tan phần kim loại trầnMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.