

Mạ điện (crôm, niken, kẽm)
Dòng điện lắng đọng kim loại từ bể
Mạ điện dùng dòng điện để phủ lên chi tiết một lớp mỏng kim loại khác, như crôm, niken hoặc kẽm. Lớp crôm bóng trên vòi nước phòng tắm và lớp kẽm hơi vàng trên bu lông đều là mạ điện. Nó thêm vẻ đẹp, chống gỉ hoặc chịu mài mòn trong khi chi tiết giữ nguyên hình dạng chính xác.
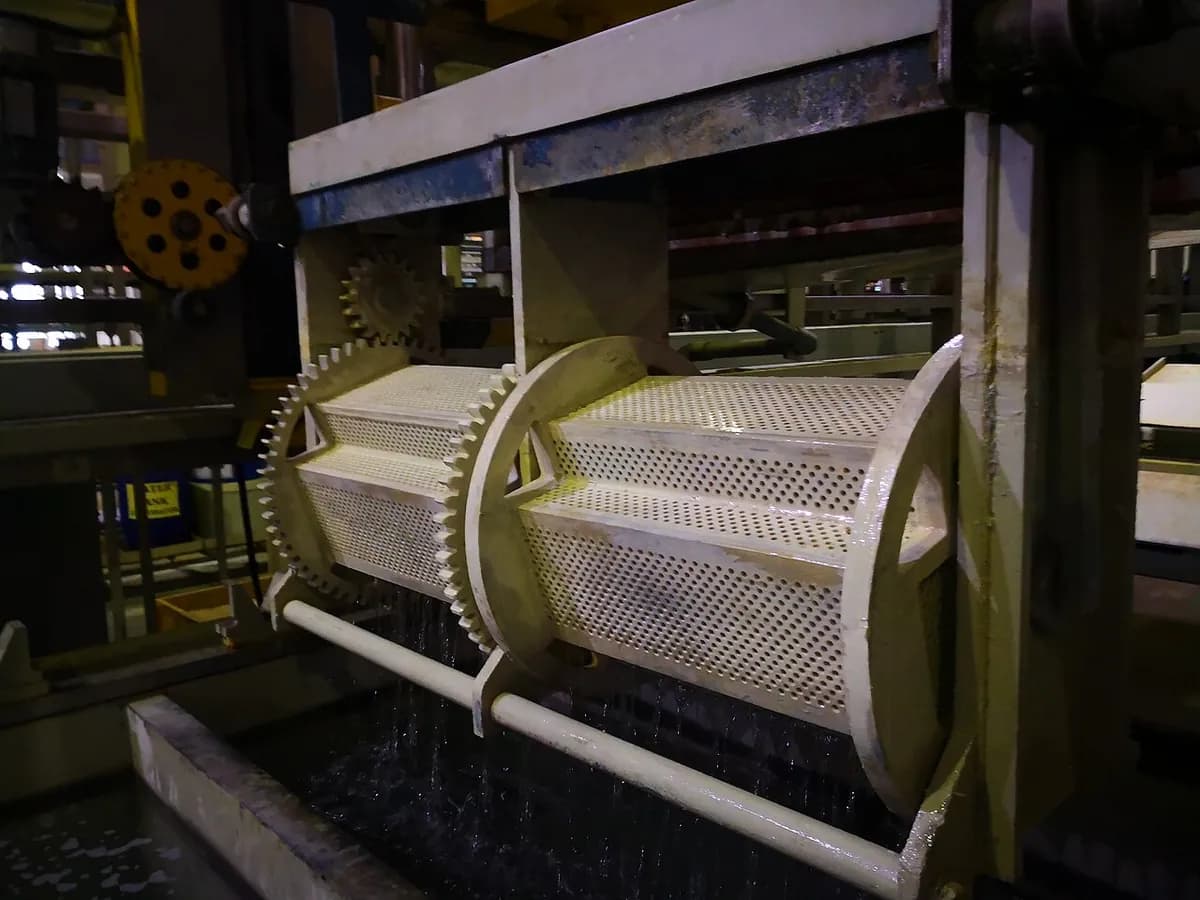
Cách hoạt động
Làm sạch và treo chi tiết lên giá. Chi tiết được tẩy dầu mỡ, rửa và nhúng nhanh trong axit để loại oxit (hoạt hóa). Sau đó nó được treo lên giá hoặc quay trong thùng dẫn điện.
Nhúng vào dung dịch điện phân. Bể chứa dung dịch điện phân (nước với muối hòa tan của kim loại phủ, như niken sunfat). Bể thường được làm ấm và khuấy.
Bật dòng điện. Nguồn một chiều (bộ chỉnh lưu) nối chi tiết với cực âm, biến nó thành cực âm (cathode). Các thanh kim loại phủ ở cực dương là các anode.
Ion di chuyển và mạ. Ion kim loại mang điện tích dương, nên chúng trôi về phía chi tiết. Ở đó chúng nhận điện tử và biến lại thành kim loại rắn, từng nguyên tử, trên mọi bề mặt được thấm ướt.
Cực dương hòa tan. Khi kim loại rời khỏi dung dịch, cực dương niken hoặc kẽm hòa tan để thay thế. Trong bể crôm, cực dương không hòa tan, nên phải thêm hóa chất.
Rửa và lặp lại. Chi tiết được rửa giữa các bể; crôm trang trí lần lượt đi qua bể đồng, niken và crôm. Chi tiết mạ kẽm thường được nhúng thụ động hóa (màng chuyển đổi mỏng tăng khả năng chống ăn mòn và tạo sắc xanh hoặc vàng).
Độ dày phụ thuộc dòng điện và thời gian: dòng điện lớn hơn hoặc nhiều phút hơn cho lớp phủ dày hơn. Mạ dày lên nhanh hơn ở mép và góc, nơi điện trường mạnh nhất, và chậm hơn trong lỗ và hốc.
Thông số chính
- Vật liệu
- Lớp phủ crôm, niken, kẽm, đồng, thiếc, bạc, vàng; trên thép, đồng thau, đồng, nhôm, và nhựa được làm dẫn điện trước
- Chi tiết thường gặp
- Vòi nước, nẹp ô tô, bu lông và vít, ty piston thủy lực, tiếp điểm điện, trang sức
- Kích thước chi tiết
- Từ chân đầu nối nhỏ đến trục cán và thanh dài vài mét; bể quyết định giới hạn
- Độ chính xác
- Rất mỏng và kiểm soát được: kẽm thường 5–25 µm, crôm trang trí dưới 1 µm nhiều, crôm cứng hàng chục đến hàng trăm µm
- Bề mặt hoàn thiện
- Sao chép bề mặt bên dưới: chi tiết đã đánh bóng ra sáng như gương, chi tiết mờ vẫn mờ
- Số lượng phù hợp
- Từ sửa chữa đơn lẻ đến hàng triệu chi tiết ghép nối trong dây chuyền thùng quay
- Chi phí khuôn dụng cụ và máy
- Giá treo và đồ gá rẻ; một dây chuyền mạ tự động với bể, cầu trục và xử lý chất thải tốn hàng trăm nghìn đến hàng triệu
- Tốc độ
- Vài phút cho kẽm mỏng hoặc crôm trang trí, đến nhiều giờ cho crôm cứng dày
Ưu điểm và hạn chế
Ưu điểm
- Lớp phủ mỏng, đều giữ nguyên kích thước chi tiết
- Nhiều kim loại cho vẻ đẹp, chống ăn mòn, chịu mài mòn hoặc dẫn điện
- Lớp hoàn thiện trang trí sáng như gương
- Rẻ cho mỗi chi tiết ở lô lớn, nhất là trong thùng quay
Hạn chế
- Không đều trong lỗ sâu và hốc; mép dày lên nhiều hơn
- Dùng hóa chất độc (ví dụ bể crôm hóa trị sáu và xyanua) cần xử lý chất thải nghiêm ngặt
- Hydro sinh ra khi mạ có thể làm giòn thép cường độ cao, nên chi tiết được nung sau đó
- Mọi bước đều phụ thuộc vào việc làm sạch hoàn hảo; chuẩn bị kém làm lớp phủ bong hoặc phồng rộp
Ứng dụng
- Ô tôChi tiết ghép nối và giá đỡ mạ kẽm, nẹp crôm, chi tiết mạ niken
- Ống nước và gia dụngVòi nước, đầu sen và tay nắm cửa mạ crôm
- Thủy lực và máy mócTy piston, trục cán, khuôn mạ crôm cứng
- Điện tửVàng và thiếc trên đầu nối, đồng và niken trên bảng mạch
- Hàng không vũ trụCadimi hoặc kẽm–niken trên chi tiết càng đáp và chi tiết ghép nối
- Trang sức và tiền xuMạ vàng và bạc lên kim loại rẻ hơn
Cách nhận biết
- Một lớp phủ rất mỏng bám theo mọi chi tiết, vết xước và đường đánh bóng của chi tiết bên dưới.
- Crôm sáng như gương hơi ngả xanh, hoặc ánh cầu vồng, vàng hay xanh của kẽm thụ động hóa trên vít.
- Vết tiếp xúc: một điểm nhỏ trần hoặc xỉn nơi chi tiết chạm vào giá.
- Khi hỏng, các lỗ nhỏ hoặc vết phồng dưới lớp bóng, hoặc bong tróc ở cạnh sắc.
So sánh với
Xem video
VIEW CHEM · Hoạt hình cực dương, cực âm và dòng ion
Mayer Motorsports · Tham quan xưởng: đánh bóng, rồi đồng, niken và crôm
Proinvest Group | Unlimited Steel Solutions · Crôm cứng công nghiệp trên thanh thủy lực
Riley Surface World · Dây chuyền mạ kẽm thùng quay tự động với giàn và bể
Xem ảnh thật
- Wikipedia: Mạ điện — sơ đồ nguyên lý và ảnh dây chuyền mạ
- Wikipedia: Mạ crôm — chi tiết ô tô và xe máy mạ crôm, crôm trang trí so với crôm cứng
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Chi tiết là điện cực âm; ion kim loại dương trong bể đáp xuống nó và thành kim loại.
- Dòng điện và thời gian quyết định độ dày, từ dưới 1 µm đến hàng trăm µm.
- Chi tiết sạch và xử lý an toàn bể độc quyết định thành bại của mạ.
Xem thêm trong Lớp phủ và hoàn thiện bề mặt
Tất cả 100 quy trình
 11.1Sơn phunSơn lỏng được phun sương mịn rồi khô hoặc đóng rắnMở bài học
 11.2Sơn tĩnh điệnBột khô tích điện bám vào chi tiết, rồi chảy trong lòMở bài học
 11.3In lụaMực được đẩy qua một khuôn lướiMở bài học
 11.4Mạ kẽm nhúng nóngThép nhúng kẽm nóng chảy tạo lớp kẽm liên kếtMở bài học
 11.6Anod hóaDòng điện tạo ra lớp oxit cứng từ chính nhômMở bài học
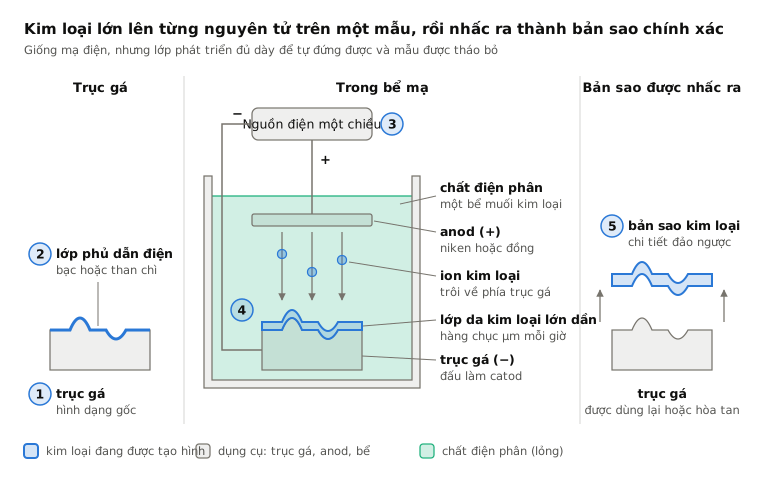
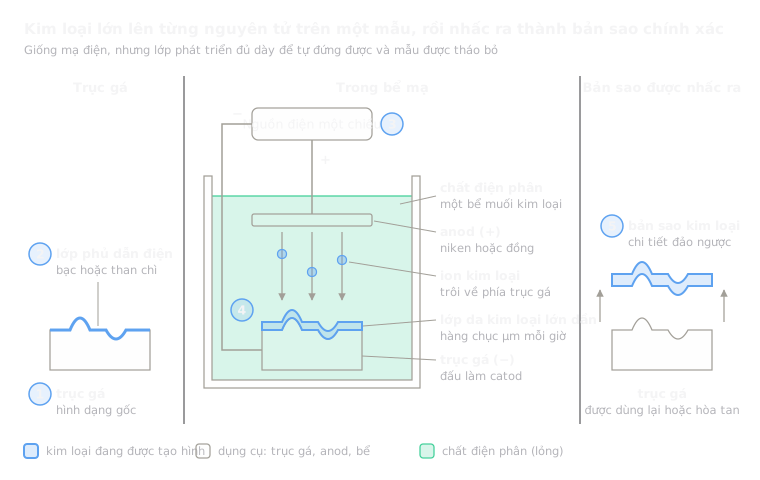 11.7Đúc điện (electroforming)Lớp mạ được nuôi dày trên một mẫu, rồi bóc raMở bài học
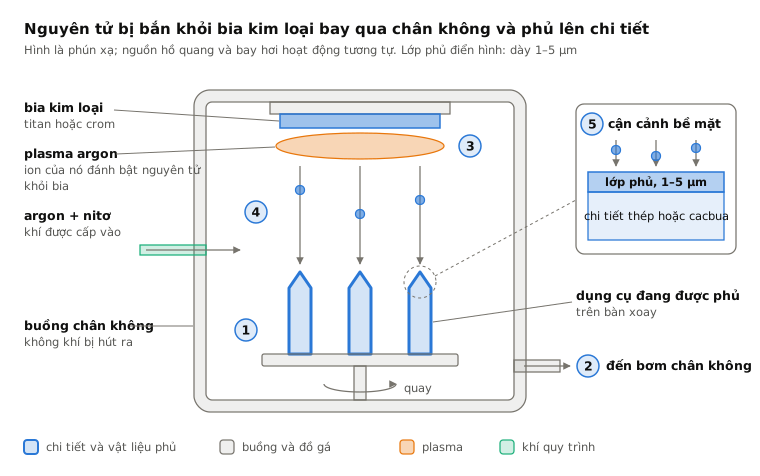
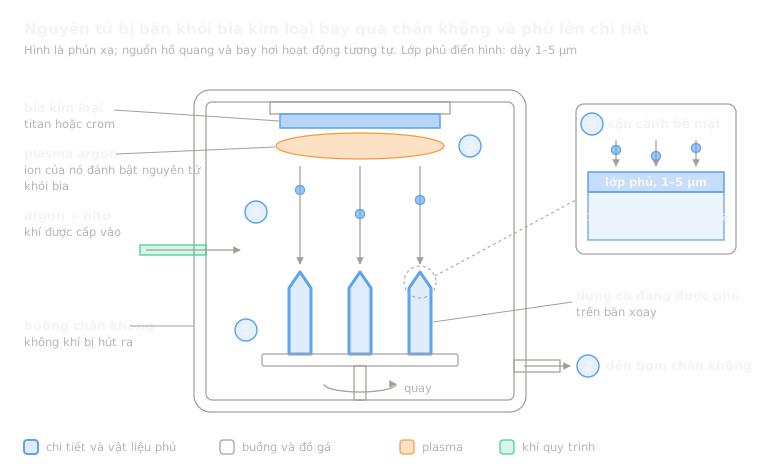 11.8Phủ PVD (màng mỏng trong chân không)Các nguyên tử bị bắn khỏi bia sẽ phủ lên chi tiết trong chân khôngMở bài học
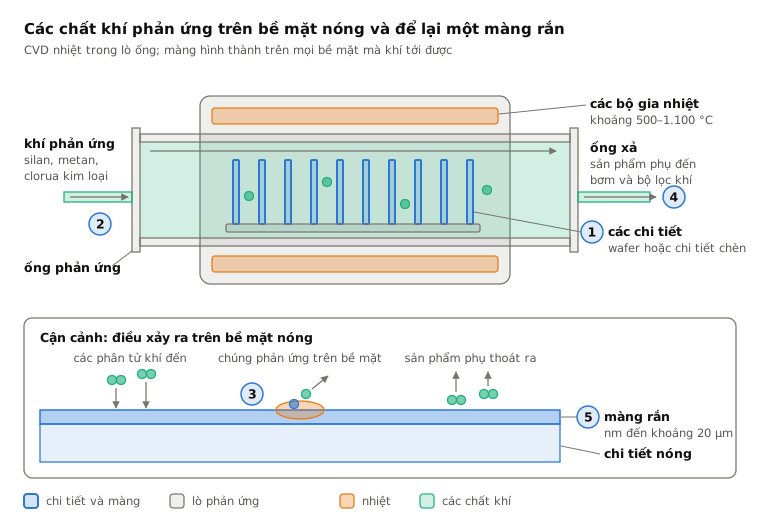
 11.9Phủ CVDCác khí phản ứng trên bề mặt nóng và để lại một lớp màngMở bài học
 11.10Phun phủ nhiệt (plasma, HVOF, hồ quang)Các giọt nóng chảy bắn vào chi tiết xếp chồng thành một lớpMở bài học
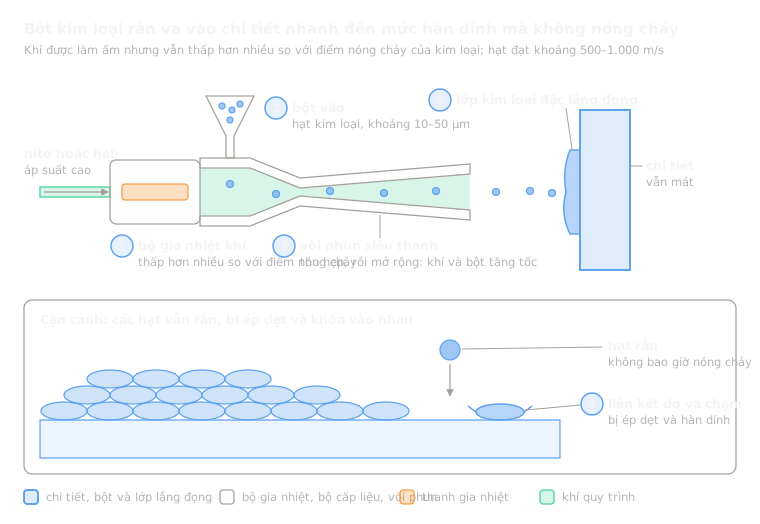 11.11Phun nguộiCác hạt kim loại rắn hàn vào nhờ tốc độ thuần túyMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.