

Phun nguội
Các hạt kim loại rắn hàn vào nhờ tốc độ thuần túy
Phun nguội bắn bột kim loại rắn vào chi tiết nhanh đến mức các hạt hàn vào khi va chạm, mà không bao giờ chảy. Hãy xem nó như phun nhiệt (Phun nhiệt) không có ngọn lửa. Nó sửa chữa các chi tiết máy bay và tàu thủy bị mòn, và thậm chí có thể tạo nên cả chi tiết kim loại từng lớp một.
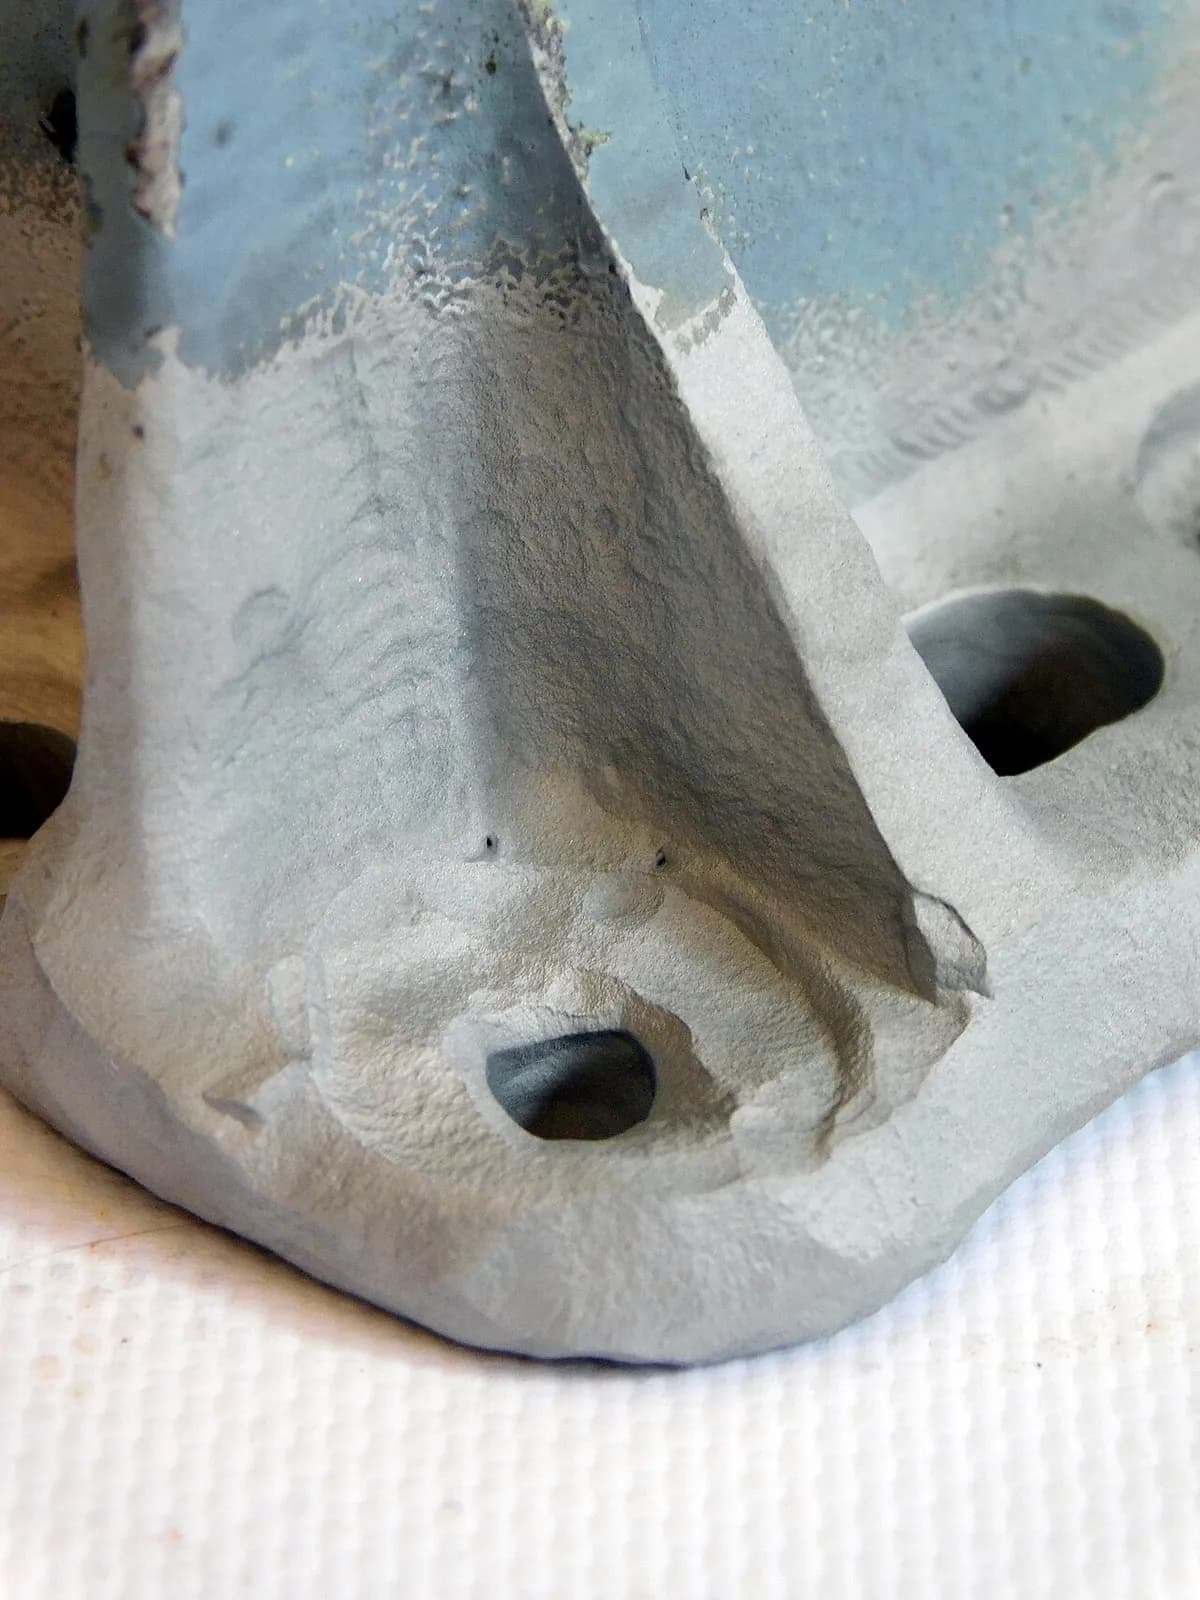
Cách hoạt động
Gia nhiệt khí. Nitơ hoặc heli ở áp suất cao (thường gấp hàng chục lần áp suất không khí thường) được làm ấm, thường đến vài trăm độ và tối đa khoảng 1.000 °C. Mức đó vẫn thấp hơn nhiều so với điểm nóng chảy của bột.
Thêm bột. Bộ cấp liệu định lượng các hạt kim loại mịn, thường rộng khoảng 10–50 µm, vào dòng khí.
Tăng tốc. Vòi phun hội tụ–phân kỳ (vòi thu hẹp rồi mở rộng, gọi là vòi de Laval) làm khí đạt tốc độ siêu thanh. Nó kéo các hạt lên khoảng 500–1.000 m/s.
Va chạm và liên kết. Mỗi hạt rắn bị ép dẹt khi va chạm. Cú va làm vỡ lớp vỏ oxit mỏng của nó, và kim loại sạch ép vào kim loại sạch và hàn ở trạng thái rắn (không nóng chảy).
Đắp dày và gia công. Robot quét vòi phun qua chi tiết, và các hạt chất đống thành lớp đắp đặc từ một phần milimet đến vài centimet. Vì thô ráp, lớp đắp sau đó được gia công cho đúng hình.
Thông số chính
- Vật liệu
- Kim loại dẻo: nhôm, đồng, titan, niken, tantan, thép; một số hỗn hợp kim loại–gốm. Bột cứng, giòn phun kém
- Chi tiết thường gặp
- Vỏ hộp và trục đã sửa, lớp phủ chống ăn mòn, lớp đồng, vòi phun tên lửa, vòng
- Kích thước chi tiết
- Từ sửa chữa nhỏ đến lớp đắp dày vài centimet trên chi tiết lớn; bị giới hạn bởi tầm với của robot
- Độ chính xác
- Thô khi mới phun, khoảng ±1 mm; hình dạng cuối cùng đến từ gia công
- Bề mặt hoàn thiện
- Thô và mờ khi mới phun; bề mặt đã gia công trông như kim loại đặc
- Số lượng phù hợp
- Sửa chữa, đơn chiếc và loạt nhỏ; lớp phủ sản xuất
- Chi phí khuôn dụng cụ và máy
- Không cần khuôn; hệ thống thường tốn hàng trăm nghìn đô la, cộng thêm khí (heli rất đắt)
- Tốc độ
- Lắng đọng nhanh, thường hàng kilôgam mỗi giờ với nhôm hoặc đồng
Ưu điểm và hạn chế
Ưu điểm
- Không nóng chảy: không oxy hóa, ít hư hại nhiệt cho chi tiết
- Lớp đắp đặc, từ lớp phủ đến lớp đắp dày
- Nối được những kim loại khó hàn với nhau
- Nhanh và tốt cho sửa chữa tại chỗ
Hạn chế
- Chỉ dùng được với kim loại dẻo (uốn được)
- Hình gần thành phẩm, thô, phải gia công
- Phải thấy thẳng đường phun, như mọi loại phun
- Heli chất lượng cao đắt, và tia phun rất ồn
Ứng dụng
- Hàng không vũ trụ và quốc phòngPhục hồi vỏ hộp số magiê và nhôm bị ăn mòn
- Không gianLớp đồng và niken cho vòi phun động cơ tên lửa
- Điện tử và năng lượngĐồng trên nhôm cho tản nhiệt và tiếp điểm điện
- Dầu khí và hàng hảiLớp chống ăn mòn, sửa chữa trục và van
- Sản xuấtChế tạo bồi đắp vòng, mặt bích và chi tiết gần thành phẩm
Cách nhận biết
- Một lớp kim loại dày, đặc đắp lên chi tiết cũ, thường là kim loại khác với chính chi tiết.
- Không có màu nhiệt, vảy oxit hay vết cháy quanh vùng đã sửa, không như hàn.
- Khi mới phun, bề mặt thô, mờ như giấy nhám thô; sau khi gia công, là kim loại trơn.
- Dưới kính hiển vi, các hạt bị dẹt xếp khít với gần như không có lỗ xốp.
So sánh với
Xem video
TWI Ltd · Các chuyên gia giải thích quy trình, vật liệu và thiết bị
Impact Innovations | Cold Spray Made In Germany · Đồng và niken được phun, rồi gia công thành vòi phun tên lửa
UTBM Université de Technologie Belfort-Montbéliard · Một phòng thí nghiệm đại học chế tạo chi tiết kim loại bằng phun nguội
3DPrint.com · Một robot phun nam châm bên trong một hình trụ
Xem ảnh thật
- Wikipedia: Phun nguội — lịch sử, tốc độ, khí và công dụng; chủ yếu là văn bản, ít ảnh
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Phun nguội hàn các hạt kim loại rắn vào nhờ tốc độ thuần túy, không nóng chảy.
- Nó cần kim loại dẻo và vòi phun siêu thanh.
- Nó nổi bật ở sửa chữa và lớp đắp kim loại dày, đặc.
Xem thêm trong Lớp phủ và hoàn thiện bề mặt
Tất cả 100 quy trình
 11.1Sơn phunSơn lỏng được phun sương mịn rồi khô hoặc đóng rắnMở bài học
 11.2Sơn tĩnh điệnBột khô tích điện bám vào chi tiết, rồi chảy trong lòMở bài học
 11.3In lụaMực được đẩy qua một khuôn lướiMở bài học
 11.4Mạ kẽm nhúng nóngThép nhúng kẽm nóng chảy tạo lớp kẽm liên kếtMở bài học
 11.5Mạ điện (crôm, niken, kẽm)Dòng điện lắng đọng kim loại từ bểMở bài học
 11.6Anod hóaDòng điện tạo ra lớp oxit cứng từ chính nhômMở bài học
 11.7Đúc điện (electroforming)Lớp mạ được nuôi dày trên một mẫu, rồi bóc raMở bài học
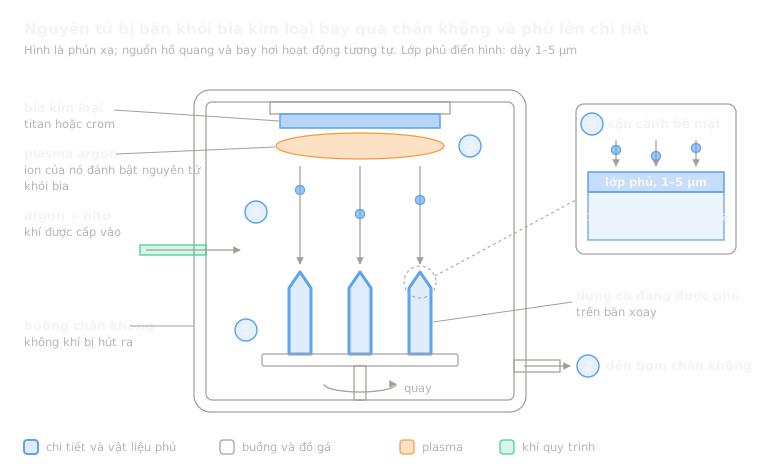 11.8Phủ PVD (màng mỏng trong chân không)Các nguyên tử bị bắn khỏi bia sẽ phủ lên chi tiết trong chân khôngMở bài học
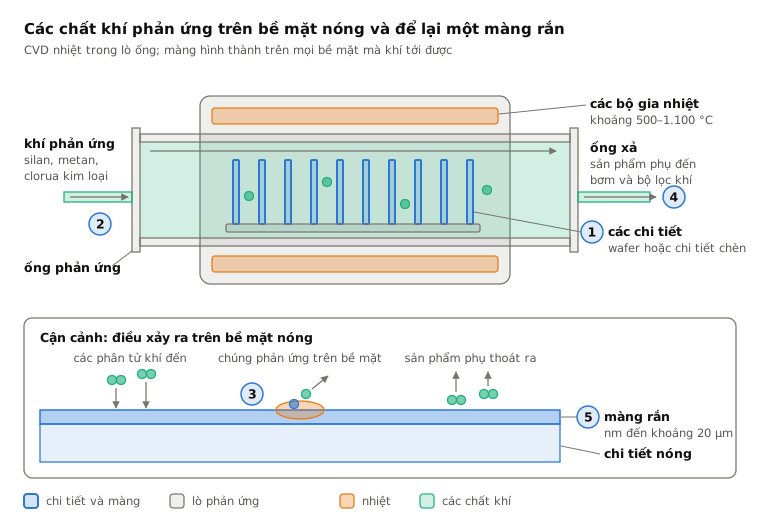
 11.9Phủ CVDCác khí phản ứng trên bề mặt nóng và để lại một lớp màngMở bài học
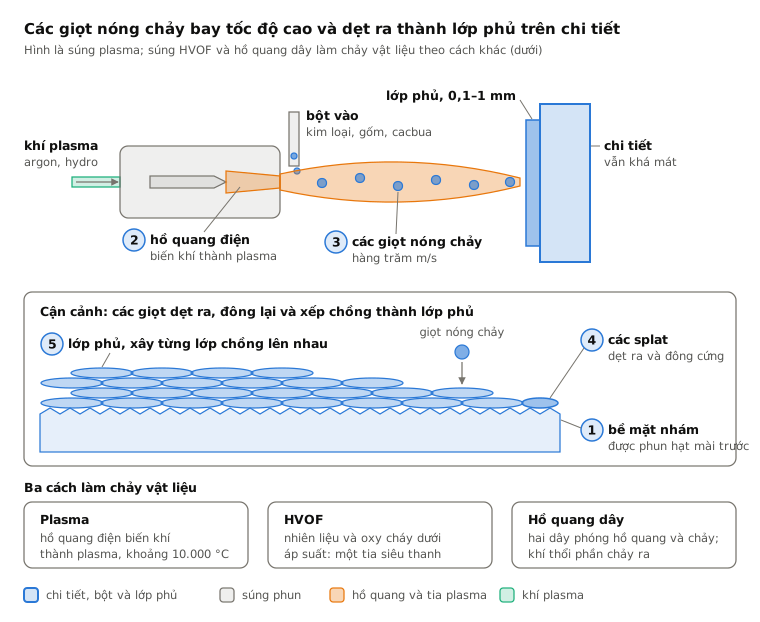
 11.10Phun phủ nhiệt (plasma, HVOF, hồ quang)Các giọt nóng chảy bắn vào chi tiết xếp chồng thành một lớpMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.