

Mạ kẽm nhúng nóng
Thép nhúng kẽm nóng chảy tạo lớp kẽm liên kết
Mạ kẽm nhúng nóng bảo vệ thép khỏi gỉ bằng cách nhúng nó vào bể kẽm nóng chảy. Lớp hoàn thiện xám xỉn, hơi lốm đốm trên lan can đường cao tốc, cột điện và cổng trang trại đến từ quy trình này. Một chi tiết mạ kẽm thường bền vài thập kỷ ngoài trời mà không cần bảo dưỡng.
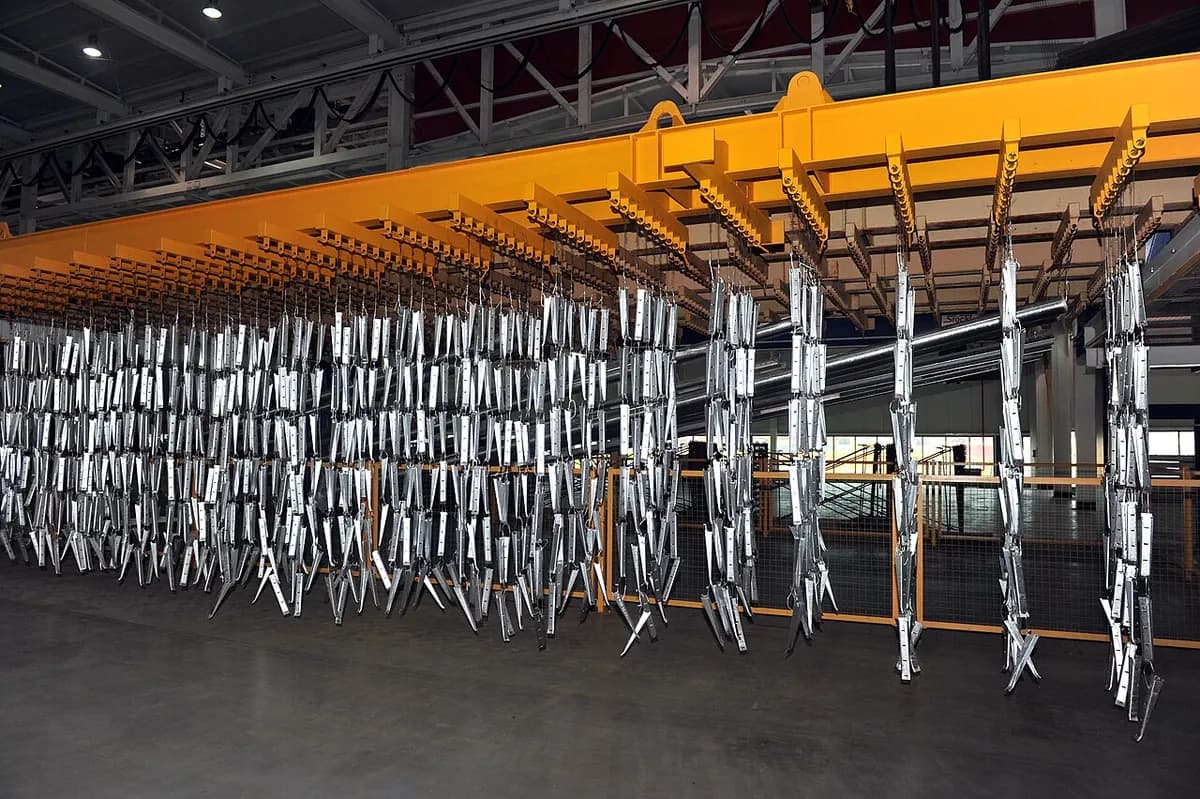
Cách hoạt động
Tẩy dầu mỡ. Thép được treo trên cần trục và nhúng vào bể kiềm nóng (chất tẩy rửa xà phòng mạnh) loại bỏ dầu, mỡ và vết sơn.
Tẩy gỉ bằng axit. Bể axit loãng, thường là axit clohydric, hòa tan gỉ và vảy cán (lớp vỏ oxit sẫm do cán để lại). Kẽm chỉ bám vào thép sạch hoàn toàn.
Thuốc hàn và sấy. Nhúng vào thuốc hàn (dung dịch muối kẽm amoni clorua) để lại màng mỏng ngăn gỉ mới và giúp kẽm thấm ướt thép. Sau đó chi tiết được sấy khô.
Nhúng vào kẽm nóng chảy. Chi tiết vào nồi kẽm ở khoảng 450 °C trong vài phút. Sắt và kẽm phản ứng và tạo các lớp hợp kim kẽm–sắt liên kết vào bề mặt thép.
Nhấc ra và để ráo. Chi tiết được rút ra chậm để kẽm thừa chảy đi. Một lớp kẽm gần như nguyên chất ở lại phía trên các lớp hợp kim.
Làm nguội và kiểm tra. Chi tiết được tôi trong nước hoặc làm nguội trong không khí, rồi kiểm tra độ dày và chỗ hở, và các giọt thừa được loại bỏ.
Cùng ý tưởng chạy liên tục trong nhà máy thép: cuộn tấm được tháo qua bể kẽm, thường với tốc độ hơn 100 m mỗi phút. Tấm đó trở thành thân xe, tấm lợp mái và tấm thiết bị gia dụng.
Thông số chính
- Vật liệu
- Thép cacbon và thép hợp kim thấp, và gang; bể kẽm với các phụ gia nhỏ như nhôm
- Chi tiết thường gặp
- Dầm kết cấu, lan can, cột điện, cột, hàng rào, chi tiết ghép nối, rơ moóc, thiết bị nông nghiệp
- Kích thước chi tiết
- Từ bu lông đến dầm dài nhiều mét; nồi lớn nhất dài hơn 15 m
- Độ chính xác
- Lớp phủ thường 50–150 µm và không đều; ren và lỗ lắp khít cần làm sạch hoặc che
- Bề mặt hoàn thiện
- Xám xỉn hoặc bóng với hoa văn tinh thể (spangle), chuyển sang xám mờ theo thời gian; giọt thừa và chỗ thô là thường gặp
- Số lượng phù hợp
- Từ kết cấu đơn chiếc đến loạt lớn; xưởng mạ kẽm tính giá theo khối lượng thép
- Chi phí khuôn dụng cụ và máy
- Không cần khuôn dụng cụ riêng cho chi tiết; một nhà máy mạ kẽm tốn hàng triệu đô la
- Tốc độ
- Vài phút trong kẽm; một chu kỳ cả mẻ với làm sạch mất vài giờ; dây chuyền tấm liên tục chạy tốc độ cao
Ưu điểm và hạn chế
Ưu điểm
- Tuổi thọ rất dài ngoài trời, thường vài thập kỷ không cần bảo dưỡng
- Phủ mọi bề mặt, kể cả bên trong ống và góc, trong một lần nhúng
- Lớp phủ dai, liên kết luyện kim chịu được va đập
- Kẽm bảo vệ vết xước và mép cắt bằng cách ăn mòn trước
Hạn chế
- Chỉ dành cho thép và sắt; trông công nghiệp trừ khi được sơn
- Ở khoảng 450 °C chi tiết mỏng có thể cong vênh, và các khoang rỗng kín phải được thông hơi để tránh nổ
- Lớp phủ dày, không đều, nên kém cho mối lắp chính xác và ren
- Hàn hoặc cắt sau đó làm cháy kẽm và sinh khói
Ứng dụng
- Xây dựngThép kết cấu, cầu thang, ban công, thép thanh
- Hạ tầng giao thôngLan can đường cao tốc, giàn biển báo, cột đèn, cầu
- Năng lượngCột điện, khung trạm biến áp, kết cấu đỡ tấm pin mặt trời
- Nông nghiệpCổng, hàng rào, kết cấu chuồng trại, chuồng gia súc
- Ô tôTấm thép mạ kẽm cho thân xe (dây chuyền liên tục), rơ moóc
- Đồ ngũ kimBu lông, đai ốc, đinh, xích, dây thép
Cách nhận biết
- Bề mặt xám bạc xỉn hoặc bóng, đôi khi có hoa văn tinh thể như sương giá gọi là spangle.
- Những giọt, vệt hoặc cục kẽm nhỏ ở mép và đầu dưới, nơi kẽm chảy xuống.
- Lỗ thông hơi và thoát được khoan ở các góc của ống và hình kín.
- Trên thép ngoài trời cũ, màu xám mờ đều không gỉ, kể cả ở mép cắt và vết xước.
So sánh với
Xem video
Galvanizers Association · Các bước quy trình, giải thích bởi hiệp hội ngành của Anh
American Galvanizers Association · Lớp phủ thành phẩm trông thế nào, và vì sao
Joseph Ash Galvanizing · Một lần nhúng thực tế vào kẽm nóng chảy và việc rút ra
Brooke Alden · Tham quan nhà máy qua từng bể
Xem ảnh thật
- Wikipedia: Mạ kẽm nhúng nóng — các bước quy trình, dây chuyền theo mẻ và liên tục, lịch sử, kèm ảnh
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Thép sạch nhúng kẽm ở khoảng 450 °C tạo lớp phủ liên kết vào bề mặt.
- Kẽm bảo vệ hai lần: như lớp chắn, và bằng cách ăn mòn trước ở bất cứ nơi nào thép bị lộ.
- Đó là lựa chọn bền lâu cho thép ngoài trời, nhưng lớp phủ dày và không chính xác.
Xem thêm trong Lớp phủ và hoàn thiện bề mặt
Tất cả 100 quy trình
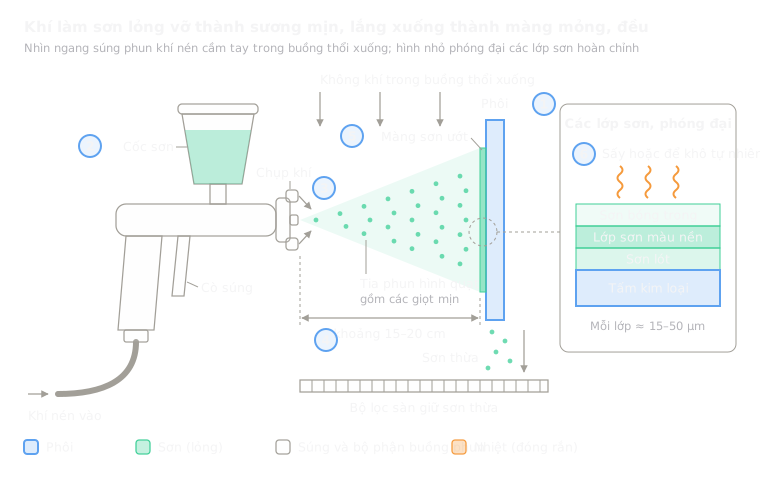 11.1Sơn phunSơn lỏng được phun sương mịn rồi khô hoặc đóng rắnMở bài học
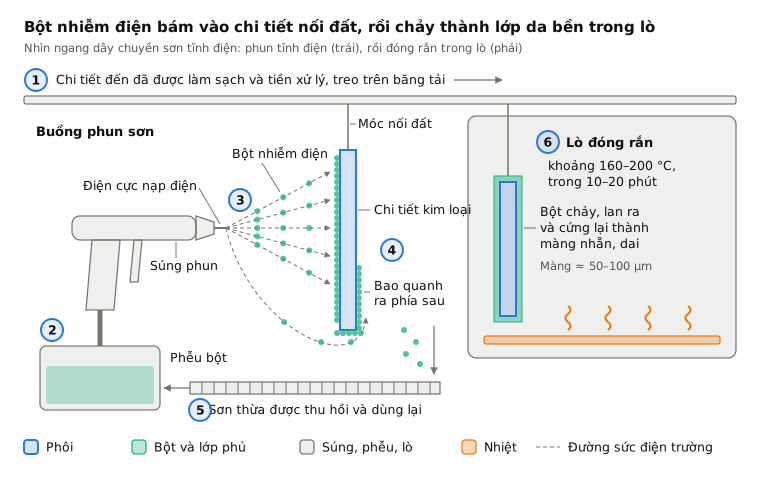
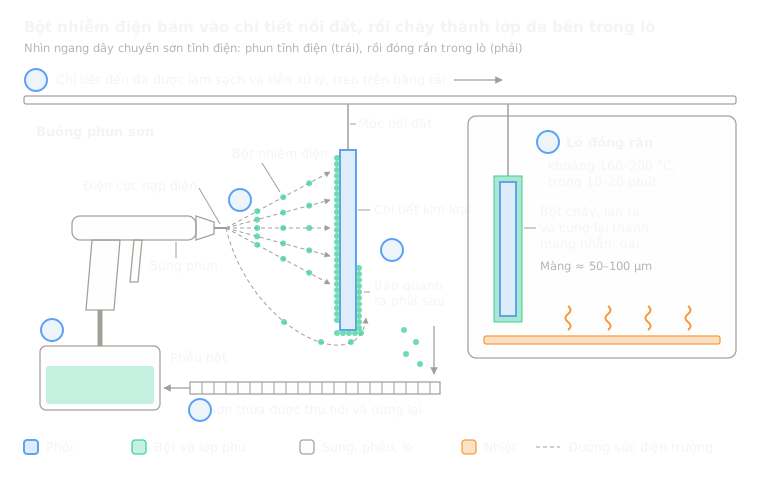 11.2Sơn tĩnh điệnBột khô tích điện bám vào chi tiết, rồi chảy trong lòMở bài học
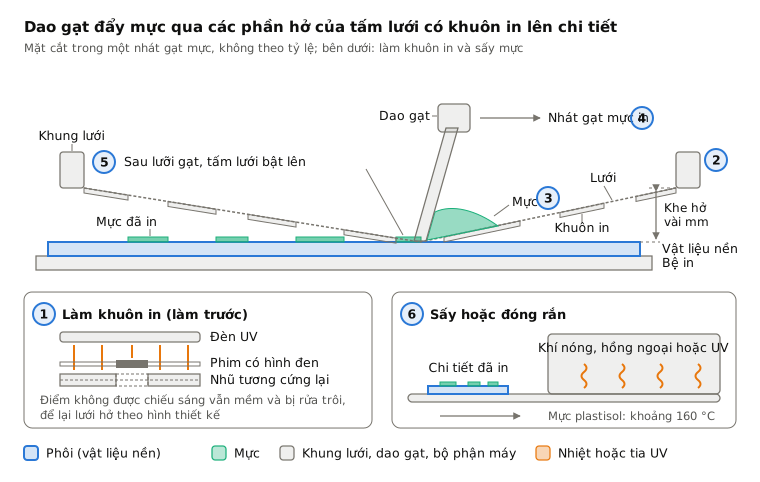
 11.3In lụaMực được đẩy qua một khuôn lướiMở bài học
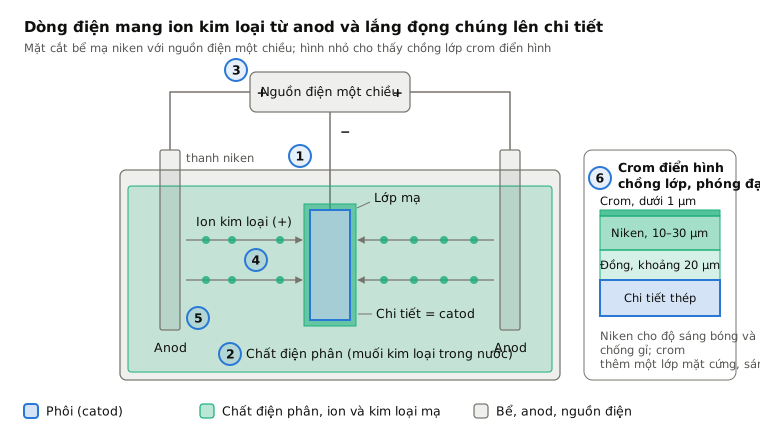
 11.5Mạ điện (crôm, niken, kẽm)Dòng điện lắng đọng kim loại từ bểMở bài học
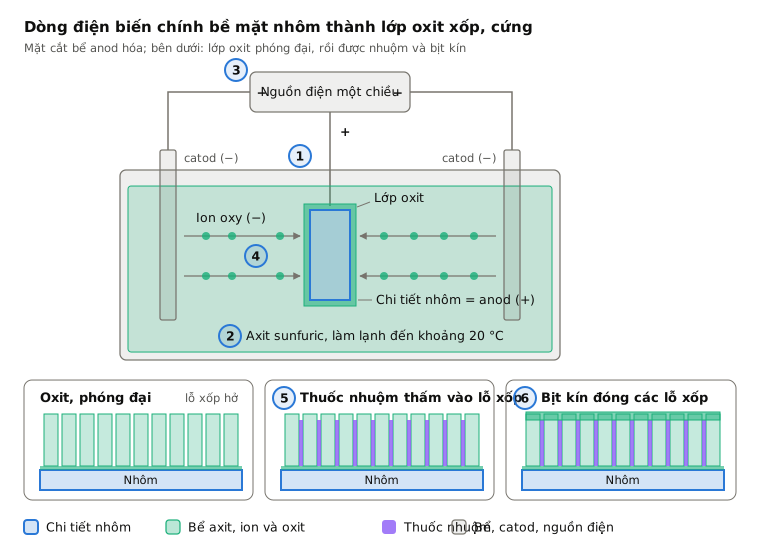
 11.6Anod hóaDòng điện tạo ra lớp oxit cứng từ chính nhômMở bài học
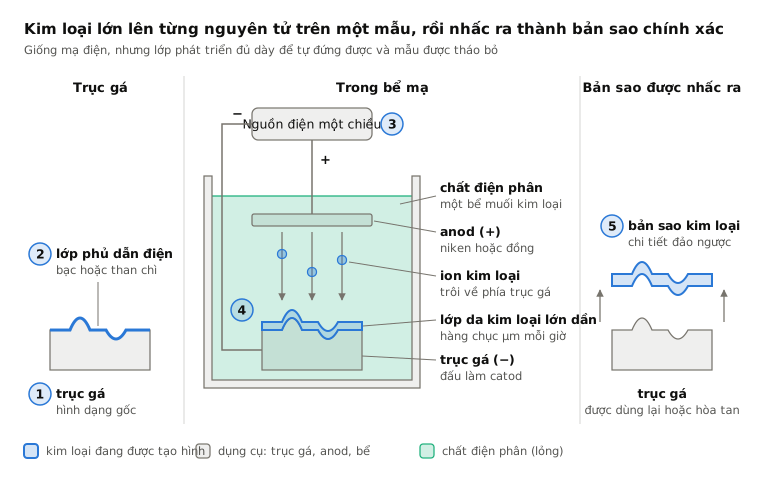
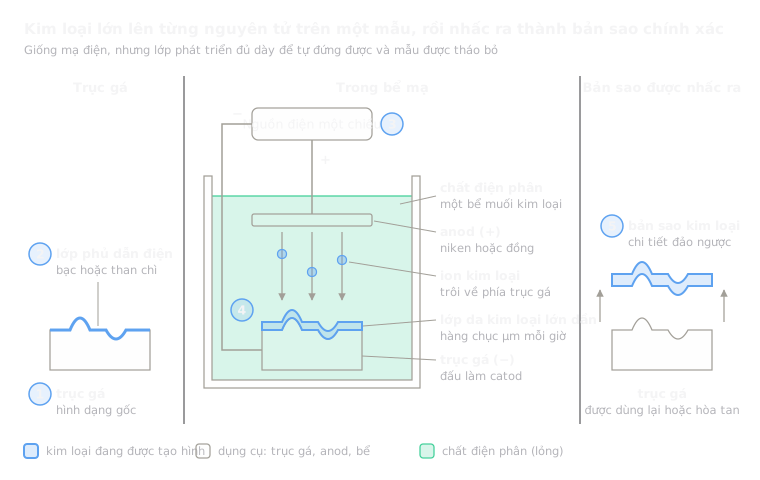 11.7Đúc điện (electroforming)Lớp mạ được nuôi dày trên một mẫu, rồi bóc raMở bài học
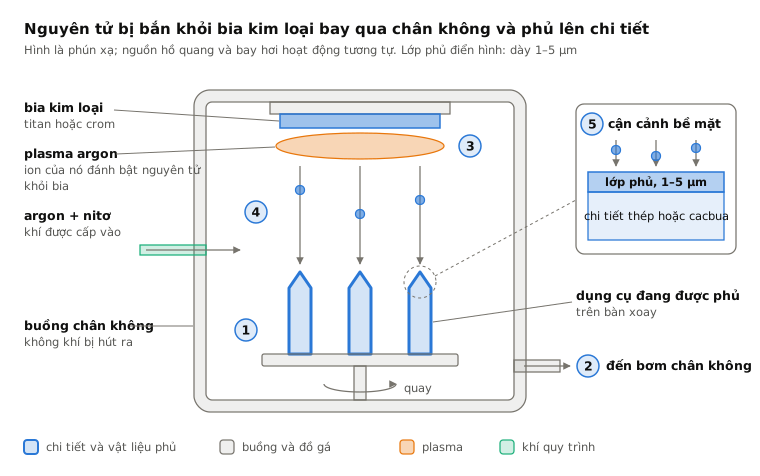
 11.8Phủ PVD (màng mỏng trong chân không)Các nguyên tử bị bắn khỏi bia sẽ phủ lên chi tiết trong chân khôngMở bài học
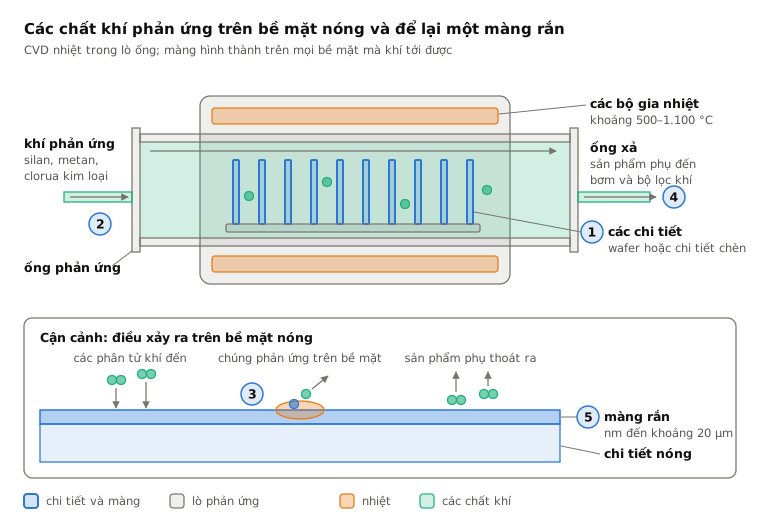
 11.9Phủ CVDCác khí phản ứng trên bề mặt nóng và để lại một lớp màngMở bài học
 11.10Phun phủ nhiệt (plasma, HVOF, hồ quang)Các giọt nóng chảy bắn vào chi tiết xếp chồng thành một lớpMở bài học
 11.11Phun nguộiCác hạt kim loại rắn hàn vào nhờ tốc độ thuần túyMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.