

Anod hóa
Dòng điện tạo ra lớp oxit cứng từ chính nhôm
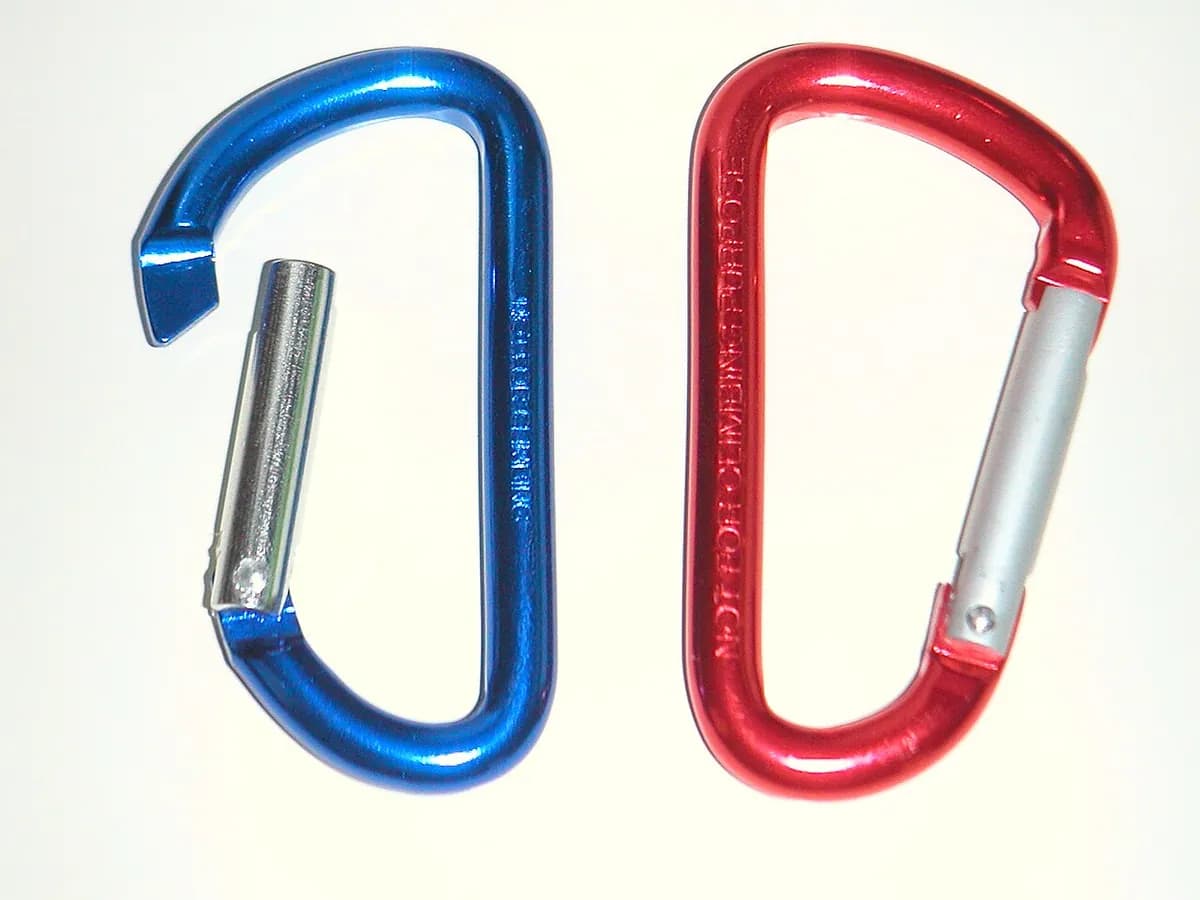
Anod hóa tạo ra một lớp oxit cứng, bảo vệ trên bề mặt nhôm bằng cách cho dòng điện chạy qua nhôm trong bể axit. Lớp vỏ kim loại có màu của một chiếc laptop, một chiếc móc khóa carabiner hay một chiếc đèn pin chính là nhôm anod hóa. Khác với sơn hay mạ, không có gì được thêm lên trên: bề mặt kim loại tự biến thành một lớp giống gốm.
Cách hoạt động
Làm sạch và ăn mòn nhẹ. Chi tiết được tẩy dầu mỡ, sau đó ăn mòn nhẹ trong bể xút (kiềm mạnh) và khử muội (nhúng axit để loại cặn lỏng lẻo). Ăn mòn nhẹ cho vẻ ngoài mờ; đánh bóng hóa học cho vẻ ngoài sáng bóng.
Treo lên giá làm cực dương. Chi tiết được kẹp chặt vào giá nhôm hoặc titan rồi nhúng vào axit, thường là axit sunfuric giữ ở khoảng 20 °C. Ở đây chi tiết là cực dương (anode), ngược với mạ điện.
Bật dòng điện. Nguồn điện một chiều, thường khoảng 15–20 V cho anod hóa axit sunfuric tiêu chuẩn, đẩy dòng điện từ chi tiết sang các tấm cực âm trong bể.
Lớp oxit phát triển. Oxy từ nước phản ứng với bề mặt nhôm để tạo thành nhôm oxit. Lớp này phát triển một phần vào trong kim loại và một phần ra ngoài, đầy những lỗ xốp nhỏ thẳng, thường trong 20–60 phút.
Nhuộm màu (tùy chọn). Các lỗ xốp hở hút thuốc nhuộm hữu cơ như miếng bọt biển, cho màu đen, đỏ, xanh dương, vàng và nhiều màu khác. Anod hóa trong suốt bỏ qua bước này.
Bịt kín. Nước nóng gần sôi, hoặc bể bịt kín bằng niken hay chất khác, làm oxit trương nở và đóng các lỗ xốp lại. Việc này giữ chặt màu nhuộm và cải thiện mạnh khả năng chống ăn mòn.
Anod hóa cứng chạy lạnh hơn, gần 0 °C, và ở điện áp cao hơn để tạo lớp dày và cứng hơn nhiều cho các chi tiết chịu mài mòn. Titan và magiê cũng có thể anod hóa; trên titan, lớp oxit mỏng cho màu sáng nhờ giao thoa ánh sáng, không cần thuốc nhuộm.
Thông số chính
- Vật liệu
- Chủ yếu là hợp kim nhôm; cũng có titan và magiê. Hợp kim giàu đồng hoặc silic anod hóa kém hơn
- Chi tiết thường gặp
- Vỏ laptop và điện thoại, khung cửa nhôm đùn, đồ nấu ăn, dụng cụ leo núi, phụ tùng xe đạp, chi tiết máy bay
- Kích thước chi tiết
- Từ vít nhỏ đến thanh đùn dài vài mét; kích thước bể quyết định giới hạn
- Độ chính xác
- Mỏng và đều: lớp tiêu chuẩn thường 5–25 µm, anod hóa cứng khoảng 25–100 µm; khoảng một nửa độ dày được cộng thêm ra mỗi bề mặt
- Bề mặt hoàn thiện
- Sao chép bề mặt bên dưới (mờ nếu đã ăn mòn hoặc phun cát, sáng nếu đã đánh bóng), với vẻ ngoài satin hoặc bóng đều
- Số lượng phù hợp
- Từ chi tiết đơn lẻ đến sản xuất liên tục thanh profile và hàng tiêu dùng
- Chi phí khuôn dụng cụ và máy
- Giá treo rẻ; một dây chuyền anod hóa đầy đủ gồm bể, bộ chỉnh lưu, máy làm lạnh và xử lý chất thải tốn hàng trăm nghìn đô la trở lên
- Tốc độ
- Khoảng 20–60 phút trong bể anod hóa, cộng thêm làm sạch, nhuộm và bịt kín; một chu trình trọn vẹn mất khoảng 1–2 giờ
Ưu điểm và hạn chế
Ưu điểm
- Là một phần của kim loại, nên không bong tróc như sơn
- Cứng và chịu mài mòn, nhất là anod hóa cứng
- Mỏng và dễ dự đoán, nên giữ được các mối lắp chặt
- Nhiều màu bền, vẫn thấy ánh kim loại xuyên qua
Hạn chế
- Chỉ dùng được với nhôm, titan, magiê và một vài kim loại khác
- Lớp oxit giòn và có thể nứt nếu chi tiết bị uốn
- Cách điện, nên các điểm tiếp xúc cần che hoặc gia công lại
- Một số màu nhuộm, nhất là đỏ và xanh dương, phai dưới nắng gắt
Ứng dụng
- Điện tử tiêu dùngVỏ laptop, điện thoại và máy tính bảng, chi tiết tai nghe, vỏ máy tính
- Kiến trúcKhung cửa sổ, tường kính, tấm ốp mặt dựng, tay vịn
- Hàng không vũ trụ và quốc phòngChi tiết khung máy bay, chi tiết cơ cấu chấp hành và vỏ hộp anod hóa cứng
- Thể thao và ngoài trờiMóc carabiner, linh kiện xe đạp, đèn pin, máy câu cá
- Nhà bếpĐồ nấu ăn anod hóa cứng, dụng cụ, chi tiết máy pha espresso
- Máy mócXi lanh khí nén, piston, puly, thân van
Cách nhận biết
- Kim loại có màu hoặc màu bạc với ánh satin hơi sâu, nơi vân kim loại vẫn lộ ra qua màu.
- Không có lớp nào có thể bị cào xuyên qua để lộ màu khác; vết xước sâu lộ ra nhôm trần sáng bóng.
- Những vết nhỏ không có màu ở chỗ chi tiết được kẹp vào giá, thường ở cạnh hoặc trong lỗ.
- Bề mặt mà một dụng cụ thử đơn giản cho thấy không dẫn điện, dù chi tiết là kim loại.
So sánh với
Xem video
Yijin Solution · Giải thích cho người mới về lớp oxit được tạo trong bể axit
Captain Corrosion · Làm sạch, ăn mòn, anod hóa, nhuộm và bịt kín, từng bước một
RAPID DIRECT · Tham quan một dây chuyền anod hóa, từng bể một
Gamers Nexus · Các giá chi tiết vỏ máy tính được anod hóa và nhuộm trong một nhà máy thực tế
Xem ảnh thật
- Wikipedia: Anod hóa — ảnh các chi tiết anod hóa có màu và sơ đồ cấu trúc oxit xốp
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Anod hóa biến bề mặt nhôm thành oxit; không có gì được thêm lên trên.
- Chi tiết là điện cực dương, và lớp oxit phát triển đầy lỗ xốp có thể nhận thuốc nhuộm.
- Bịt kín đóng các lỗ xốp, giữ chặt màu và khả năng chống ăn mòn.
Xem thêm trong Lớp phủ và hoàn thiện bề mặt
Tất cả 100 quy trình
 11.1Sơn phunSơn lỏng được phun sương mịn rồi khô hoặc đóng rắnMở bài học
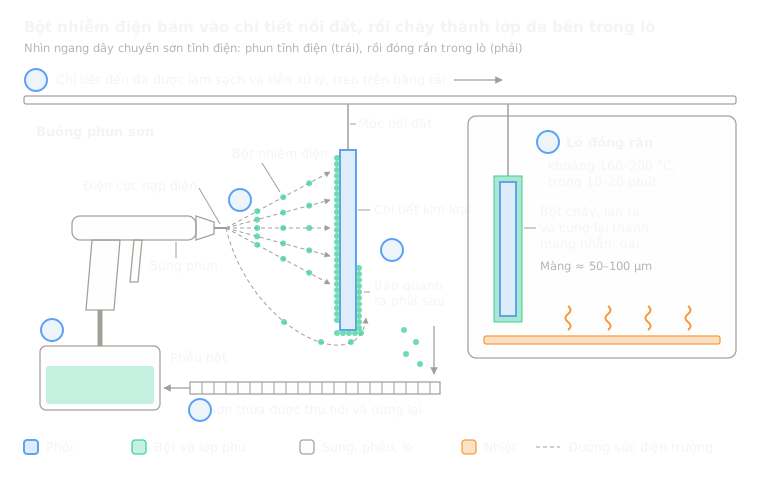 11.2Sơn tĩnh điệnBột khô tích điện bám vào chi tiết, rồi chảy trong lòMở bài học
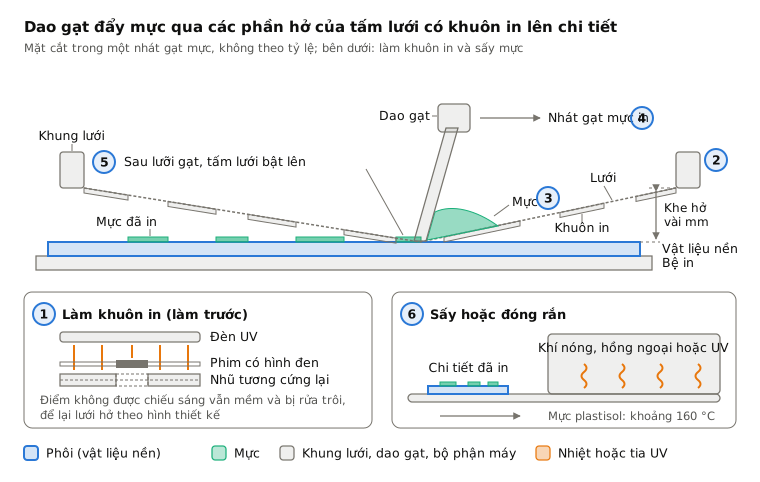
 11.3In lụaMực được đẩy qua một khuôn lướiMở bài học
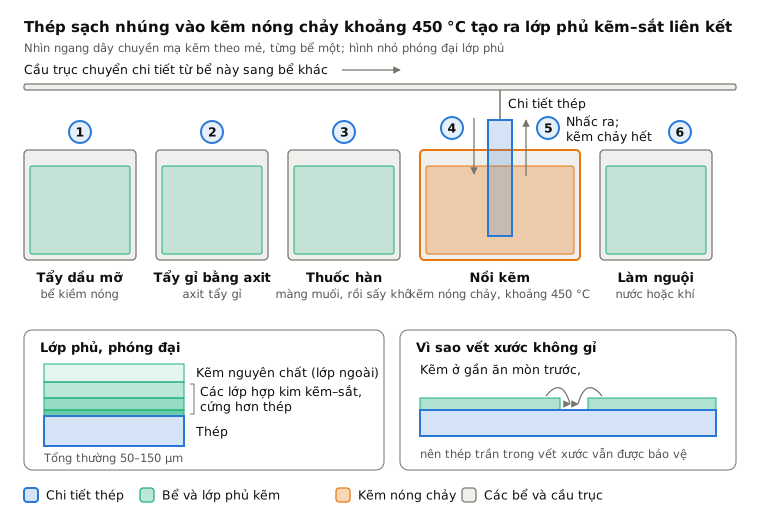
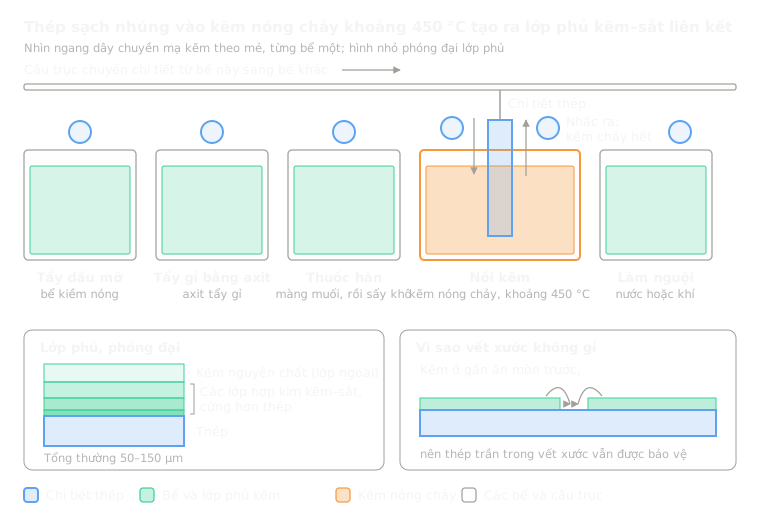 11.4Mạ kẽm nhúng nóngThép nhúng kẽm nóng chảy tạo lớp kẽm liên kếtMở bài học
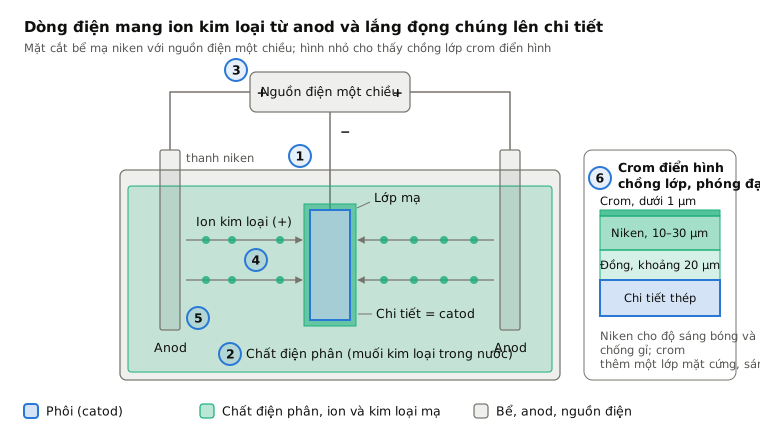
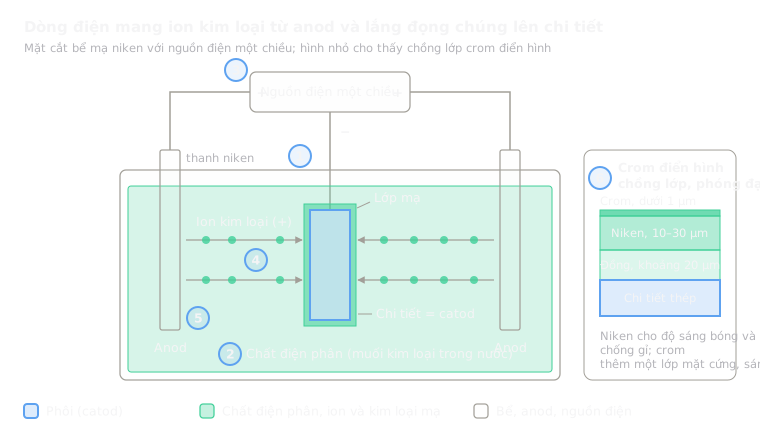 11.5Mạ điện (crôm, niken, kẽm)Dòng điện lắng đọng kim loại từ bểMở bài học
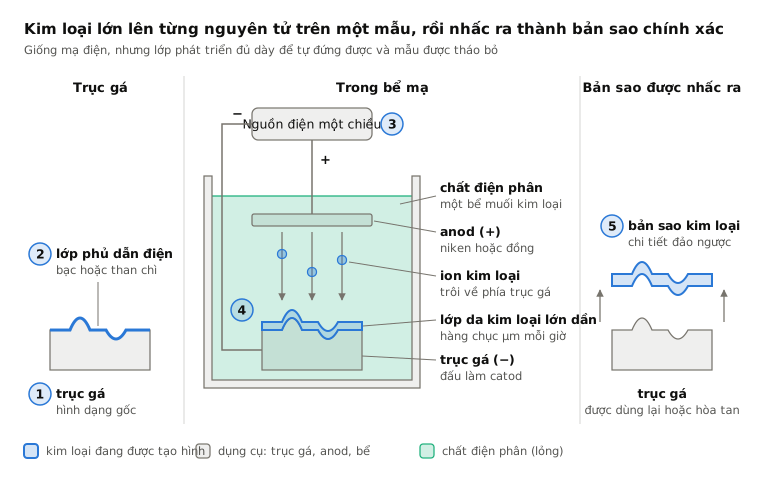
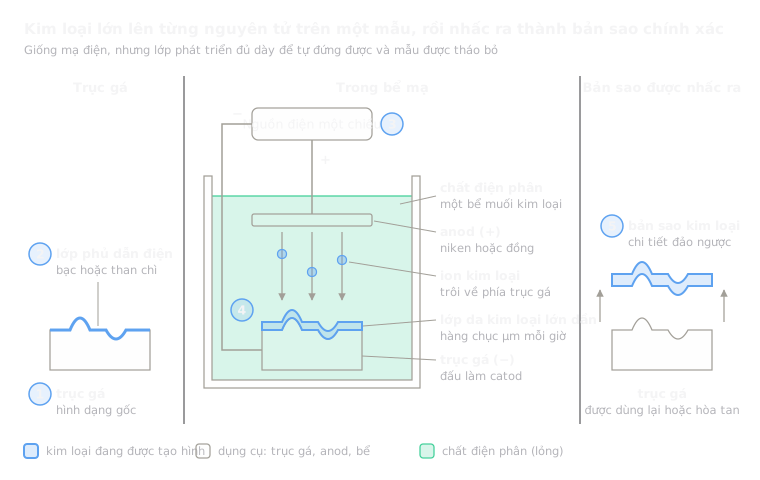 11.7Đúc điện (electroforming)Lớp mạ được nuôi dày trên một mẫu, rồi bóc raMở bài học
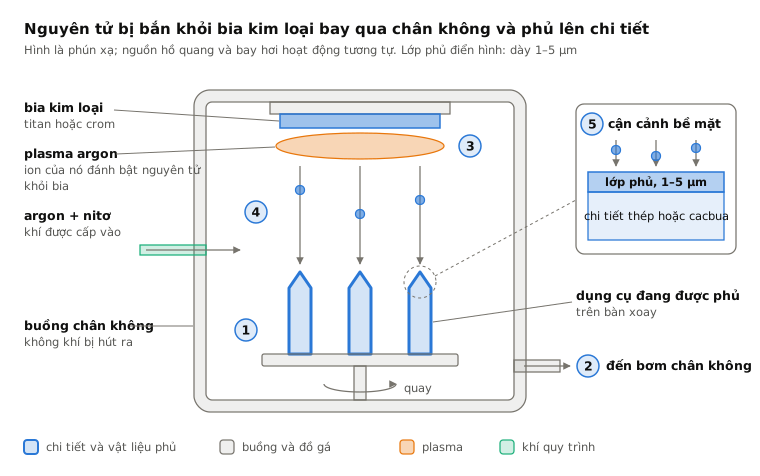
 11.8Phủ PVD (màng mỏng trong chân không)Các nguyên tử bị bắn khỏi bia sẽ phủ lên chi tiết trong chân khôngMở bài học
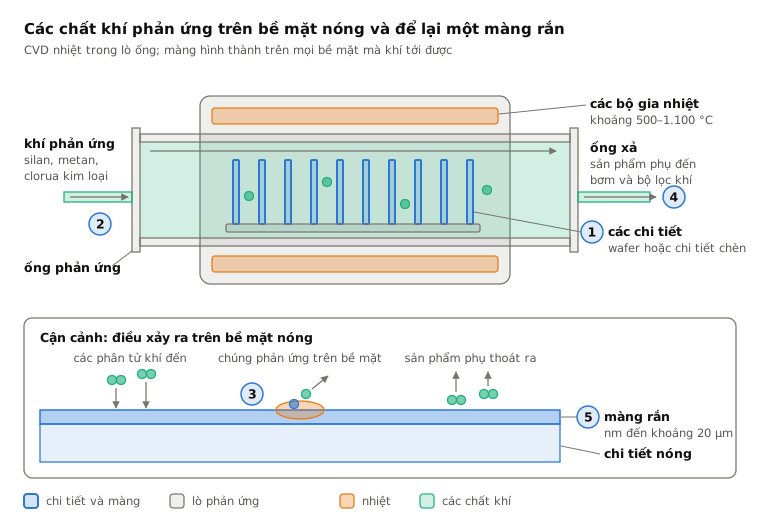
 11.9Phủ CVDCác khí phản ứng trên bề mặt nóng và để lại một lớp màngMở bài học
 11.10Phun phủ nhiệt (plasma, HVOF, hồ quang)Các giọt nóng chảy bắn vào chi tiết xếp chồng thành một lớpMở bài học
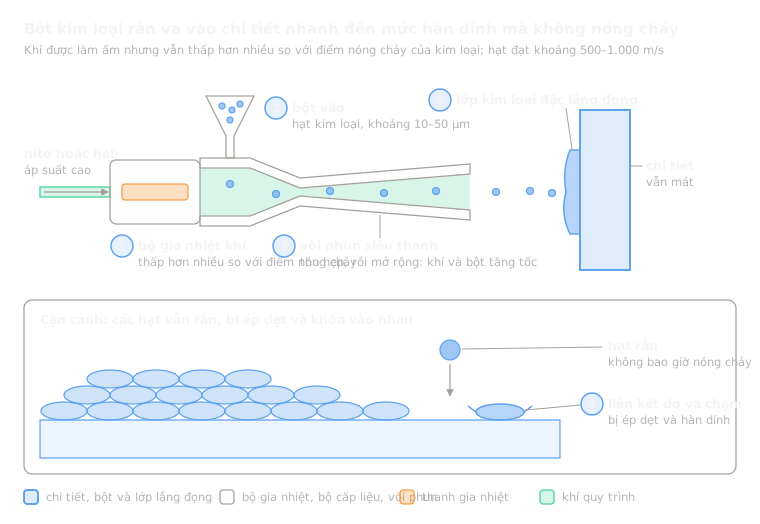 11.11Phun nguộiCác hạt kim loại rắn hàn vào nhờ tốc độ thuần túyMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.