

Spark-Plasma-Sintern (SPS)
Pulsierender Strom erhitzt eine gepresste Graphitmatrize in Minuten
Beim Spark-Plasma-Sintern (SPS) wird Pulver in einer Graphitmatrize gepresst, während ein riesiger pulsierender elektrischer Strom hindurchfließt. Die Matrize heizt sich selbst auf, sodass das Pulver in Minuten statt Stunden zu einem dichten Feststoff wird. Labore nutzen es, um neue Werkstoffe herzustellen, etwa extrem harte Keramiken, die sich in gewöhnlichen Öfen kaum verdichten lassen.
So funktioniert es
Die Matrize füllen. Pulver wird in eine Graphitmatrize (ein dickes Rohr) zwischen zwei Graphitstempel gefüllt. Die Matrize ist meist mit Graphitfolie ausgekleidet, damit sich das Teil löst.
Einsetzen und abpumpen. Der Matrizenstapel kommt zwischen die wassergekühlten Stempel einer Presse in einer Kammer. Die Luft wird abgepumpt (Vakuum) oder durch Argon ersetzt, damit der heiße Graphit und das Pulver nicht verbrennen.
Pressen und Strom leiten. Die Stempel pressen mit typischerweise 30–100 MPa, während ein Netzteil pulsierenden Gleichstrom, Tausende Ampere bei wenigen Volt, durch den Graphit schickt. Die Matrize heizt sich von innen durch elektrischen Widerstand auf, wie ein Toasterdraht, mit 100 °C pro Minute oder mehr. Trotz des Namens gibt es meist weder Funken noch Plasma.
Kurz halten. Nach typischerweise 5–10 Minuten bei Spitzentemperatur (oft 1.000–2.000 °C, je nach Material) verbinden sich die Teilchen, und die Poren werden herausgepresst. Der Stempel fährt nach unten, während das Pulver schrumpft, woran man erkennt, wann es dicht ist.
Abkühlen und auswerfen. Bei abgeschaltetem Strom ziehen die wassergekühlten Stempel die Wärme schnell ab. Die dichte Scheibe wird aus der Matrize gedrückt, und ihre Graphithaut wird vor dem Schneiden oder Nachbearbeiten abgeschliffen.
Wichtige Fakten
- Werkstoffe
- Keramiken (Aluminiumoxid, Siliziumcarbid, Boride), Hartmetalle, Wolfram und andere hochschmelzende Metalle, Thermoelektrika, Verbundwerkstoffe, sehr feine Pulver
- Typische Teile
- Scheiben und einfache Blöcke: Sputtertargets, Panzerplatten, Rohlinge für Schneidwerkzeuge, Forschungsproben
- Bauteilgröße
- Meist Scheiben von 10–50 mm im Labor; Industriemaschinen fertigen Teile bis zu einigen Hundert Millimetern Durchmesser
- Präzision
- Im gesinterten Zustand roh: Der Durchmesser ist durch die Matrize festgelegt, die Dicke weniger genau; die endgültigen Toleranzen entstehen durch Schleifen
- Oberfläche
- Eine graue Graphithaut, die anschließend abgeschliffen oder poliert wird
- Geeignete Losgröße
- Einzelstücke bis kleine Serien: Forschung, Prototypen und Spezialteile
- Werkzeug- und Maschinenkosten
- Graphitmatrizen sind Verbrauchsmaterial und kosten etwa einige zehn bis einige hundert Dollar; Maschinen reichen von einigen Hunderttausend Dollar (Labor) bis zu Millionen (Industrie)
- Geschwindigkeit
- Typischerweise 10–30 Minuten pro Durchlauf plus Abkühlen, jeweils ein Teil oder ein kleiner Stapel
Stärken und Grenzen
Stärken
- Sehr schnell: Minuten statt Stunden
- Hält die Körner (die winzigen Kristalle im Material) sehr fein, was es fester oder sogar transparent machen kann
- Verdichtet schwer sinterbare Materialien wie Boride und Carbide, oft ohne Zusätze
- Kann Schichten aus verschiedenen Materialien in einem Durchlauf verbinden
Grenzen
- Nur einfache Formen: Scheiben, Blöcke, kurze Zylinder
- Kleine Teile und geringer Ausstoß pro Maschine
- Graphitwerkzeuge begrenzen den Druck auf etwa 100 MPa und können Kohlenstoff in die Oberfläche eintragen
- Die Temperatur kann bei großen Teilen oder bei nicht leitenden Pulvern ungleichmäßig sein
Wo es eingesetzt wird
- ForschungslaboreNeue Keramiken, Legierungen und Verbundwerkstoffe; schnelle Versuche mit vielen Rezepturen
- ElektronikThermoelektrische Materialien, Sputtertargets für Dünnschichtbeschichtung
- Verteidigung und LuftfahrtPanzerung aus Borcarbid, Keramiken für extreme Hitze
- WerkzeugeRohlinge für Schneidwerkzeuge und Hartmetallteile
- OptikTransparente Keramiken wie Spinell-Fenster, meist im Forschungsmaßstab
So erkennen Sie es
- Flache Scheiben oder kurze Zylinder mit genau der Form einer runden Matrize.
- Eine graue Graphithaut an unfertigen Teilen.
- Geschliffene Flächen an fast jedem fertigen Teil, da SPS-Teile selten so verwendet werden, wie sie herauskommen.
Im Vergleich mit
Ansehen
Prof. Neha Gupta · Das Prinzip: pulsierender Strom durch eine Graphitmatrize unter Druck
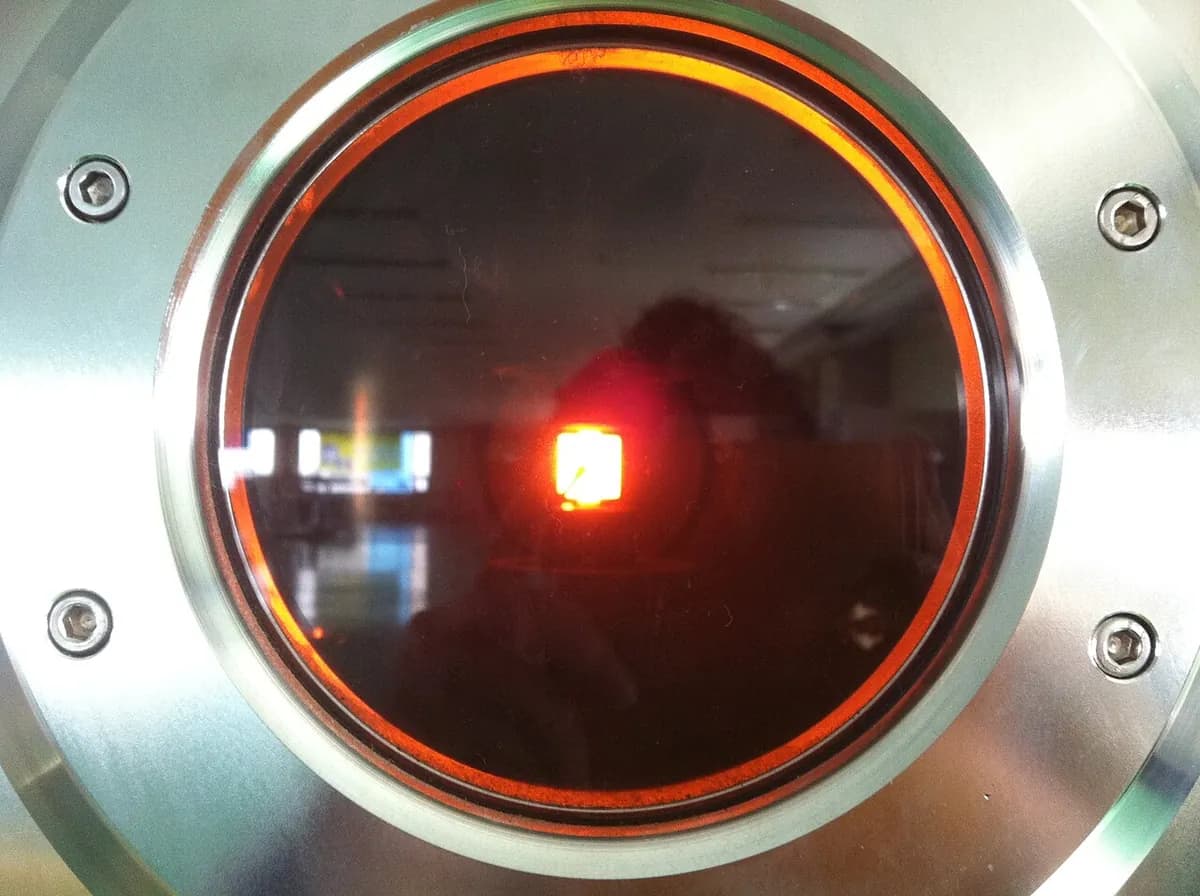
Haoyuevac · Ein echter Laborlauf, bei dem die Matrize beim Aufheizen glüht
ThermalTechnology1 · Eine Industrieanlage: Kammer, Pressensäule und Steuerung
Taylor Sparks · Wofür SPS in der Industrie genutzt wird und wo seine Grenzen liegen
Echte Fotos ansehen
- Wikipedia: Spark-Plasma-Sintern — andere Namen (FAST, PECS), Aufheizraten und Materialien; überwiegend Text
- Fotosuche auf Wikimedia Commons
Merken
- SPS erhitzt Matrize und Pulver direkt mit einem großen pulsierenden Strom, während es presst.
- Minuten statt Stunden halten die Körner fein und machen harte Materialien dicht.
- Es ist ein Labor- und Spezialverfahren für einfache Scheiben und Blöcke, keine Massenfertigung.
Mehr in Pulver und Keramik
Alle 100 Verfahren
 9.1Pulvermetallurgie (Pressen und Sintern)Pulver in einer Matrize pressen, dann im Bandofen sinternLektion öffnen
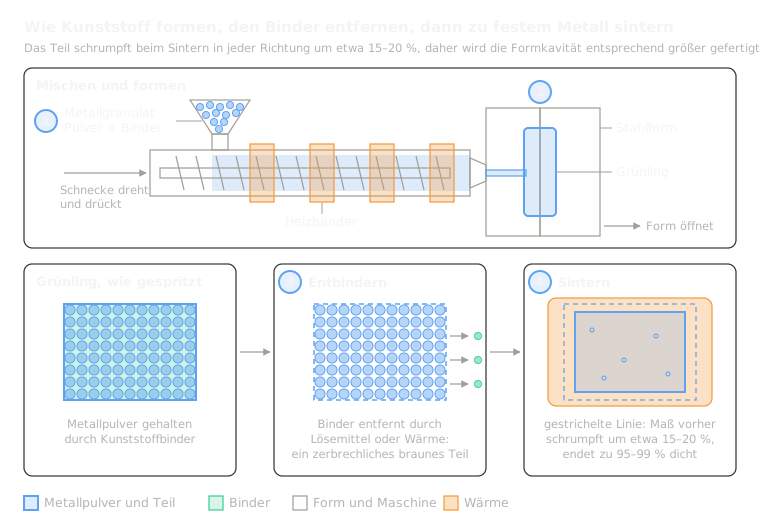 9.2Metallpulverspritzguss (MIM)Eine Pulver-Binder-Paste abformen, den Binder entfernen, sinternLektion öffnen
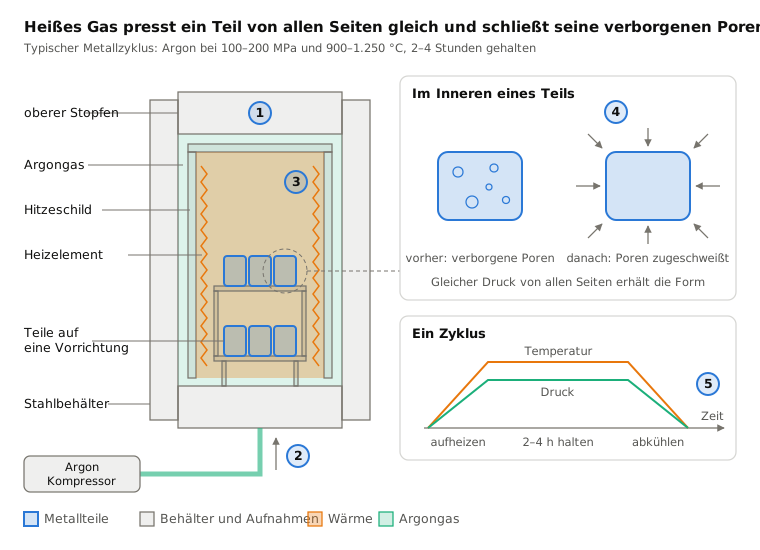
 9.3Heißisostatisches Pressen (HIP)Von allen Seiten mit heißem Argon pressen, um Poren zu schließenLektion öffnen
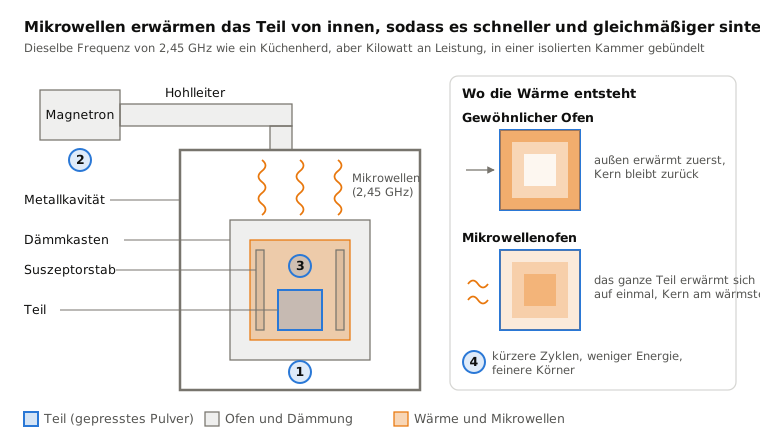
 9.5MikrowellensinternMikrowellen erhitzen das Teil von innenLektion öffnen
 9.6Sol-Gel-VerfahrenEine Flüssigkeit erstarrt zu einem Gel, wird dann getrocknet und gebranntLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.