

Pulvermetallurgie (Pressen und Sintern)
Pulver in einer Matrize pressen, dann im Bandofen sintern
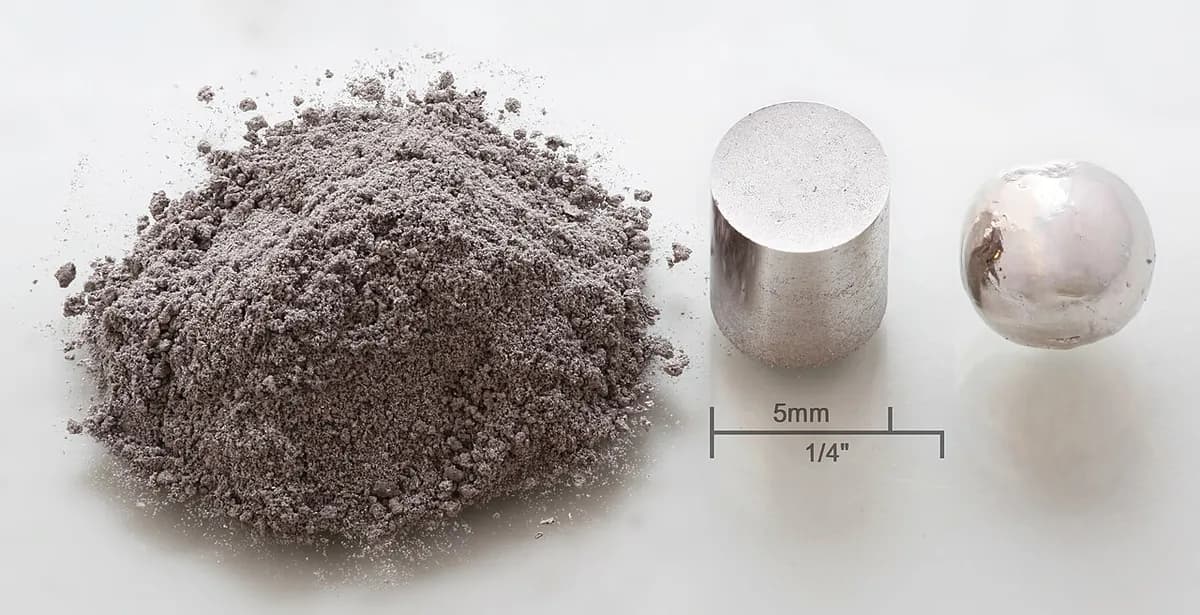
Die Pulvermetallurgie stellt Metallteile her, ohne das Metall je zu schmelzen: Man presst feines Pulver in eine Matrize und erhitzt es dann, bis sich die Teilchen verbinden. Kleine Zahnräder in Akkuschraubern und ölgefüllte Bronzebuchsen in Tischventilatoren entstehen so. Es ist eine der günstigsten Methoden, kleine, genaue Metallteile in Millionenstückzahlen zu fertigen.
So funktioniert es
Mischen. Feines Metallpulver mit Körnern meist unter 0,15 mm (etwa wie Mehl) wird mit Legierungspulvern wie Graphit oder Kupfer gemischt. Etwa 0,5–1 % Wachs als Gleitmittel kommen hinzu, damit das Pulver in der Matrize gleitet.
Füllen. Ein Füllschuh fährt über die Matrize und lässt Pulver in die Kavität fallen (den Hohlraum, der die Form gibt). Der Unterstempel steht auf einer festen Tiefe, sodass jede Füllung gleich viel enthält.
Pressen. Ober- und Unterstempel pressen das Pulver von beiden Seiten mit etwa 400–800 MPa (4–8 Tonnen pro Quadratzentimeter). Das Ergebnis ist ein „Grünling“: Er hat schon die volle Form, wird aber nur von verhakten Körnern zusammengehalten und ist daher etwa so zerbrechlich wie Kreide.
Auswerfen. Der Unterstempel steigt und schiebt das Teil aus der Matrize. Der Füllschuh schiebt es beim Zurückfahren zum Nachfüllen zur Seite, sodass die Presse alle paar Sekunden ein Teil fertigt.
Sintern. Ein Maschenband trägt die Teile durch einen langen Ofen voller Schutzgas (Gas, das Oxidation verhindert, die Reaktion hinter dem Rosten). Zuerst brennt das Gleitmittel ab. Dann wandern bei etwa 1.120 °C für Eisen und Stahl Atome über jede Berührungsstelle (Diffusion) und lassen feste „Hälse“ zwischen den Teilchen wachsen.
Bei Bedarf nachbearbeiten. Viele Teile sind direkt nach dem Ofen fertig. Andere erhalten eine Kalibrierpresse für engere Maße, Ölimprägnierung für selbstschmierende Lager, Wärmebehandlung für mehr Härte oder spanende Bearbeitung für Querbohrungen und Gewinde.
Wichtige Fakten
- Werkstoffe
- Meist Eisen und Stahl; auch Edelstahl, Bronze, Messing, Kupfer, Aluminium, Magnetlegierungen und Wolframcarbid
- Typische Teile
- Zahnräder, Kettenräder, Nocken, Buchsen, Schlossteile, Magnete, Filter
- Bauteilgröße
- Meist einige Gramm bis etwa 2 kg, überwiegend handtellergroß; die Presskraft begrenzt die Stirnfläche
- Präzision
- Etwa ±0,05–0,1 mm im gesinterten Zustand; enger nach einer Kalibrierpresse
- Oberfläche
- Fein, mattgrau, etwa Ra 1–3 µm (Ra ist die mittlere Höhe der Oberflächenunebenheiten)
- Geeignete Losgröße
- Hohe Stückzahlen: typischerweise von etwa 10.000 bis zu Millionen Teilen pro Jahr
- Werkzeug- und Maschinenkosten
- Werkzeugsatz etwa 10.000–100.000 US-Dollar; Pressen und Öfen kosten Hunderttausende bis Millionen Dollar
- Geschwindigkeit
- Etwa 10–30 Teile pro Minute und Presse; der Weg durch den Ofen dauert etwa 1–3 Stunden, läuft aber ununterbrochen
Stärken und Grenzen
Stärken
- Endkonturnah: kaum oder keine Nachbearbeitung und sehr wenig Ausschuss
- Niedrige Kosten pro Teil bei hohen Stückzahlen
- Ermöglicht Mischungen, die sich nicht schmelzen lassen, etwa Kupfer-Wolfram oder Metall mit eingebauten Poren
- Von Teil zu Teil sehr gut wiederholbar
Grenzen
- Restporen (oft 5–15 % des Volumens) machen die Teile schwächer als massiven Stahl
- Werkzeugsätze sind teuer, daher lohnen sich kleine Serien selten
- Die Formen müssen sich geradlinig aus der Matrize lösen: keine Hinterschnitte oder Querbohrungen
- Größe und Höhe sind durch die Presskraft und durch die Gleichmäßigkeit der Pulverpackung begrenzt
Wo es eingesetzt wird
- AutomobilbauÖlpumpenräder, Steuerkettenräder, Rotoren der Ventilsteuerung, Synchronnaben im Getriebe
- Elektrowerkzeuge und HaushaltsgerätePlanetenräder; selbstschmierende Buchsen in Bohrmaschinen, Ventilatoren und Mixern
- Schlösser und BeschlägeSchlossnocken, Hebel, Falleteile
- ElektrikWeichmagnetische Motorkerne, Ferrit- und Seltenerdmagnete
- FilterFilter aus porösem Bronze und Edelstahl, Schalldämpfer an Druckluftventilen
- SchneidwerkzeugeWolframcarbid-Wendeplatten und Bohrerspitzen
So erkennen Sie es
- Eine gleichmäßig matte graue Oberfläche; unter der Lupe sieht man manchmal winzige Poren.
- Prismenartige Formen: Der Umriss bleibt von oben bis unten gleich, mit ebenen Flächen und Stufen nur in Pressrichtung.
- Bronzebuchsen, die sich leicht ölig anfühlen, weil ihre Poren Öl speichern.
- Fasen, die am Rand in einer winzigen Fläche enden, weil eine messerscharfe Stempelkante brechen würde.
Im Vergleich mit
Ansehen
MPIF Videos · Der ganze Weg vom Pulver zum fertigen Teil, vom Branchenverband
Simeko AG · Was im Ofen zwischen den Teilchen passiert
Comtec Mfg., Inc. · Echte Pressen, ein Sinterofen und fertige Teile
GKN Powder Metallurgy · Wie das Metallpulver selbst hergestellt wird, und moderne Fertigungslinien
Echte Fotos ansehen
- Wikipedia: Pulvermetallurgie — Überblick über das Verfahren, mit Fotos gesinterter Teile
- Fotosuche auf Wikimedia Commons
Merken
- Pulver in Form pressen, dann unterhalb des Schmelzpunkts erhitzen, bis sich die Teilchen verbinden.
- Am besten für kleine Teile mit einfachem Umriss, die zu Hunderttausenden und fast ohne Abfall entstehen.
- Restporen kosten etwas Festigkeit, ermöglichen aber selbstschmierende Lager und Filter.
Mehr in Pulver und Keramik
Alle 100 Verfahren
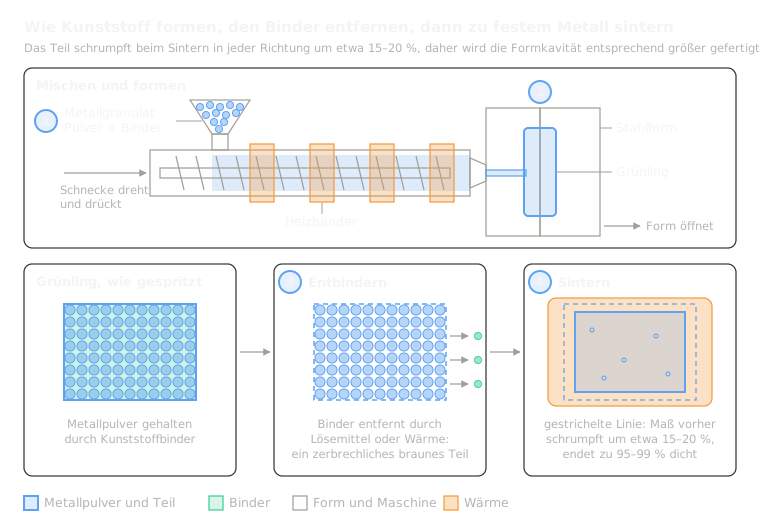 9.2Metallpulverspritzguss (MIM)Eine Pulver-Binder-Paste abformen, den Binder entfernen, sinternLektion öffnen
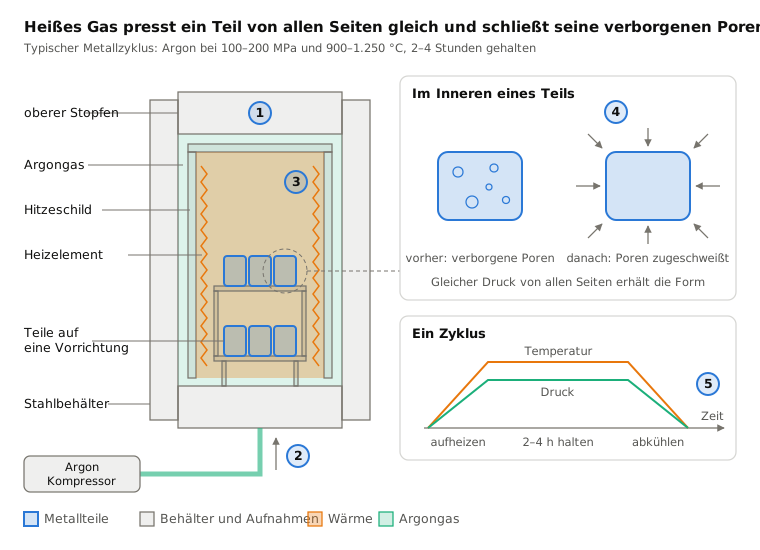
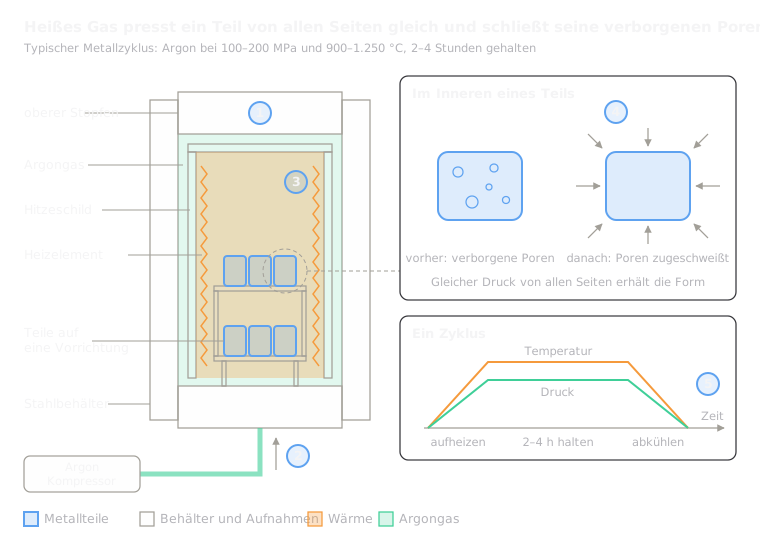 9.3Heißisostatisches Pressen (HIP)Von allen Seiten mit heißem Argon pressen, um Poren zu schließenLektion öffnen
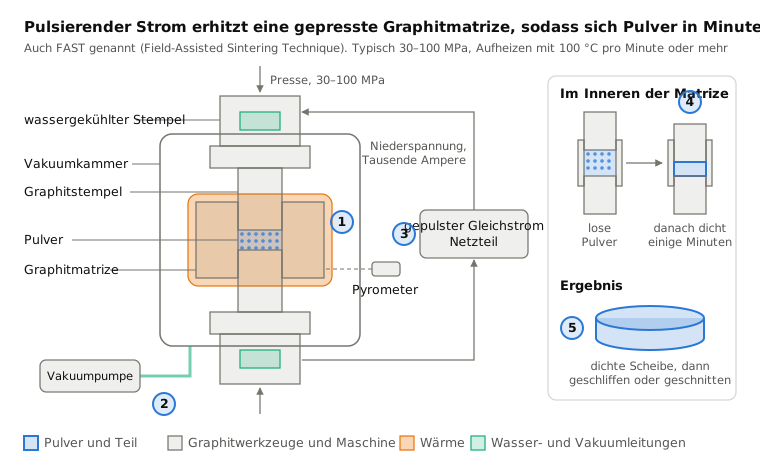
 9.4Spark-Plasma-Sintern (SPS)Pulsierender Strom erhitzt eine gepresste Graphitmatrize in MinutenLektion öffnen
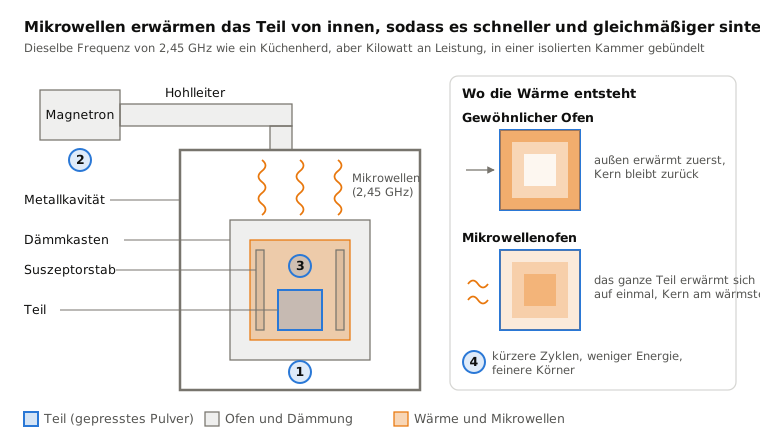
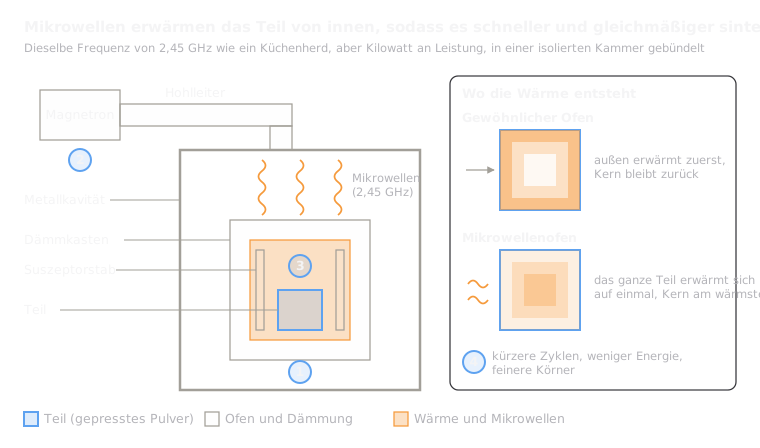 9.5MikrowellensinternMikrowellen erhitzen das Teil von innenLektion öffnen
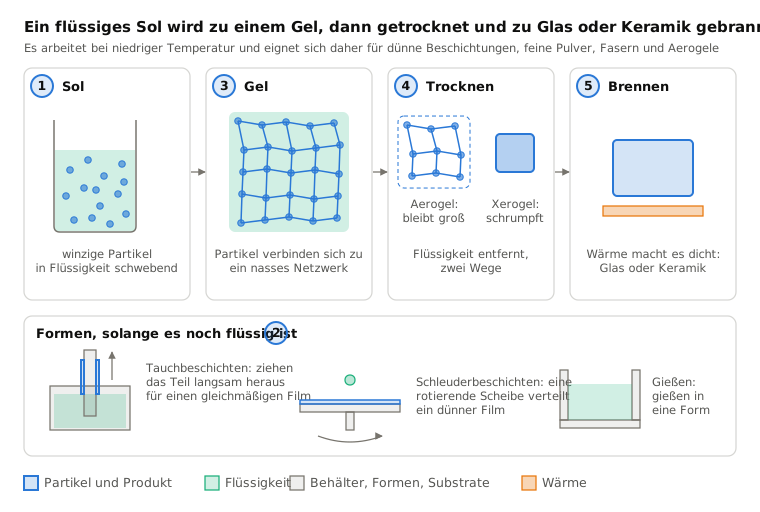
 9.6Sol-Gel-VerfahrenEine Flüssigkeit erstarrt zu einem Gel, wird dann getrocknet und gebranntLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.