

Metallpulverspritzguss (MIM)
Eine Pulver-Binder-Paste abformen, den Binder entfernen, sintern
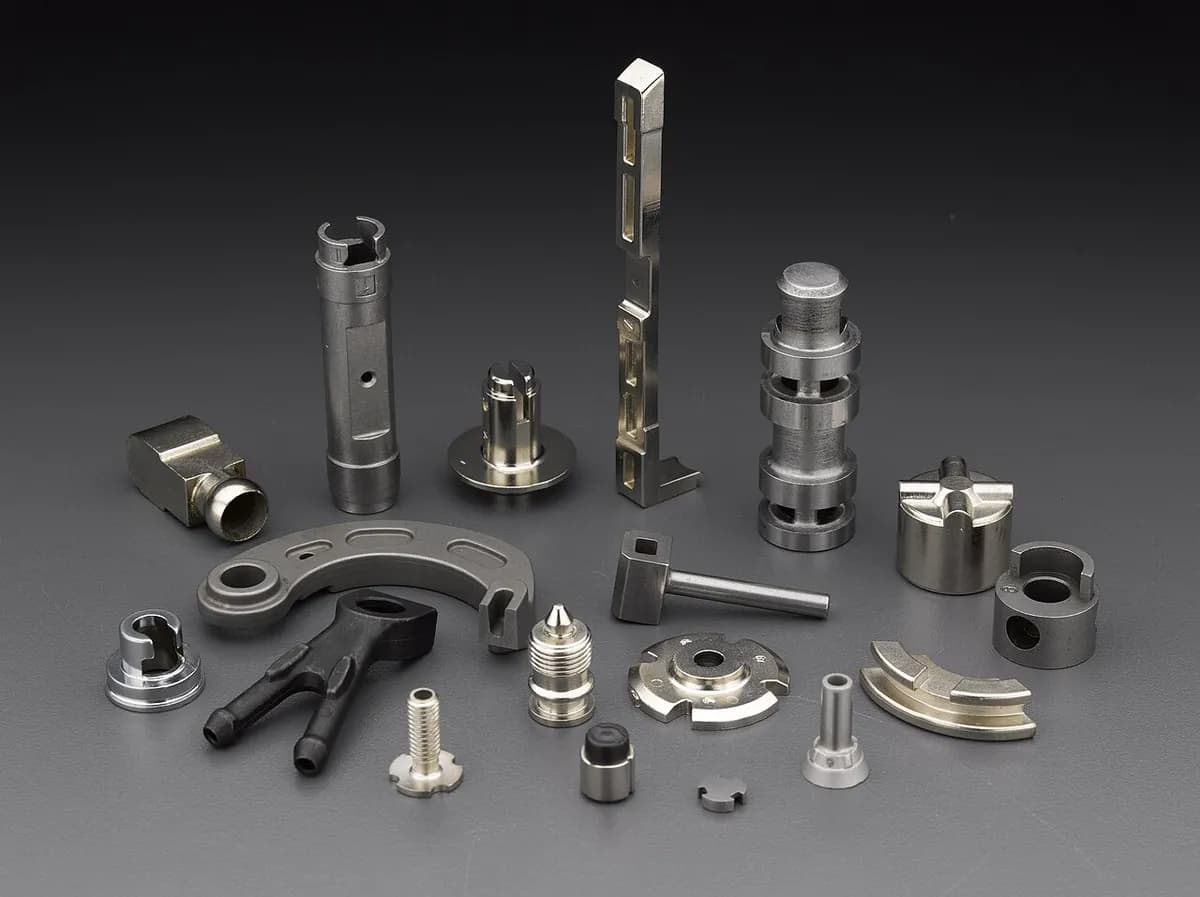
Das Metallpulverspritzgießen (MIM) formt Metall wie Kunststoff: Eine heiße Paste aus Metallpulver und Kunststoffbinder wird in eine Form gespritzt. Dann wird der Kunststoff entfernt und das Metall gesintert, sodass das Teil zu nahezu massivem Metall schrumpft. Es erzeugt winzige, komplexe Teile wie Uhrengehäuseteile, Scharnierteile von Handys und Backen chirurgischer Instrumente.
So funktioniert es
Den Feedstock mischen. Sehr feines Metallpulver, mit Körnern meist unter 20 µm (ein Viertel einer Haarbreite), wird mit einem Binder aus Wachs und Kunststoff geknetet. Die Paste besteht zu etwa 60 Vol.-% aus Metall und wird zu Granulat gehäckselt.
Spritzen. Eine Spritzgießmaschine (ein beheizter Zylinder mit drehender Schnecke) schmilzt den Binder und drückt die Paste in eine Stahlform. Heraus kommt ein „grünes“ Teil: volle Form, aber 15–20 % größer als das Endteil. Die Angusskanäle werden gemahlen und wiederverwendet.
Entbindern. Der größte Teil des Binders wird entfernt, meist zuerst mit einem Lösungsmittel oder einem chemischen Dampf, dann mit sanfter Wärme. Übrig bleibt ein zerbrechliches „braunes“ Teil: Metallkörner, von einer Spur Binder gehalten, voller offener Poren.
Sintern. Das Teil kommt in einen Vakuum- oder Wasserstoffofen bei grob 1.200–1.400 °C bei Stählen, nahe (aber unter) dem Schmelzpunkt. Die Körner verschmelzen und die Poren schließen sich, sodass das Teil gleichmäßig um etwa 15–20 % schrumpft und am Ende zu 95–99 % dicht ist. Wärmebehandlung, Galvanisieren oder leichte Bearbeitung können folgen.
Wichtige Fakten
- Werkstoffe
- Meist Edelstähle (etwa 17-4PH und 316L) und niedriglegierte Stähle; auch Titan, Wolframlegierungen, Kobalt-Chrom und magnetische Legierungen
- Typische Teile
- Uhrengehäuseteile, Scharnierteile, kleine Zahnräder, kieferorthopädische Brackets, Backen chirurgischer Instrumente, Schloss- und Waffenteile
- Bauteilgröße
- Klein: meist 0,1–100 g, von Fingerspitzen- bis Handtellergröße
- Präzision
- Etwa ±0,3–0,5 % eines Maßes (etwa ±0,05 mm bei einem 10-mm-Merkmal)
- Oberfläche
- Glatt, grob Ra 0,8–1,6 µm (Ra ist die mittlere Höhe der Oberflächenerhebungen), kopiert die Form
- Geeignete Losgröße
- Hohe Stückzahlen: meist 10.000 bis Millionen Teile pro Jahr
- Werkzeug- und Maschinenkosten
- Form grob 10.000–100.000 Dollar; Spritzgießmaschinen, Entbinderungsanlagen und Öfen kosten jeweils hunderttausende Dollar
- Geschwindigkeit
- Spritzen: ein Schuss alle 10–60 s, oft mehrere Teile pro Schuss; Entbindern und Sintern dauern viele Stunden, oft einen Tag oder mehr pro Charge
Stärken und Grenzen
Stärken
- Komplexe 3D-Formen, dünne Wände und feine Details, die sich nur teuer zerspanen ließen
- 95–99 % dicht, daher kommt die Festigkeit der von massivem Metall nahe
- Verarbeitet schwer zerspanbare Legierungen wie Edelstahl und Titan
- Wenig Abfall: Angusskanäle werden zu neuem Feedstock recycelt
Grenzen
- Nur kleine Teile: Dicke Querschnitte entbindern langsam und können reißen oder durchhängen
- Die Schrumpfung von 15–20 % muss beim Formenbau exakt vorhergesagt werden
- Teure Form und langer Entbinder-und-Sinter-Zyklus; braucht große Stückzahlen
- Feine Pulver kosten mehr als gewöhnliche Press-und-Sinter-Pulver
Wo es eingesetzt wird
- UnterhaltungselektronikHandy-Scharnierteile, SIM-Karten-Schächte, Kamera- und Steckverbinderteile
- Medizin und ZahnmedizinKieferorthopädische Brackets, Backen und Griffe chirurgischer Instrumente
- Uhren und SchmuckUhrengehäuse, Schließen, Armbandglieder
- AutomobilbauTurboladerschaufeln, Teile von Einspritzdüsen, Schloss- und Sensorteile
- SchusswaffenAbzüge, Hähne, Sicherungen und andere kleine Mechanikteile
- Werkzeuge und SchlösserSchlossteile, kleine Zahnräder, Elektrowerkzeugteile
So erkennen Sie es
- Kleine, komplizierte Stahlteile mit glatten, seidenmatten Oberflächen und scharfen Details, wie ein Kunststoffformteil aus Metall.
- Winzige runde Spuren von Auswerferstiften und eine kleine Anschnittnarbe, wo die Paste in die Form eintrat.
- Eine schwache Trennlinie, wo die beiden Formhälften aufeinandertrafen.
- Gleichmäßige Wanddicke, Rippen und ausgehöhlte Taschen, typisch für Formteile statt für bearbeitete.
Im Vergleich mit
Ansehen
AMT Pte. Ltd. · Die vier Schritte und die Arten von Teilen, die MIM herstellt
GKN Powder Metallurgy · Wie der Binder verschwindet und wie stark das Teil schrumpft
MPP · Echte Spritzgießmaschinen, Öfen und fertige Teile
Zimmer Group · Die vollständige Prozesskette eines Herstellers, von der Spritzzelle zum Teil
Echte Fotos ansehen
- Wikipedia: Metallpulverspritzguss — Überblick über die Schritte, Werkstoffe und Anwendungen
- Fotosuche auf Wikimedia Commons
Merken
- MIM ist Kunststoff-Spritzgießen mit einer metallgefüllten Paste, gefolgt von Binderentfernung und Sintern.
- Das Teil schrumpft im Ofen um 15–20 %, daher wird die Form genau um diesen Betrag größer gebaut.
- Es ist das Verfahren der Wahl für kleine, komplexe Metallteile in großen Stückzahlen.
Mehr in Pulver und Keramik
Alle 100 Verfahren
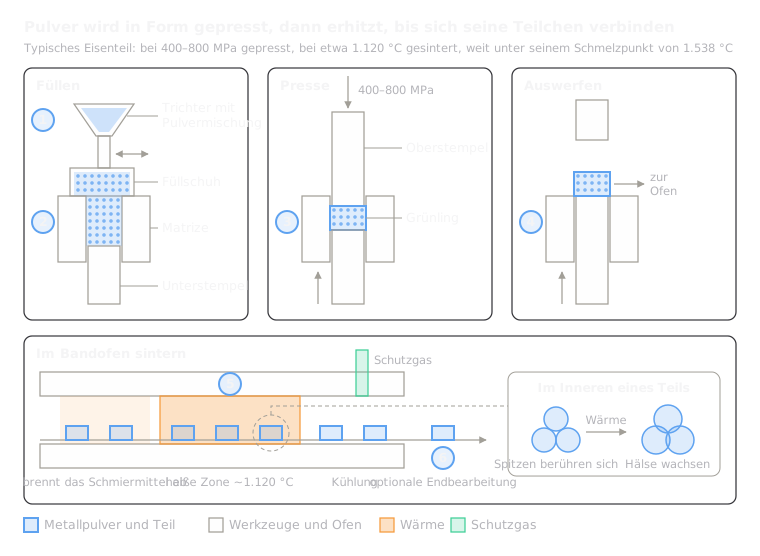 9.1Pulvermetallurgie (Pressen und Sintern)Pulver in einer Matrize pressen, dann im Bandofen sinternLektion öffnen
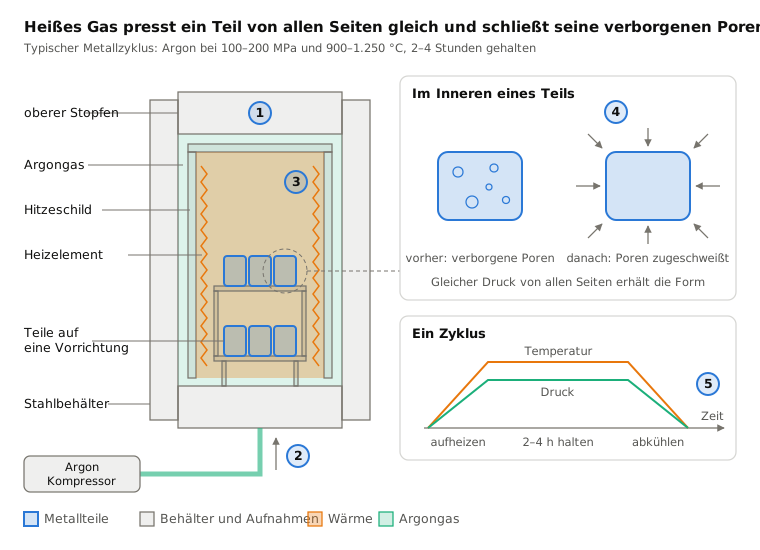
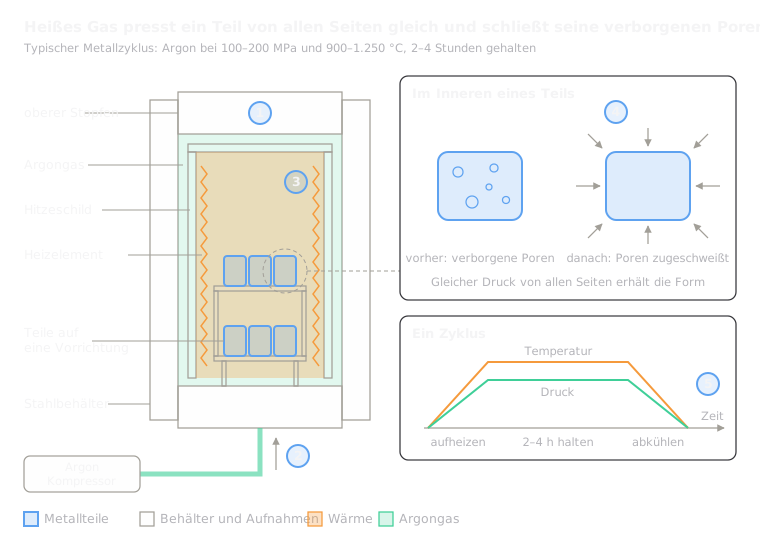 9.3Heißisostatisches Pressen (HIP)Von allen Seiten mit heißem Argon pressen, um Poren zu schließenLektion öffnen
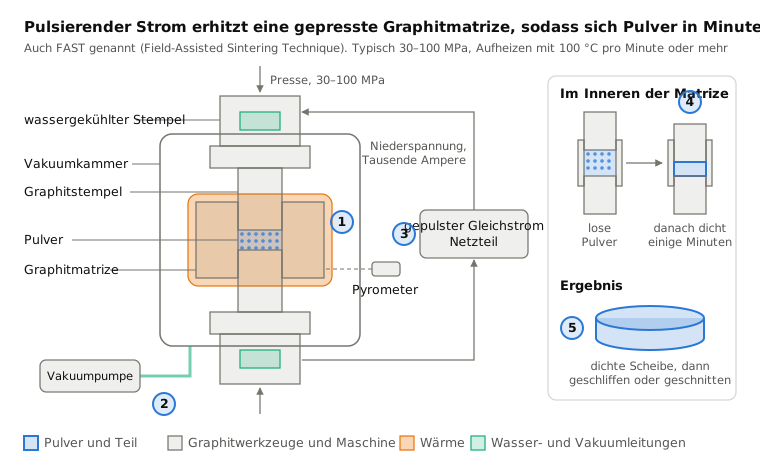
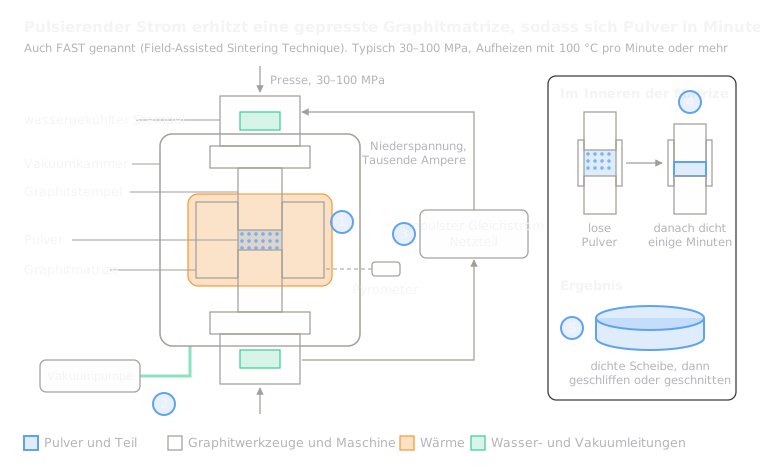 9.4Spark-Plasma-Sintern (SPS)Pulsierender Strom erhitzt eine gepresste Graphitmatrize in MinutenLektion öffnen
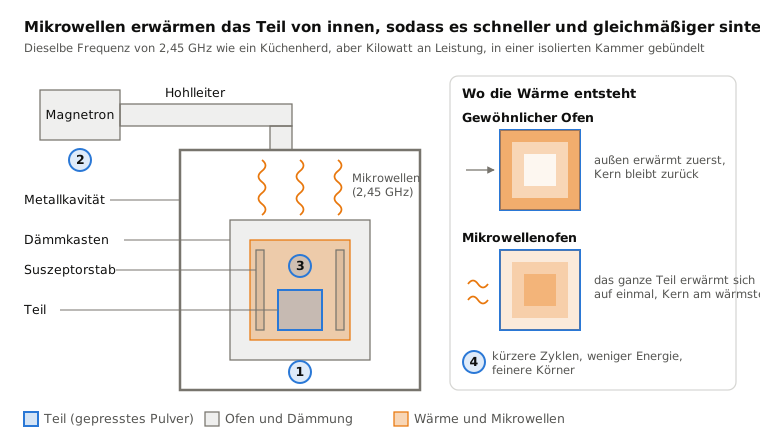
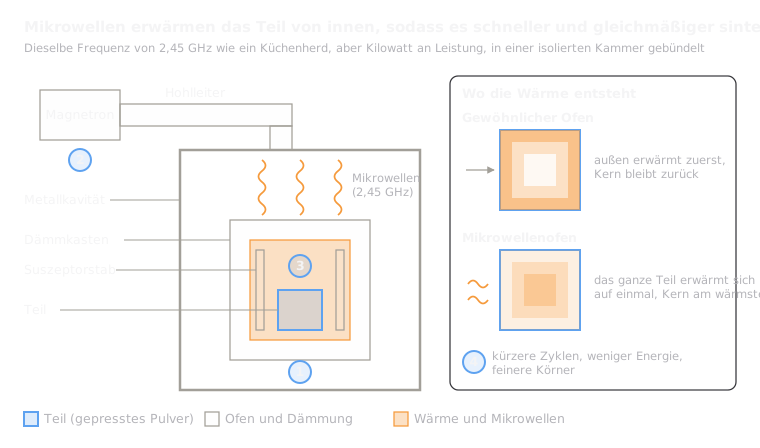 9.5MikrowellensinternMikrowellen erhitzen das Teil von innenLektion öffnen
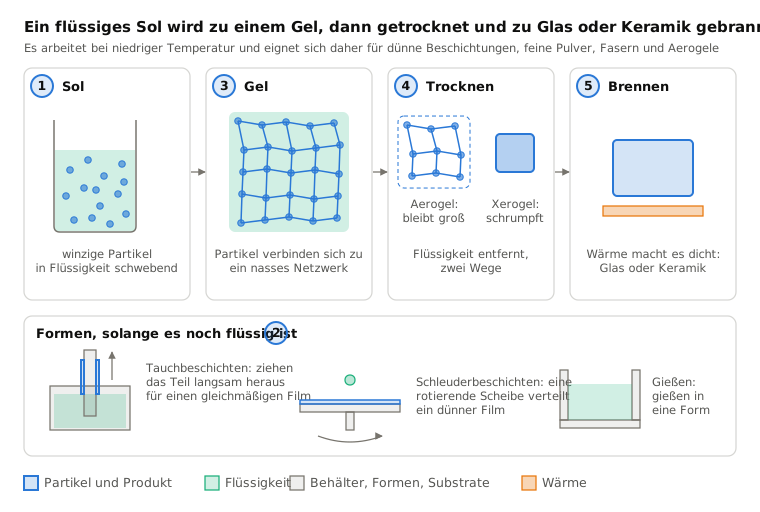
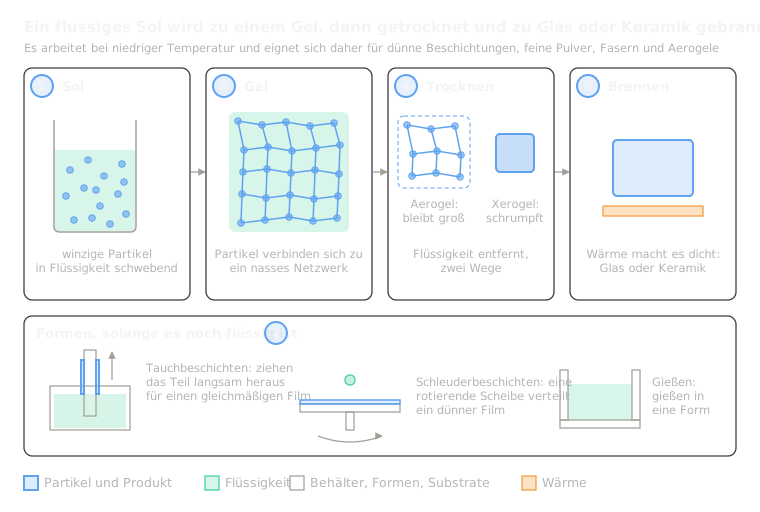 9.6Sol-Gel-VerfahrenEine Flüssigkeit erstarrt zu einem Gel, wird dann getrocknet und gebranntLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.