

Heißisostatisches Pressen (HIP)
Von allen Seiten mit heißem Argon pressen, um Poren zu schließen
Beim Heißisostatischen Pressen (HIP) kommen fertige oder fast fertige Teile in einen Druckbehälter und werden mit heißem Argongas gepresst. Der Druck wirkt gleichmäßig aus allen Richtungen („isostatisch“), sodass verborgene Poren kollabieren und zuschweißen, während die Form gleich bleibt. Turbinenschaufeln von Strahltriebwerken und 3D-gedruckte Titanimplantate werden routinemäßig so behandelt.
So funktioniert es
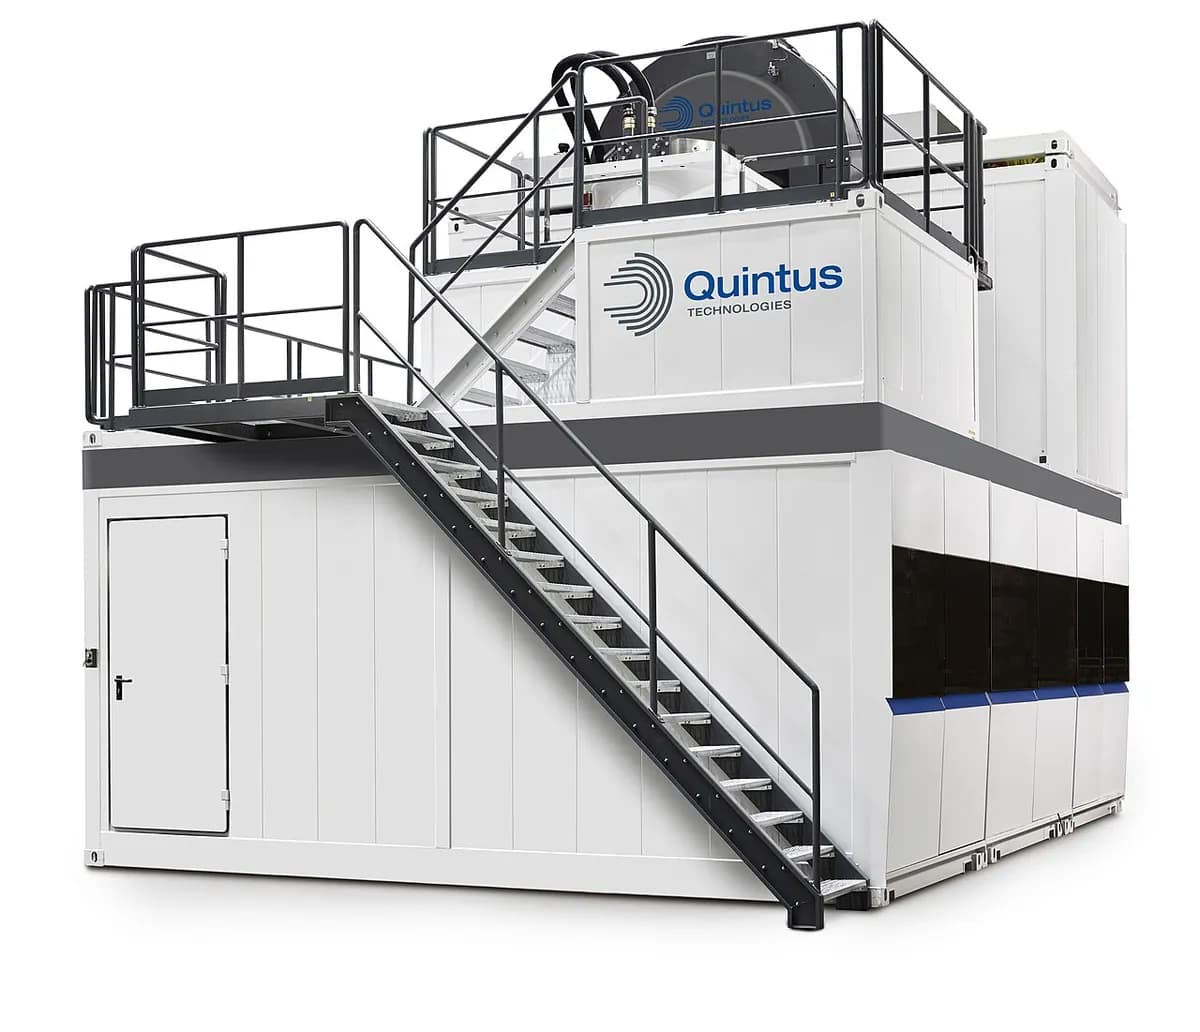
Laden und verschließen. Die Teile kommen auf einer Vorrichtung hinein, und der Behälter wird mit dicken Stahlstopfen verschlossen; bei großen Anlagen hält ein schwerer Rahmen die Stopfen an Ort und Stelle. Die Ladung können Gussteile, 3D-gedruckte Teile oder in einer Stahlkapsel verschlossenes Metallpulver sein.
Mit Argon füllen. Die Luft wird abgepumpt, und ein Kompressor pumpt Argon ein, ein Inertgas, das nicht mit heißem Metall reagiert.
Erhitzen und Druck aufbauen. Ein Ofen in einem Hitzeschild bringt die Teile bei Stählen, Titan und Nickellegierungen auf etwa 900–1.250 °C (bei Aluminium um 500 °C). Das Erhitzen des eingeschlossenen Gases erhöht seinen Druck auf meist 100–200 MPa, etwa das 1.000- bis 2.000-Fache des Atmosphärendrucks.
Halten. Meist 2–4 Stunden lang ist das heiße Metall weich genug, um in seine Poren zu kriechen (sehr langsam zu fließen). Die Porenwände berühren sich und verbinden sich durch Diffusion (Atome wandern hinüber), sodass festes Metall zurückbleibt. Poren, die zur Oberfläche offen sind, können sich nicht schließen, weil das Gas in sie gelangt.
Abkühlen und entladen. Der Ofen kühlt ab, das Argon wird zur Wiederverwendung zurückgewonnen, und die Teile kommen mit gleicher Form und im Wesentlichen voller Dichte heraus. Pulverkapseln werden dann durch Bearbeiten oder Säure entfernt.
Wichtige Fakten
- Werkstoffe
- Gussteile und 3D-gedruckte Teile aus Titan, Nickellegierungen, Stählen und Aluminium; Metallpulver in verschlossenen Kapseln; technische Keramik
- Typische Teile
- Turbinenschaufeln, medizinische Implantate, Ventilgehäuse, Werkzeugstahlblöcke, gedruckte Metallteile
- Bauteilgröße
- Von kleinen Implantaten bis zu Teilen von mehreren Tonnen; die größten Behälter fassen Ladungen von etwa 2 m Durchmesser
- Präzision
- Die Form bleibt erhalten; Teile schrumpfen nur um ihr Porenvolumen, bei Gussteilen meist ein winziger Bruchteil eines Prozents
- Oberfläche
- Bleibt, wie sie war: HIP berührt die Oberfläche nicht
- Geeignete Losgröße
- Beliebig: ein Teil oder eine volle Ofenladung, oft von spezialisierten HIP-Dienstleistern gefahren
- Werkzeug- und Maschinenkosten
- Kein bauteilspezifisches Werkzeug; Maschinen kosten von hunderttausenden Dollar (Laboranlagen) bis zu vielen Millionen (Produktionsanlagen)
- Geschwindigkeit
- Ein Zyklus dauert meist 6–12 Stunden einschließlich Erwärmen und Abkühlen; weniger bei Anlagen mit schneller Abkühlung
Stärken und Grenzen
Stärken
- Beseitigt innere Poren und erreicht im Wesentlichen 100 % Dichte
- Große Gewinne bei Ermüdungslebensdauer (Widerstand gegen wiederholte Belastung) und Zuverlässigkeit
- Kein bauteilspezifisches Werkzeug: Jede Form funktioniert, wenn sie in den Behälter passt
- Kann Pulver zu einem festen Teil machen oder zwei Metalle verbinden
Grenzen
- Kann Poren, die mit der Oberfläche verbunden sind, nicht schließen
- Lange, teure Zyklen, meist ein zusätzlicher Schritt nach Guss oder Druck
- Sehr teure Maschinen, daher nutzen die meisten Firmen einen Dienstleister
- Pulverkapseln verursachen Kosten und müssen bearbeitet oder aufgelöst werden
Wo es eingesetzt wird
- Luft- und RaumfahrtGegossene Turbinenschaufeln und Leitschaufeln, strukturelle Triebwerksgussteile
- MedizinHüft- und Knieimplantate aus gegossenem oder 3D-gedrucktem Titan und Kobalt-Chrom
- Additive FertigungStandard-Nachbehandlung für gedruckte Teile aus Titan und Nickellegierungen
- Öl, Gas und EnergieVentilgehäuse, Pumpenteile und Verteiler, per HIP aus Pulver gefertigt
- WerkzeugbauPulver-Werkzeugstähle und Schnellarbeitsstähle mit feinem, gleichmäßigem Gefüge
So erkennen Sie es
- HIP hinterlässt keine sichtbare Spur: Das Teil sieht genauso aus wie der Guss oder Druck, der es war.
- Der Beweis liegt im Inneren: Ein geschnittener und polierter Schliff oder eine Röntgenaufnahme zeigt keine Poren.
- Große, per HIP aus Pulver gefertigte Teile zeigen ringsum bearbeitete Flächen, weil die Stahlkapsel weggeschnitten wurde; Zeichnungen und Zeugnisse vermerken oft „HIPed“.
Im Vergleich mit
Ansehen
Everyday Metallurgy · Warum Hitze plus gleichmäßiger Druck innere Poren schließt
Quintus Technologies · Der Behälter, der Ofen und der Argonzyklus, von einem Maschinenbauer
Hiperbaric · Eine Animation eines kompletten Zyklus aus Erhitzen, Druck und Abkühlen
TWI Ltd · Wie in einer Kapsel verschlossenes Pulver zu einem festen, endkonturnahen Teil wird
Echte Fotos ansehen
- Wikipedia: Heißisostatisches Pressen — Geschichte, typische Drücke, Temperaturen und Anwendungen; wenige Fotos
- Fotosuche auf Wikimedia Commons
Merken
- HIP presst Teile mit heißem Argon von allen Seiten zugleich, sodass die Form erhalten bleibt.
- Es schließt innere Poren und liefert im Wesentlichen volle Dichte und eine viel längere Ermüdungslebensdauer.
- Es ist ein langer, teurer Chargenschritt, der dort genutzt wird, wo ein Teil nicht versagen darf.
Mehr in Pulver und Keramik
Alle 100 Verfahren
 9.1Pulvermetallurgie (Pressen und Sintern)Pulver in einer Matrize pressen, dann im Bandofen sinternLektion öffnen
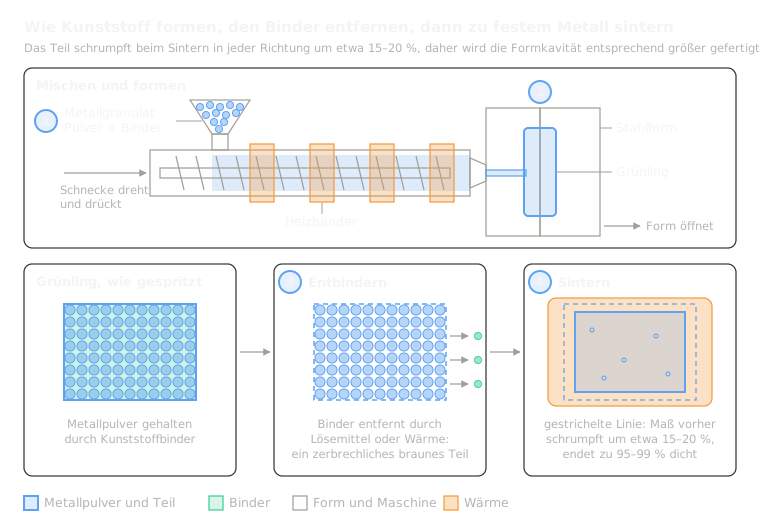 9.2Metallpulverspritzguss (MIM)Eine Pulver-Binder-Paste abformen, den Binder entfernen, sinternLektion öffnen
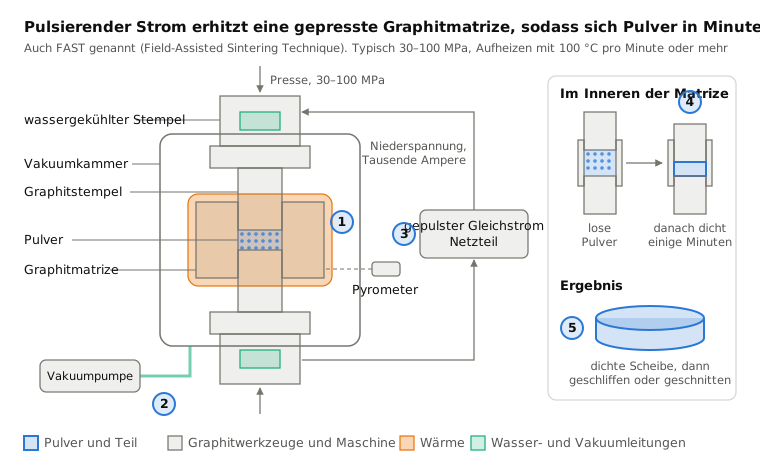
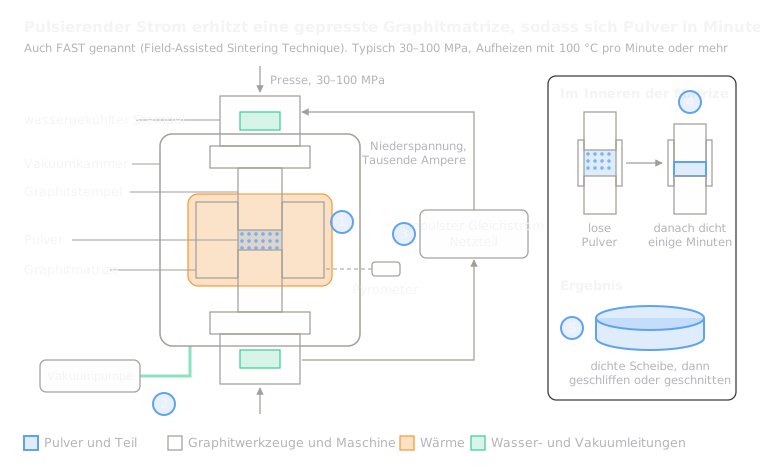 9.4Spark-Plasma-Sintern (SPS)Pulsierender Strom erhitzt eine gepresste Graphitmatrize in MinutenLektion öffnen
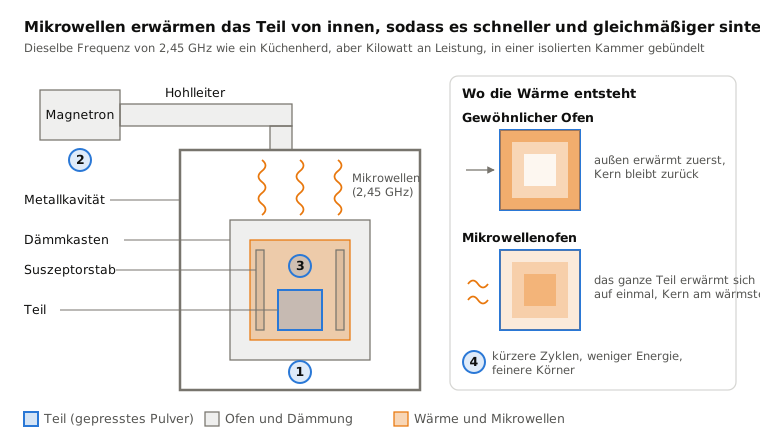
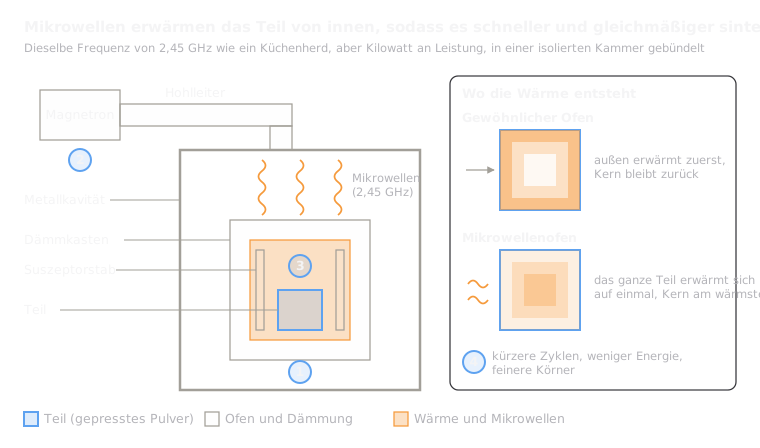 9.5MikrowellensinternMikrowellen erhitzen das Teil von innenLektion öffnen
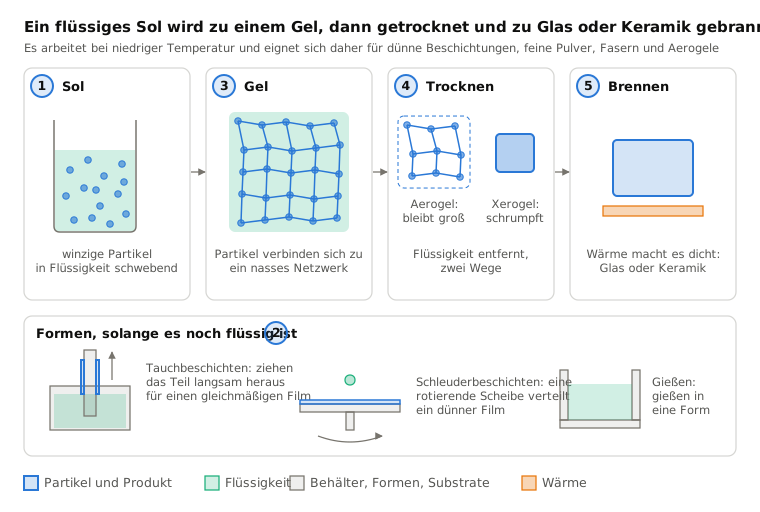
 9.6Sol-Gel-VerfahrenEine Flüssigkeit erstarrt zu einem Gel, wird dann getrocknet und gebranntLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.