

Tratamiento térmico y endurecimiento superficial
Estos procesos cambian lo que una pieza metálica terminada puede hacer, no su forma. Un calentamiento y un enfriamiento controlados, átomos introducidos en la superficie o millones de diminutos impactos hacen las piezas más duras, más tenaces o más duraderas bajo cargas repetidas. Suelen llegar casi al final del recorrido, cuando la pieza ya se ha conformado o mecanizado.
La idea principal
La resistencia de un metal depende de cómo están dispuestos sus átomos por dentro, y esa disposición se puede cambiar sin mover la forma exterior. Piensa en una barra de pan: la misma masa queda blanda o crujiente según cómo la hornees. El tratamiento térmico cambia toda la pieza; la cementación cambia solo una piel de una fracción de milímetro a unos pocos milímetros de profundidad; el shot peening comprime la superficie para que a las grietas de fatiga les cueste crecer. Tres propiedades vuelven una y otra vez: la dureza (resistencia a los arañazos y al desgaste), la tenacidad (resistencia a agrietarse bajo un golpe) y la vida a fatiga (cuántos ciclos de carga sobrevive una pieza).
Los 3 procesos de este capítulo
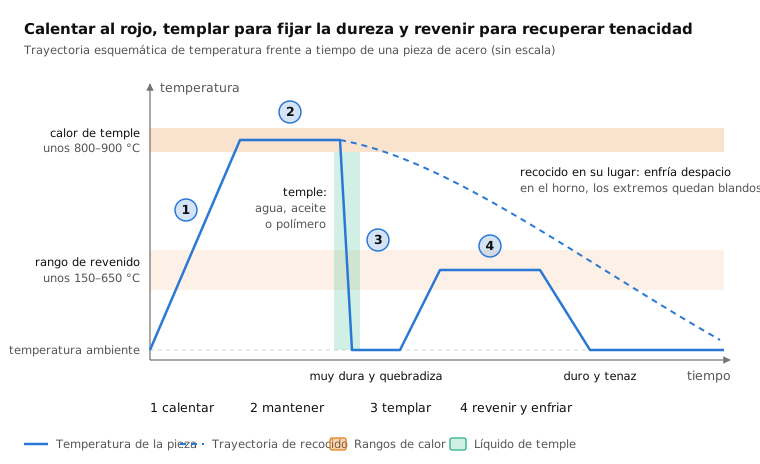
 12.1Tratamiento térmico (temple, revenido, recocido)Calienta, templa y revienes (o enfría despacio) toda la piezaAbrir la lección
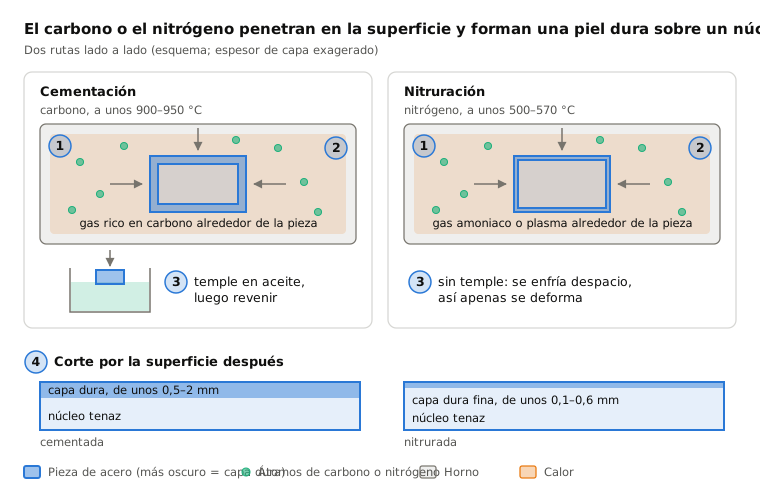
 12.2Cementación y nitruraciónCarbono o nitrógeno difundidos en la superficieAbrir la lección
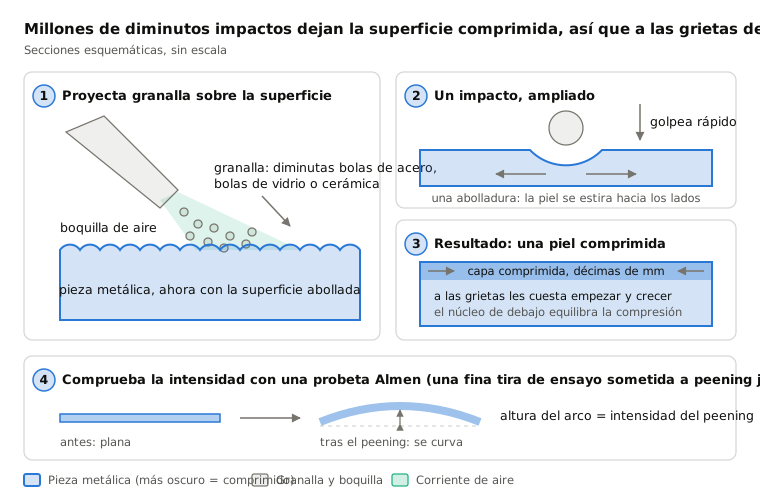
 12.3Granallado de pretensadoSuperficie martilleada con diminutas bolas para dejarla comprimidaAbrir la lección
Cara a cara
| Proceso | En una línea | Ideal para | Tamaño de serie | Precisión |
|---|---|---|---|---|
| 12.1Tratamiento térmico (temple, revenido, recocido) | Calienta, templa y revienes (o enfría despacio) toda la pieza | Hacer el acero duro y tenaz, o blando para mecanizarlo | De piezas sueltas a líneas continuas | Se conserva la forma; ligera deformación, a menudo rectificada después |
| 12.2Cementación y nitruración | Carbono o nitrógeno difundidos en la superficie | Engranajes y ejes: una piel dura sobre un núcleo tenaz | Lotes de horno de cientos a miles | Nitruración: dentro de centésimas de mm; cementación: ligera deformación |
| 12.3Granallado de pretensado | Superficie martilleada con diminutas bolas para dejarla comprimida | Muelles, engranajes, piezas de turbina sometidos a cargas repetidas | De piezas sueltas a millones de muelles | La forma prácticamente no cambia |
Cómo elegir dentro de esta familia
- Toda la pieza debe ser dura o resistente de lado a lado: tratamiento térmico (temple y revenido).
- La pieza debe ser blanda para mecanizarla o doblarla primero: recocido y luego templar después si hace falta.
- La superficie debe resistir el desgaste mientras el núcleo resiste los golpes: cementación.
- La deformación debe ser mínima: nitruración en lugar de cementación.
- La pieza falla por fatiga (grietas tras muchos ciclos): añade shot peening, a menudo después del temple.
Palabras clave
- Dureza
- resistencia al rayado, a las abolladuras y al desgaste.
- Tenacidad
- capacidad de absorber un golpe sin agrietarse.
- Temple
- enfriamiento rápido en agua, aceite o polímero que fija la dureza.
- Revenido
- recalentamiento suave tras un temple que cambia un poco de dureza por tenacidad.
- Recocido
- calentamiento seguido de un enfriamiento muy lento que deja el metal blando.
- Capa cementada
- la piel exterior endurecida de una pieza cementada.
- Tensión residual de compresión
- una compresión que queda dentro de la superficie y mantiene cerradas las grietas.
- Fatiga
- agrietamiento lento bajo muchas cargas repetidas, incluso pequeñas.
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.