

Cementación y nitruración
Carbono o nitrógeno difundidos en la superficie
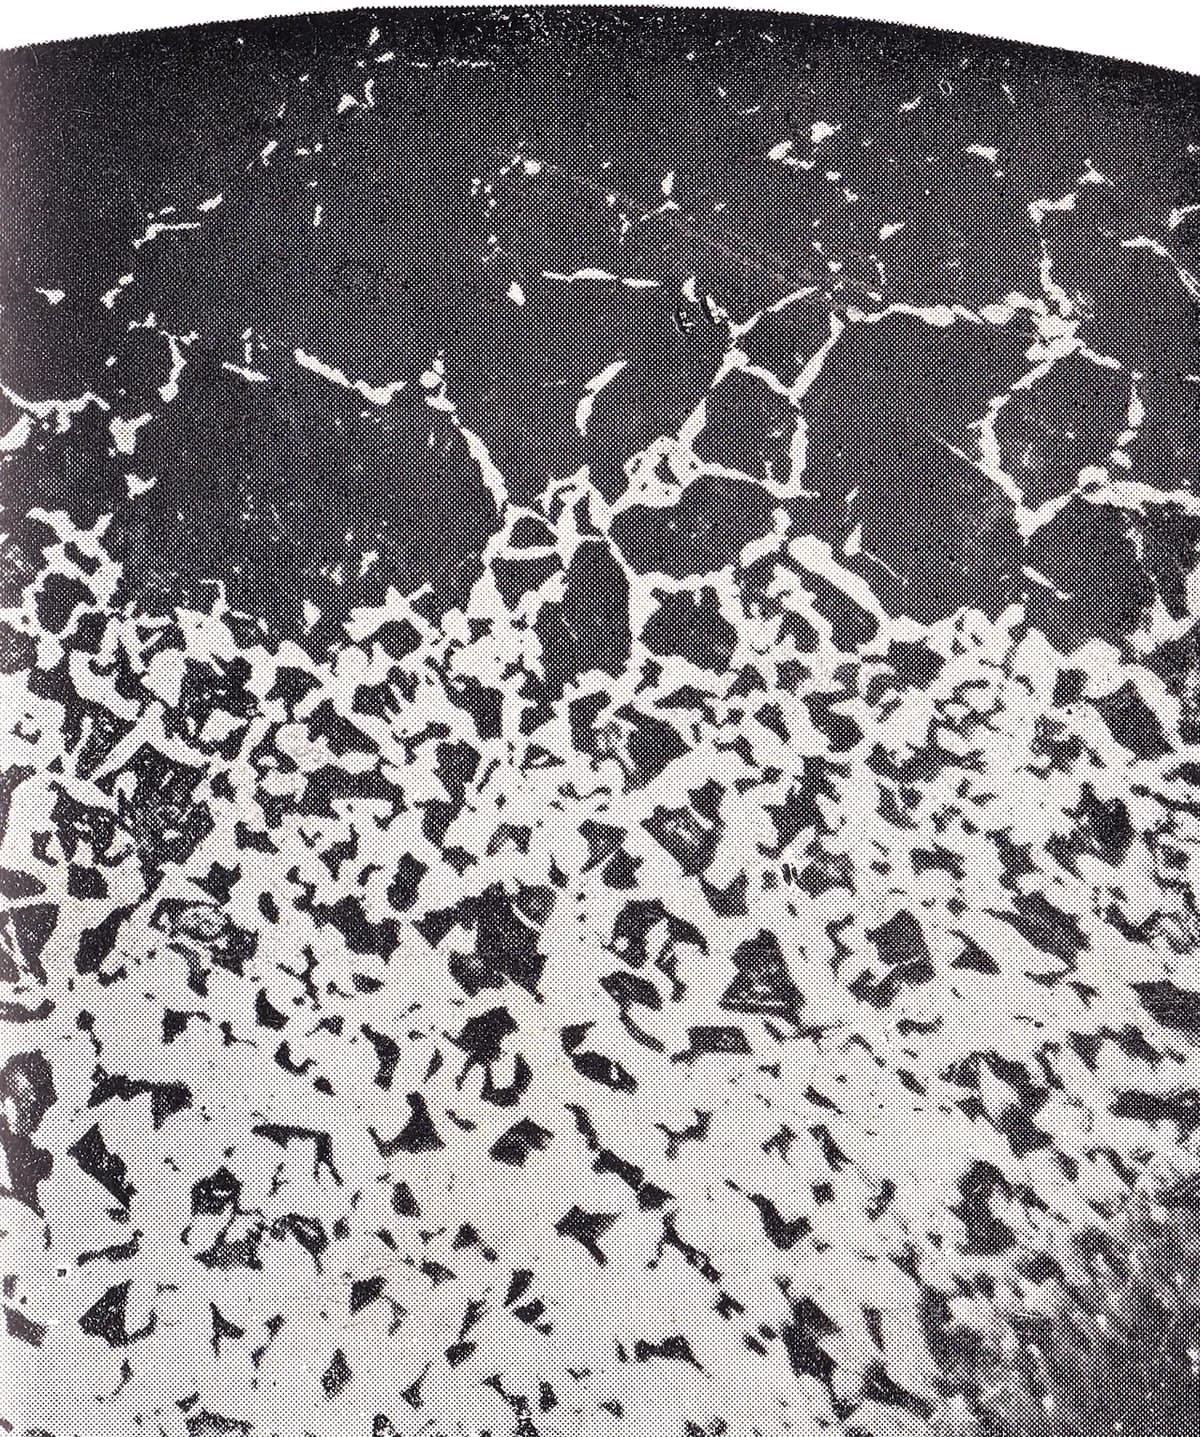
La cementación endurece solo la piel exterior de una pieza de acero, mientras el interior sigue tenaz. Átomos de carbono (carburación) o de nitrógeno (nitruración) se impregnan en la superficie en un horno caliente. Los dientes de engranaje, los árboles de levas y los cigüeñales necesitan justo esto: una piel que resiste el desgaste sobre un núcleo que no se agrieta.
Cómo funciona
Carga las piezas en el horno. Las piezas limpias entran en un horno sellado lleno de un gas rico en carbono (carburación, normalmente a unos 900–950 °C) o de gas amoníaco o plasma (nitruración, normalmente a unos 500–570 °C). Las zonas que deben quedar blandas se enmascaran, por ejemplo con un recubrimiento de cobre o una pasta.
Deja que los átomos se difundan. Los átomos de carbono o nitrógeno entran por la superficie y avanzan hacia dentro por difusión (átomos que van adentrándose lentamente en el metal). Cuanto más larga es la permanencia, más profunda es la capa (la piel endurecida), normalmente a lo largo de varias horas.
Termina el ciclo. Las piezas carburadas se templan en aceite y luego se revienen, como en la lección 12.1, para que la piel rica en carbono quede muy dura. Las piezas nitruradas ya están duras y simplemente se enfrían despacio, así que apenas se deforman.
Comprueba la capa. Se corta una probeta, se pule y se mide su dureza desde la superficie hacia dentro para confirmar la profundidad de la capa.
Datos clave
- Materiales
- Carburación: aceros de bajo carbono; nitruración: aceros aleados con cromo, molibdeno o aluminio, aceros para herramientas, algunos aceros inoxidables
- Piezas típicas
- Engranajes, árboles de levas, cigüeñales, pistas de rodamiento, pasadores, piezas de moldes de inyección, husillos de extrusión
- Tamaño de pieza
- Desde pequeños pasadores hasta grandes engranajes de más de un metro de diámetro, limitado por el horno
- Precisión
- La carburación deforma un poco las piezas, así que las caras importantes suelen rectificarse después; la nitruración mantiene las medidas dentro de unas pocas centésimas de milímetro
- Acabado superficial
- Las piezas carburadas suelen ser oscuras y necesitan limpieza o rectificado; las nitruradas son de un gris mate
- Tamaño de lote adecuado
- Lotes de cientos a miles de piezas por carga de horno
- Coste de utillaje y máquina
- Hornos industriales desde unos cien mil hasta millones de dólares; la mayoría de las empresas envía las piezas a talleres especializados de tratamiento térmico
- Velocidad
- Carburación: varias horas por carga; nitruración: a menudo 10–60 horas o más, según la profundidad de la capa
Ventajas y límites
Ventajas
- Piel muy dura y resistente al desgaste sobre un núcleo tenaz que resiste los golpes
- Aumenta la resistencia a la fatiga, así que las piezas duran más bajo cargas repetidas
- La nitruración no necesita temple, así que la deformación es mínima
- Muchas piezas tratadas a la vez en una sola carga de horno
Límites
- La capa es fina; un daño profundo o un rectificado fuerte pueden eliminarla
- La carburación más el temple pueden deformar las piezas
- La nitruración es lenta y solo sirve para ciertos aceros aleados
- Hornos especializados y control de gases; normalmente se subcontrata
Dónde se usa
- AutomociónEngranajes de cajas de cambios, árboles de levas, cigüeñales, bulones de pistón
- AeroespacialEngranajes de transmisión, rodamientos, piezas de tren de aterrizaje
- UtillajePiezas de moldes de inyección, matrices de extrusión, husillos de extrusoras de plástico
- Maquinaria industrialEngranajes, ejes, piezas de cadena, componentes hidráulicos
- Armas de fuegoCorrederas y cañones, a menudo nitrurados en baño de sales
Cómo reconocerlo
- Superficies de gris mate o negras en engranajes y ejes, con caras de apoyo rectificadas.
- Una lima resbala sobre la superficie, aunque la pieza pueda doblarse en vez de romperse.
- En una muestra cortada y atacada, un borde más oscuro o más claro de profundidad uniforme alrededor del perímetro.
Compáralo con
Míralo
Artisan Makes · Una explicación sencilla, y luego la cementación en el taller
THE FACILITY · Cementación en caja, temple y una prueba de lima antes y después
ION HEAT · En qué se diferencian los dos métodos de nitruración
Ionitech Ltd. · Piezas al rojo dentro de una cámara de nitruración por plasma
Ver fotos reales
- Wikipedia: Carburación — métodos de carburación y piezas endurecidas
- Wikipedia: Nitruración — nitruración gaseosa, en baño de sales y por plasma
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- La cementación pone una piel dura sobre un núcleo tenaz.
- La carburación añade carbono a alta temperatura y luego templa; la nitruración añade nitrógeno a menor temperatura, sin temple.
- Perfecta para engranajes y ejes que deben resistir tanto el desgaste como los golpes.
Más en Tratamiento térmico y endurecimiento superficial
Los 100 procesos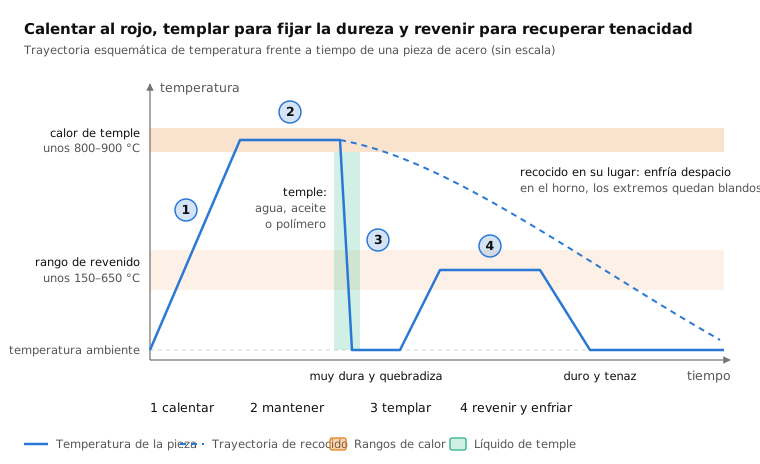
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.