

Tratamiento térmico (temple, revenido, recocido)
Calienta, templa y revienes (o enfría despacio) toda la pieza
El tratamiento térmico cambia lo duro o tenaz que es un metal calentándolo y enfriándolo de forma controlada, sin cambiar su forma. El mismo acero puede hacerse lo bastante blando para mecanizarlo, o lo bastante duro para cortar otros metales. Un cuchillo de cocina, un muelle y un engranaje deben su comportamiento a él.
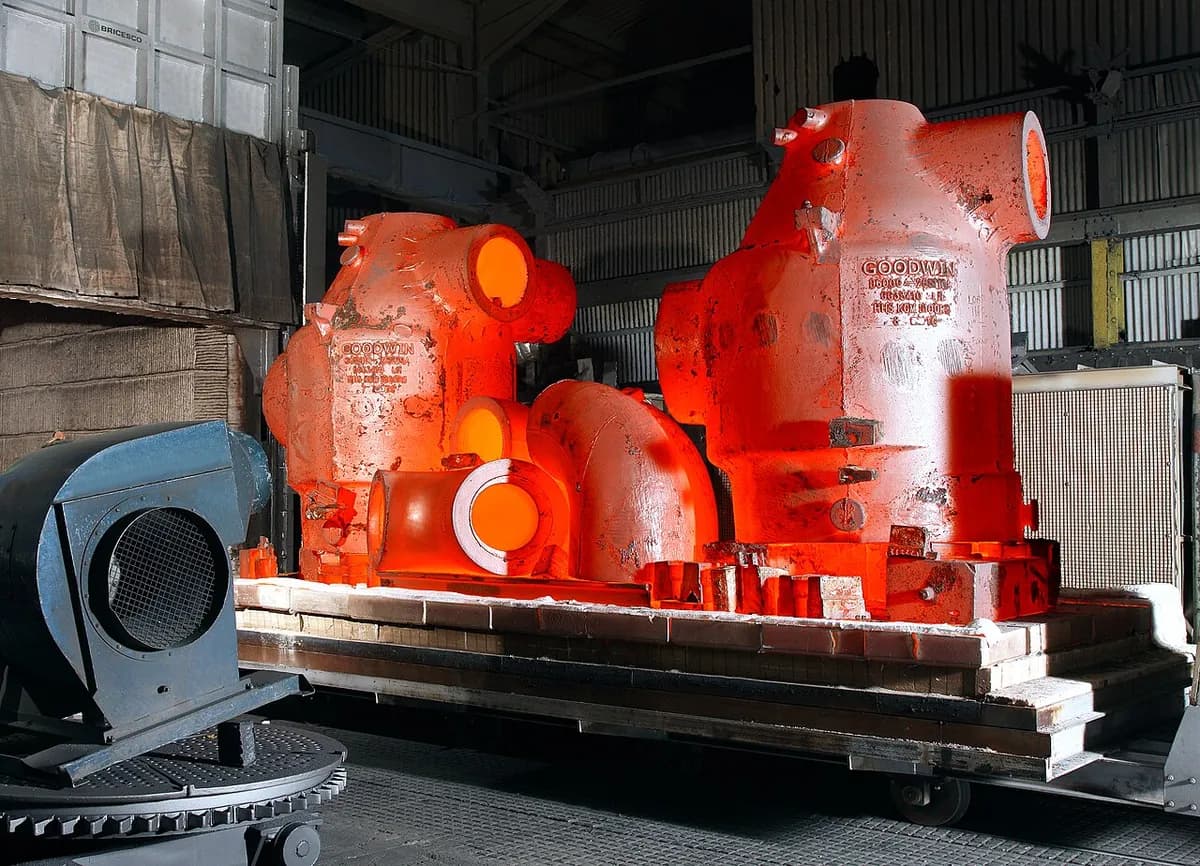
Cómo funciona
Calienta. La pieza entra en un horno y se calienta hasta que brilla al rojo, normalmente a unos 800–900 °C para los aceros comunes. A esa temperatura los átomos se reordenan en una forma (austenita) capaz de disolver el carbono del acero.
Mantén (permanencia). La pieza permanece a esa temperatura hasta estar caliente por completo. Las piezas gruesas necesitan más tiempo, a menudo alrededor de una hora por cada 25 mm de espesor como regla práctica.
Templa. La pieza caliente se sumerge en agua, aceite o una solución de polímero y se enfría en segundos. El carbono queda atrapado y forma martensita (una estructura muy dura pero frágil).
Revenido y luego enfría. La pieza se recalienta a una temperatura mucho más baja, normalmente de unos 150–650 °C, se mantiene y luego se enfría. Esto cambia un poco de dureza por mucha más tenacidad (resistencia a agrietarse); cuanto mayor es el revenido, más tenaz y blanda es la pieza.
El recocido toma el otro camino: tras la permanencia, la pieza se enfría muy despacio dentro del horno y acaba blanda y fácil de mecanizar o doblar. La normalización está en medio: la pieza se enfría al aire quieto.
Datos clave
- Materiales
- Sobre todo aceros al carbono y aleados y aceros para herramientas; también fundición, titanio y aleaciones de aluminio (con sus propias recetas)
- Piezas típicas
- Engranajes, ejes, árboles, muelles, cuchillos, herramientas, pernos, rodamientos
- Tamaño de pieza
- Desde pequeños pasadores hasta piezas de varias toneladas, limitado por el horno y el tanque de temple
- Precisión
- La forma se conserva, pero las piezas pueden deformarse o crecer un poco, a menudo décimas de milímetro, así que las caras críticas se rectifican después
- Acabado superficial
- En aire se forma una cascarilla de óxido oscura; los hornos de vacío o de gas protector mantienen las piezas brillantes
- Tamaño de lote adecuado
- Desde piezas sueltas hasta hornos continuos que tratan miles de piezas al día
- Coste de utillaje y máquina
- Hornos pequeños desde unos pocos miles de dólares; líneas industriales con tanques de temple y control de gas desde cientos de miles hasta millones
- Velocidad
- Horas por ciclo (calentar, mantener, templar, revenir); lotes de muchas piezas a la vez
Ventajas y límites
Ventajas
- Un mismo acero puede hacerse blando, tenaz o muy duro según el trabajo
- Trata toda la pieza, en todo su espesor
- Lotes grandes a la vez, así que bajo coste por pieza
- Puede deshacer efectos anteriores: el recocido ablanda el metal endurecido por deformación
Límites
- El temple puede deformar o agrietar las piezas, sobre todo las finas o irregulares
- Los aceros de bajo carbono apenas se endurecen; la aleación debe ser adecuada para el tratamiento
- La cascarilla y la deformación suelen implicar rectificado o limpieza adicionales
- Hornos que consumen mucha energía y ciclos largos
Dónde se usa
- AutomociónEngranajes, cigüeñales, ejes, muelles
- HerramientasBrocas, cinceles, cuchillos, matrices y moldes
- AeroespacialTren de aterrizaje, ejes de motor, elementos de fijación de alta resistencia
- Energía e industria pesadaEjes de turbinas, piezas de minería y de movimiento de tierras
- ConstrucciónPernos de alta resistencia, barras de armadura, cable de acero
Cómo reconocerlo
- Colores de revenido del arcoíris (pajizo, bronce, azul) cerca de bordes rectificados, típicos de herramientas y cuchillos.
- Cascarilla de óxido gris oscuro o negra en superficies sin rectificar.
- Una lima resbala sobre una superficie templada en vez de morder.
- Caras de apoyo rectificadas junto a superficies más oscuras sin tocar en la misma pieza.
Compáralo con
Míralo
Welding Inspection · Los cuatro tratamientos principales explicados para principiantes
THATLAZYMACHINIST · Calentamiento con soplete, temple, prueba de lima y colores de revenido en un taller
Clansman Dynamics · Un robot llevando una pieza incandescente del horno al temple
Bodycote · Plantas industriales de tratamiento térmico y cargas de horno
Ver fotos reales
- Wikipedia: Tratamiento térmico — ilustraciones de hornos, temple y microestructura
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- El tratamiento térmico cambia las propiedades, no la forma.
- El temple hace el acero muy duro pero frágil; el revenido recupera tenacidad.
- El recocido (enfriamiento lento) hace lo contrario y ablanda el acero.
Más en Tratamiento térmico y endurecimiento superficial
Los 100 procesos
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.