

Prensado isostático en caliente (HIP)
Aprieta con argón caliente por todos los lados para cerrar los poros
El prensado isostático en caliente (HIP) pone piezas terminadas o casi terminadas en un recipiente a presión y las aprieta con gas argón caliente. La presión empuja por igual desde todas las direcciones («isostática»), así que los poros ocultos colapsan y se sueldan mientras la forma se mantiene. Los álabes de turbina de motores a reacción y los implantes de titanio impresos en 3D se tratan así de forma rutinaria.
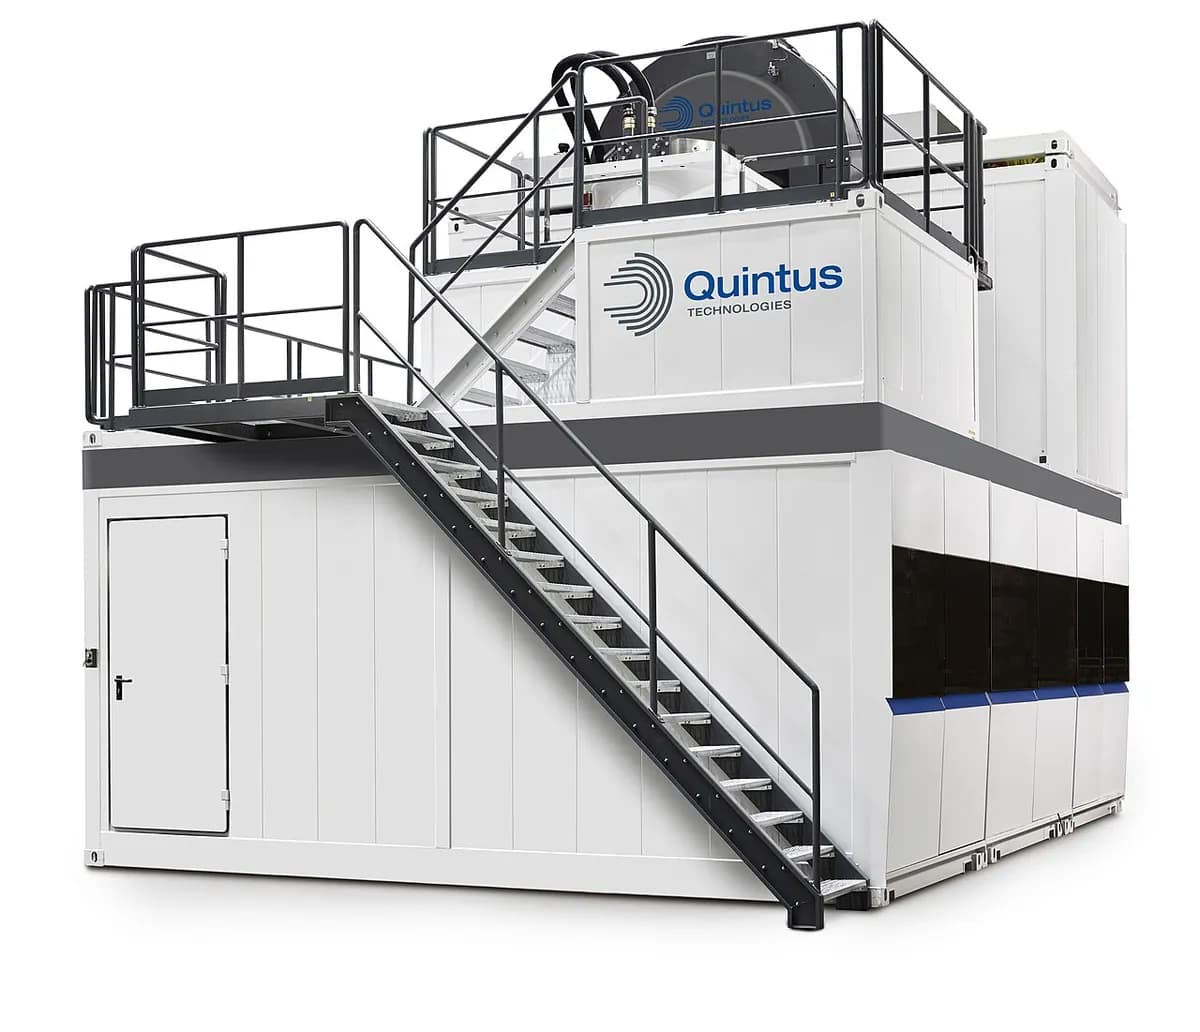
Cómo funciona
Carga y sella. Las piezas entran sobre un soporte, y el recipiente se cierra con gruesos tapones de acero; en las unidades grandes un bastidor pesado mantiene los tapones en su sitio. La carga puede ser piezas fundidas, piezas impresas en 3D o polvo metálico sellado en un bote de acero.
Llena de argón. Se extrae el aire, y un compresor bombea argón, un gas inerte que no reacciona con el metal caliente.
Calienta y presuriza. Un horno dentro de un escudo térmico lleva las piezas a unos 900–1.250 °C para aceros, titanio y aleaciones de níquel (unos 500 °C para el aluminio). Al calentar el gas atrapado, su presión sube normalmente hasta 100–200 MPa, unas 1.000–2.000 veces la presión atmosférica.
Mantén. Durante normalmente 2–4 horas, el metal caliente es lo bastante blando para fluir muy despacio (fluencia) hacia sus poros. Las paredes de los poros se tocan y se unen por difusión (átomos que migran de un lado a otro), dejando metal macizo. Los poros abiertos a la superficie no pueden cerrarse, porque el gas entra en ellos.
Enfría y descarga. El horno se enfría, el argón se recupera para reutilizarlo y las piezas salen con la misma forma y con esencialmente la densidad total. Los botes de polvo se eliminan después por mecanizado o con ácido.
Datos clave
- Materiales
- Piezas fundidas e impresas en 3D de titanio, aleaciones de níquel, aceros y aluminio; polvos metálicos en botes sellados; cerámicas técnicas
- Piezas típicas
- Álabes de turbina, implantes médicos, cuerpos de válvulas, bloques de acero para herramientas, piezas metálicas impresas
- Tamaño de pieza
- Desde pequeños implantes hasta piezas de varias toneladas; los recipientes más grandes admiten cargas de unos 2 m de diámetro
- Precisión
- La forma se conserva; las piezas solo se contraen el volumen de sus poros, normalmente una pequeña fracción de un por ciento en piezas fundidas
- Acabado superficial
- Se deja como estaba: el HIP no toca la superficie
- Tamaño de lote adecuado
- Cualquiera: una pieza o una carga entera de horno, a menudo realizado por empresas especializadas en servicios de HIP
- Coste de utillaje y máquina
- Sin utillaje específico de la pieza; las máquinas cuestan desde cientos de miles de dólares (unidades de laboratorio) hasta muchos millones (unidades de producción)
- Velocidad
- Un ciclo suele durar 6–12 horas incluyendo el calentamiento y el enfriamiento; menos en unidades con enfriamiento rápido
Ventajas y límites
Ventajas
- Elimina los poros internos, alcanzando esencialmente el 100 % de densidad
- Grandes mejoras en la vida a fatiga (resistencia a cargas repetidas) y en la fiabilidad
- Sin utillaje específico de la pieza: cualquier forma sirve si cabe en el recipiente
- Puede convertir polvo en una pieza maciza, o unir dos metales
Límites
- No puede cerrar poros conectados con la superficie
- Ciclos largos y caros, normalmente un paso adicional tras la fundición o la impresión
- Máquinas muy caras, así que la mayoría de las empresas recurren a un proveedor de servicios
- Los botes de polvo añaden coste y hay que mecanizarlos o disolverlos
Dónde se usa
- AeroespacialÁlabes y estatores de turbina fundidos, piezas estructurales fundidas de motor
- MedicinaImplantes de cadera y rodilla de titanio y cobalto-cromo fundidos o impresos en 3D
- Fabricación aditivaTratamiento posterior estándar para piezas impresas de titanio y aleaciones de níquel
- Petróleo, gas y energíaCuerpos de válvulas, piezas de bombas y colectores hechos a partir de polvo mediante HIP
- UtillajeAceros para herramientas y aceros rápidos pulvimetalúrgicos con una estructura fina y uniforme
Cómo reconocerlo
- El HIP no deja ninguna marca visible: la pieza se ve exactamente como la pieza fundida o impresa que era.
- La prueba está dentro: una sección cortada y pulida, o una radiografía, no muestra poros.
- Las piezas grandes hechas a partir de polvo mediante HIP muestran superficies mecanizadas por todas partes, porque el bote de acero se eliminó; los planos y certificados a menudo dicen «HIPed».
Compáralo con
Míralo
Everyday Metallurgy · Por qué el calor más una presión igual cierra los poros internos
Quintus Technologies · El recipiente, el horno y el ciclo de argón, explicado por un fabricante de máquinas
Hiperbaric · Una animación de un ciclo completo de calentamiento, presión y enfriamiento
TWI Ltd · Cómo el polvo sellado en un bote se convierte en una pieza maciza casi final
Ver fotos reales
- Wikipedia: Prensado isostático en caliente — historia, presiones y temperaturas típicas y usos; pocas fotos
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- El HIP aprieta las piezas con argón caliente por todos los lados a la vez, así que la forma se conserva.
- Cierra los poros internos, dando esencialmente la densidad total y una vida a fatiga mucho más larga.
- Es un paso por lotes largo y caro, usado donde una pieza no debe fallar.
Más en Polvos y cerámicas
Los 100 procesos
 9.1Pulvimetalurgia (prensado y sinterizado)Prensa el polvo en una matriz y luego sinteriza en un horno de cintaAbrir la lección
 9.2Moldeo por inyección de metal (MIM)Moldea una pasta de polvo y aglutinante, elimina el aglutinante y sinterizaAbrir la lección
 9.4Sinterizado por plasma de chispa (SPS)Una corriente pulsada calienta en minutos una matriz de grafito prensadaAbrir la lección
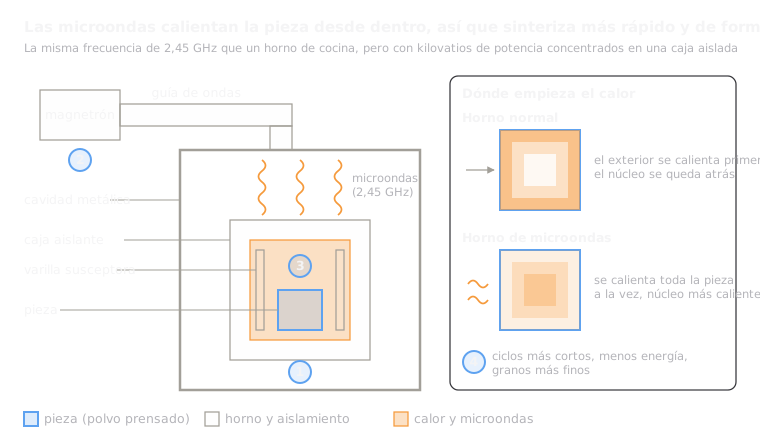 9.5Sinterizado por microondasLas microondas calientan la pieza desde dentroAbrir la lección
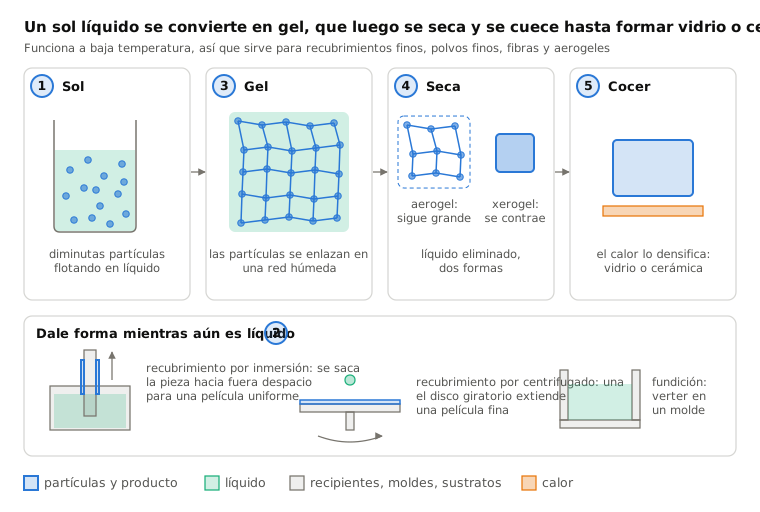
 9.6Procesado sol-gelUn líquido se convierte en gel, que luego se seca y se cueceAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.