

Pulvimetalurgia (prensado y sinterizado)
Prensa el polvo en una matriz y luego sinteriza en un horno de cinta
La pulvimetalurgia fabrica piezas metálicas sin fundir nunca el metal: se prensa polvo fino en una matriz y luego se calienta hasta que las partículas se unen. Así se hacen los pequeños engranajes de los taladros inalámbricos y los casquillos de bronce autolubricados de los ventiladores de mesa. Es una de las formas más baratas de fabricar piezas metálicas pequeñas y precisas por millones.
Cómo funciona
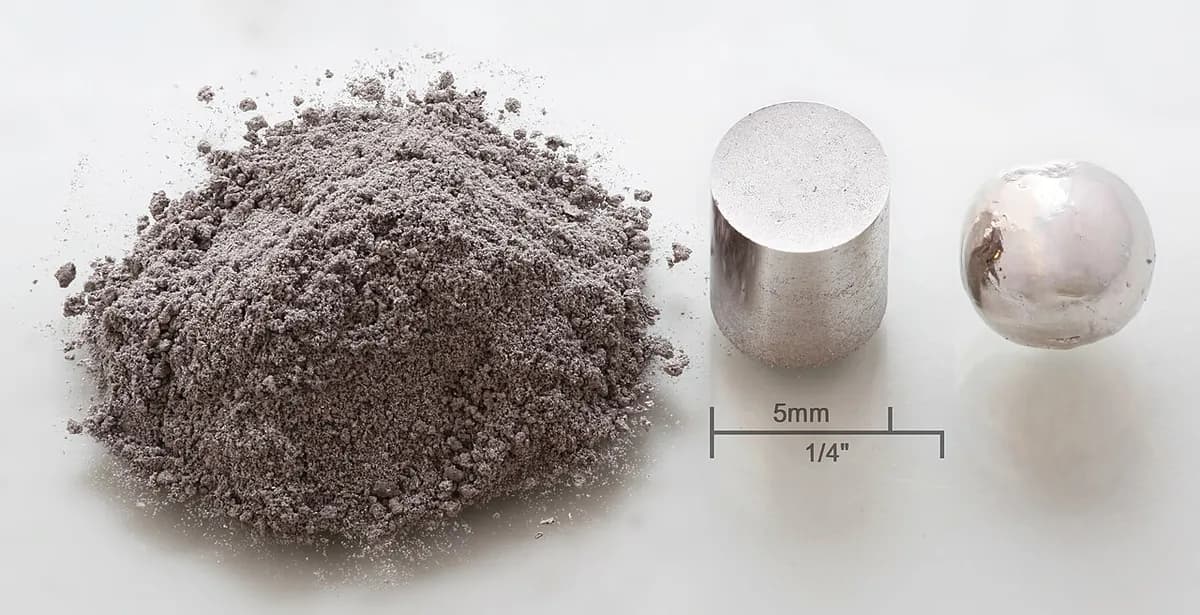
Mezcla. Se mezcla polvo metálico fino, con granos casi siempre menores de 0,15 mm (más o menos como la harina), con polvos de aleación como grafito o cobre. Se añade entre un 0,5 y un 1 % de lubricante de cera para que el polvo deslice en la matriz.
Llena. Una tolva de alimentación se desliza sobre la matriz y deja caer el polvo en la cavidad (el hueco que da la forma). El punzón inferior se queda a una profundidad fija, así que cada llenado contiene la misma cantidad.
Prensa. Los punzones superior e inferior aprietan el polvo por ambos extremos a unos 400–800 MPa (4–8 toneladas por centímetro cuadrado). El resultado es una pieza “en verde”: tiene la forma completa, pero solo la sostienen los granos entrelazados, así que es tan frágil como una tiza.
Expulsa. El punzón inferior sube y empuja la pieza hacia fuera. La tolva la aparta al volver a rellenar, así que la prensa produce una pieza cada pocos segundos.
Sinteriza. Una cinta de malla lleva las piezas por un horno largo lleno de gas protector (un gas que evita la oxidación, la reacción que causa el óxido). Primero se quema el lubricante. Luego, a unos 1.120 °C en el hierro y el acero, los átomos se desplazan por cada punto de contacto (difusión) y hacen crecer “cuellos” sólidos entre las partículas.
Acabado, si hace falta. Muchas piezas están listas al salir del horno. Otras pasan por una prensa de calibrado para ajustar mejor las dimensiones, por un baño de aceite para obtener cojinetes autolubricados, por un tratamiento térmico para endurecerlas o por mecanizado para hacer agujeros laterales y roscas.
Datos clave
- Materiales
- Sobre todo hierro y acero; también acero inoxidable, bronce, latón, cobre, aluminio, aleaciones magnéticas y carburo de wolframio
- Piezas típicas
- Engranajes, piñones, levas, casquillos, piezas de cerraduras, imanes, filtros
- Tamaño de pieza
- Normalmente de unos pocos gramos a unos 2 kg, casi siempre del tamaño de una palma; la fuerza de la prensa limita la superficie de la cara
- Precisión
- Alrededor de ±0,05–0,1 mm tal como sale del sinterizado; más ajustada tras una prensa de calibrado
- Acabado superficial
- Gris mate fino, aproximadamente Ra 1–3 µm (Ra es la altura media de las irregularidades de la superficie)
- Tamaño de lote adecuado
- Gran volumen: normalmente de unas 10.000 a millones de piezas al año
- Coste de utillaje y máquina
- Juego de matrices de unos 10.000–100.000 $; las prensas y los hornos cuestan de cientos de miles a millones de dólares
- Velocidad
- Unas 10–30 piezas por minuto y por prensa; el paso por el horno dura aproximadamente de 1 a 3 horas, pero funciona sin parar
Ventajas y límites
Ventajas
- Forma casi final: poco o ningún mecanizado y muy poco desperdicio
- Bajo coste por pieza en grandes volúmenes
- Permite mezclas imposibles por fusión, como cobre-wolframio o metal con poros incorporados
- Muy repetible de una pieza a otra
Límites
- Los poros que quedan (a menudo el 5–15 % del volumen) hacen las piezas más débiles que el acero macizo
- Los juegos de matrices son caros, así que las series pequeñas rara vez compensan
- Las formas deben salir rectas de la matriz: sin contrasalidas ni agujeros laterales
- El tamaño y la altura están limitados por la fuerza de la prensa y por lo uniformemente que se compacte el polvo
Dónde se usa
- AutomociónEngranajes de bombas de aceite, piñones de distribución, rotores de distribución de válvulas, bujes sincronizadores de cajas de cambios
- Herramientas eléctricas y electrodomésticosEngranajes planetarios; casquillos autolubricados en taladros, ventiladores y batidoras
- Cerraduras y herrajesLevas de cerradura, palancas, piezas de pestillos
- EléctricoNúcleos de motor magnéticos blandos, imanes de ferrita y de tierras raras
- FiltrosFiltros de bronce poroso y acero inoxidable, silenciadores de válvulas de aire
- Herramientas de cortePlaquitas y puntas de broca de carburo de wolframio
Cómo reconocerlo
- Una superficie gris mate uniforme; con una lupa quizá veas diminutos poros.
- Formas prismáticas: el contorno es el mismo de arriba abajo, con caras planas y escalones solo en la dirección de prensado.
- Casquillos de bronce que se sienten ligeramente aceitosos, porque sus poros retienen aceite.
- Chaflanes que acaban en un diminuto plano en el borde, porque un borde de punzón afilado como un cuchillo se rompería.
Compáralo con
Míralo
MPIF Videos · Todo el recorrido del polvo a la pieza acabada, explicado por la asociación del sector
Simeko AG · Lo que ocurre entre las partículas dentro del horno
Comtec Mfg., Inc. · Prensas de compactación reales, un horno de sinterizado y piezas terminadas
GKN Powder Metallurgy · Cómo se fabrica el propio polvo metálico y las líneas de producción modernas
Ver fotos reales
- Wikipedia: Pulvimetalurgia — visión general del proceso, con fotos de piezas sinterizadas
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- Se prensa el polvo para darle forma y luego se calienta por debajo de su punto de fusión para que las partículas se unan.
- Ideal para piezas pequeñas de contorno sencillo, fabricadas a cientos de miles y casi sin desperdicio.
- Los poros que quedan restan algo de resistencia, pero hacen posibles los cojinetes autolubricados y los filtros.
Más en Polvos y cerámicas
Los 100 procesos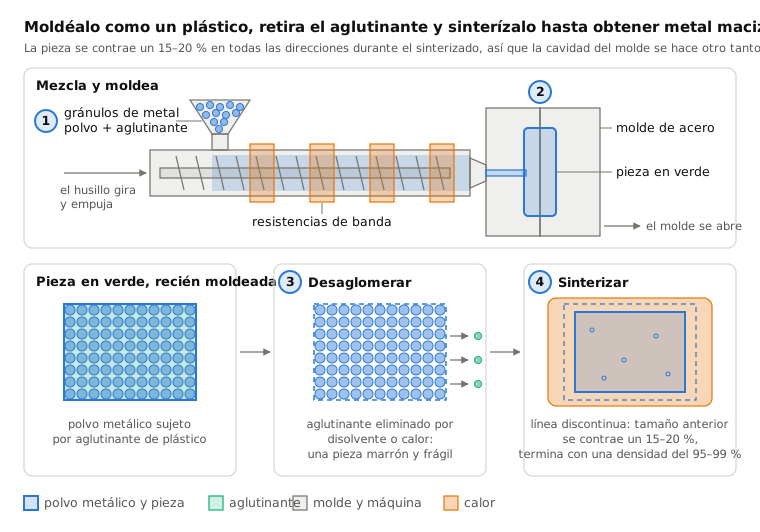
 9.2Moldeo por inyección de metal (MIM)Moldea una pasta de polvo y aglutinante, elimina el aglutinante y sinterizaAbrir la lección
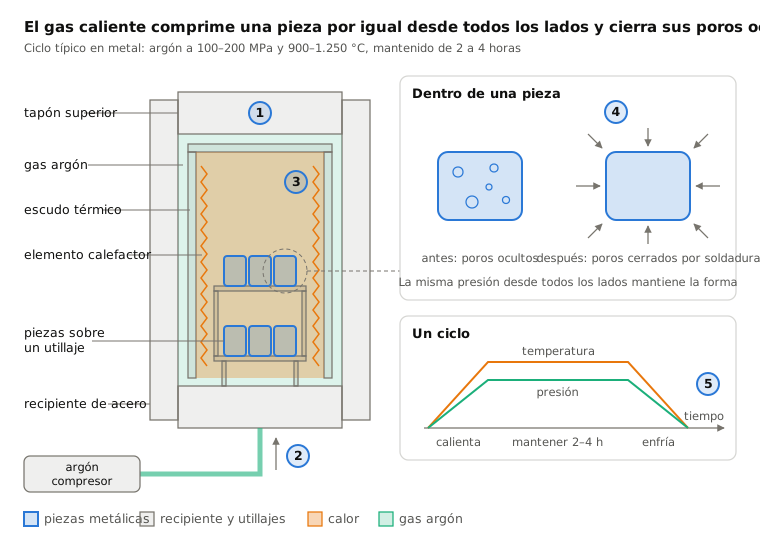
 9.3Prensado isostático en caliente (HIP)Aprieta con argón caliente por todos los lados para cerrar los porosAbrir la lección
 9.4Sinterizado por plasma de chispa (SPS)Una corriente pulsada calienta en minutos una matriz de grafito prensadaAbrir la lección
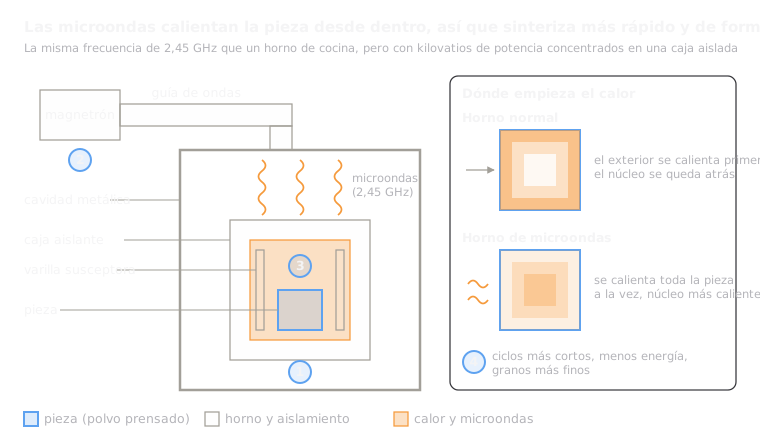 9.5Sinterizado por microondasLas microondas calientan la pieza desde dentroAbrir la lección
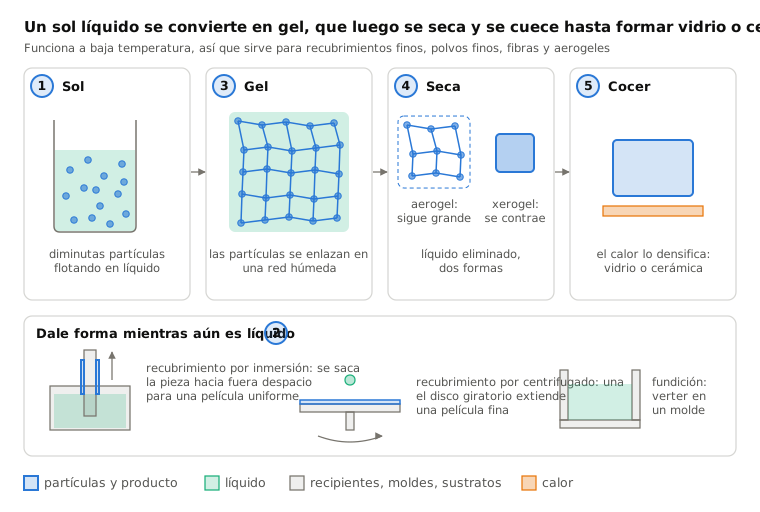
 9.6Procesado sol-gelUn líquido se convierte en gel, que luego se seca y se cueceAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.