

Moldeo por inyección de metal (MIM)
Moldea una pasta de polvo y aglutinante, elimina el aglutinante y sinteriza
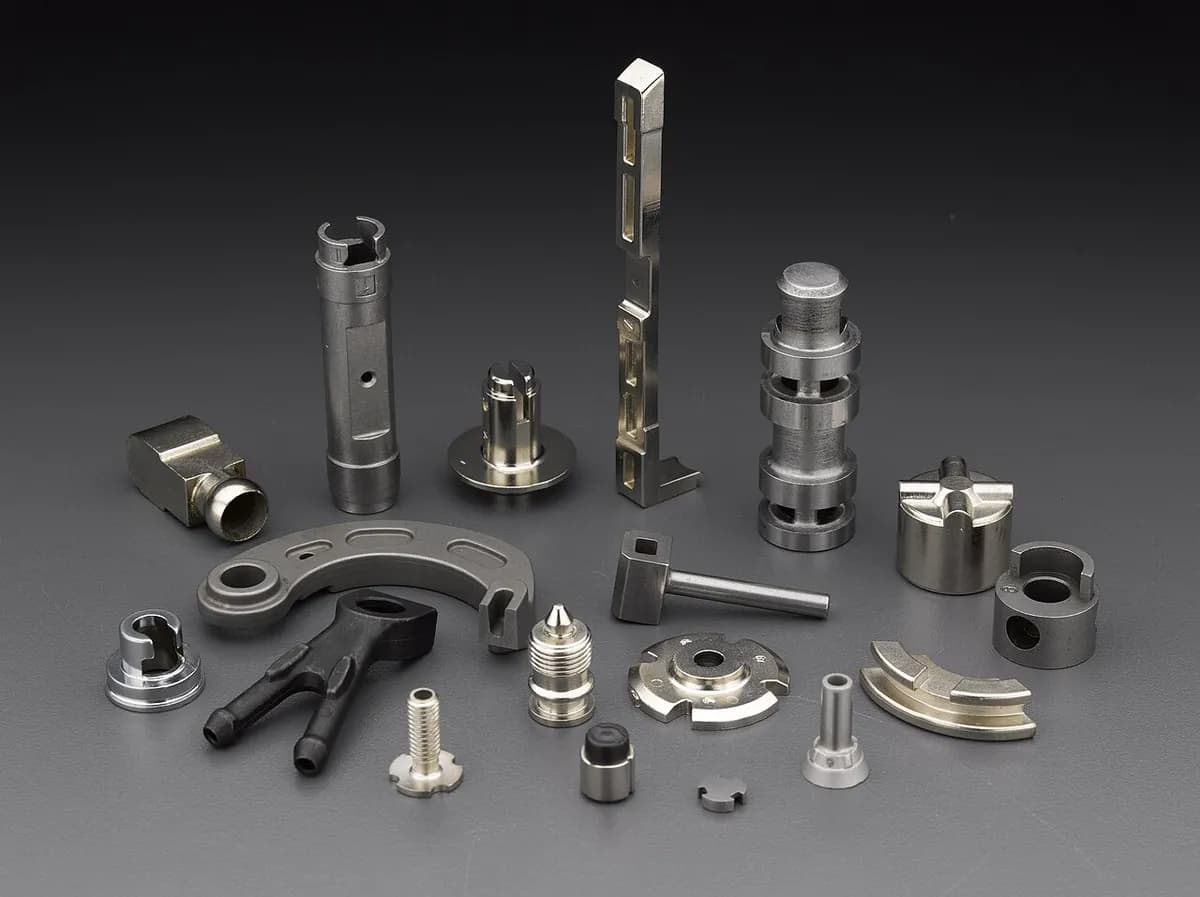
El moldeo por inyección de metal (MIM) da forma al metal como si fuera plástico: una pasta caliente de polvo metálico y aglutinante plástico se inyecta en un molde. Después se elimina el plástico y el metal se sinteriza, así que la pieza se contrae hasta un metal casi macizo. Hace piezas diminutas y complejas como piezas de cajas de reloj, bisagras de móviles y mordazas de instrumental quirúrgico.
Cómo funciona
Mezcla la materia prima. Polvo metálico muy fino, con granos normalmente de menos de 20 µm (un cuarto del ancho de un cabello), se amasa con un aglutinante de cera y plástico. La pasta es aproximadamente un 60 % de metal en volumen y se corta en gránulos.
Moldea. Una máquina de moldeo por inyección (un cilindro calentado con un tornillo giratorio) funde el aglutinante y empuja la pasta a un molde de acero. Sale una pieza «en verde»: con toda la forma, pero un 15–20 % mayor que la pieza final. Los canales de colada (canales de alimentación) se trituran y se reutilizan.
Desliga. La mayor parte del aglutinante se elimina, normalmente primero con un disolvente o un vapor químico, y luego con calor suave. Lo que queda es una pieza «marrón» frágil: granos de metal unidos por una traza de aglutinante, llena de poros abiertos.
Sinteriza. La pieza entra en un horno de vacío o de hidrógeno a aproximadamente 1.200–1.400 °C para aceros, cerca de (pero por debajo de) la fusión. Los granos se funden y los poros se cierran, así que la pieza se contrae de forma uniforme alrededor de un 15–20 % y acaba con una densidad del 95–99 %. Pueden seguir un tratamiento térmico, un recubrimiento o un mecanizado ligero.
Datos clave
- Materiales
- Sobre todo aceros inoxidables (como 17-4PH y 316L) y aceros de baja aleación; también titanio, aleaciones de tungsteno, cobalto-cromo y aleaciones magnéticas
- Piezas típicas
- Piezas de cajas de reloj, bisagras, engranajes pequeños, brackets de ortodoncia, mordazas de instrumental quirúrgico, piezas de cerraduras y armas de fuego
- Tamaño de pieza
- Pequeña: normalmente 0,1–100 g, desde el tamaño de la punta de un dedo hasta el de la palma de la mano
- Precisión
- Unos ±0,3–0,5 % de una dimensión (unos ±0,05 mm en un detalle de 10 mm)
- Acabado superficial
- Lisa, aproximadamente Ra 0,8–1,6 µm (Ra es la altura media de las irregularidades de la superficie), copiando el molde
- Tamaño de lote adecuado
- Alto volumen: normalmente de 10.000 a millones de piezas al año
- Coste de utillaje y máquina
- Molde aproximadamente 10.000–100.000 dólares; las máquinas de moldeo, las unidades de desligado y los hornos cuestan cada una cientos de miles de dólares
- Velocidad
- Moldeo: una inyección cada 10–60 s, a menudo con varias piezas por inyección; el desligado y el sinterizado llevan muchas horas, a menudo un día o más por lote
Ventajas y límites
Ventajas
- Formas 3D complejas, paredes finas y detalles finos que serían caros de mecanizar
- Densidad del 95–99 %, así que la resistencia se acerca a la del metal macizo
- Trabaja aleaciones difíciles de mecanizar, como el acero inoxidable y el titanio
- Poco desperdicio: los canales de colada se reciclan en nueva materia prima
Límites
- Solo piezas pequeñas: las secciones gruesas se desligan despacio y pueden agrietarse o hundirse
- La contracción del 15–20 % debe predecirse con exactitud al diseñar el molde
- Molde caro y ciclo largo de desligado y sinterizado; necesita grandes volúmenes
- Los polvos finos cuestan más que los polvos ordinarios de prensado y sinterizado
Dónde se usa
- Electrónica de consumoBisagras de móviles, bandejas de tarjeta SIM, piezas de cámaras y conectores
- Medicina y odontologíaBrackets de ortodoncia, mordazas y mangos de instrumental quirúrgico
- Relojes y joyeríaCajas de reloj, hebillas, eslabones de pulsera
- AutomociónÁlabes de turbocompresor, piezas de inyectores de combustible, piezas de cerraduras y sensores
- Armas de fuegoGatillos, martillos, seguros y otras pequeñas piezas del mecanismo
- Herramientas y cerradurasPiezas de cerraduras, engranajes pequeños, piezas de herramientas eléctricas
Cómo reconocerlo
- Piezas de acero pequeñas e intrincadas con superficies lisas y satinadas y detalles nítidos, como una pieza de plástico moldeado hecha de metal.
- Diminutas marcas redondas de los expulsores y una pequeña cicatriz de entrada donde la pasta entró en el molde.
- Una débil línea de partición donde se encontraron las dos mitades del molde.
- Espesor de pared uniforme, nervios y cajeados vaciados, típicos de piezas moldeadas y no mecanizadas.
Compáralo con
Míralo
AMT Pte. Ltd. · Los cuatro pasos y los tipos de piezas que hace el MIM
GKN Powder Metallurgy · Cómo sale el aglutinante y cuánto se contrae la pieza
MPP · Máquinas de moldeo, hornos y piezas terminadas reales
Zimmer Group · La cadena completa de proceso de un fabricante, de la célula de moldeo a la pieza
Ver fotos reales
- Wikipedia: Moldeo por inyección de metal — visión general de los pasos, materiales y usos
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- El MIM es moldeo por inyección de plástico con una pasta cargada de metal, seguido de eliminación del aglutinante y sinterizado.
- La pieza se contrae un 15–20 % en el horno, así que el molde se hace más grande exactamente en esa medida.
- Es el proceso preferido para piezas metálicas pequeñas y complejas en grandes cantidades.
Más en Polvos y cerámicas
Los 100 procesos
 9.1Pulvimetalurgia (prensado y sinterizado)Prensa el polvo en una matriz y luego sinteriza en un horno de cintaAbrir la lección
 9.3Prensado isostático en caliente (HIP)Aprieta con argón caliente por todos los lados para cerrar los porosAbrir la lección
 9.4Sinterizado por plasma de chispa (SPS)Una corriente pulsada calienta en minutos una matriz de grafito prensadaAbrir la lección
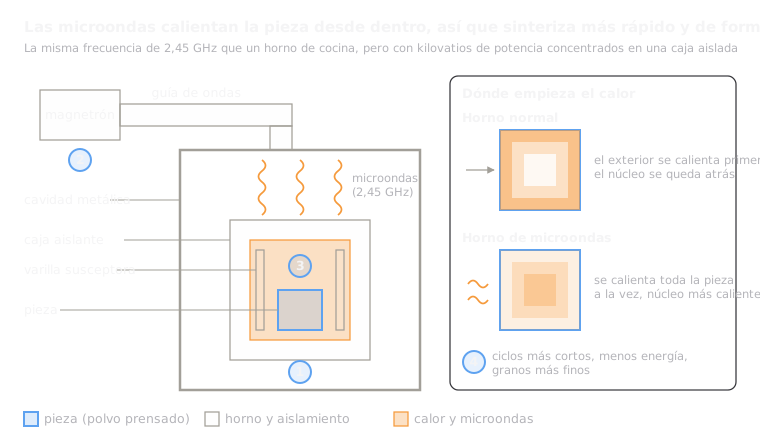 9.5Sinterizado por microondasLas microondas calientan la pieza desde dentroAbrir la lección
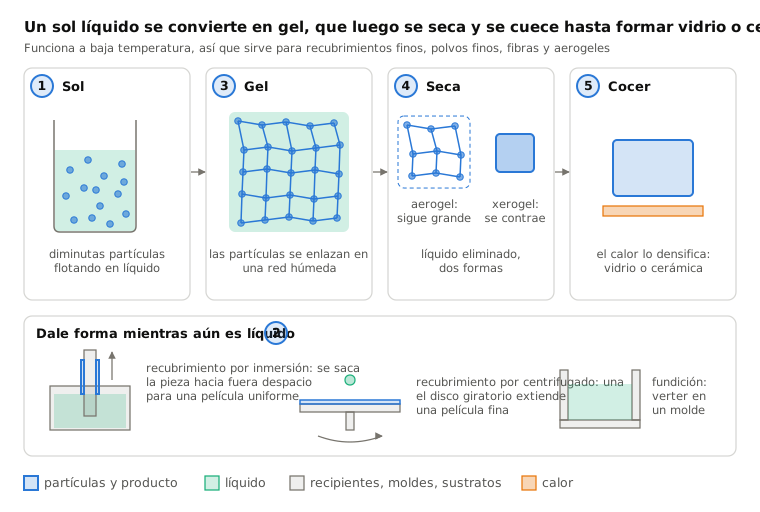
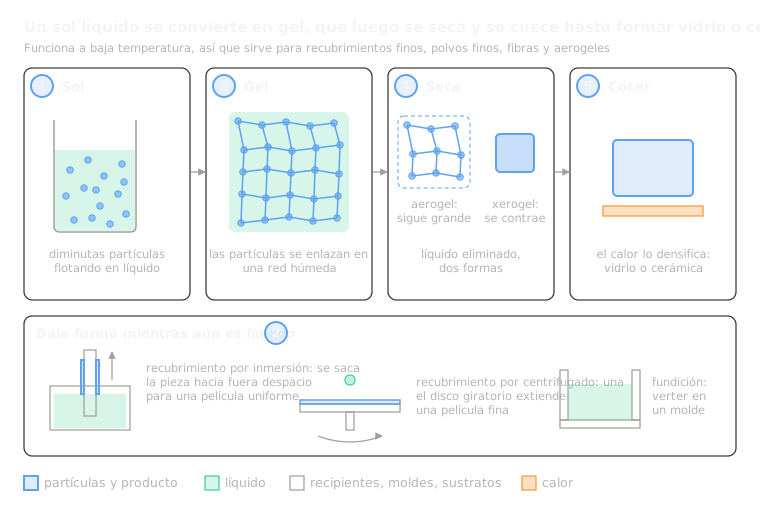 9.6Procesado sol-gelUn líquido se convierte en gel, que luego se seca y se cueceAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.