

ब्लो मोल्डिंग (एक्स्ट्रूजन आणि इंजेक्शन ब्लो मोल्डिंग)
गरम नळी किंवा प्रीफॉर्म साच्यात फुगवला जातो
ब्लो मोल्डिंगमध्ये मऊ, गरम प्लास्टिक थंड साच्यात फुगवून पोकळ प्लास्टिकचे भाग बनवले जातात, जसे पेटीच्या आत फुगा फुगवावा. शॅम्पूपासून सोड्यापर्यंत जवळजवळ प्रत्येक प्लास्टिकची बाटली अशीच बनते. हे प्रति भाग जलद आणि स्वस्त आहे, पण फक्त पोकळ आकार बनवते.
हे कसे चालते
एक्स्ट्रूड करा. एक्स्ट्रूडर (धडा 3.3 प्रमाणे गरम स्क्रू) वितळलेले प्लास्टिक कडेच्या आकाराच्या डायमधून ढकलतो. पॅरिसन नावाची गरम लटकती नळी बाहेर येते.
बंद करा. थंड साच्याचे दोन भाग पॅरिसनभोवती बंद होतात. ते तिचा तळ दाबून बंद करतात आणि वरून नळी कापून वेगळी केली जाते.
फुगवा. सहसा सुमारे 5–10 bar चा संपीडित हवा ब्लो पिनमधून आत येते. ती पॅरिसनला साच्याच्या भिंतींवर फुगवते, जिथे प्लास्टिक थंड होऊन घट्ट होते.
उघडा आणि छाटा. साचा उघडतो आणि कंटेनर बाहेर येतो. पिंच-ऑफवर दाबून बाहेर आलेले जादा प्लास्टिक (फ्लॅश) छाटले जाते आणि रिसायकल केले जाते.
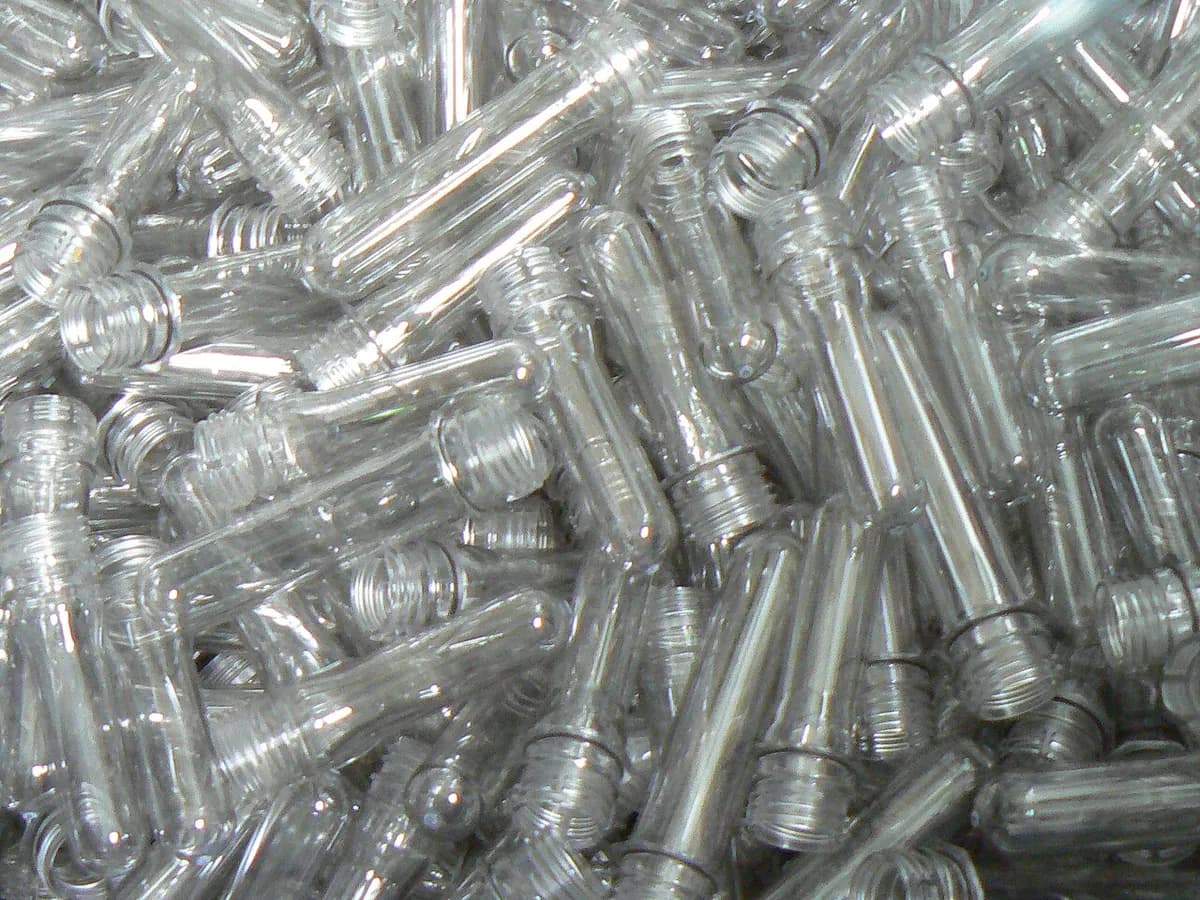
प्रीफॉर्म मोल्ड करा. इंजेक्शन ब्लो मोल्डिंग प्रीफॉर्मपासून सुरू होते: कोअर रॉडभोवती इंजेक्शन मोल्ड केलेली लहान, जाड परीक्षानळी. तिच्या धागे असलेल्या मानेला आधीच अंतिम आकार असतो.
ताणा आणि फुगवा. उबदार प्रीफॉर्म बाटलीच्या साच्यात जातो. PET पेयाच्या बाटल्यांसाठी आधी स्ट्रेच रॉड त्याला खाली ढकलतो, मग सुमारे 40 bar पर्यंतची हवा त्याला फुगवते. याला स्ट्रेच ब्लो मोल्डिंग म्हणतात.
बाहेर काढा. साचा उघडतो आणि बाटली बाहेर येते, छाटायला फ्लॅश नसतो. तळाच्या मध्यभागी एक लहान गेट बिंदू राहतो.
अनेक PET बाटल्या दोन वेगळ्या टप्प्यांत बनवल्या जातात: प्रीफॉर्म एका कारखान्यात मोल्ड केले जातात, मग इन्फ्रारेड दिव्यांनी पुन्हा गरम करून भरण्याच्या लाइनजवळ फुगवले जातात.
मुख्य तथ्ये
- साहित्य
- एक्स्ट्रूजन ब्लो मोल्डिंगसाठी पॉलिथिलीन (HDPE) आणि पॉलिप्रोपिलीन; स्ट्रेच ब्लो मोल्डिंगने पेयाच्या बाटल्यांसाठी PET; तसेच PVC आणि पॉलिकार्बोनेट
- सामान्य भाग
- बाटल्या, जेरी कॅन, इंधन टाक्या, पाणी देण्याचे कॅन, हवेचे डक्ट, ड्रम
- भागाचा आकार
- काही मिलिलिटरच्या गोळ्यांच्या बाटल्यांपासून सुमारे 1,000 लिटरच्या टाक्यांपर्यंत (एक्स्ट्रूजन)
- अचूकता
- बाहेरील आकार सहसा सुमारे ±0.3 ते ±0.5 mm च्या आत; मान अधिक घट्ट; भिंतीची जाडी जागोजागी बदलते
- पृष्ठभागाची फिनिश
- बाहेरून गुळगुळीत किंवा पोतदार, साच्यातून नक्कल केलेले; आतील बाजूला कोणतेही साधन कधीच स्पर्श करत नाही
- कोणत्या बॅच आकारासाठी योग्य
- दहा हजारो ते अनेक दशलक्ष भाग
- टूलिंग आणि मशीनचा खर्च
- दाब कमी असल्याने साचे इंजेक्शन साच्यांपेक्षा स्वस्त असतात (बहुतेकदा अॅल्युमिनियमचे, काही हजार ते दहा हजारो डॉलर); हाय-स्पीड PET लाइनसाठी मशीन दहा हजारो ते लाखो डॉलर
- वेग
- लहान बाटल्या प्रति पोकळी काही सेकंदांत, मोठ्या टाक्या काही मिनिटांत; मोठी PET मशीन प्रति तास दहा हजारो बाटल्या बनवतात
ताकद आणि मर्यादा
बलस्थाने
- एकसंध पोकळ कंटेनर जलद बनवण्याची व्यावहारिक पद्धत
- साचे इंजेक्शन साच्यांपेक्षा कमी खर्चाचे
- हलक्या, पातळ भिंती आणि खूप जास्त उत्पादन
- पोकळ हँडल, टाक्या आणि विचित्र आकार शक्य (एक्स्ट्रूजन)
मर्यादा
- फक्त पोकळ भाग; भिंतीची जाडी अचूक नियंत्रित करणे कठीण
- एक्स्ट्रूजन ब्लो मोल्डिंगमध्ये छाटावा लागणारा फ्लॅश आणि पिंच-ऑफचा व्रण राहतो
- आतील आकारावर नियंत्रण नसते; तीक्ष्ण अंतर्गत वैशिष्ट्ये नाहीत
- इंजेक्शन आणि स्ट्रेच ब्लो मोल्डिंगलाही प्रीफॉर्म साचा लागतो, म्हणून ते मोठ्या प्रमाणासाठी योग्य
कुठे वापरली जाते
- पेयेPET पाणी आणि सोड्याच्या बाटल्या
- घरगुतीडिटर्जंट आणि शॅम्पूच्या बाटल्या, पाणी देण्याचे कॅन
- ऑटोमोबाईलइंधन टाक्या, हवेचे डक्ट, वॉशर-द्रव टाक्या
- वैद्यकीय आणि औषधनिर्माणगोळ्यांच्या बाटल्या, डोळ्यांच्या थेंबांच्या बाटल्या
- औद्योगिकजेरी कॅन, ड्रम, 1,000-लिटर बल्क कंटेनर
ओळखायची कशी
- एक्स्ट्रूजन ब्लो मोल्डिंग: तळावरून जाणारी उंच रेषा किंवा व्रण (पिंच-ऑफ), आणि दोन्ही बाजूंनी वर जाणारी पार्टिंग लाइन.
- दुधाच्या कॅन आणि जेरी कॅनप्रमाणे कंटेनरचाच भाग असलेली पोकळ हँडल.
- इंजेक्शन किंवा स्ट्रेच ब्लो मोल्डिंग: तळाच्या अगदी मध्यभागी एक लहान ठिपका (गेट) आणि पिंच-ऑफ रेषा नाही.
- PET बाटल्या: पातळ ताणलेल्या शरीराच्या वर, धाग्यांखाली कडे असलेली जाड, स्पष्ट मान.
यांच्याशी तुलना
पाहा
Spectra Packaging · पॅरिसन, साचा बंद होणे, फुगवणे आणि छाटणे, पायरी पायरीने
PLASTOTECH · कोअर रॉडवरील प्रीफॉर्म कसा मोल्ड केला जातो, मग फुगवला जातो
Sidel · PET प्रीफॉर्म ताणून बाटलीत फुगवला जातो
Bekum Group · मोठे एक्स्ट्रूजन ब्लो मोल्डिंग मशीन काम करताना
खरी छायाचित्रे पाहा
- Wikipedia: Blow molding — एक्स्ट्रूजन, इंजेक्शन आणि स्ट्रेच ब्लो मोल्डिंग कसे चालते; थोडे फोटो
- Wikimedia Commons फोटो शोध
- Wikimedia Commons: PET preforms — फुगवण्यापूर्वीचे परीक्षानळीसारखे प्रीफॉर्म
लक्षात ठेवा
- ब्लो मोल्डिंग पोकळ भाग बनवण्यासाठी थंड साच्यात गरम प्लास्टिक फुगवते.
- एक्स्ट्रूजन ब्लो मोल्डिंग लटकत्या नळीपासून सुरू होते आणि फ्लॅश सोडते; इंजेक्शन ब्लो मोल्डिंग मोल्ड केलेल्या प्रीफॉर्मपासून सुरू होते आणि फ्लॅश सोडत नाही.
- PET पेयाच्या बाटल्या प्रीफॉर्ममधून ताणून फुगवल्या जातात, प्रति तास दहा हजारो.
प्लॅस्टिक आणि रबराचे मोल्डिंग मधील आणखी
सर्व 100 प्रक्रिया
 2.1शॉर्टइंजेक्शन मोल्डिंगवितळलेले साहित्य बंद स्टीलच्या साच्यात ढकलले जातेधडा उघडा
 2.2ओव्हरमोल्डिंग आणि टू-शॉट मोल्डिंगपहिल्या प्लास्टिकवर मोल्ड केलेले दुसरे प्लास्टिकधडा उघडा
 2.4थर्मोफॉर्मिंगगरम केलेली शीट मोल्डवर ओढली जातेधडा उघडा
 2.5रोटेशनल मोल्डिंगपावडर गरम, फिरत्या मोल्डवर थर देतेधडा उघडा
 2.6कॉम्प्रेशन मोल्डिंग (SMC, BMC, रबर)गरम साच्यात चार्ज दाबून क्युअर केला जातोधडा उघडा
 2.7कॅलेंडरिंगकंपाउंड रोलमध्ये दाबून शीट बनतेधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.