

कॉम्प्रेशन मोल्डिंग (SMC, BMC, रबर)
गरम साच्यात चार्ज दाबून क्युअर केला जातो
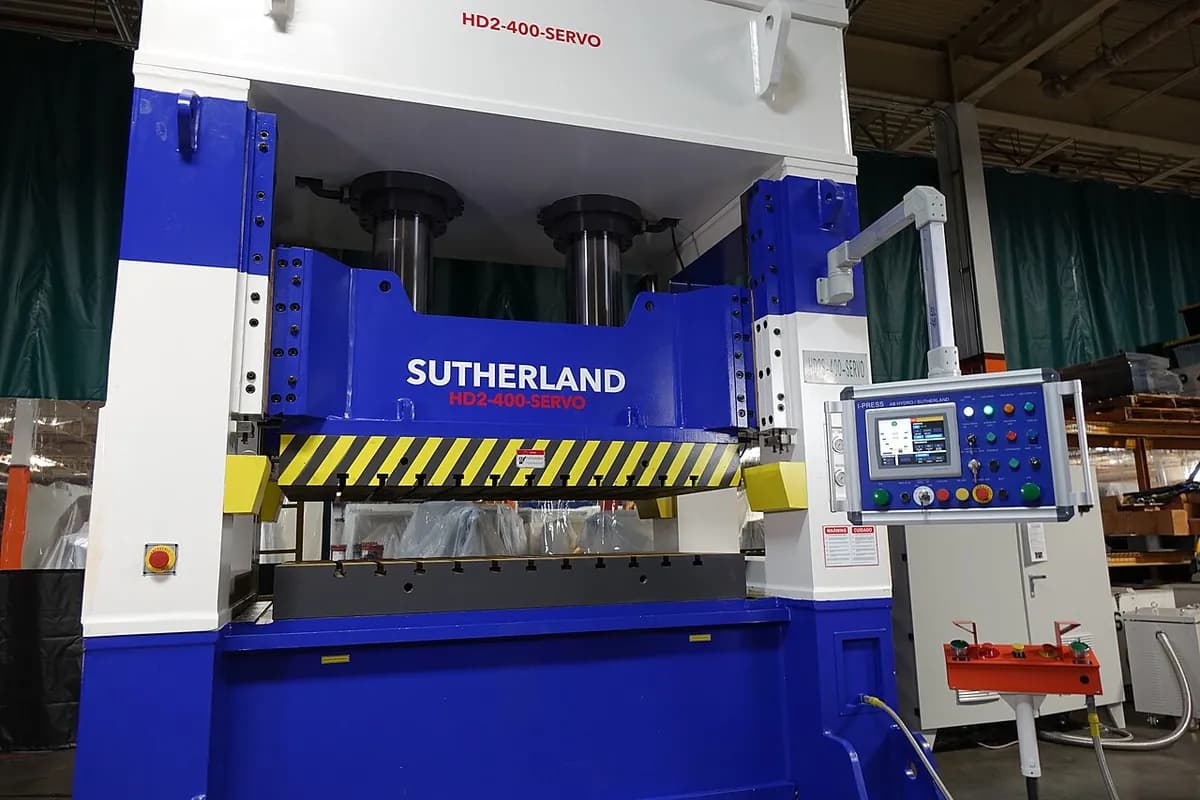
कॉम्प्रेशन मोल्डिंगमध्ये मोजलेला साहित्याचा गठ्ठा गरम, उघड्या साच्यात ठेवला जातो, मग साचा बंद करून तो आकार भरेपर्यंत आणि कठीण होईपर्यंत दाबला जातो. रबर सील आणि गॅस्केट, आणि तंतू-बळकट कारचे पॅनेल बनवण्याची ही पारंपरिक पद्धत आहे. साहित्य फक्त थंड होण्याऐवजी क्युअर होते (रासायनिक अभिक्रियेने कायमचे घट्ट होते).
हे कसे चालते
चार्ज भरा. चार्ज नावाचा वजन केलेला साहित्याचा गठ्ठा गरम खालच्या साच्यात ठेवला जातो. तो कच्चे रबर, SMC (शीट मोल्डिंग कंपाउंड: कापलेल्या काचेच्या तंतूंसह रेझिनच्या शीट) किंवा BMC (बल्क मोल्डिंग कंपाउंड: पुटीसारखे रेझिन आणि तंतूंचे मिश्रण) असू शकतो.
दाबा. हायड्रॉलिक प्रेस गरम केलेला वरचा अर्धा भाग खाली आणतो. भागावर सहसा दहा ते काही शे bar दाबामुळे साहित्य वाहते आणि पोकळीचा प्रत्येक कोपरा भरते.
क्युअर करा. प्रेस साच्याला सहसा सुमारे 140–180 °C वर बंद धरून ठेवतो. उष्णता क्रॉस-लिंकिंगला (रेणूंना एका जाळ्यात जोडणारे रासायनिक बंध) चालना देते, त्यामुळे भाग कायमचा घट्ट होतो. जोडावर जादा साहित्याचा पातळ पडदा, फ्लॅश, बाहेर दाबला जातो.
उघडा आणि बाहेर काढा. प्रेस उघडतो आणि इजेक्टर पिन भाग बाहेर ढकलतो. फ्लॅश हाताने, रबरसाठी गोठवणाऱ्या परिस्थितीत टंबलिंगने, किंवा कंपोझिटसाठी मशीनिंगने छाटला जातो.
साहित्य क्वचितच प्रवास करत असल्याने लांब काचेचे तंतू अखंड राहतात, आणि त्यामुळे SMC आणि BMC भागांना त्यांच्या वजनाच्या मानाने उच्च ताकद मिळते.
मुख्य तथ्ये
- साहित्य
- रबर (नैसर्गिक, EPDM, सिलिकॉन, फ्लुरोइलास्टोमर); थर्मोसेट कंपोझिट SMC आणि BMC; तसेच मेलामाइन आणि फिनॉलिक रेझिन
- सामान्य भाग
- ओ-रिंग, गॅस्केट, कीपॅड, कारचे बॉडी पॅनेल, ट्रकचे बॉनेट, विद्युत पेट्या, मेलामाइनच्या डिश
- भागाचा आकार
- काही ग्रॅमच्या लहान सीलपासून एक मीटरहून लांब कारच्या पॅनेलपर्यंत
- अचूकता
- सहसा सुमारे ±0.1 ते ±0.3 mm; जाडी जोडावरील फ्लॅशवर अवलंबून असते
- पृष्ठभागाची फिनिश
- साच्याची नक्कल करते; SMC पॅनेल कारच्या बॉडी भागांप्रमाणे रंगवता येण्याइतके गुळगुळीत येऊ शकतात
- कोणत्या बॅच आकारासाठी योग्य
- शेकडो ते शेकडो हजार भाग
- टूलिंग आणि मशीनचा खर्च
- त्याच आकाराच्या इंजेक्शन साच्यांपेक्षा साचे स्वस्त, रबरसाठी काही हजार डॉलरपासून मोठ्या SMC पॅनेलसाठी शेकडो हजारांपर्यंत; प्रेस दहा हजारो ते लाखो डॉलर
- वेग
- सहसा प्रति चक्र 1–10 मिनिटे, क्युअर वेळेनुसार ठरते
ताकद आणि मर्यादा
बलस्थाने
- रनर किंवा गेटशिवाय साधे, मजबूत साचे
- साहित्य कमी वाया जाते; लांब तंतू अखंड राहतात
- मोठे, मजबूत, कडक कंपोझिट भाग
- जाड आणि भरणयुक्त रबर आणि थर्मोसेटसह चालते
मर्यादा
- इंजेक्शन मोल्डिंगपेक्षा हळू चक्रे
- प्रत्येक भागावरून फ्लॅश छाटावा लागतो
- खूप गुंतागुंतीचे आकार, खोल पातळ फासळ्या किंवा घट्ट टॉलरन्स बनवणे कठीण
- चार्ज वजन करून ठेवावे लागतात, अनेकदा हाताने
कुठे वापरली जाते
- ऑटोमोबाईलSMC मधील बॉनेट, टेलगेट आणि बॉडी पॅनेल; रबर सील, बुशिंग आणि ग्रॉमेट
- विद्युतBMC मधील स्विच बॉक्स, मीटर हाउसिंग, इन्सुलेटर
- औद्योगिकओ-रिंग, गॅस्केट, डायाफ्राम, व्हॉल्व्ह सील
- ग्राहकसिलिकॉन कीपॅड, स्वयंपाकघरातील मॅट, मेलामाइनच्या प्लेट
- एरोस्पेसउच्च-ताकदीचे कंपोझिट ब्रॅकेट आणि फिटिंग
ओळखायची कशी
- एका रेषेवर पातळ उंचवटा किंवा छाटलेली कड असलेले रबराचे भाग, जिथे फ्लॅश काढला गेला.
- गेट खूण किंवा स्प्रू नाही, कारण साहित्य कधीच इंजेक्ट केले गेले नाही.
- SMC पॅनेलवर, किंचित ठिपकेदार किंवा तंतूंच्या नक्षीची मागची बाजू आणि जाड, एकसमान भिंती.
- कठीण, उष्णता-प्रतिरोधक जाणीव: गरम केल्यावर भाग वितळण्याऐवजी जळून कोळसा होतो.
यांच्याशी तुलना
पाहा
Elastech Solutions · रबर कॉम्प्रेशन मोल्डिंगचे नवशिक्यांसाठी स्पष्टीकरण
Sofeast · कारखान्यात चित्रित केलेल्या पायऱ्या आणि शब्दसंग्रह
IDI Composites · SMC चार्जपासून तयार कंपोझिट भागापर्यंत
Taitian Press · कारचे भाग बनवणारा 4,500 टनाचा महाकाय प्रेस
खरी छायाचित्रे पाहा
- Wikipedia: Compression molding — प्रक्रियेची आकृती आणि साच्यांचे मुख्य प्रकार
- Wikipedia: Sheet moulding compound — SMC साहित्य आणि त्याची उत्पादन लाइन
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- चार्ज भरा, दाबा, उष्णतेने क्युअर करा, बाहेर काढा आणि फ्लॅश छाटा.
- ते रसायनाने घट्ट होणारे साहित्य आकारते: रबर आणि तंतू-भरलेले थर्मोसेट.
- साधे साचे आणि लांब तंतू, पण इंजेक्शन मोल्डिंगपेक्षा हळू चक्रे.
प्लॅस्टिक आणि रबराचे मोल्डिंग मधील आणखी
सर्व 100 प्रक्रिया
 2.1शॉर्टइंजेक्शन मोल्डिंगवितळलेले साहित्य बंद स्टीलच्या साच्यात ढकलले जातेधडा उघडा
 2.2ओव्हरमोल्डिंग आणि टू-शॉट मोल्डिंगपहिल्या प्लास्टिकवर मोल्ड केलेले दुसरे प्लास्टिकधडा उघडा
 2.3ब्लो मोल्डिंग (एक्स्ट्रूजन आणि इंजेक्शन ब्लो मोल्डिंग)गरम नळी किंवा प्रीफॉर्म साच्यात फुगवला जातोधडा उघडा
 2.4थर्मोफॉर्मिंगगरम केलेली शीट मोल्डवर ओढली जातेधडा उघडा
 2.5रोटेशनल मोल्डिंगपावडर गरम, फिरत्या मोल्डवर थर देतेधडा उघडा
 2.7कॅलेंडरिंगकंपाउंड रोलमध्ये दाबून शीट बनतेधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.