

Laminação manual e cura em autoclave
Camadas de pré-impregnado empilhadas em um molde, ensacadas a vácuo e curadas sob calor e pressão
A laminação constrói uma peça a partir de finas folhas de tecido de fibra já embebidas em resina, empilhadas em um molde uma folha (camada) por vez. A pilha é selada em um saco de vácuo e curada sob calor e pressão em uma autoclave (um forno pressurizado). É assim que revestimentos de asas de aviões e chassis de Fórmula 1 conseguem resistência altíssima com peso baixíssimo.
Como funciona
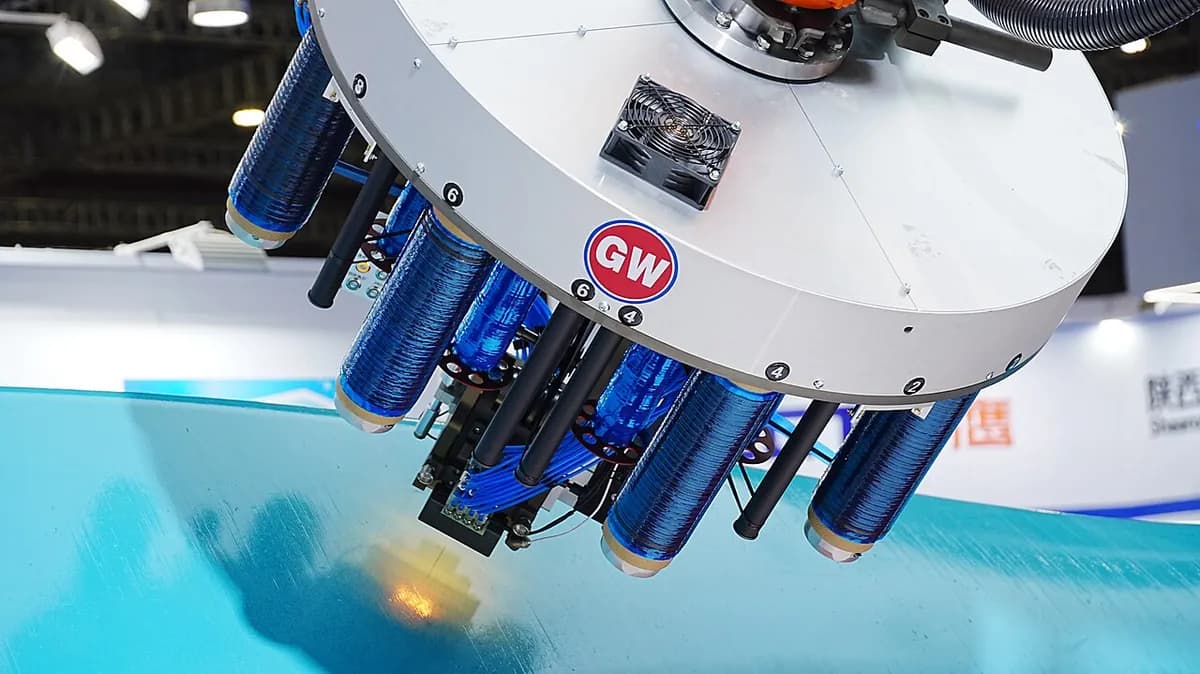
Corte e empilhe as camadas. O pré-impregnado (tecido ou fita de fibra já embebido em resina parcialmente curada, mantido congelado até o uso) é cortado na forma e empilhado no molde. As fibras de cada camada apontam em uma direção planejada; robôs (posicionamento automatizado de fibras) montam as maiores peças de aviões.
Ensaque e faça vácuo. Um tecido de desmoldagem (um tecido que se solta depois), um tecido respirador (um feltro que deixa o ar circular) e uma película plástica de saco vão por cima. Uma fita selante adesiva veda o saco ao molde. Uma bomba então suga o ar, de modo que o ar de fora comprime a pilha e o ar preso escapa.
Cure na autoclave. A autoclave aquece a peça, normalmente a 120–180 °C. O gás dentro é pressurizado a cerca de 3–7 bar, de três a sete vezes a pressão normal do ar, comprimindo o saco. A resina amolece, escoa e molha as fibras, depois cura (reticula-se em um sólido duro) ao longo de algumas horas.
Desmolde, apare e inspecione. Depois de um resfriamento lento, as camadas do saco são removidas e a peça sai do molde. As bordas são aparadas e os furos feitos. Peças críticas são escaneadas por ultrassom em busca de vazios (bolhas presas) ou camadas que não aderiram.
Dados-chave
- Materiais
- Pré-impregnados de carbono, vidro ou aramida (uma fibra sintética resistente), em geral com resina epóxi; núcleos de colmeia ou espuma para painéis sanduíche
- Peças típicas
- Revestimentos de asa e de cauda, painéis de fuselagem, pás de helicópteros, chassis de Fórmula 1, painéis de satélites
- Tamanho da peça
- De suportes do tamanho de uma palma a revestimentos de asa de dezenas de metros de comprimento; limitado pelo tamanho interno da autoclave
- Precisão
- Forma normalmente dentro de cerca de ±0,2–0,5 mm do molde; cada camada tem cerca de 0,1–0,3 mm de espessura
- Acabamento superficial
- Lado do molde liso e muitas vezes brilhante (cópia do molde); lado do saco levemente texturizado pelo tecido de desmoldagem
- Tamanho de lote adequado
- De peças únicas a alguns milhares de peças por ano
- Custo de ferramental e máquinas
- Moldes de cerca de US$ 1.000 (peças pequenas) a US$ 1 milhão ou mais (grandes ferramentas de aviação); autoclaves de centenas de milhares a muitos milhões de dólares
- Velocidade
- A laminação leva de horas a dias por peça; um ciclo de cura normalmente leva cerca de 3–8 horas, incluindo aquecimento e resfriamento
Pontos fortes e limites
Pontos fortes
- Melhor relação resistência-peso entre as rotas comuns de compósitos
- Pouquíssimos vazios (normalmente abaixo de cerca de 1–2 %) graças à pressão
- Fibras colocadas exatamente onde vão as cargas, camada por camada
- Qualidade repetível e bem documentada, aceita para certificação de aeronaves
Limites
- Lenta: horas de trabalho manual especializado mais horas de cura por peça
- Cara: o pré-impregnado precisa ser guardado congelado e tem vida útil limitada; sacos e tecidos são descartados
- O tamanho da peça é limitado pela autoclave, e grandes autoclaves são caras de comprar e de operar
- Peças termofixas curadas não podem ser derretidas, então reciclar é difícil
Onde é usado
- AeroespacialRevestimentos de asa e de cauda, painéis de fuselagem, flaps, pás de rotores de helicópteros
- EspaçoEstruturas de satélites, refletores de antenas, carenagens de lançadores
- AutomobilismoChassis de Fórmula 1 (a célula de sobrevivência do piloto), asas, painéis de carroceria
- SupercarrosTetos de carbono, capôs, peças aerodinâmicas, alguns monocoques de chassi
- MedicinaMesas de raios X (o carbono deixa os raios X passarem), pés de próteses
Como reconhecê-lo
- Uma face muito lisa, muitas vezes brilhante (o lado do molde) e uma face levemente texturizada impressa pelo tecido de desmoldagem.
- Em peças estéticas, um xadrez trançado de carbono visível sob a resina transparente.
- Finas camadas empilhadas nas bordas cortadas, e bordas e furos usinados depois da cura.
- Cascas finas ou painéis sanduíche, às vezes com a colmeia visível em uma borda aberta.
Compare com
Assista
PolyU IC · A ideia básica da cura em autoclave, passo a passo
Pressure Equipment Academy · Todo o caminho da laminação a uma peça de avião curada
Matthieu Libeert (Mat's Prototyping) · Laminação de camadas e ensacamento a vácuo, de perto
Composites Central · Robôs depositando fita de fibra em grandes moldes de aviões
Veja fotos reais
- Wikipedia: Pré-impregnado — materiais pré-impregnados, armazenamento e cura em autoclave, com fotos
- Busca de fotos no Wikimedia Commons
Lembre-se
- As camadas de pré-impregnado são empilhadas à mão ou por robô, cada uma com as fibras apontando em uma direção planejada.
- Um saco de vácuo e depois o calor e a pressão da autoclave expulsam o ar e endurecem a resina.
- Dá as peças mais leves e resistentes, mas é lenta e cara.
Mais em Compósitos
Todos os 100 processos
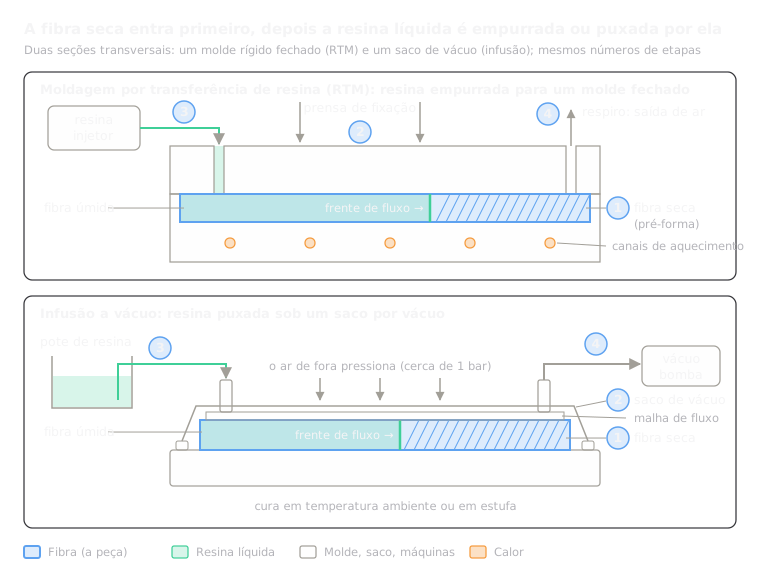 10.2Moldagem por transferência de resina (RTM) e infusãoFibra seca em um molde; resina líquida empurrada (RTM) ou puxada a vácuo (infusão)Abrir a lição
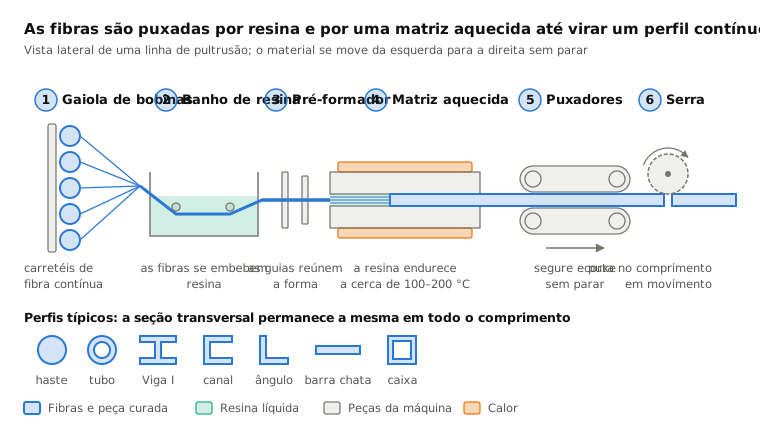
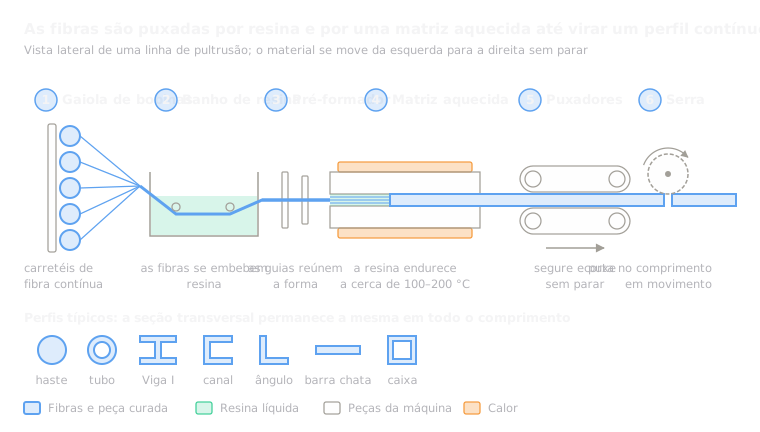 10.3PultrusãoFibras puxadas por resina e por uma matriz aquecida, sem pararAbrir a lição
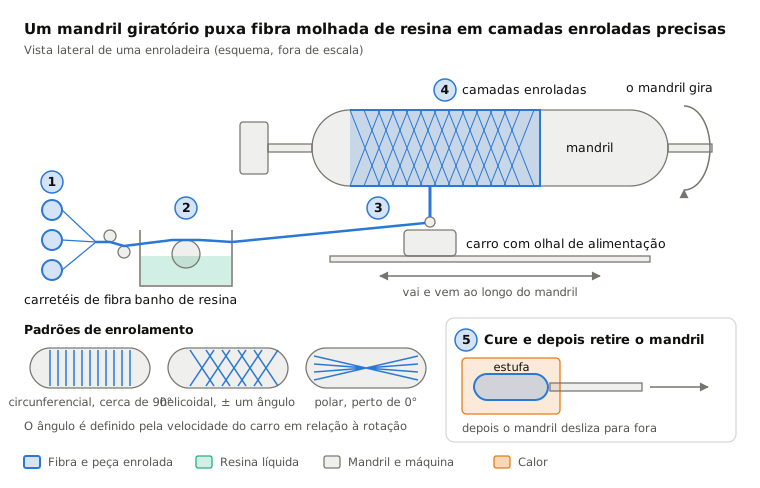
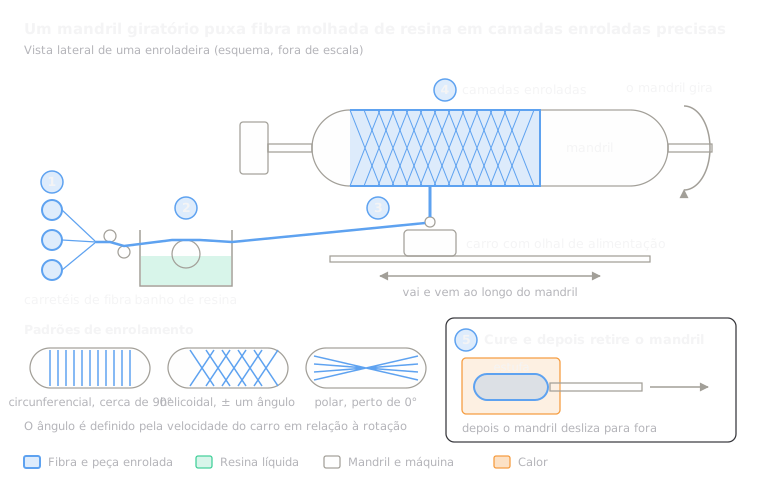 10.4Enrolamento de filamento (filament winding)Fibra molhada em resina enrolada em um mandril giratórioAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.