

Moldagem por transferência de resina (RTM) e infusão
Fibra seca em um molde; resina líquida empurrada (RTM) ou puxada a vácuo (infusão)
A moldagem por transferência de resina (RTM) e a infusão de resina começam ambas com tecido de fibra seca colocado em um molde. A resina líquida é então empurrada sob pressão (RTM) ou puxada a vácuo (infusão) até toda fibra ficar embebida. Cascos de barco, pás eólicas e muitas peças de carroceria de carros são feitos assim, sem pré-impregnado (prepreg) caro nem autoclave.
Como funciona
Coloque a fibra seca. Camadas de tecido entram no molde, muitas vezes pré-moldadas em uma pré-forma (um blank de fibra seca que já tem a forma da peça). Núcleos de espuma ou balsa podem ser adicionados para painéis sanduíche rígidos e leves.
Feche o molde. Na RTM, uma segunda metade rígida do molde fecha por cima e uma prensa a mantém fechada. Na infusão, um saco plástico flexível é fixado com fita sobre um molde de um só lado e o ar é bombeado para fora.
Traga a resina. A RTM bombeia resina misturada (resina mais endurecedor) geralmente a 1–10 bar, e a uma pressão muito maior na RTM de alta pressão para carros. Na infusão, o vácuo puxa a resina de um pote aberto, ajudado por uma malha de fluxo (uma rede grossa que a espalha rapidamente).
Preencha, cure e desmolde. A resina avança devagar como uma frente de fluxo, empurrando o ar para fora pelo respiro ou pela saída de vácuo. Quando a resina chega à saída, a entrada é fechada. A resina cura (endurece por uma reação química) em um molde aquecido, em temperatura ambiente ou em uma estufa; depois a peça é liberada e aparada.
Dados-chave
- Materiais
- Tecidos de vidro, carbono ou aramida (uma fibra sintética resistente); resinas de poliéster, éster vinílico ou epóxi; núcleos de espuma ou balsa
- Peças típicas
- RTM: tetos e peças de carroceria de carros, quadros de bicicleta, pás de fan de motores a jato; infusão: cascos e conveses de barcos, pás eólicas
- Tamanho da peça
- RTM: do tamanho de uma palma da mão até cerca do tamanho do teto de um carro; infusão: até cascos de barco e pás eólicas com mais de 100 m de comprimento
- Precisão
- RTM: as duas faces moldadas, geralmente dentro de cerca de ±0,2–0,5 mm; infusão: uma face precisa, enquanto a espessura pode variar cerca de 5–10 %
- Acabamento superficial
- RTM: lisa nas duas faces; infusão: lisa na face do molde, texturizada na face do saco
- Tamanho de lote adequado
- Infusão: de peças únicas a algumas centenas; RTM: de centenas a dezenas de milhares por ano
- Custo de ferramental e máquinas
- Infusão: um molde mais materiais descartáveis de ensacamento, de milhares de dólares (peças pequenas) a milhões (moldes de pás eólicas); RTM: dois moldes casados mais uma unidade de injeção e uma prensa, de dezenas de milhares a milhões
- Velocidade
- RTM de alta pressão: alguns minutos por peça; RTM comum: cerca de 15 minutos a algumas horas; infusão: de horas a um dia, incluindo o ensacamento
Pontos fortes e limites
Pontos fortes
- Sem prepreg, freezer ou autoclave: menor custo de material e de equipamento
- A RTM dá duas faces acabadas e espessura repetível
- A infusão escala para peças enormes, como cascos e pás
- Processo fechado: bem menos vapores que a laminação manual aberta
Limites
- A resina precisa chegar a todos os cantos antes de gelificar (começar a endurecer), ou sobram pontos secos
- Os moldes de RTM precisam resistir à pressão de injeção, então são pesados e caros
- A infusão dá só uma face boa e usa muito material descartável
- O teor de fibra e a qualidade costumam ser um pouco menores que com prepreg em autoclave
Onde é usado
- NavalCascos, conveses e superestruturas de barcos
- Energia eólicaPás de turbinas eólicas, as maiores com mais de 100 m de comprimento
- AutomotivoPainéis de teto de carbono, peças de carroceria e de chassi (RTM de alta pressão)
- AeroespacialPás de fan de motores a jato de carbono tecido em 3D, suportes, portas e estruturas
- EsportesQuadros e garfos de bicicleta de carbono, caiaques
Como reconhecê-lo
- As peças de RTM são lisas nas duas faces, com uma borda fina aparada onde as duas metades do molde se encontraram.
- As peças infundidas são brilhantes do lado do molde e mostram uma leve textura de malha ou de peel ply na face interna.
- Pequenos tocos ou pontos lixados onde a entrada de resina e o respiro foram fixados.
- Cascas enormes de peça única, como cascos e pás, sem emendas na pele.
Compare com
Assista
SAERTEX Group · Um breve explicativo das etapas da RTM
Easy Composites Ltd · Ensacamento, malha de fluxo e a frente de fluxo em movimento, do início ao fim
TPI Composites · Infusão em escala gigante em uma fábrica de pás eólicas
TIME Bicycles · RTM usada para fazer quadros de bicicleta de carbono
Veja fotos reais
- Wikipédia: Moldagem por transferência de resina — RTM e RTM assistida a vácuo (infusão), com exemplos
- Busca de fotos no Wikimedia Commons
Lembre-se
- A fibra seca entra primeiro; a resina líquida vem depois.
- A RTM empurra a resina para dentro de um molde rígido fechado; a infusão a puxa sob um saco com vácuo.
- Mais barata que prepreg e autoclave, e grande o bastante para cascos e pás eólicas.
Mais em Compósitos
Todos os 100 processos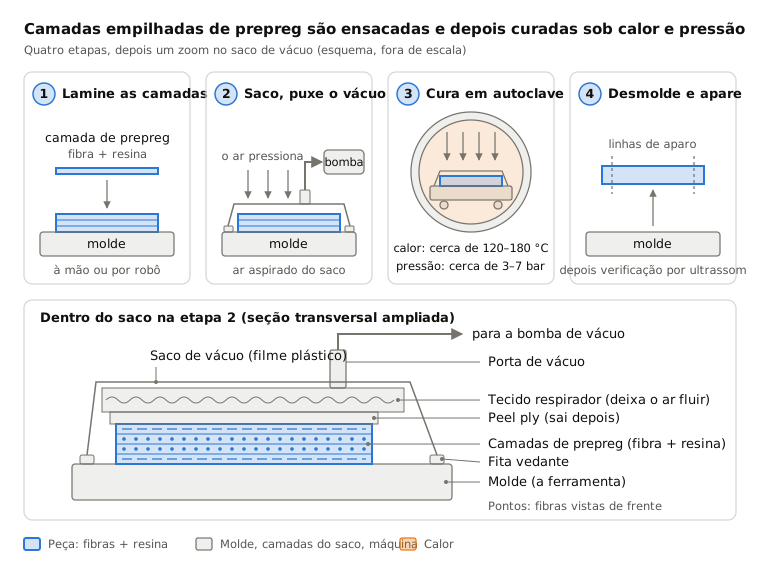
 10.1Laminação manual e cura em autoclaveCamadas de pré-impregnado empilhadas em um molde, ensacadas a vácuo e curadas sob calor e pressãoAbrir a lição
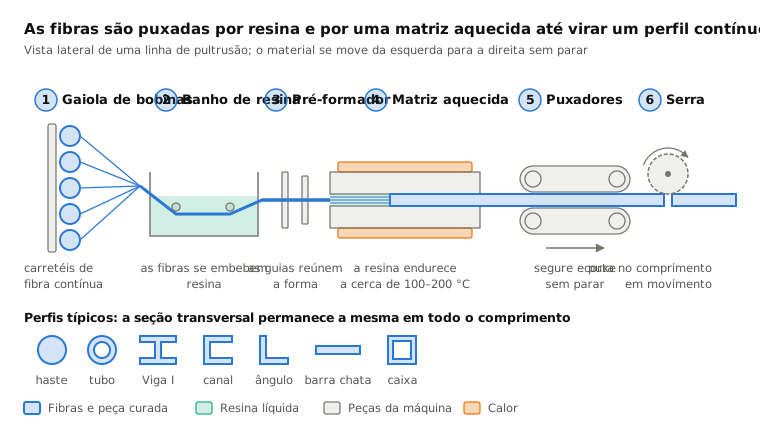
 10.3PultrusãoFibras puxadas por resina e por uma matriz aquecida, sem pararAbrir a lição
 10.4Enrolamento de filamento (filament winding)Fibra molhada em resina enrolada em um mandril giratórioAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.