

Recartilhamento
Rodas temperadas imprimem um padrão de aderência em uma peça girando
O recartilhamento imprime um padrão de minúsculas estrias na superfície de uma peça redonda para que seus dedos a agarrem. Você vê isso em empunhaduras de barras de halteres, parafusos de aperto manual e cabos de chaves de fenda de precisão. É barato e rápido, e normalmente é feito no torno logo depois do torneamento.
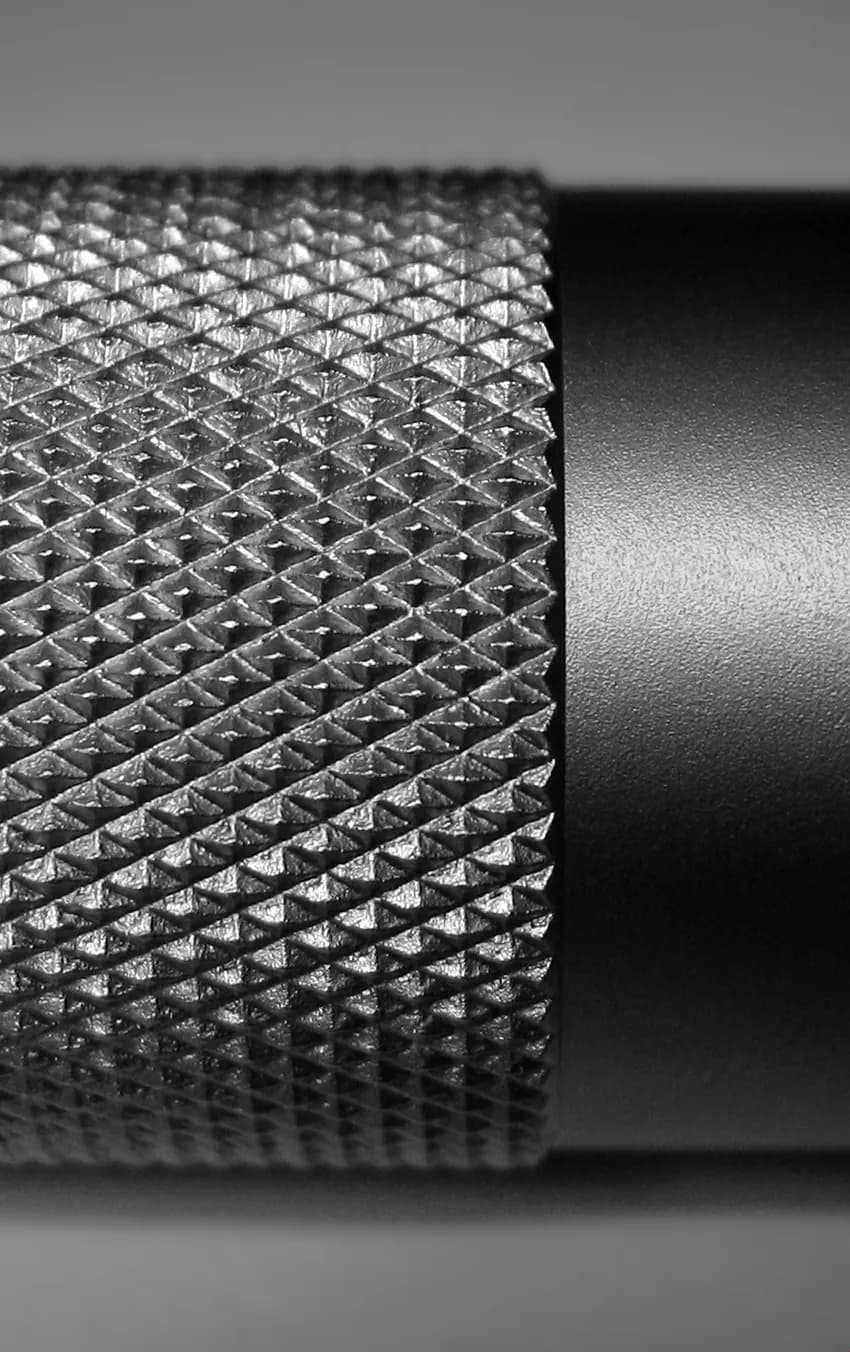
Como funciona
Prepare o blank. A barra é primeiro torneada em um diâmetro que combine com o passo do recartilhado (o espaçamento entre as estrias). Um pequeno chanfro (uma borda biselada) na ponta ajuda as rodas a começarem de forma limpa.
Pressione as rodas. Com a peça girando devagar, rodas de aço temperado com dentes finos são forçadas com firmeza contra a superfície. Dentes retos fazem estrias retas; duas rodas com dentes inclinados em sentidos opostos fazem um padrão em losangos.
O metal flui para as estrias. Cada dente empurra o metal para o lado em vez de cortá-lo, e esse metal sobe entre os dentes. Isso é o recartilhamento por conformação: não faz cavacos, mas o diâmetro cresce um pouco.
Deixe o padrão se acompanhar. Na primeira volta, os dentes precisam cair de volta nos seus próprios sulcos para que o padrão se encontre de forma uniforme. Se a circunferência não se divide exatamente pelo passo, ocorre o duplo rastreamento: um padrão borrado e duplicado.
Avance ao longo da peça. A ferramenta percorre a barra com bastante óleo até toda a faixa estar recartilhada, às vezes em duas passadas para a profundidade total. Por fim as bordas são rebarbadas (farpas afiadas removidas).
Dados-chave
- Materiais
- A maioria dos metais dúcteis (que se deformam com facilidade): aço, aço inoxidável, alumínio, latão; também alguns plásticos. Metais moles recartilham com mais facilidade
- Peças típicas
- Botões, parafusos de aperto manual, cabos de ferramentas, empunhaduras de halteres, pinos e insertos pressionados em furos
- Tamanho da peça
- Normalmente peças redondas de poucos milímetros a cerca de 100 mm de diâmetro
- Precisão
- Cerca de ±0,1 mm no diâmetro recartilhado; o passo, normalmente cerca de 0,5–2 mm, importa mais que a medida exata
- Acabamento superficial
- Uma superfície de aderência texturizada; as estrias laminadas parecem lisas e levemente brilhantes
- Tamanho de lote adequado
- Qualquer: peças únicas em torno manual a milhões em tornos automáticos
- Custo de ferramental e máquinas
- Baixo: um porta-ferramenta e rodas custam de dezenas a algumas centenas de dólares e servem em um torno existente
- Velocidade
- De alguns segundos a um minuto por peça, na mesma fixação do torneamento
Pontos fortes e limites
Pontos fortes
- Ferramental barato que serve em qualquer torno, usado na mesma fixação do torneamento
- Rápido: uma faixa leva segundos
- O recartilhamento por conformação não faz cavacos e encrua (endurece por deformação) as estrias
- Uma faixa recartilhada também pode travar um pino ou inserto em um furo
Limites
- O recartilhamento por conformação empurra com força, então tubos finos podem amassar ou dobrar; o recartilhamento por corte (rodas inclinadas que raspam cavacos) empurra muito menos
- O diâmetro cresce um pouco, então o blank precisa ser dimensionado para isso
- O padrão faz duplo rastreamento se o diâmetro não combinar com o passo
- Materiais duros ou quebradiços recartilham mal, e as rodas desgastam
Onde é usado
- Ferramentas manuaisCabos de chaves de fenda e de limas, desandadores
- FitnessEmpunhaduras de barras e halteres
- Instrumentos e máquinasParafusos de aperto manual, botões de ajuste, tambores de micrômetros
- MontagemPinos de interferência e insertos roscados que travam em plástico ou alumínio
- Bens de consumoCorpos de lanternas, corpos de canetas, botões de volume em equipamentos de áudio
Como reconhecê-lo
- Uma grade regular de minúsculos losangos, ou estrias retas, envolvendo uma peça redonda.
- As estrias laminadas têm topos levemente arredondados e brilhantes; os recartilhados por corte parecem mais nítidos e afiados.
- A faixa recartilhada muitas vezes fica um pouco saliente (maior) em relação ao diâmetro liso ao lado, com um pequeno chanfro na ponta.
- Uma área borrada e duplicada no padrão é sinal de duplo rastreamento.
Compare com
Assista
shop and math · Uma explicação para iniciantes, depois uma demonstração em um torno
jlinks101 · Closes de um padrão em losangos se formando em um torno manual
Mike Levy · Como o recartilhamento por corte difere do por conformação
Mazatrol Tips and Tricks · O recartilhamento como uma etapa de um programa de torno CNC
Veja fotos reais
- Wikipedia: Recartilhamento — padrões retos, diagonais e em losangos e seus usos, com algumas fotos
- Busca de fotos no Wikimedia Commons
Lembre-se
- O recartilhamento imprime um padrão de aderência em uma superfície redonda; o por conformação não faz cavacos.
- O padrão precisa se dividir exatamente na circunferência, ou faz duplo rastreamento.
- O recartilhamento por conformação aumenta o diâmetro; o por corte raspa cavacos e empurra bem menos.
Mais em Usinagem
Todos os 100 processos
 5.1ShortTorneamento (torno)A peça gira; uma ferramenta de ponta única a cortaAbrir a lição
 5.2ShortFresamentoUma fresa giratória de vários gumes se move sobre uma peça fixaAbrir a lição
 5.3ShortFuraçãoUma broca helicoidal girando mergulha na peçaAbrir a lição
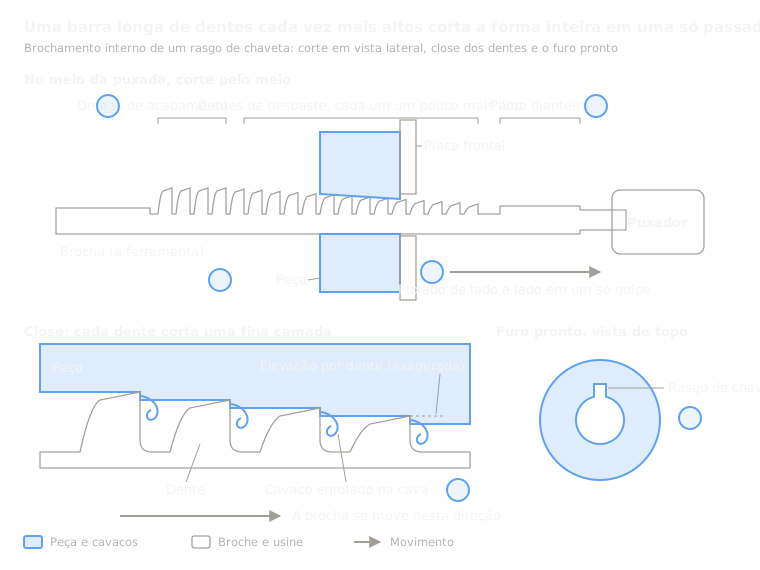 5.4BrochamentoUma barra longa com dentes é puxada através ou ao longo da peça em um único cursoAbrir a lição
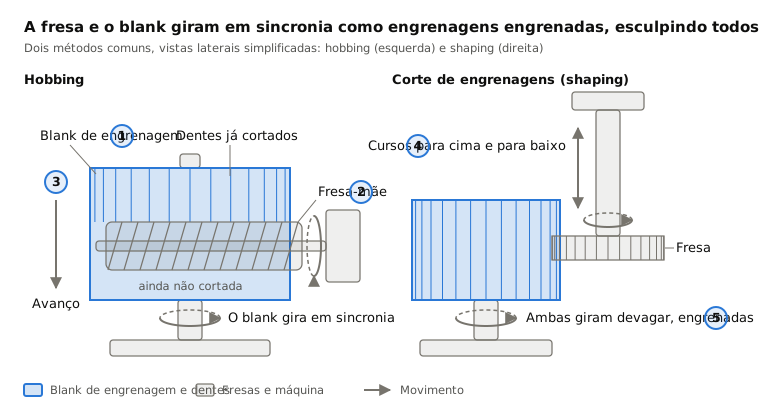
 5.5Usinagem de engrenagens (fresa caracol, plainagem)Fresas caracol ou ferramentas de plainar geram os dentes de engrenagemAbrir a lição
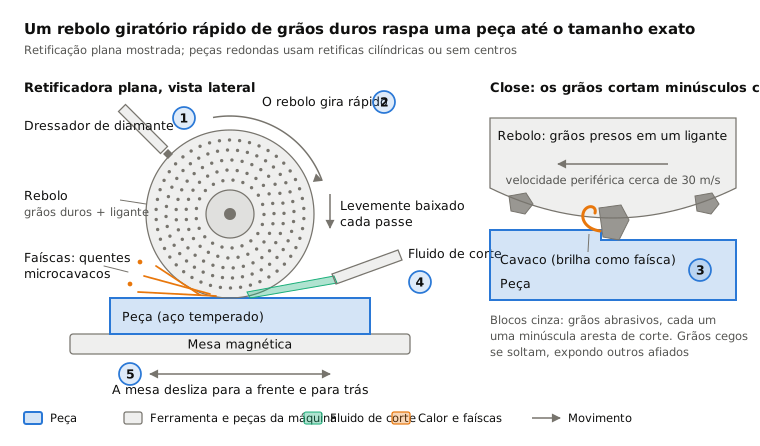
 5.7RetificaçãoUm rebolo veloz de grãos duros raspa a superfícieAbrir a lição
 5.8BrunimentoPedras giram e vão e vêm dentro de um furoAbrir a lição
 5.9Superacabamento e polimentoPedras finas ou discos de polir removem os últimos picos microscópicosAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.