

Moldagem por sopro (por extrusão e por injeção)
Tubo quente ou pré-forma inflado dentro de um molde
A moldagem por sopro faz peças plásticas ocas inflando plástico mole e quente dentro de um molde frio, como encher um balão dentro de uma caixa. Quase toda garrafa plástica, de xampu a refrigerante, é feita assim. É rápida e barata por peça, mas só faz formas ocas.
Como funciona
Extrusão. Uma extrusora (uma rosca aquecida, como na lição 3.3) empurra plástico fundido por uma matriz em forma de anel. Sai um tubo quente pendurado, chamado parison.
Feche. As duas metades de um molde frio se fecham em volta do parison. Elas apertam e fecham o fundo, e o tubo é cortado em cima.
Sopre. Ar comprimido, normalmente cerca de 5–10 bar, entra por um pino de sopro. Ele infla o parison contra as paredes do molde, onde o plástico esfria e endurece.
Abra e apare. O molde abre e o recipiente sai. O excesso de plástico espremido no ponto de estrangulamento (a rebarba) é aparado e reciclado.
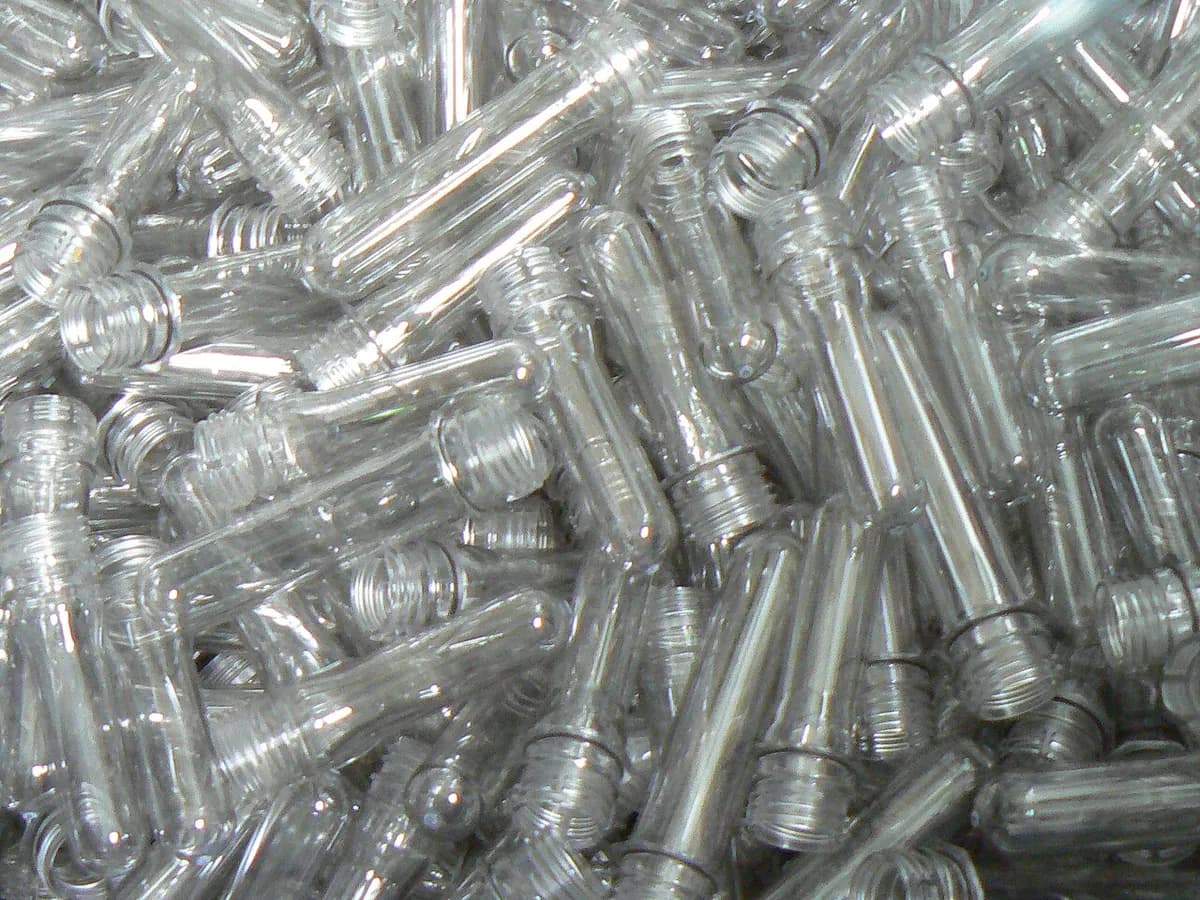
Moldar uma pré-forma. A moldagem por sopro com injeção parte de uma pré-forma: um pequeno tubo de ensaio grosso, moldado por injeção em volta de um macho. Seu gargalo roscado já tem a forma final.
Estique e sopre. A pré-forma morna vai para o molde da garrafa. Em garrafas de bebida de PET, um pino de estiramento primeiro a empurra para baixo, depois o ar a até cerca de 40 bar a infla. Isso se chama moldagem por estiramento e sopro.
Desmolde. O molde abre e a garrafa sai sem rebarba para aparar. Fica um pequeno ponto de injeção no centro da base.
Muitas garrafas de PET são feitas em duas etapas separadas: as pré-formas são moldadas em uma fábrica, depois reaquecidas com lâmpadas infravermelhas e sopradas perto da linha de envase.
Dados-chave
- Materiais
- Polietileno (PEAD) e polipropileno para a moldagem por sopro com extrusão; PET para garrafas de bebida por estiramento e sopro; também PVC e policarbonato
- Peças típicas
- Garrafas, galões, tanques de combustível, regadores, dutos de ar, tambores
- Tamanho da peça
- De frascos de remédio de poucos mililitros a tanques de cerca de 1.000 litros (extrusão)
- Precisão
- Forma externa normalmente dentro de cerca de ±0,3 a ±0,5 mm; gargalos mais precisos; a espessura da parede varia de um ponto a outro
- Acabamento superficial
- Lisa ou texturizada por fora, copiada do molde; nenhuma ferramenta toca o interior
- Tamanho de lote adequado
- De dezenas de milhares a muitos milhões de peças
- Custo de ferramental e máquinas
- Os moldes são mais baratos que os de injeção porque as pressões são baixas (muitas vezes de alumínio, de alguns milhares a dezenas de milhares de dólares); máquinas de dezenas de milhares a milhões de dólares para linhas de PET de alta velocidade
- Velocidade
- Garrafas pequenas a cada poucos segundos por cavidade, tanques grandes em alguns minutos; grandes máquinas de PET fazem dezenas de milhares de garrafas por hora
Pontos fortes e limites
Pontos fortes
- A forma prática de fazer recipientes ocos de peça única com rapidez
- Os moldes custam menos que os de injeção
- Paredes leves e finas e produção muito alta
- Possíveis alças ocas, tanques e formas estranhas (extrusão)
Limites
- Só peças ocas; a espessura da parede é difícil de controlar com precisão
- A moldagem por sopro com extrusão deixa rebarba a aparar e uma marca de estrangulamento
- A forma interna não é controlada; sem detalhes internos vivos
- A moldagem por injeção e por estiramento e sopro também precisa de um molde de pré-forma, então serve para altos volumes
Onde é usado
- BebidasGarrafas de água e refrigerante em PET
- Uso domésticoFrascos de detergente e xampu, regadores
- AutomotivoTanques de combustível, dutos de ar, reservatórios de fluido do limpador de para-brisa
- Medicina e farmáciaFrascos de comprimidos, frascos de colírio
- IndústriaGalões, tambores, recipientes a granel de 1.000 litros
Como reconhecê-lo
- Moldagem por sopro com extrusão: uma linha elevada ou marca atravessando o fundo (o estrangulamento) e uma linha de partição subindo pelos dois lados.
- Alças ocas que fazem parte do recipiente, como em galões de leite e de combustível.
- Moldagem por sopro com injeção ou por estiramento: um pequeno ponto no centro exato da base (o ponto de injeção) e nenhuma linha de estrangulamento.
- Garrafas de PET: um gargalo grosso e nítido com um anel sob a rosca, acima de um corpo fino e esticado.
Compare com
Assista
Spectra Packaging · Parison, fechamento do molde, sopro e acabamento, passo a passo
PLASTOTECH · Como uma pré-forma em um macho é moldada e depois soprada
Sidel · Uma pré-forma de PET esticada e soprada até virar garrafa
Bekum Group · Uma grande máquina de moldagem por sopro com extrusão em ação
Veja fotos reais
- Wikipedia: Moldagem por sopro — como funcionam a moldagem por sopro com extrusão, injeção e estiramento; poucas fotos
- Busca de fotos no Wikimedia Commons
- Wikimedia Commons: pré-formas de PET — as pré-formas em tubo de ensaio antes do sopro
Lembre-se
- A moldagem por sopro infla plástico quente dentro de um molde frio para fazer peças ocas.
- A moldagem por sopro com extrusão parte de um tubo pendurado e deixa rebarba; a com injeção parte de uma pré-forma moldada e não deixa nenhuma.
- As garrafas de bebida de PET são esticadas e sopradas a partir de pré-formas, dezenas de milhares por hora.
Mais em Moldagem de plásticos e borracha
Todos os 100 processos
 2.1ShortMoldagem por injeçãoFundido forçado para dentro de um molde de aço fechadoAbrir a lição
 2.2Sobremoldagem e moldagem de dois materiaisUm segundo plástico moldado sobre o primeiroAbrir a lição
 2.4TermoformagemChapa aquecida aspirada sobre um moldeAbrir a lição
 2.5RotomoldagemO pó reveste um molde quente que giraAbrir a lição
 2.6Moldagem por compressão (SMC, BMC, borracha)Uma carga prensada e curada em um molde quenteAbrir a lição
 2.7CalandragemComposto espremido em chapa entre cilindrosAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.