

Sobremoldagem e moldagem de dois materiais
Um segundo plástico moldado sobre o primeiro
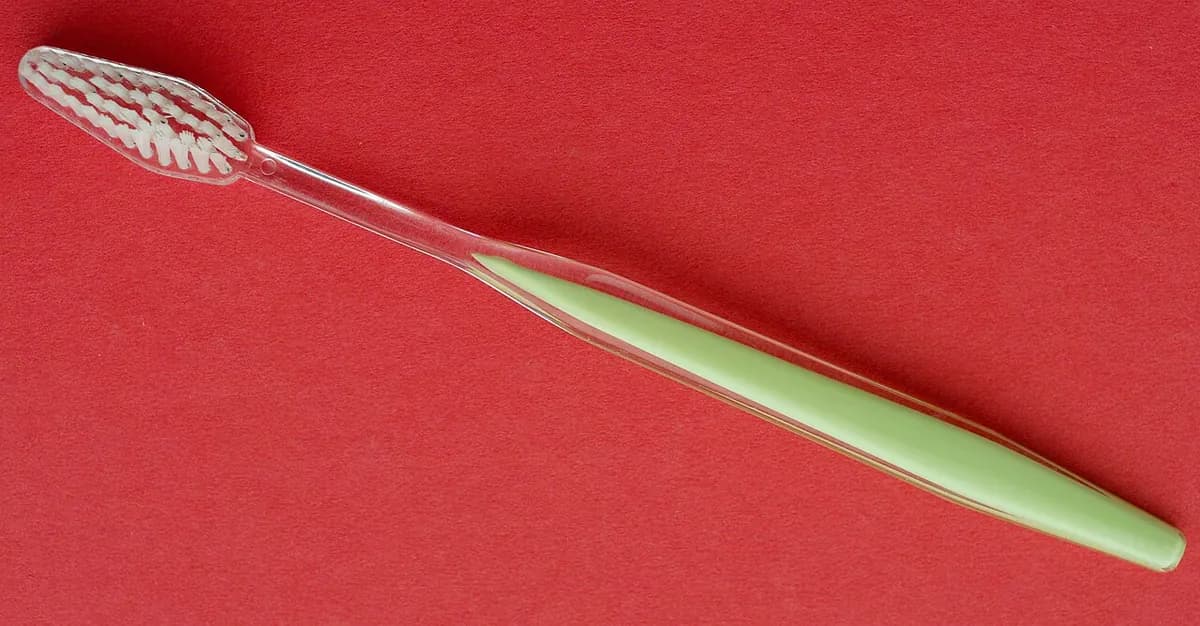
A sobremoldagem molda um segundo plástico sobre um primeiro, então uma única peça sai feita de dois materiais. A pegada macia e emborrachada de uma escova de dentes ou de uma furadeira sem fio é feita assim. Substitui cola e montagem, e as duas camadas não se descolam no uso normal.
Como funciona
Primeira injeção. Uma unidade de injeção enche a cavidade A com um plástico duro. Isso faz a peça base rígida, chamada substrato.
Abra e gire. O molde abre e a metade que segura o substrato gira 180°. O substrato agora fica de frente para a cavidade B, que tem um espaço extra onde ficará a pegada.
Segunda injeção. O molde fecha e uma segunda unidade de injeção enche esse espaço extra com um plástico macio, muitas vezes TPE (elastômero termoplástico, um plástico emborrachado que pode ser derretido). O fundido quente se funde com a superfície do substrato. No mesmo instante, a cavidade A molda o próximo substrato.
Ejete. O molde abre e a peça pronta é empurrada para fora. A partir daí, cada ciclo entrega uma peça completa de dois materiais.
A união vem de os dois plásticos se fundirem, o que só funciona para pares compatíveis. Caso contrário, os projetistas acrescentam furos ou ranhuras para o material macio travar mecanicamente.
Duas variantes usam a mesma ideia. A sobremoldagem em dois moldes funciona do mesmo jeito, mas um robô ou um operador move o substrato do primeiro molde para o segundo. A moldagem com inserto coloca uma peça de metal (um inserto roscado, uma lâmina, contatos elétricos) no molde em vez de uma primeira injeção.
Dados-chave
- Materiais
- Plásticos duros (polipropileno, ABS, policarbonato, náilon) combinados com TPE macio ou silicone; ou duas cores do mesmo plástico; os insertos costumam ser de latão ou aço
- Peças típicas
- Cabos de escovas de dentes, empunhaduras de ferramentas elétricas, botões e teclas de duas cores, carcaças com vedações integradas
- Tamanho da peça
- Principalmente pequenas a médias, de alguns gramas a alguns quilogramas
- Precisão
- Como na moldagem por injeção: normalmente cerca de ±0,05 a ±0,1 mm na parte dura; a camada macia é mais folgada
- Acabamento superficial
- Como moldada, brilhante ou texturizada; as áreas macias têm boa aderência
- Tamanho de lote adequado
- Dois materiais: de dezenas de milhares a milhões; dois moldes ou carregamento manual: também séries menores
- Custo de ferramental e máquinas
- Mais alto que para um só material: um molde mais complexo, muitas vezes dezenas de milhares de dólares ou mais, e uma máquina com duas unidades de injeção e uma mesa giratória
- Velocidade
- Uma peça pronta por ciclo, normalmente cerca de 20–60 s
Pontos fortes e limites
Pontos fortes
- Uma peça pronta, sem cola nem montagem
- Juntas fortes e vedadas entre áreas duras e macias
- Pegadas de toque macio, vedações e visuais nítidos de duas cores
- Rápida e consistente em alto volume
Limites
- Moldes e máquinas custam mais que para peças de um só material
- Os dois plásticos precisam ser compatíveis para aderir, o que limita os pares
- Mais a ajustar: dois materiais, duas temperaturas, contrações diferentes
- A moldagem de dois materiais só compensa em alto volume; a sobremoldagem em dois moldes é mais lenta por peça
Onde é usado
- Cuidados pessoaisEscovas de dentes, cabos de aparelhos de barbear
- FerramentasCarcaças de ferramentas elétricas, cabos de chaves de fenda e alicates
- AutomotivoBotões e manoplas de duas cores, lentes de lanternas traseiras, vedações moldadas sobre carcaças
- EletrônicaCapas de celular com para-choques macios, carcaças à prova d'água com vedações moldadas, protetores de cabos
- MedicinaCarcaças de dispositivos e cabos de instrumentos com pegadas macias
Como reconhecê-lo
- Uma zona macia e emborrachada que não descola, com uma borda nítida contra o plástico duro.
- Duas cores se encontrando em um limite perfeitamente nítido, sem linha de cola nem folga.
- Pequenos furos ou rasgos na parte dura preenchidos com o material macio (travas mecânicas).
- Marcas de ponto de injeção nos dois materiais, uma para cada injeção.
Compare com
Assista
Star Rapid · Moldagem com inserto, sobremoldagem e moldagem de dois materiais comparadas para iniciantes
SIMTEC Silicone Parts, Inc. · Sobremoldagem em duas etapas versus moldagem de dois materiais em uma só máquina
Injection Molding Skills & More · Um ciclo de dois materiais, passo a passo
Injection mold maker · Imagens reais de uma peça dura de policarbonato recebendo uma camada macia de TPE
Veja fotos reais
- Wikipedia: Moldagem por injeção de vários materiais — moldagem de múltiplas injeções e sobremoldagem, com exemplos de escovas de dentes e ferramentas elétricas
- Wikipedia: Moldagem por injeção — seções sobre sobremoldagem e moldagem com inserto, com fotos de moldes
- Busca de fotos no Wikimedia Commons
Lembre-se
- Um segundo plástico é moldado sobre o primeiro: uma peça, dois materiais, sem cola.
- As camadas se mantêm por fusão ou por travas mecânicas, então os pares de materiais importam.
- A moldagem de dois materiais faz isso em uma máquina; a sobremoldagem usa dois moldes; a moldagem com inserto parte de metal.
Mais em Moldagem de plásticos e borracha
Todos os 100 processos
 2.1ShortMoldagem por injeçãoFundido forçado para dentro de um molde de aço fechadoAbrir a lição
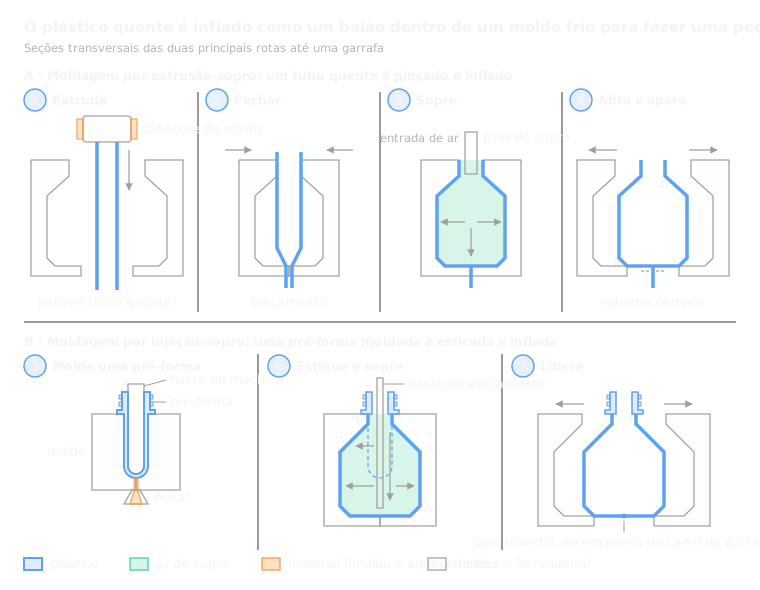 2.3Moldagem por sopro (por extrusão e por injeção)Tubo quente ou pré-forma inflado dentro de um moldeAbrir a lição
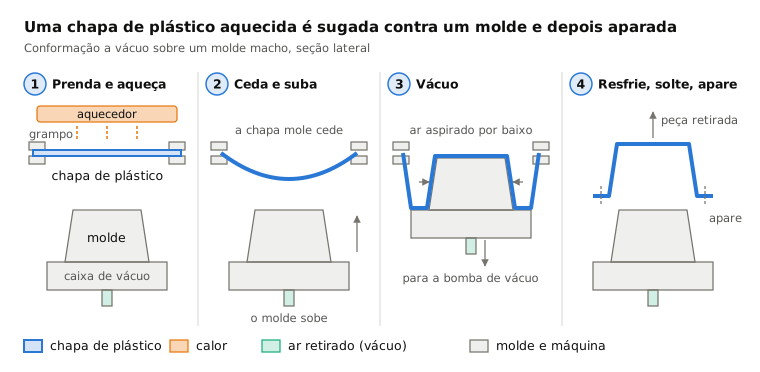
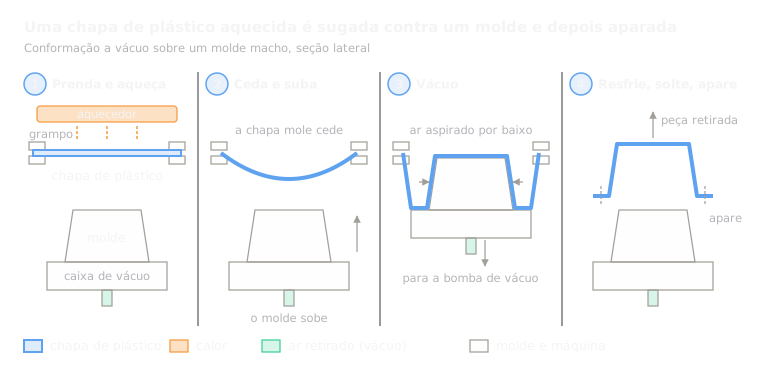 2.4TermoformagemChapa aquecida aspirada sobre um moldeAbrir a lição
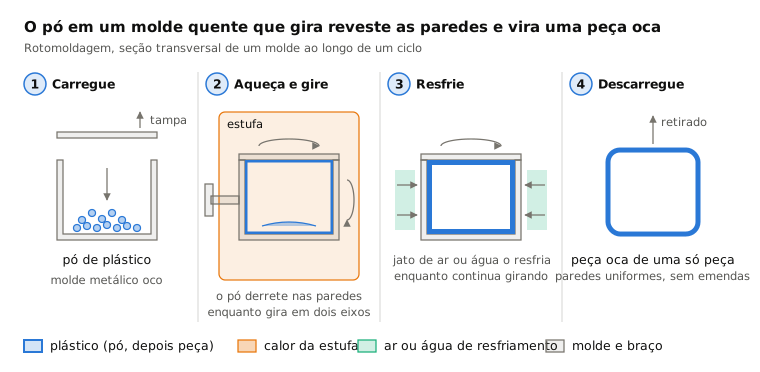
 2.5RotomoldagemO pó reveste um molde quente que giraAbrir a lição
 2.6Moldagem por compressão (SMC, BMC, borracha)Uma carga prensada e curada em um molde quenteAbrir a lição
 2.7CalandragemComposto espremido em chapa entre cilindrosAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.