

Conformação incremental de chapa
Uma ferramenta redonda traça contornos em uma chapa presa, sem matriz
A conformação incremental de chapa (ISF) empurra uma pequena ferramenta de ponta redonda contra uma chapa de metal presa, dando forma a ela um fino contorno por vez. Imagine uma caneta traçando círculos cada vez menores em papel-alumínio de cozinha até o papel virar um copo. Não é preciso matriz (ferramental de aço com forma), então uma peça única pode ir do arquivo de computador ao metal, muitas vezes em um dia.
Como funciona
Prenda o blank. Uma chapa plana (o blank) é presa pelas bordas sobre uma placa de apoio, um suporte com uma abertura no formato do contorno da peça. Nada fica sob a área a ser conformada.
Pressione um pequeno passo para baixo. Uma haste lisa e temperada com ponta em forma de esfera (o estilete, normalmente de 5–20 mm de diâmetro) empurra a chapa para baixo cerca de 0,2–1 mm. Uma máquina CNC (uma máquina-ferramenta controlada por computador) ou um robô industrial a segura e a move.
Trace um contorno. O software fatia o modelo 3D em níveis, como as camadas de uma impressão 3D, e a ferramenta segue um nível. Só uma pequena área sob a ponta dobra e estica de cada vez, então as forças ficam baixas; óleo ou graxa reduzem o atrito.
Desça um degrau e repita. Volta após volta, muitas vezes como uma única espiral contínua, a peça fica mais funda. A parede estica e afina: uma parede inclinada 60° em relação ao plano acaba com cerca de metade da espessura da chapa original.
Solte e apare. A peça é solta e a borda plana (o flange) é cortada. O metal tem retorno elástico leve (volta em parte à forma antiga), então uma passada de correção medida ou um tratamento térmico podem vir depois.
Dados-chave
- Materiais
- Chapas de alumínio, aço, aço inoxidável e titânio, normalmente com cerca de 0,5–2 mm de espessura; algumas chapas de plástico
- Peças típicas
- Painéis de carroceria de protótipos, tampas e carcaças, placas médicas sob medida, painéis de arte e de fachada
- Tamanho da peça
- Do tamanho de uma palma a cerca de 2 m de largura, definido pela área de trabalho da máquina
- Precisão
- Cerca de ±0,5–1 mm como conformada; algumas décimas de milímetro com passadas de correção medidas
- Acabamento superficial
- Finas marcas espirais de ferramenta no lado da ferramenta; o outro lado é mais liso
- Tamanho de lote adequado
- De peças únicas a algumas centenas de peças
- Custo de ferramental e máquinas
- Sem matriz, e o estilete é barato; a máquina (fresadora CNC, célula robotizada ou conformadora dedicada) custa de dezenas a centenas de milhares de dólares
- Velocidade
- Lenta: de minutos a algumas horas por peça, conforme o tamanho e a altura do degrau
Pontos fortes e limites
Pontos fortes
- Sem matriz: uma mudança de projeto é só um novo programa
- Forças pequenas, então máquinas modestas servem
- O metal muitas vezes estica mais do que na estampagem antes de trincar
- Ideal para peças únicas, protótipos e ajustes sob medida
Limites
- Lenta: de minutos a horas por peça, contra segundos em uma prensa
- Paredes íngremes (além de cerca de 60–70°) trincam ou exigem várias passadas
- As paredes afinam, e a precisão é menor que com uma matriz
- Marcas visíveis da trajetória da ferramenta em um dos lados
Onde é usado
- AutomotivoPainéis de carroceria de protótipos, peças de baixo volume e de restauração
- AeroespacialRevestimentos, dutos e suportes de protótipos em pequenos lotes
- MedicinaPlacas de crânio sob medida para o paciente (implantes cranianos) em titânio
- Arquitetura e designPainéis de fachada, luminárias e peças de arte
- Oficinas de prestação de serviçoPequenas séries de tampas e carcaças sem pagar por uma matriz
Como reconhecê-lo
- Finos anéis concêntricos ou uma espiral de marcas de ferramenta no interior (o lado da ferramenta), um pouco como os sulcos de um disco de vinil.
- Paredes suavemente inclinadas que são mais finas que a borda plana em volta.
- Cantos internos arredondados com mais ou menos o raio da ponta da ferramenta, nunca vivos.
- Um flange plano ou uma borda aparada onde a chapa foi presa.
Compare com
Assista
Eurecat · Uma máquina de pesquisa transformando uma chapa plana em uma casca, volta por volta
NotStockPhoto · Um tour e uma demonstração de uma máquina digital dedicada de conformação de chapa
Evology Manufacturing · Como uma oficina de serviços usa o processo em peças reais de clientes
이찬환 · A variante de dois pontos, em que a chapa é conformada sobre um suporte parcial
Veja fotos reais
- Wikipedia: Conformação incremental de chapa — visão geral do princípio e de suas variantes; sobretudo texto
- Busca de fotos no Wikimedia Commons
Lembre-se
- Uma pequena ferramenta redonda substitui a matriz: a forma da peça vive em um programa, não no aço.
- A chapa é conformada um contorno raso por vez, então é lenta, mas muito flexível.
- As paredes afinam à medida que ficam mais íngremes; cerca de 60–70° é o limite prático em uma passada.
Mais em Conformação de chapas e tubos
Todos os 100 processos
 4.1Dobramento de chapa metálicaUma dobradeira dobra a chapa ao longo de linhas retasAbrir a lição
 4.2ShortEstampagem e embutimento profundoMatrizes casadas cortam e prensam a chapa até dar forma, muitas vezes em um segundoAbrir a lição
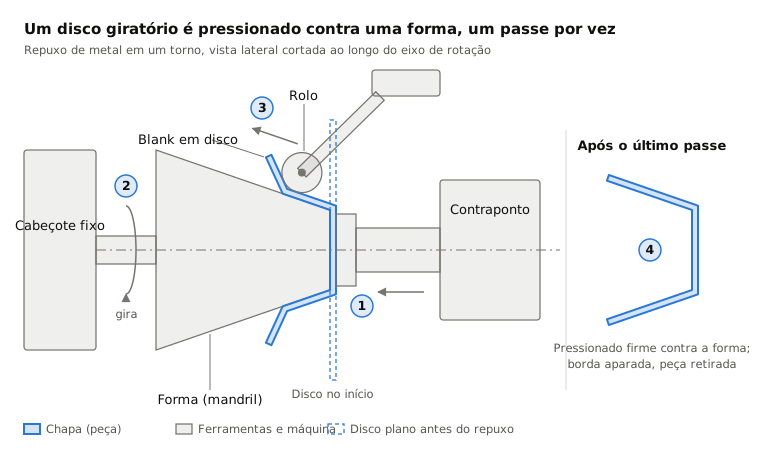
 4.3Repuxo de metalUm rolete pressiona um disco giratório sobre uma formaAbrir a lição
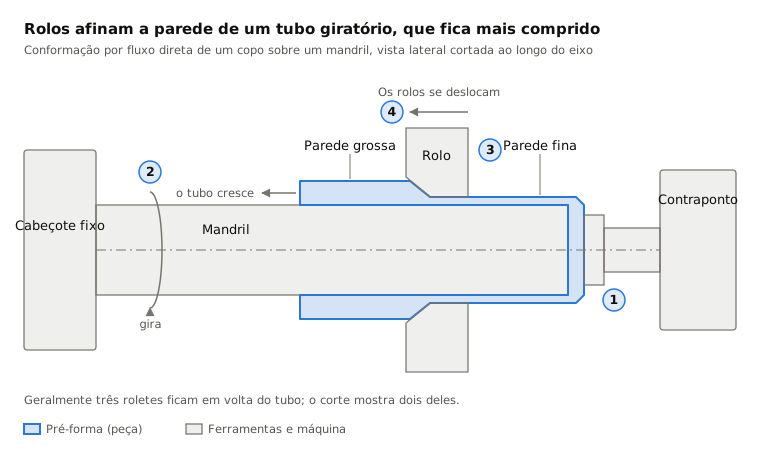
 4.4Conformação por escoamento (flow forming)Roletes esticam um tubo girando, deixando-o mais fino e mais comprido sobre um mandrilAbrir a lição
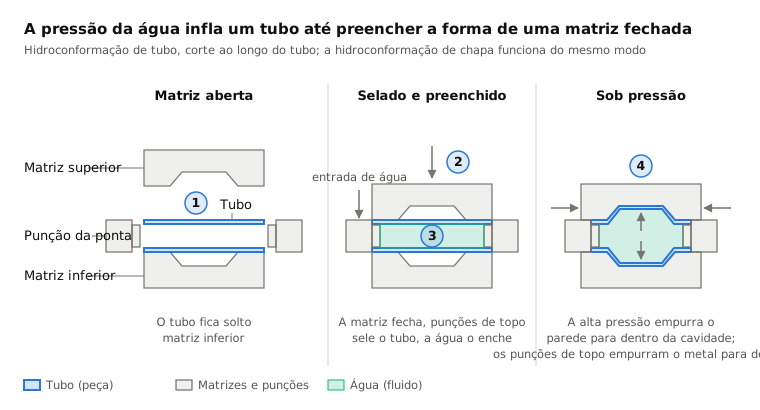
 4.5HidroconformaçãoA pressão de fluido empurra tubo ou chapa contra uma matrizAbrir a lição
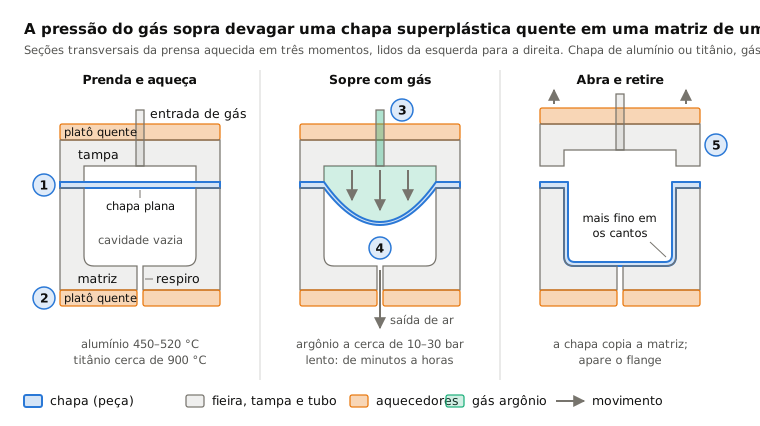
 4.7Conformação superplásticaGás quente sopra uma chapa superplástica em uma única matrizAbrir a lição
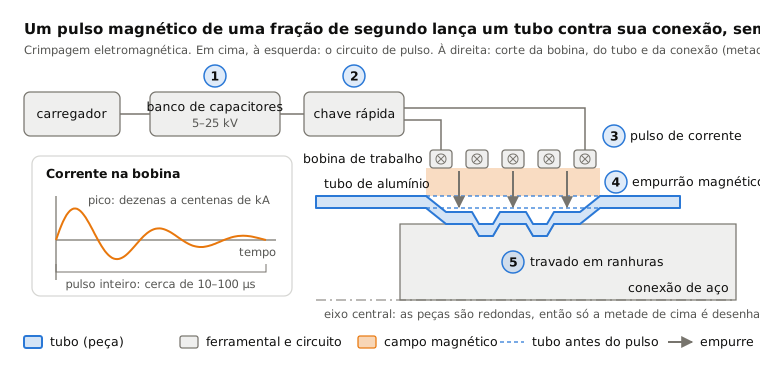
 4.8Conformação eletromagnéticaUm pulso magnético lança o metal sobre uma conexão, sem contatoAbrir a lição
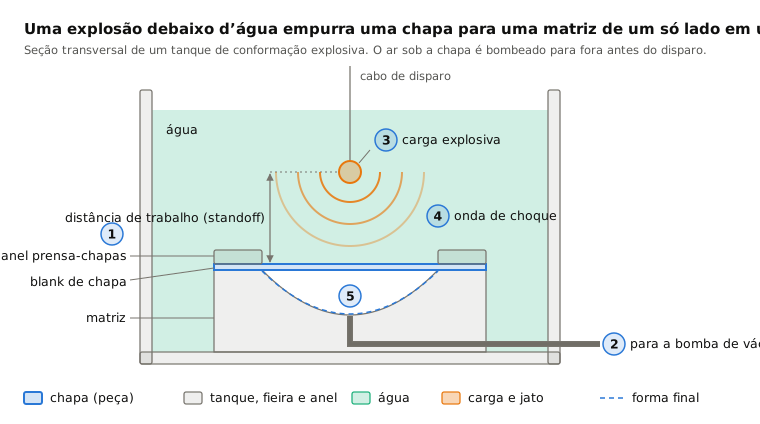
 4.9Conformação por explosãoUma explosão subaquática empurra a chapa contra uma matrizAbrir a lição
 4.10Conformação por laser peeningDisparos de laser esticam uma face para que a chapa se curveAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.