

Estampagem e embutimento profundo
Matrizes casadas cortam e prensam a chapa até dar forma, muitas vezes em um segundo
A estampagem dá forma à chapa metálica entre matrizes casadas em uma prensa, uma peça por golpe. A estampagem profunda é a operação que puxa um blank plano para dentro de uma matriz para fazer uma peça oca sem emendas. Latas de bebida, pias de cozinha, latas de baterias e painéis de carroceria de carros são todos estampados assim.
Estampagem e embutimento profundo em um minuto, por MecMade
Como funciona
Carregue o blank. Um blank plano (uma peça cortada da chapa, aqui um disco) é colocado sobre a matriz, um bloco com um furo de borda arredondada. Essa borda arredondada é chamada de raio da matriz.
Prenda a borda. O prensa-chapas, um anel em volta do punção, pressiona a borda com uma força controlada. Pouca força e a borda enruga; força demais e a parede rasga.
Estampe. O punção empurra o centro para dentro do furo. A borda desliza para dentro sob o prensa-chapas e se dobra sobre o raio da matriz para virar a parede.
Ejete e apare. O punção e o prensa-chapas sobem, um extrator empurra o copo para fora e a borda irregular é aparada. Peças mais profundas são estampadas de novo em estágios posteriores (reestampagens), cada uma mais estreita e mais funda.
Na estampagem de alto volume, uma matriz progressiva faz várias operações em estações ao longo de uma tira de bobina: corte, furação (punção de furos), dobra e estampagem. A tira avança uma estação por golpe, então uma peça pronta cai a cada golpe.
Dados-chave
- Materiais
- Chapa dúctil: aço de baixo carbono e inoxidável, alumínio, cobre, latão; geralmente de cerca de 0,2 a 6 mm de espessura
- Peças típicas
- Latas, copos, pias, panelas, tanques de combustível, painéis de carroceria, latas de baterias, suportes
- Tamanho da peça
- De cascas de alguns milímetros a painéis laterais de carroceria de alguns metros de comprimento
- Precisão
- Cerca de ±0,1 mm em peças pequenas; mais folgada em painéis grandes
- Acabamento superficial
- Lisa, próxima do acabamento da própria chapa; boa o bastante para painéis de carros pintados
- Tamanho de lote adequado
- Alto volume: de milhares a milhões de peças, porque as matrizes só compensam em escala
- Custo de ferramental e máquinas
- Matrizes de cerca de US$ 10.000 para peças pequenas e simples a mais de US$ 1 milhão para um conjunto de matrizes de carroceria; prensas de cerca de US$ 100.000 a muitos milhões para uma linha de painéis de carro
- Velocidade
- Uma peça por golpe: painéis grandes de carro cerca de 10 a 15 por minuto; peças pequenas em matrizes progressivas, de dezenas a centenas por minuto
Pontos fortes e limites
Pontos fortes
- Muito rápida e barata por peça em alto volume
- Peças ocas sem emendas e estanques, sem soldas
- Peças resistentes e leves; o metal endurece ao ser trabalhado
- Muito repetível de peça para peça
Limites
- As matrizes são caras e levam de semanas a meses para serem feitas e ajustadas
- A profundidade por estágio é limitada: o blank pode ter só cerca de o dobro do diâmetro do punção
- Defeitos a controlar: rugas na borda, rasgos perto do canto do punção, uma borda ondulada
- Uma mudança de projeto exige matrizes novas ou retrabalhadas
Onde é usado
- AutomotivoPortas, capôs, tetos, para-lamas, tanques de combustível, cárteres de óleo
- EmbalagensLatas de bebidas e alimentos, latas de aerossol, tampas de garrafa
- Cozinha e eletrodomésticosPias, panelas, frigideiras, carcaças de eletrodomésticos
- Eletrônicos e bateriasLatas cilíndricas de baterias, carcaças de conectores, latas de blindagem
- DefesaEstojos de cartuchos
Como reconhecê-lo
- Formas ocas sem emendas, como latas, copos e pias, sem linha de solda.
- Cantos internos e externos arredondados no fundo, copiados dos raios do punção e da matriz.
- Uma borda limpa e aparada na abertura, muitas vezes enrolada ou dobrada.
- Leves riscos verticais na parede externa, onde o metal deslizou sobre a matriz.
Compare com
Assista
Toledo Metal Spinning · Uma visão geral para iniciantes da estampagem profunda
Hubert Stüken GmbH & Co. KG · Como uma peça é estampada em vários estágios, explicado por um fabricante
Gut Metallumformung AG · Estampagem profunda real de um copo em uma prensa
ANDRITZ Schuler · Uma linha de prensas de carroceria com robôs movendo painéis entre matrizes
Veja fotos reais
- Wikipédia: Estampagem profunda — diagramas do processo e uma linha de estampagem profunda
- Wikipédia: Estampagem (metalurgia) — visão geral das operações de estampagem
- Busca de fotos no Wikimedia Commons
Lembre-se
- Matrizes casadas dão forma à chapa em um golpe de prensa; a estampagem profunda puxa um blank plano para um copo sem emendas.
- O prensa-chapas impede que a borda enrugue ao deslizar para dentro.
- As matrizes são caras, então a estampagem compensa em alto volume.
Mais em Conformação de chapas e tubos
Todos os 100 processos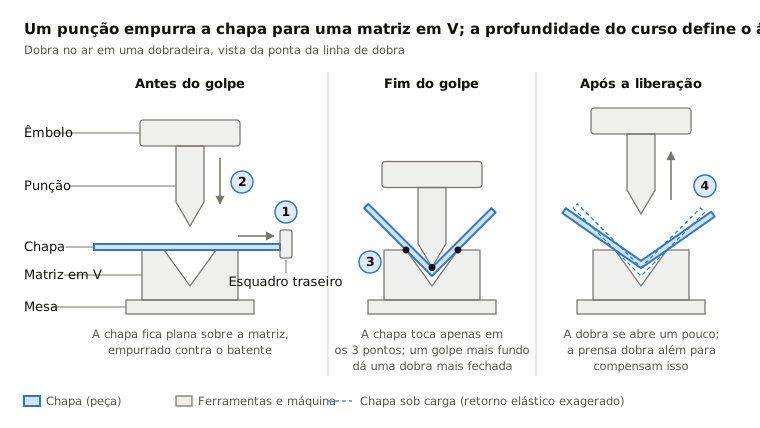
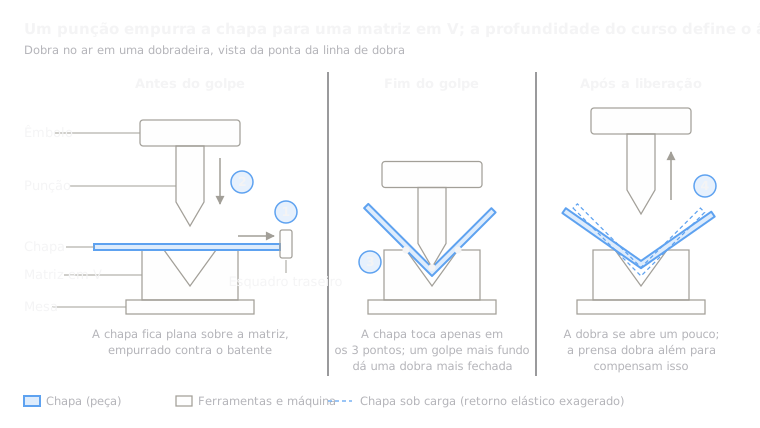 4.1Dobramento de chapa metálicaUma dobradeira dobra a chapa ao longo de linhas retasAbrir a lição
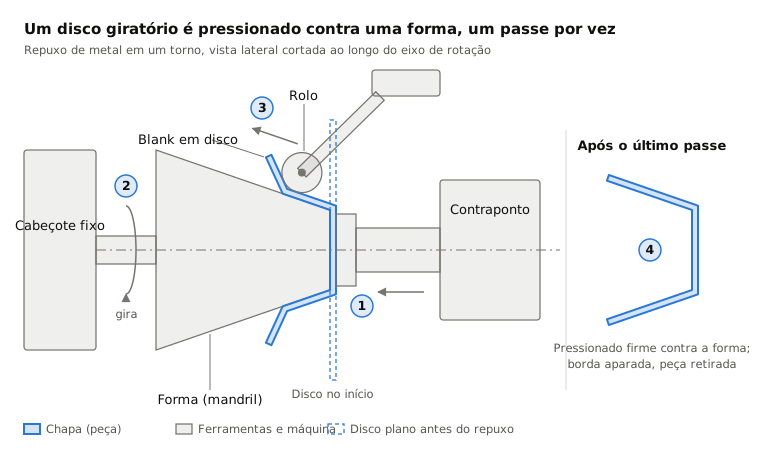
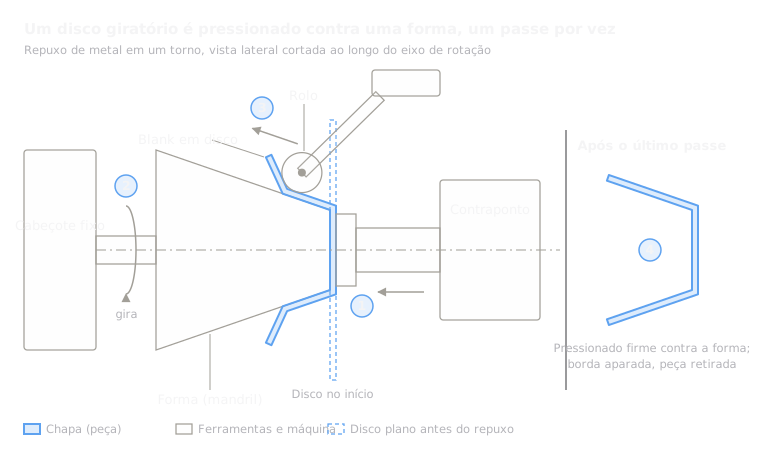 4.3Repuxo de metalUm rolete pressiona um disco giratório sobre uma formaAbrir a lição
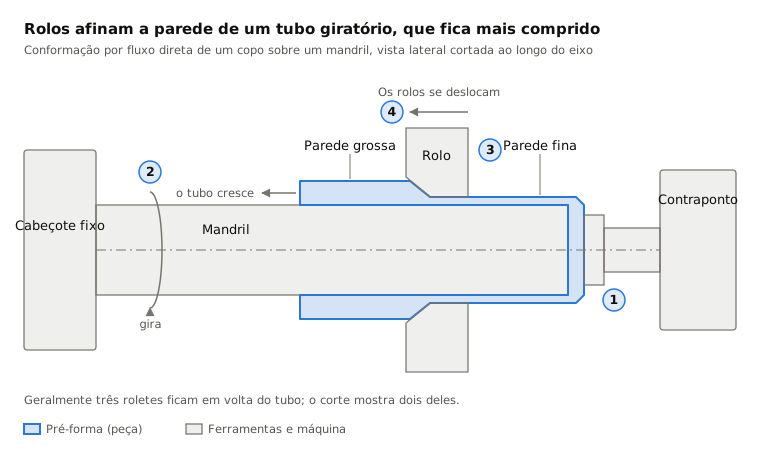
 4.4Conformação por escoamento (flow forming)Roletes esticam um tubo girando, deixando-o mais fino e mais comprido sobre um mandrilAbrir a lição
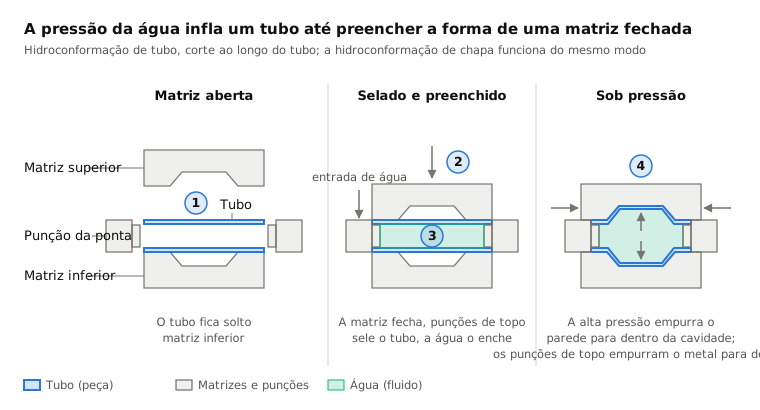
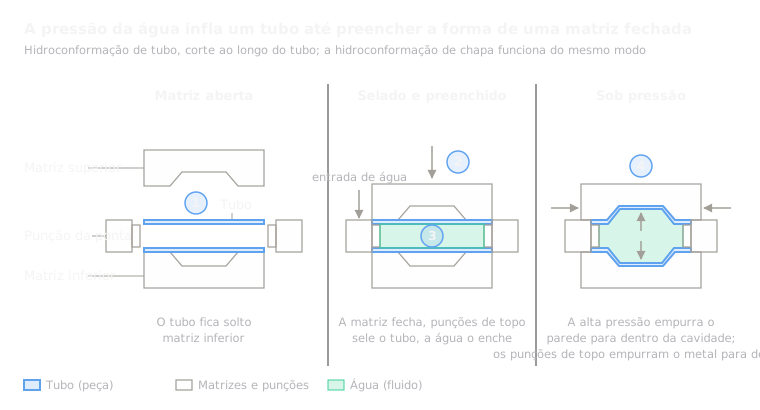 4.5HidroconformaçãoA pressão de fluido empurra tubo ou chapa contra uma matrizAbrir a lição
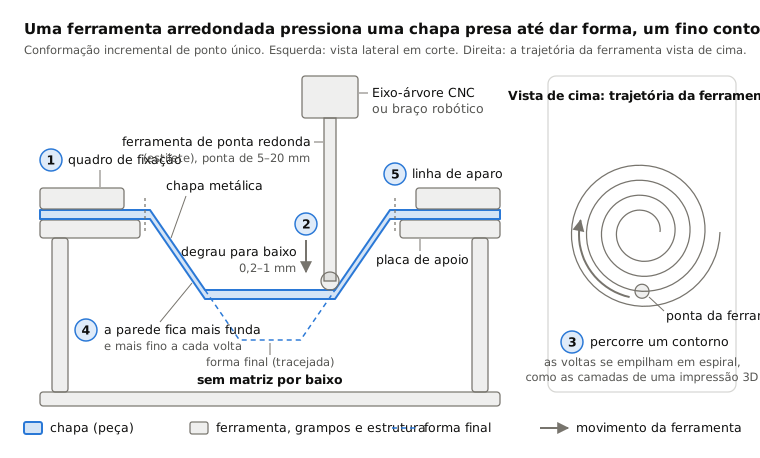
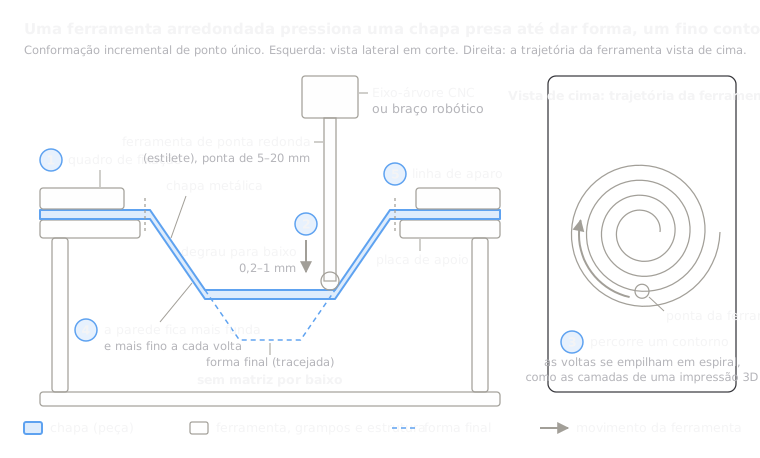 4.6Conformação incremental de chapaUma ferramenta redonda traça contornos em uma chapa presa, sem matrizAbrir a lição
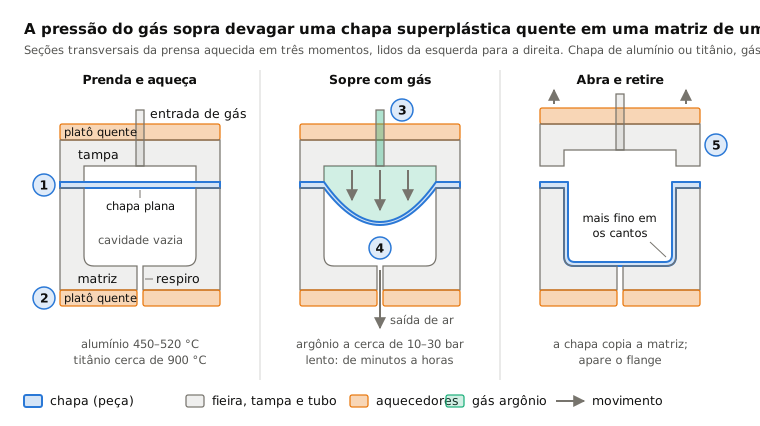
 4.7Conformação superplásticaGás quente sopra uma chapa superplástica em uma única matrizAbrir a lição
 4.8Conformação eletromagnéticaUm pulso magnético lança o metal sobre uma conexão, sem contatoAbrir a lição
 4.9Conformação por explosãoUma explosão subaquática empurra a chapa contra uma matrizAbrir a lição
 4.10Conformação por laser peeningDisparos de laser esticam uma face para que a chapa se curveAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.