

Conformação superplástica
Gás quente sopra uma chapa superplástica em uma única matriz
A conformação superplástica (SPF) aquece uma chapa especial de grão fino até ela poder esticar várias vezes o seu comprimento, como chiclete quente. A pressão de gás então a sopra devagar em uma matriz de um só lado (um molde de aço com forma). Ela transforma uma chapa em painéis profundos e complexos, como portas de aviões e carrocerias de carros esportivos, que de outro modo exigiriam muitas peças.
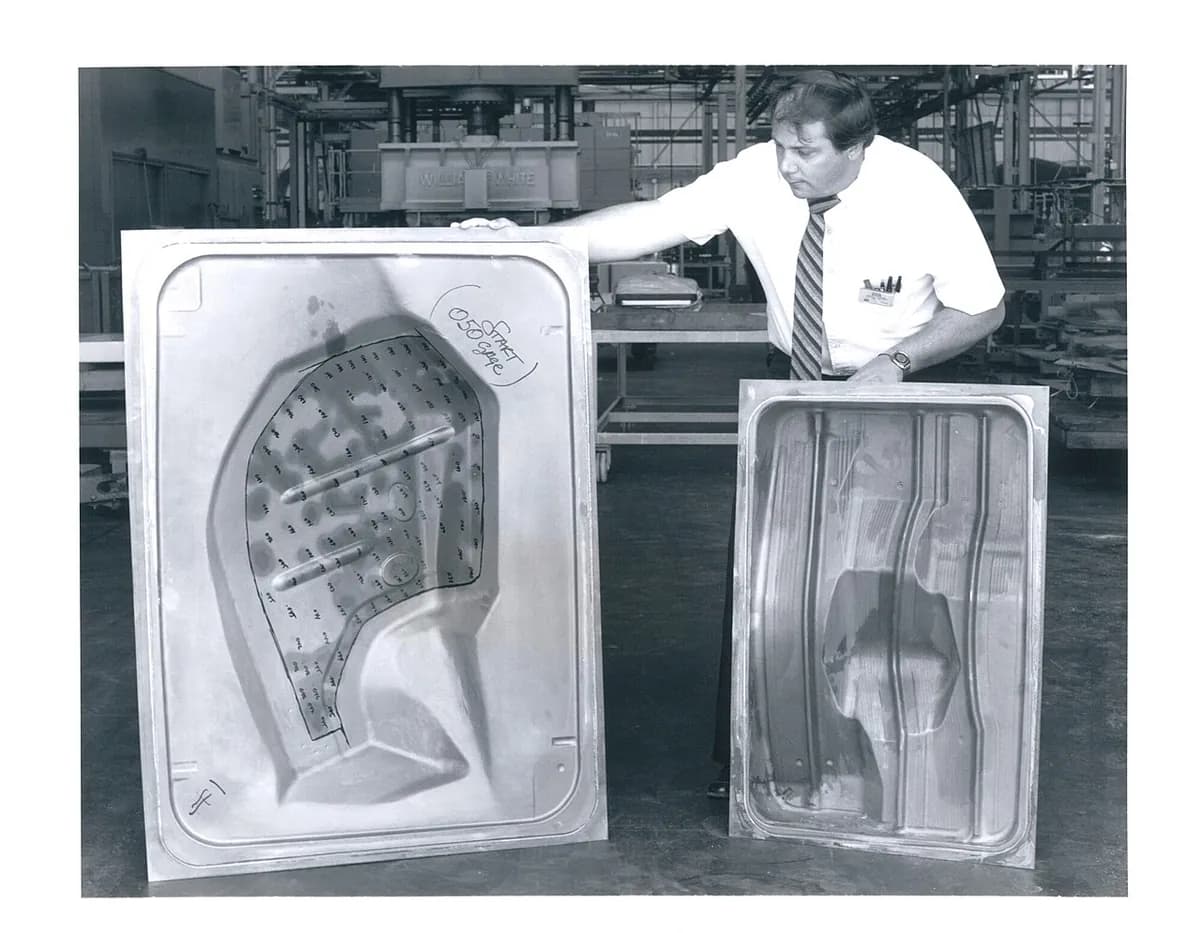
Como funciona
Prenda a chapa. Uma chapa plana de liga superplástica é colocada sobre uma matriz com uma cavidade (o vazio com a forma da peça). Uma tampa selada pressiona a borda, formando uma vedação estanque ao gás.
Aqueça tudo. Platôs aquecidos (placas quentes da prensa) levam a matriz e a chapa à temperatura de conformação: cerca de 450–520 °C para o alumínio 5083, cerca de 900 °C para o titânio Ti-6Al-4V.
Sopre o gás. O argônio (um gás inerte que impede o metal quente de reagir com o ar) entra acima da chapa em baixa pressão, geralmente cerca de 10–30 bar.
Deixe esticar devagar. A chapa infla como uma bolha de sabão enquanto o ar de baixo escapa pelos respiros. A pressão sobe aos poucos, então o metal estica devagar, ao longo de minutos a horas, sem rasgar. Seus minúsculos grãos (os cristais que formam um metal) deslizam uns sobre os outros, permitindo alongamentos de várias centenas por cento.
Preencha a matriz, depois abra. A chapa encontra as paredes da cavidade e chega aos cantos por último, então os cantos ficam mais finos. A prensa abre, a peça quente é retirada e seu flange (a borda presa) é aparado.
Dados-chave
- Materiais
- Ligas superplásticas de grão fino: titânio Ti-6Al-4V, alumínio 5083 e algumas ligas de alumínio-lítio, alguns aços inoxidáveis
- Peças típicas
- Portas de aviões, painéis de acesso e dutos, painéis de carroceria de carros em baixo volume, estruturas ocas enrijecidas
- Tamanho da peça
- De pequenos suportes a painéis de alguns metros de comprimento
- Precisão
- Próxima da forma da matriz, geralmente alguns décimos de milímetro no lado da matriz, com quase nenhum retorno elástico
- Acabamento superficial
- Lisa no lado da matriz; o titânio precisa de limpeza para remover uma pele superficial dura e rica em oxigênio
- Tamanho de lote adequado
- Séries pequenas a médias: de centenas a alguns milhares de peças por ano
- Custo de ferramental e máquinas
- Só uma matriz, em aço resistente ao calor ou cerâmica, mais barata que matrizes de estampagem casadas; a prensa aquecida é um grande investimento
- Velocidade
- Lenta: aproximadamente 15 minutos a algumas horas por peça, mais rápida para alumínio que para titânio
Pontos fortes e limites
Pontos fortes
- Formas profundas e complexas em uma peça só, substituindo conjuntos de muitas peças
- Só uma matriz é necessária, então o ferramental custa menos
- Quase nenhum retorno elástico, então as formas são precisas
- Com a união por difusão (chapas fundidas sob calor e pressão), faz estruturas ocas enrijecidas
Limites
- Ciclos lentos: de minutos a horas por peça
- Precisa de ligas especiais de grão fino, mais caras
- Espessura irregular: cantos e bolsos profundos ficam mais finos
- Processo quente e com alto consumo de energia; o titânio precisa de gás protetor e limpeza da superfície
Onde é usado
- Estruturas de aviõesPortas, painéis de acesso e dutos de titânio e de alumínio
- Motores a jatoPás de fan ocas de titânio, feitas combinando SPF com união por difusão
- AutomotivoPainéis de carroceria de alumínio para carros esportivos e de luxo em baixo volume
- ArquiteturaPainéis curvos de fachada e de revestimento de alumínio
Como reconhecê-lo
- Formas profundas, lisas e de bordas suaves feitas de uma só chapa, sem soldas nem emendas.
- Um lado nítido e liso (o lado da matriz); o outro lado mostra detalhes mais suaves e arredondados.
- Espessura que varia: mais fina nos cantos e em bolsos profundos, visível em uma borda cortada.
- Estampa mais fundo do que uma prensa comum conseguiria, sempre com raios generosos.
Compare com
Assista
superformusa · O método principal: o gás sopra a chapa quente para dentro de uma cavidade de matriz fêmea
superformusa · Uma variante: a chapa é primeiro soprada em uma bolha, depois moldada sobre uma ferramenta macho
superformuk · Painéis reais de carroceria saindo da produção
David Kirkham · Imagens de chão de fábrica de uma peça conformada saindo da prensa quente
Veja fotos reais
- Wikipédia: Conformação superplástica — princípio, temperaturas e exemplos em aviões; principalmente texto
- Wikipédia: Superplasticidade — a ciência dos materiais por trás do alongamento extremo
- Busca de fotos no Wikimedia Commons
Lembre-se
- Ligas superplásticas esticam várias centenas por cento quando quentes e puxadas devagar.
- A pressão do gás empurra a chapa para uma única matriz de um só lado, então o ferramental continua simples.
- Ideal para painéis profundos e complexos de uma peça só; o preço é ciclos lentos e cantos finos.
Mais em Conformação de chapas e tubos
Todos os 100 processos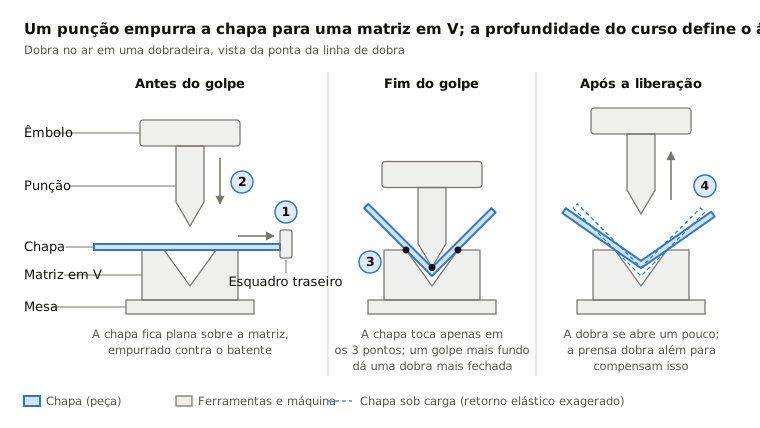
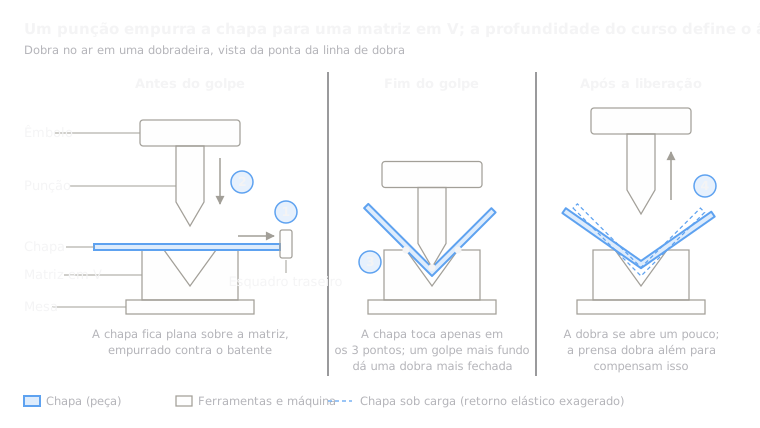 4.1Dobramento de chapa metálicaUma dobradeira dobra a chapa ao longo de linhas retasAbrir a lição
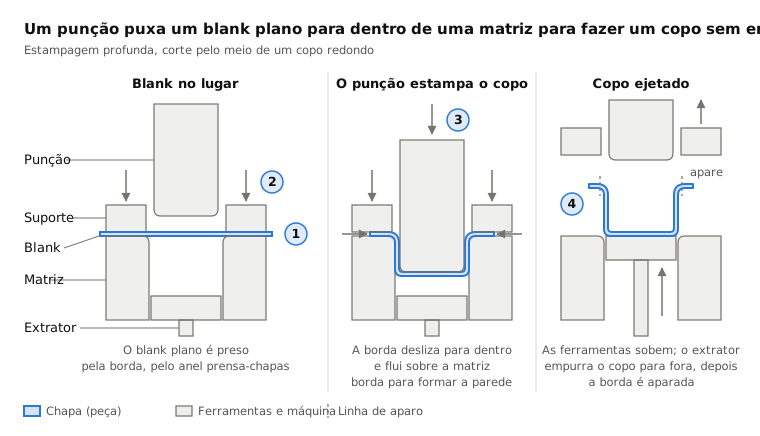
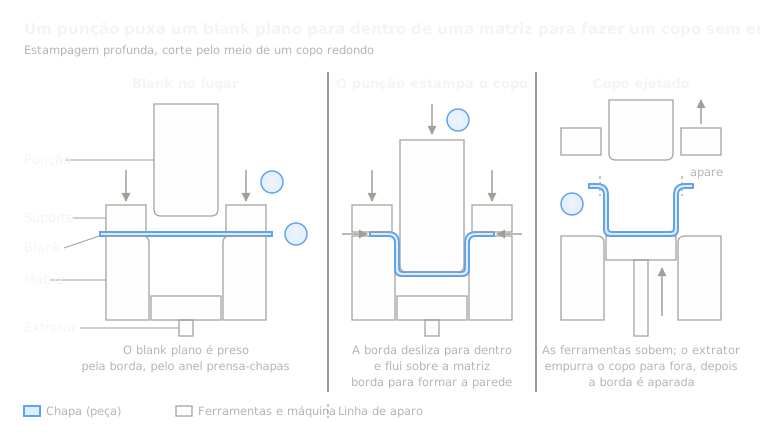 4.2ShortEstampagem e embutimento profundoMatrizes casadas cortam e prensam a chapa até dar forma, muitas vezes em um segundoAbrir a lição
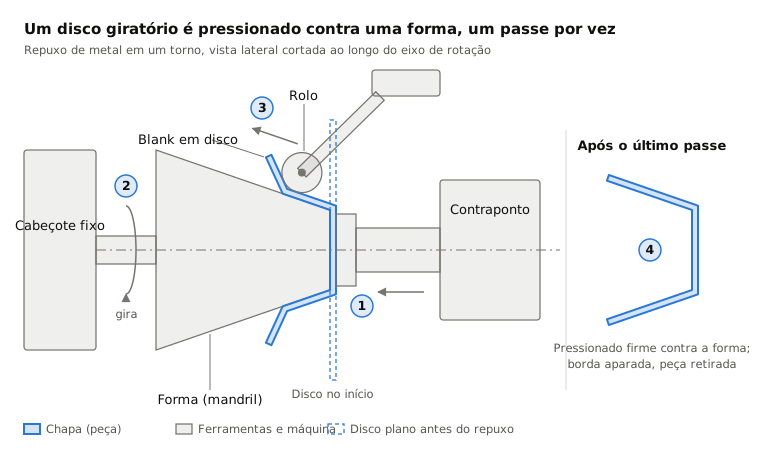
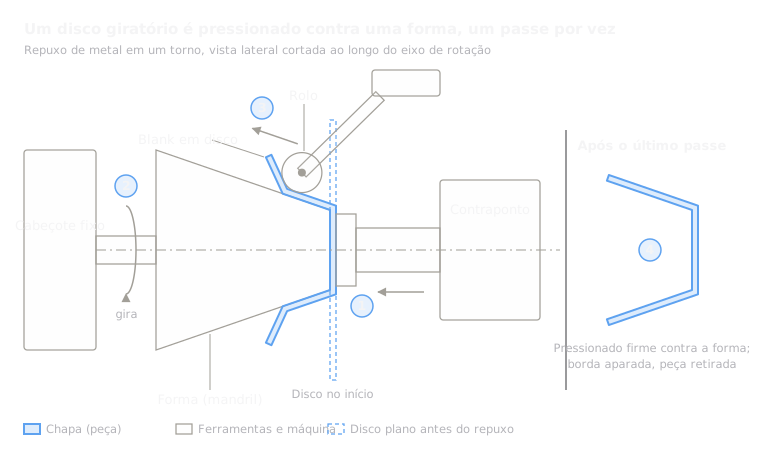 4.3Repuxo de metalUm rolete pressiona um disco giratório sobre uma formaAbrir a lição
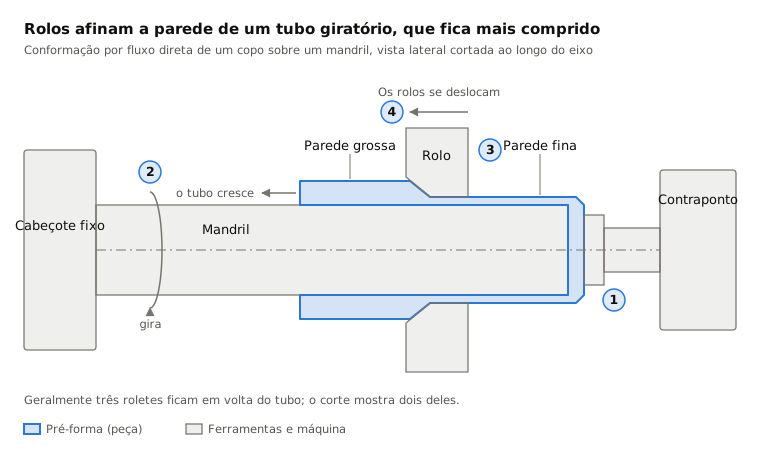
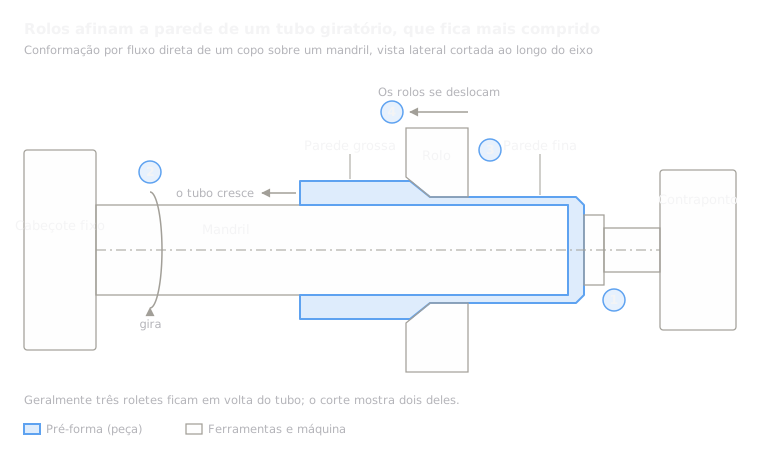 4.4Conformação por escoamento (flow forming)Roletes esticam um tubo girando, deixando-o mais fino e mais comprido sobre um mandrilAbrir a lição
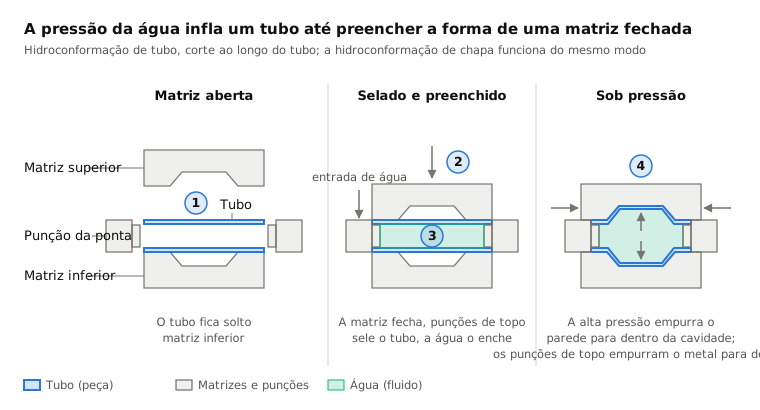
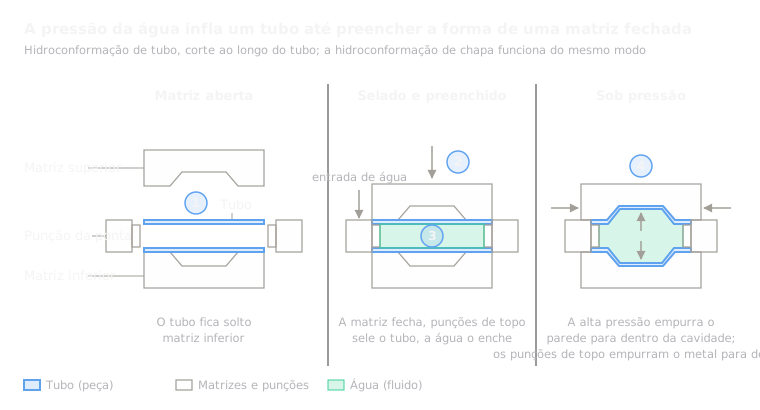 4.5HidroconformaçãoA pressão de fluido empurra tubo ou chapa contra uma matrizAbrir a lição
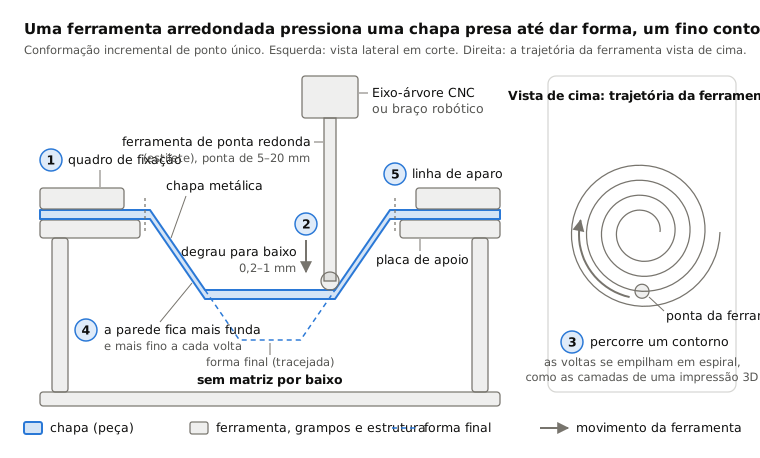
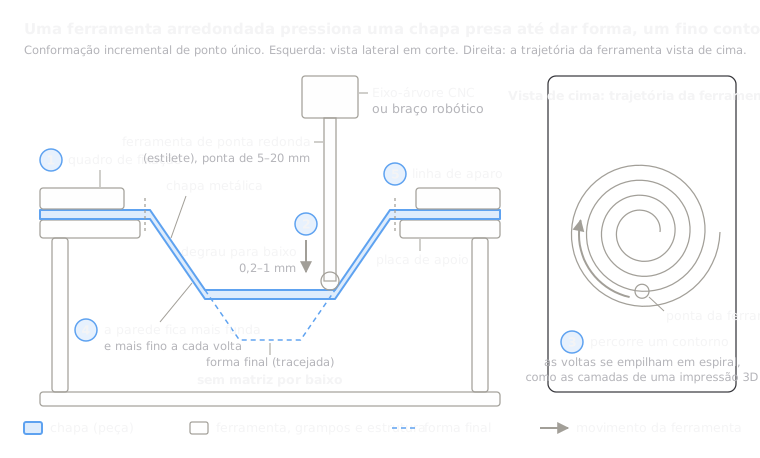 4.6Conformação incremental de chapaUma ferramenta redonda traça contornos em uma chapa presa, sem matrizAbrir a lição
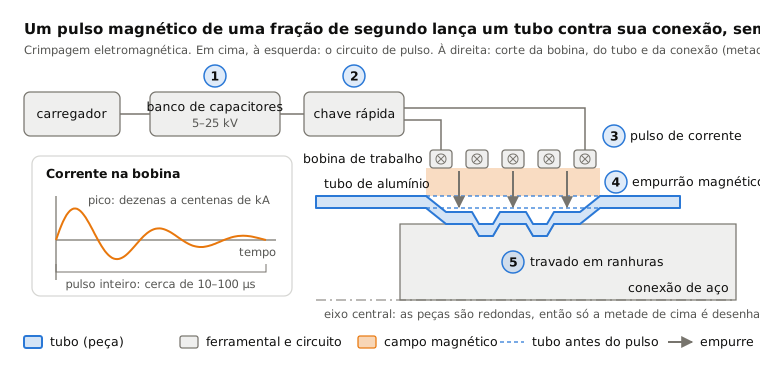
 4.8Conformação eletromagnéticaUm pulso magnético lança o metal sobre uma conexão, sem contatoAbrir a lição
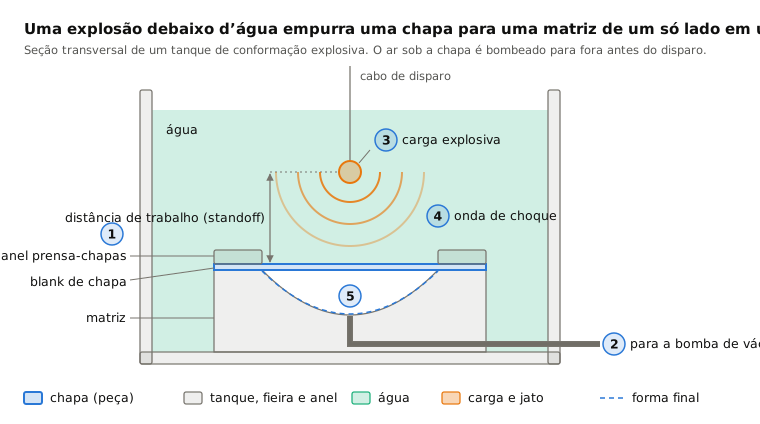
 4.9Conformação por explosãoUma explosão subaquática empurra a chapa contra uma matrizAbrir a lição
 4.10Conformação por laser peeningDisparos de laser esticam uma face para que a chapa se curveAbrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.