

کولڈ ہیڈنگ
تار کو بلینکس میں کاٹ کر ٹھنڈا ہی سر بنانا
کولڈ ہیڈنگ تار کا چھوٹا ٹکڑا کاٹتی ہے اور کمرے کے درجہ حرارت پر سیکنڈ کے ایک حصے میں اس کے ایک سرے کو ہتھوڑے سے سر کی شکل دیتی ہے۔ آپ کے پاس تقریباً ہر سکرو، بولٹ، کیل اور رویٹ اسی طرح بنا ہے۔ یہ دھات تقریباً ضائع نہیں کرتی اور ٹھوس پرزہ بنانے کے تیز ترین طریقوں میں سے ہے۔
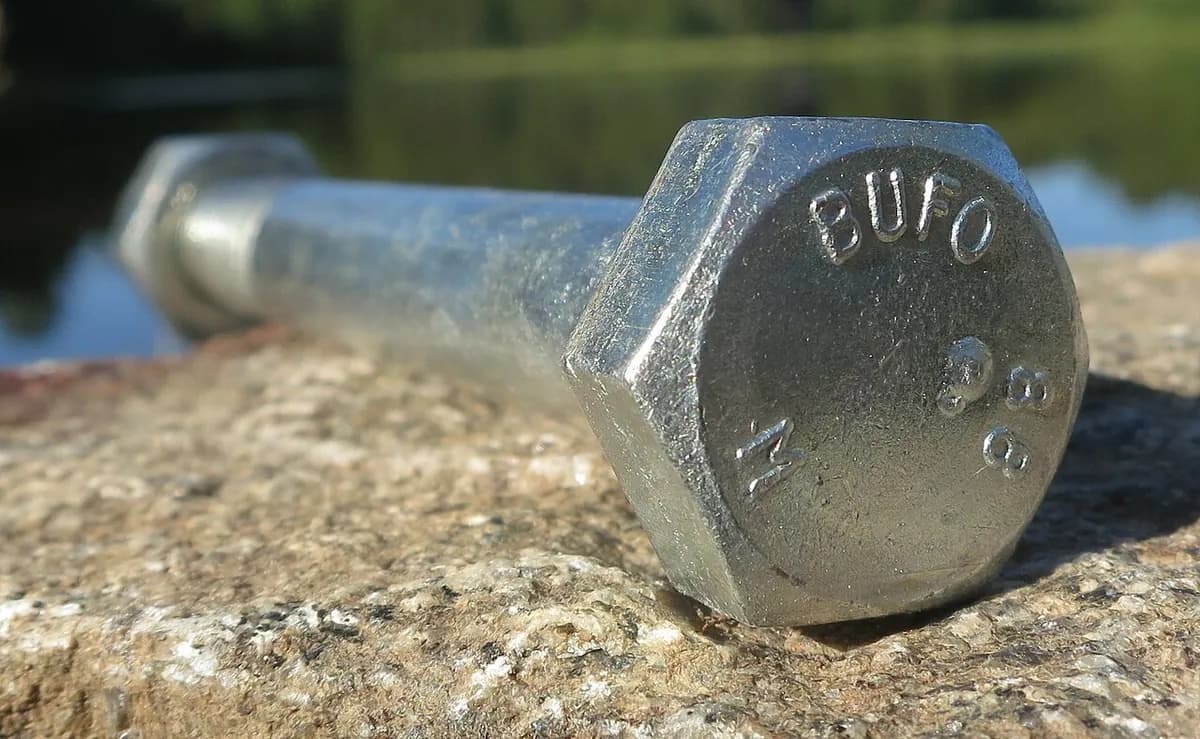
یہ کیسے کام کرتا ہے
بلینک کاٹیں۔ کھنچی ہوئی تار (سبق 3.4) کنڈلی سے فیڈ ہوتی ہے، سیدھی کی جاتی ہے اور فیڈ ٹیوب سے دھکیلی جاتی ہے۔ کٹر بالکل صحیح لمبائی کا بلینک (چھوٹا ٹکڑا) کاٹ لیتا ہے۔
پہلی ضرب سے اپسیٹ کریں۔ ٹرانسفر فنگرز بلینک کو ڈائی (سوراخ والا سخت بلاک) میں رکھتی ہیں۔ پنچ اس کے سرے پر ضرب لگا کر اسے اپسیٹ کرتا ہے (چھوٹا اور موٹا دبا دیتا ہے) اور وہ کھردرا مخروط بن جاتا ہے۔
سر بنائیں۔ اگلے سٹیشن پر ہیڈنگ پنچ مخروط کو چپٹا کر کے آخری سر بناتا ہے۔ پنچ پر لگی پن گڑھا دباتی ہے، مثلاً سکرو ڈرائیور کے لیے کراس یا ہیکس ساکٹ۔
باہر نکالیں۔ ایجیکٹر پن تیار بلینک کو ڈائی سے باہر دھکیلتی ہے۔ سکرو بلینک پھر تھریڈ رولنگ (سبق 3.6) پر جاتا ہے، اور اکثر ہیٹ ٹریٹمنٹ اور پلیٹنگ پر۔
اہم حقائق
- مواد
- کم اور درمیانے کاربن سٹیل، الائے سٹیل، سٹین لیس سٹیل، ایلومینیم، تانبا اور پیتل
- عام پرزے
- سکرو، بولٹ، رویٹ، کیل، پن، گیند کے بلینک، سپارک پلگ کی باڈیاں، چھوٹے شافٹ
- پرزے کا سائز
- عموماً تقریباً 1 mm سے تقریباً 30 mm قطر تک، اور چند سو ملی میٹر تک لمبے
- درستگی
- قطر پر عموماً تقریباً ±0.05–0.1 mm؛ سر ذرا ڈھیلے
- سطح کی تکمیل
- ہموار، ذرا چمکدار بنی ہوئی سطحیں، کٹنگ کے اوزار کے نشان نہیں
- کتنی مقدار کے لیے موزوں
- بہت بڑی: دسیوں ہزار سے ملینوں ایک جیسے پرزے
- ٹولنگ اور مشین کی لاگت
- ڈائی اور پنچ کے سیٹ: ہزاروں ڈالر۔ ملٹی سٹیشن ہیڈرز: سینکڑوں ہزار سے ملینوں
- رفتار
- چھوٹے پرزے: اکثر فی منٹ چند سو؛ بڑے بولٹ: فی منٹ دسیوں
خوبیاں اور حدیں
خوبیاں
- انتہائی تیز اور فی پرزہ سستا
- فضلہ تقریباً نہیں: چپس نہیں، تقریباً ساری تار پروڈکٹ بن جاتی ہے
- کولڈ ورکنگ دھات کو مضبوط کرتی ہے، اور گرین سر کی شکل کی پیروی کرتی ہے
- خودکار مشینوں سے بہت دہرائے جانے والے پرزے
حدود
- ٹولنگ اور سیٹ اپ صرف بہت بڑے بیچوں میں فائدہ دیتے ہیں
- تار سے بننے والی نسبتاً ٹھوس، گول شکلوں تک محدود
- دھات اتنی ڈکٹائل ہونی چاہیے کہ ٹھنڈی دبنے پر نہ چٹخے
- تنگ خصوصیات (باریک تھریڈ، درست بور) کو اضافی مراحل چاہییں
کہاں استعمال ہوتا ہے
- فاسٹنرزلکڑی اور مشین کے سکرو، بولٹ، رویٹ، کیل
- آٹوموٹیوپہیے کے بولٹ، انجن کے بولٹ، بال جوائنٹ سٹڈ، والو کے پرزے
- الیکٹرانکسفونوں اور لیپ ٹاپوں کے ننھے سکرو، کنٹیکٹ پن
- تعمیراتاینکر بولٹ، ساختی بولٹ، کیل
- بیرنگگرائنڈنگ سے پہلے سٹیل کی گیند کے بلینک
اسے کیسے پہچانیں
- ایسا سر جو بغیر جوڑ یا ویلڈ لائن کے شینک میں ہموار بہتا ہو۔
- دور والے سرے پر ذرا کھردری یا چپٹی نوک، جہاں تار کٹی تھی۔
- سر پر ابھرے یا دبے حروف یا ہندسے، جو پنچ نے دبائے (بولٹ گریڈ اور بنانے والے کے نشان)۔
- ہزاروں کی تعداد میں ایک جیسے پرزے، عموماً تھوک ڈبوں میں بکتے ہیں۔
موازنہ کریں
دیکھیں
Corey @ SmithReps · سکرو کے سر بنانے کا ایک منٹ کا جائزہ
Nedschroef Machinery · ملٹی سٹیشن فارمر ایک ایک ضرب سے پرزہ کیسے بناتا ہے
Arjaan Buijk · ہر سٹیشن پر دھات کے بہنے کا سمیولیشن
INFASCO · بولٹ فیکٹری، تار کی کنڈلی سے تیار بولٹ تک
اصل تصاویر دیکھیں
- Wikipedia: Cold heading — اصول، ہیڈر کی اقسام اور گرین فلو
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- کولڈ ہیڈنگ تار کو بلینکس میں کاٹ کر ان پر چند ضربوں میں ٹھنڈا ہی سر بناتی ہے۔
- ایک مشین کے کئی سٹیشن ہر پرزے کو قدم بہ قدم شکل دیتے ہیں، فی منٹ سینکڑوں بار۔
- یہ تقریباً ہر سکرو، بولٹ اور رویٹ بناتی ہے، تقریباً بغیر فضلے کے۔
بلک فارمنگ میں مزید
تمام 100 عمل
 3.1شارٹفورجنگ (اوپن ڈائی اور کلوزڈ ڈائی)گرم دھات کو چپٹی یا شکل دار ڈائیوں کے بیچ دبائیںسبق کھولیں
 3.2رولنگدھات کو گھومتے رولوں کے درمیان خلا سے کھینچیںسبق کھولیں
 3.3ایکسٹروژن (ایلومینیم پروفائل اور پلاسٹک پائپ)دھات یا پلاسٹک کو شکل دار ڈائی سے دھکیلیںسبق کھولیں
 3.4وائر ڈرائنگسلاخ کو زیادہ سے زیادہ چھوٹی ڈائیوں سے کھینچیںسبق کھولیں
 3.6تھریڈ رولنگ اور ٹیپنگبلینک پر تھریڈ دبائیں، یا سوراخ میں کاٹیں یا دبائیںسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔