

رولنگ
دھات کو گھومتے رولوں کے درمیان خلا سے کھینچیں
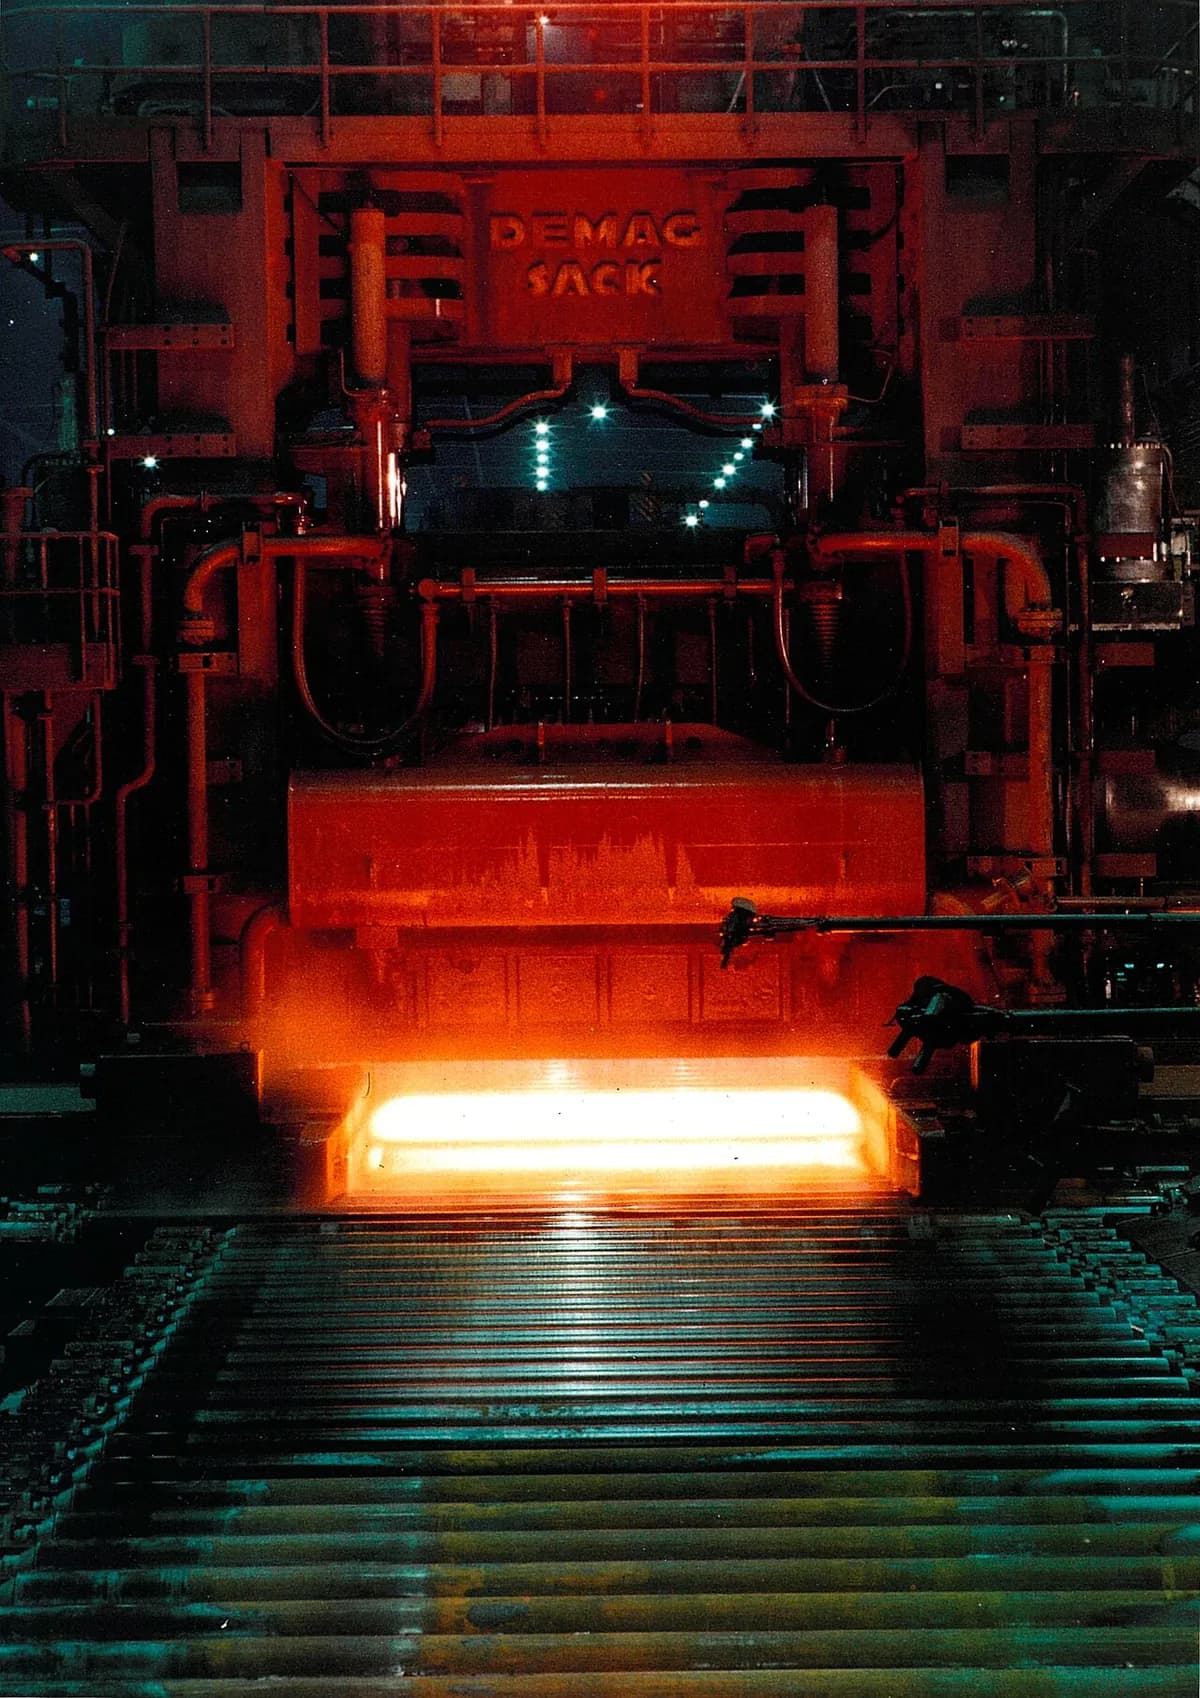
رولنگ دھات کو دو گھومتے رولوں کے درمیان دبا کر پتلا اور لمبا کرتی ہے، بالکل جیسے پاستا مشین آٹے کو چپٹا کرتی ہے۔ کار باڈی کے پینل، مشروب کے ڈبوں کی شیٹ، اسٹیل بیم اور ریلیں سب رولنگ ملوں سے آتے ہیں۔ زیادہ تر اسٹیل اور ایلومینیم اپنی زندگی کے کسی نہ کسی مرحلے پر رولوں سے گزرتا ہے۔
یہ کیسے کام کرتا ہے
سلیب فیڈ کریں۔ سلیب (دھات کا موٹا، چپٹا بلاک، اسٹیل کے لیے اکثر تقریباً 20–25 cm موٹا) دوبارہ گرم کرنے والی بھٹی سے تقریباً 1,100–1,250 °C پر آتی ہے۔ کولڈ رولنگ، جو پتلی اور درست شیٹ کے لیے ہے، کمرے کے درجہ حرارت پر پہلے سے رول کی گئی اسٹرپ سے شروع ہوتی ہے۔
رول پکڑتے ہیں۔ گھومتے رولوں اور سلیب کے درمیان رگڑ اسے پکڑتی اور اندر کھینچتی ہے۔ رول گیپ (رولوں کے درمیان کھلا حصہ) آنے والی موٹائی سے چھوٹا رکھا جاتا ہے۔
دبائیں اور کھینچیں۔ خلا میں دھات دب کر پتلی ہوتی ہے۔ اس کا حجم وہی رہتا ہے، اس لیے وہ داخل ہونے سے زیادہ لمبی اور تیز نکلتی ہے، جبکہ اس کی چوڑائی بمشکل بدلتی ہے۔
دہرائیں، اسٹینڈ بہ اسٹینڈ۔ ہر پاس موٹائی کا صرف ایک حصہ کم کرتا ہے۔ ہاٹ اسٹرپ مل پہلے اسٹیل کو رف مل میں آگے پیچھے گزارتی ہے۔ پھر فنشنگ اسٹینڈز کی ایک قطار، جن میں ہر ایک کا فاصلہ پچھلے سے کم ہوتا ہے، اسے آخری موٹائی تک لے آتی ہے۔
ٹھنڈا کریں اور کوائل بنائیں۔ پانی کی پھوار اسٹرپ کو ٹھنڈا کرتی ہے اور کوائلر اسے کئی ٹن وزنی کوائل میں لپیٹ دیتا ہے۔ پلیٹوں اور سلاخوں کو اس کے بجائے مطلوبہ لمبائی میں کاٹا جاتا ہے، اور کھانچوں والے رول بیمز اور ریلوں کو شکل دیتے ہیں (شیپ رولنگ)۔
اہم حقائق
- مواد
- اسٹیل، ایلومینیم، تانبا اور پیتل، ٹائٹینیم، نکل کے ایلوائے، زنک
- عام پرزے
- شیٹ اور پلیٹ، اسٹرپ کوائل، فوائل، سلاخیں اور راڈ، I-بیم، ریلیں
- پرزے کا سائز
- اسٹرپ تقریباً 2 m تک چوڑی اور اکثر ہر کوائل میں ایک کلومیٹر سے زیادہ لمبی؛ 100 mm سے موٹی پلیٹوں سے لے کر بال سے پتلے فوائل تک
- درستگی
- ہاٹ رولڈ: موٹائی میں تقریباً ±0.1–0.2 mm۔ کولڈ رولڈ: تقریباً ±0.01–0.05 mm
- سطح کی تکمیل
- ہاٹ رولڈ: گہری، پرت دار آکسائیڈ کی تہہ (مل اسکیل)۔ کولڈ رولڈ: ہموار اور چمکدار، رنگ یا پلیٹنگ کے لیے تیار
- کتنی مقدار کے لیے موزوں
- بہت زیادہ پیداوار: ایک بڑی ہاٹ اسٹرپ مل سال میں لاکھوں ٹن رول کرتی ہے
- ٹولنگ اور مشین کی لاگت
- رول: ہر ایک ہزاروں سے لاکھوں ڈالر کا۔ مکمل ہاٹ اسٹرپ مل: کروڑوں ڈالر یا اس سے بھی زیادہ
- رفتار
- اسٹرپ آخری فنشنگ اسٹینڈ سے تقریباً 20 m/s (70 km/h سے زیادہ) کی رفتار سے نکل سکتی ہے
خوبیاں اور حدیں
خوبیاں
- فی ٹن بہت تیز اور سستی؛ ملیں دن رات چلتی ہیں
- یکساں موٹائی اور کراس سیکشن والی لمبی مصنوعات
- ہاٹ رولنگ کاسٹنگ کے کھردرے ڈھانچے کو توڑ دیتی ہے، جس سے دھات زیادہ سخت جان ہو جاتی ہے
- کولڈ رولنگ ہموار، درست اور زیادہ مضبوط شیٹ دیتی ہے
حدود
- بہت بڑی سرمایہ کاری، اس لیے ملیں صرف بڑے پیداوار کنندگان کے پاس ہوتی ہیں
- صرف مستقل کراس سیکشن (چپٹی، سلاخ، بیم، ریل)؛ پیچیدہ 3D شکلیں نہیں
- ہاٹ رولڈ سطحوں پر اسکیل ہوتا ہے اور ٹالرنس ڈھیلے ہوتے ہیں
- کولڈ رولڈ دھات سخت ہو جاتی ہے؛ پاسوں کے درمیان اکثر اینیلنگ (گرم کر کے نرم کرنا) درکار ہوتی ہے
کہاں استعمال ہوتا ہے
- آٹوموٹیورولڈ شیٹ سے بنے باڈی پینل، چیسس ریلیں، پہیے
- تعمیراتI-بیم اور H-بیم، ریبار (مضبوطی کی سلاخ)، چھت اور کلیڈنگ کی شیٹ
- پیکیجنگمشروب کے ڈبوں کی شیٹ، ایلومینیم فوائل، کھانے کے ڈبوں کے لیے ٹن پلیٹ
- ٹرانسپورٹریلوے کی پٹریاں، جہاز کی پلیٹ، ہوائی جہاز کی ایلومینیم شیٹ
- گھریلو آلات اور الیکٹرانکسواشنگ مشین اور فریج کے خول، سرکٹ بورڈز کے لیے تانبے کا فوائل
- توانائیپائپ لائنوں کی پلیٹ، ٹرانسفارمروں اور موٹروں کے لیے الیکٹریکل اسٹیل
اسے کیسے پہچانیں
- ایسی لمبی مصنوع جس کی موٹائی یا کراس سیکشن پوری لمبائی میں یکساں ہو: شیٹ، پلیٹ، سلاخ، بیم یا ریل۔
- ہاٹ رولڈ اسٹیل کی سطح گہری نیلی سرمئی اور ہلکی پرت دار ہوتی ہے؛ کولڈ رولڈ اسٹیل ہموار، سپاٹ اور چمکدار ہوتا ہے۔
- چمکدار شیٹ پر لمبائی کے رخ دوڑتی ہلکی لکیریں، جو رولنگ کی سمت بتاتی ہیں۔
- ریل یا بیم پر بار بار آنے والے ابھرے ہوئے حروف یا ہندسے، جو آخری رول اسٹینڈ نے دبا کر بنائے ہوتے ہیں۔
موازنہ کریں
دیکھیں
Shubham Kola · ہاٹ اور کولڈ رولنگ کی اینیمیٹڈ بنیادی باتیں
AIST Association for Iron & Steel Technology · سلیب سے کوائل تک پورا سفر
ArcelorMittal Belgium · ایک اصلی ہاٹ اسٹرپ مل پوری رفتار سے چلتی ہوئی
Factory Secrets: How It's Made (third-party channel) · کھانچوں والے رول دیو قامت اسٹیل بیمز کو کیسے شکل دیتے ہیں
اصل تصاویر دیکھیں
- Wikipedia: Rolling (metalworking) — سلیبوں، رول اسٹینڈز اور رولڈ مصنوعات کی تصاویر
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- رولنگ گھومتے رولوں کے درمیانی فاصلے سے کھینچ کر دھات کو پتلا اور لمبا کر دیتی ہے۔
- ہاٹ رولنگ بڑی سلیبوں کو سستے میں شکل دیتی ہے؛ کولڈ رولنگ پتلی، ہموار اور درست شیٹ دیتی ہے۔
- شیٹ، پلیٹ، فوائل، بیم اور ریلیں سب رولنگ ملوں سے نکلتی ہیں۔
بلک فارمنگ میں مزید
تمام 100 عمل
 3.1شارٹفورجنگ (اوپن ڈائی اور کلوزڈ ڈائی)گرم دھات کو چپٹی یا شکل دار ڈائیوں کے بیچ دبائیںسبق کھولیں
 3.3ایکسٹروژن (ایلومینیم پروفائل اور پلاسٹک پائپ)دھات یا پلاسٹک کو شکل دار ڈائی سے دھکیلیںسبق کھولیں
 3.4وائر ڈرائنگسلاخ کو زیادہ سے زیادہ چھوٹی ڈائیوں سے کھینچیںسبق کھولیں
 3.5کولڈ ہیڈنگتار کو بلینکس میں کاٹ کر ٹھنڈا ہی سر بناناسبق کھولیں
 3.6تھریڈ رولنگ اور ٹیپنگبلینک پر تھریڈ دبائیں، یا سوراخ میں کاٹیں یا دبائیںسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔