

فورجنگ (اوپن ڈائی اور کلوزڈ ڈائی)
گرم دھات کو چپٹی یا شکل دار ڈائیوں کے بیچ دبائیں
فورجنگ ٹھوس دھات کے ٹکڑے کو دبا کر یا ہتھوڑے سے پیٹ کر شکل دیتی ہے، عموماً جب وہ سرخ گرم دہک رہی ہو۔ رینچ، گاڑی کے کرینک شافٹ اور ہوائی جہاز کے لینڈنگ گیئر کے پرزے سب اسی طرح شروع ہوتے ہیں۔ دھات کبھی نہیں پگھلتی، اس لیے اس کا گرین (اس کے کرسٹلوں کا ریشے جیسا نقش) پرزے کے خاکے کی پیروی کرتا ہے، جو فورجنگز کو بہت مضبوط بناتا ہے۔
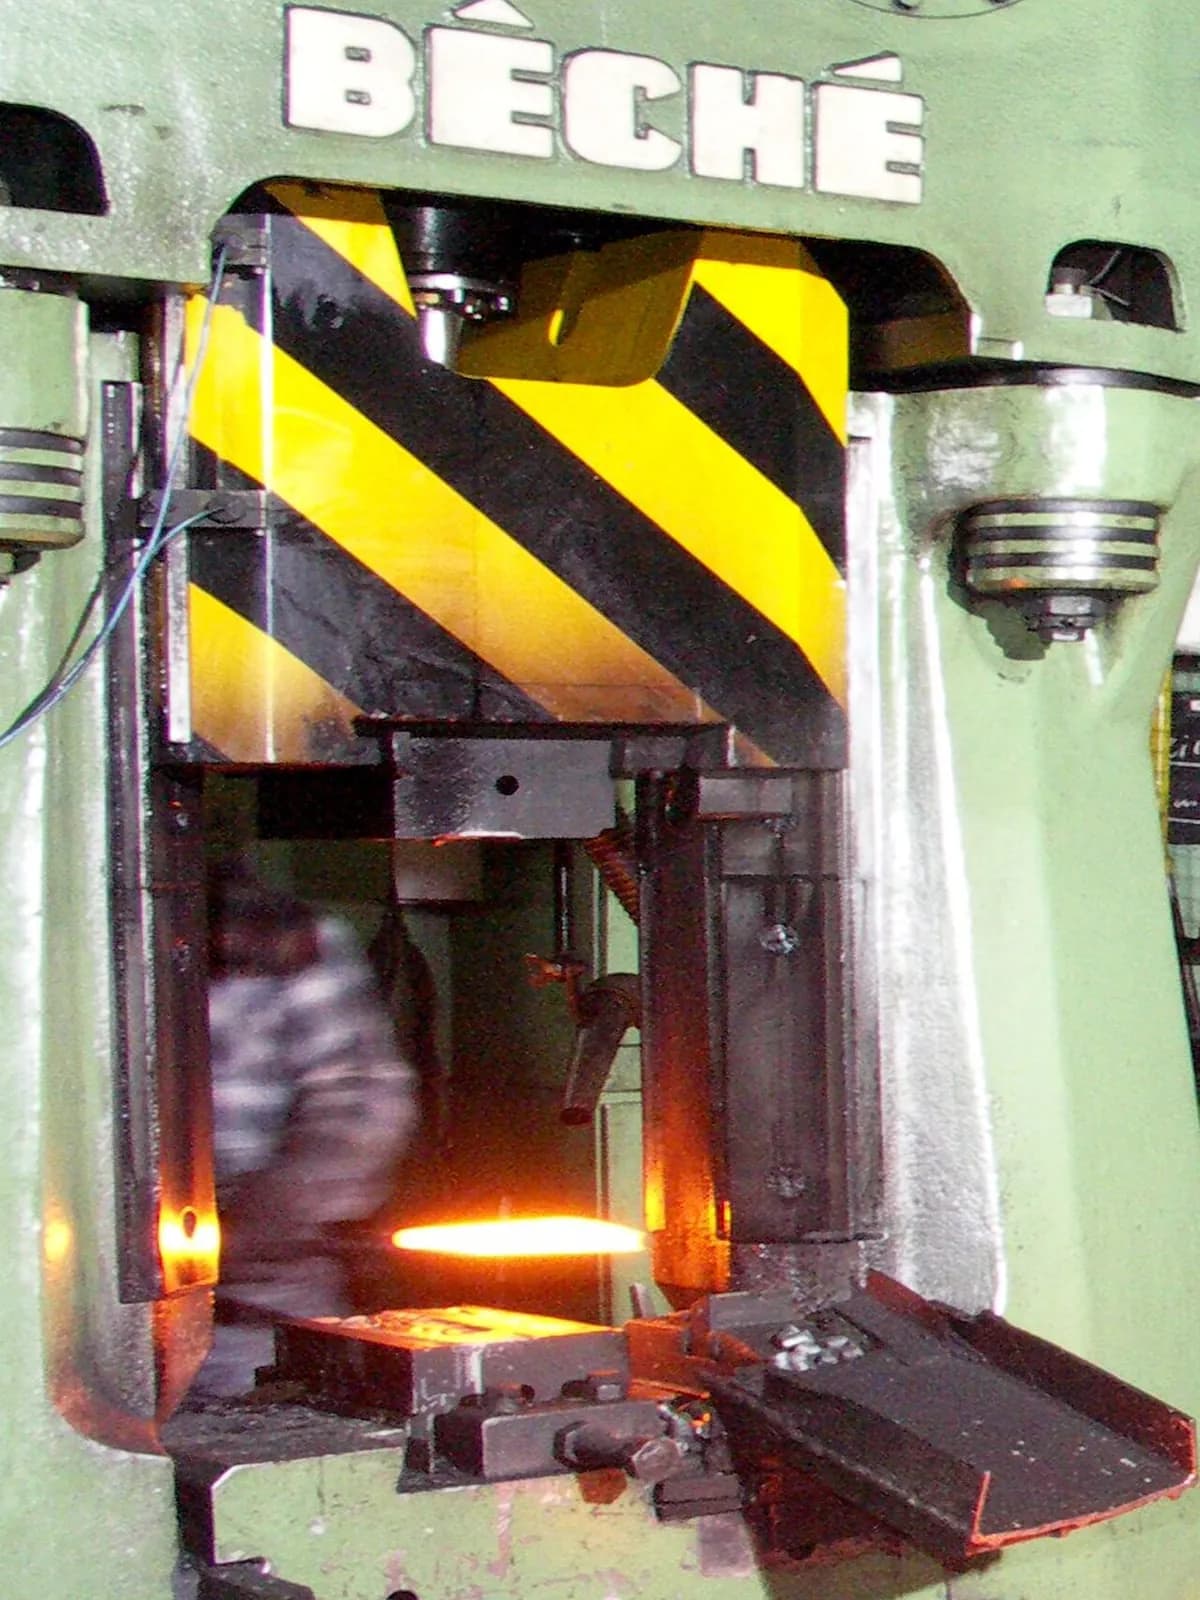
فورجنگ (اوپن ڈائی اور کلوزڈ ڈائی) ایک منٹ میں، MecMade کی طرف سے
یہ کیسے کام کرتا ہے
بلیٹ گرم کریں۔ بلیٹ (بار کا کٹا ہوا ٹکڑا) بھٹی میں جاتا ہے۔ سٹیل عموماً تقریباً 1,100–1,250 °C تک گرم کیا جاتا ہے، جب تک وہ نارنجی پیلا دہکنے اور بہنے جتنا نرم نہ ہو جائے۔
اوپن ڈائی فورجنگ: دبائیں، گھمائیں، دہرائیں۔ چپٹی ڈائیاں (سخت سٹیل کے بلاک) گرم بار کو ایک وقت میں ایک حصہ دباتی یا پیٹتی ہیں۔ مینیپولیٹر (بڑا مشینی گرپر) ضربوں کے بیچ بار کو گھماتا اور سرکاتا ہے۔ آہستہ آہستہ بار کھینچی، چپٹی یا اپسیٹ (چھوٹی اور موٹی دبائی) جاتی ہے۔
کلوزڈ ڈائی فورجنگ: بلیٹ رکھیں۔ بڑے پیمانے کی پیداوار کے لیے گرم بلیٹ نچلی ڈائی پر رکھا جاتا ہے جس میں پرزے کی آدھی شکل کیویٹی کے طور پر ہوتی ہے۔ اوپری ڈائی دوسرا نصف رکھتی ہے۔
ڈائیاں بند کریں۔ ہتھوڑا یا پریس اوپری ڈائی کو ایک سے چند سٹروکوں میں نیچے لاتا ہے۔ دھات کیویٹی کے ہر کونے میں بہہ جاتی ہے۔ فالتو مواد ڈائیوں کے بیچ سے فلیش (فالتو دھات کا پتلا پر) کی صورت میں دب کر نکلتا ہے۔
تراشیں اور مکمل کریں۔ ٹریمنگ پریس فلیش کاٹ دیتا ہے، جو ری سائیکل ہوتی ہے۔ پھر پرزے سے عموماً سکیل (گہری آکسائیڈ جلد) صاف کی جاتی ہے، ہیٹ ٹریٹ کیا جاتا ہے، اور جہاں درست فٹنگ چاہیے وہاں مشین کیا جاتا ہے۔
اہم حقائق
- مواد
- کاربن اور الائے سٹیل، سٹین لیس سٹیل، ایلومینیم، ٹائٹینیم، تانبے کے الائے، نکل سپر الائے
- عام پرزے
- کرینک شافٹ، کنیکٹنگ راڈ، گیئرز، ہاتھ کے اوزار، فلینج، ٹربائن ڈسکیں، جہاز اور جنریٹر کے شافٹ
- پرزے کا سائز
- کلوزڈ ڈائی: چند گرام سے سینکڑوں کلوگرام تک۔ اوپن ڈائی: 100 ٹن سے بڑے شافٹوں اور چھلوں تک
- درستگی
- کلوزڈ ڈائی: تقریباً ±0.5 mm۔ اوپن ڈائی: کئی ملی میٹر، پھر مشین کیا جاتا ہے
- سطح کی تکمیل
- کھردری، سکیل دار جلد؛ شاٹ بلاسٹنگ سے صاف کی جاتی ہے، اہم سطحیں مشین کی جاتی ہیں
- کتنی مقدار کے لیے موزوں
- اوپن ڈائی: اکیلے سے چند درجن تک۔ کلوزڈ ڈائی: ہزاروں سے ملینوں
- ٹولنگ اور مشین کی لاگت
- کلوزڈ ڈائی سیٹ: ہزاروں سے دسیوں ہزار ڈالر۔ بڑے پریس اور ہتھوڑے: ملینوں
- رفتار
- کلوزڈ ڈائی: فی پرزہ چند سیکنڈ سے تقریباً ایک منٹ۔ اوپن ڈائی: دوبارہ گرم کرنے کے ساتھ فی پرزہ منٹ سے گھنٹے
خوبیاں اور حدیں
خوبیاں
- بہت مضبوط اور سخت: گرین شکل کی پیروی کرتا ہے اور چھپے سوراخ نہیں ہوتے
- کلوزڈ ڈائی کا کام بڑے رنوں کے لیے تیز اور دہرائے جانے والا ہے
- اوپن ڈائی بہت بڑے پرزے بنا سکتی ہے جو بہت کم دوسرے عمل بنا سکتے ہیں
- مواد کے لحاظ سے کفایتی: فلیش اور کٹے ٹکڑے ری سائیکل ہوتے ہیں
حدود
- ڈھیلی ٹالرنس اور کھردری جلد، اس لیے زیادہ تر فورجنگز کو کچھ مشیننگ چاہیے
- کلوزڈ ڈائیاں مہنگی ہیں اور بننے میں ہفتے لگتے ہیں، اس لیے چھوٹے بیچ مہنگے ہیں
- گرم کرنے میں بہت توانائی لگتی ہے، اور کام گرم، شور والا اور بھاری ہے
- کھوکھلے اندرونی حصے، انڈرکٹ (لٹکتی شکلیں) اور بہت پتلی دیواریں مشکل یا ناممکن
کہاں استعمال ہوتا ہے
- آٹوموٹیوکرینک شافٹ، کنیکٹنگ راڈ، گیئرز، سٹیئرنگ نکل، پہیوں کے ہب
- ایرو اسپیسلینڈنگ گیئر کے بیم، ٹربائن ڈسکیں، انجن ماؤنٹ، پر کی فٹنگز
- توانائیجنریٹر اور ٹربائن شافٹ، پریشر ویسل کے چھلے، والو باڈیاں، ونڈ ٹربائن فلینج
- اوزار اور ہارڈویئررینچ، ہتھوڑے، پلاس، چھینی
- تیل، گیس اور کان کنیڈرل بٹ باڈیاں، پائپ فلینج، بھاری ہُک، چین کی کڑیاں
اسے کیسے پہچانیں
- پرزے کے گرد پتلی پٹی جہاں فلیش تراشی گئی، اکثر ذرا کھردری یا گرائنڈ کی ہوئی (پارٹنگ لائن)۔
- گول کنارے اور ہلکی ڈھلوان اطراف (ڈرافٹ، ہلکا مخروط پن جو پرزے کو ڈائی سے نکلنے دیتا ہے)۔
- غیر مشین شدہ حصوں پر گہری یا میٹ، ذرا گڑھوں والی جلد، چمکدار مشین شدہ سطحیں صرف وہاں جہاں پرزے جڑتے ہیں۔
- ابھرے حروف یا پارٹ نمبر، ڈائی میں کٹے نشانوں سے نقل شدہ۔
موازنہ کریں
دیکھیں
Scot Forge Company · فورج اوپن ڈائیوں میں دھات کیسے گرم کرتا، دباتا اور گھماتا ہے
Shubham Kola · فورجنگ کی اہم اقسام پہلو بہ پہلو
CFS Forge · کلوزڈ ڈائیوں میں فورج کیا گیا کرینک شافٹ، پھر فلیش تراشی گئی
HBEPRESS · دہکتی انگوٹ پر اوپن ڈائی فورجنگ کا حیران کن پیمانہ
اصل تصاویر دیکھیں
- Wikipedia: Forging — ہتھوڑوں، پریسوں اور گرم فورجنگز کی تصاویر
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- فورجنگ ٹھوس، عموماً سرخ گرم دھات کو دبا کر شکل دیتی ہے؛ کچھ پگھلایا یا کاٹ کر ہٹایا نہیں جاتا۔
- اوپن ڈائیاں بڑے یا اکیلے پرزے آہستہ آہستہ بناتی ہیں؛ کلوزڈ ڈائیاں بڑے پیمانے کی پیداوار کے لیے کیویٹی کی تیزی سے نقل کرتی ہیں۔
- جب پرزہ ٹوٹنا نہیں چاہیے تو فورجنگ چنیں: کرینک شافٹ، لینڈنگ گیئر، ہاتھ کے اوزار۔
بلک فارمنگ میں مزید
تمام 100 عمل
 3.2رولنگدھات کو گھومتے رولوں کے درمیان خلا سے کھینچیںسبق کھولیں
 3.3ایکسٹروژن (ایلومینیم پروفائل اور پلاسٹک پائپ)دھات یا پلاسٹک کو شکل دار ڈائی سے دھکیلیںسبق کھولیں
 3.4وائر ڈرائنگسلاخ کو زیادہ سے زیادہ چھوٹی ڈائیوں سے کھینچیںسبق کھولیں
 3.5کولڈ ہیڈنگتار کو بلینکس میں کاٹ کر ٹھنڈا ہی سر بناناسبق کھولیں
 3.6تھریڈ رولنگ اور ٹیپنگبلینک پر تھریڈ دبائیں، یا سوراخ میں کاٹیں یا دبائیںسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔