

لیزر کٹنگ
مرکوز روشنی ایک تنگ کٹ کو پگھلاتی یا بخارات بناتی ہے
لیزر کٹنگ روشنی کی مرکوز شعاع سے چپٹے مواد میں شکل کا خاکہ کھینچتی ہے، جو اس میں ایک تنگ لکیر پگھلا دیتی ہے۔ بہت سے دھاتی بریکٹ، انکلوژر پینل اور ایکریلک سائن اسی طرح شروع ہوتے ہیں۔ اس کے لیے ٹولنگ نہیں چاہیے: مشین براہ راست ڈرائنگ فائل سے کاٹتی ہے، اس لیے ایک پرزہ بنانا اتنا ہی آسان ہے جتنا ہزار۔
یہ کیسے کام کرتا ہے
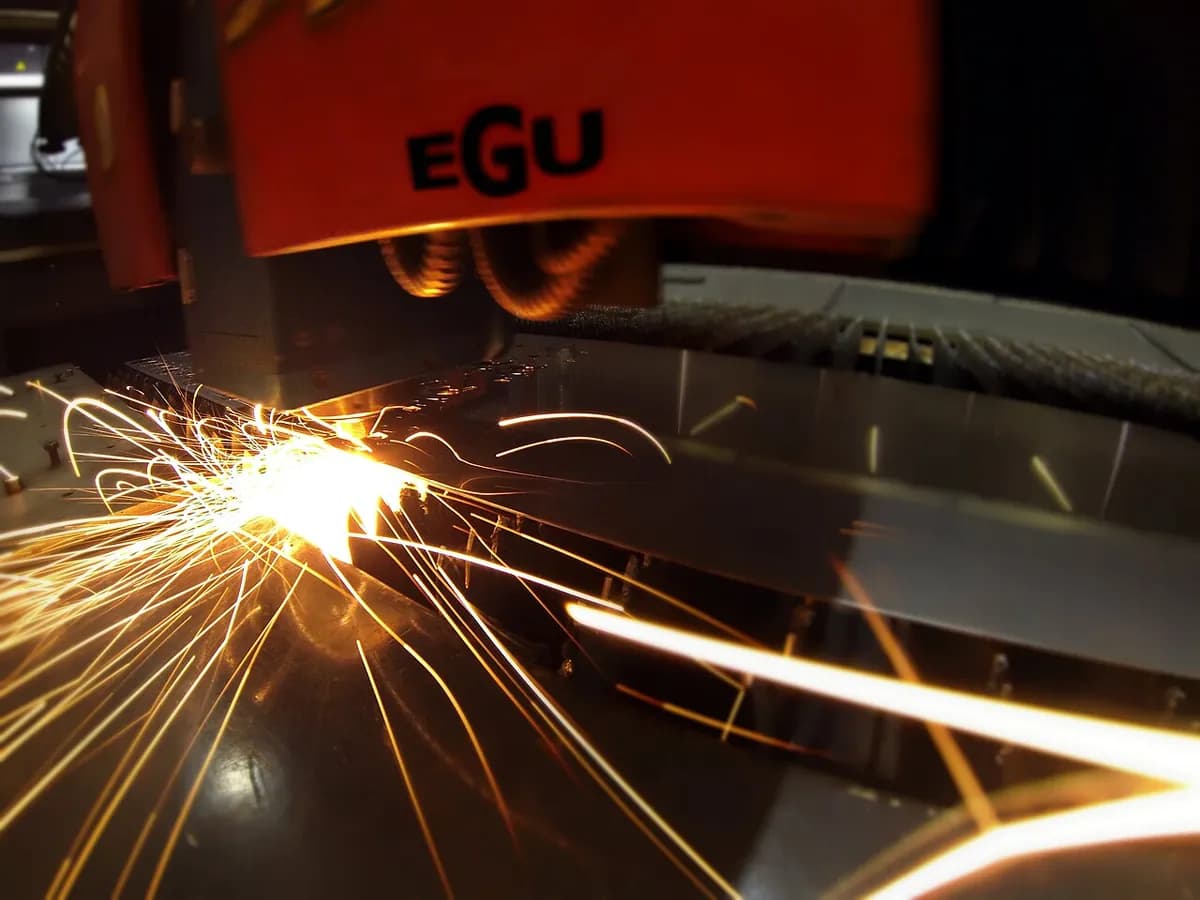
شعاع بنائیں۔ لیزر سورس بجلی کو شدید، نادیدہ انفراریڈ شعاع میں بدلتا ہے۔ فائبر لیزر (شعاع شیشے کے فائبر کے اندر بنتی ہے) دھات کی کٹنگ پر چھائے ہوئے ہیں؛ CO2 لیزر (شعاع گیسوں کے آمیزے سے آتی ہے) لکڑی اور پلاسٹک کے لیے عام ہیں۔
اسے فوکس کریں۔ فائبر کیبل (یا CO2 کے لیے آئینے) شعاع کو کٹنگ ہیڈ تک لے جاتی ہے۔ ایک لینس اسے ملی میٹر کے ایک حصے جتنے چوڑے نقطے میں مرکوز کرتا ہے۔
پگھلائیں۔ اس نقطے پر توانائی اتنی مرکوز ہوتی ہے کہ مواد اپنی پوری موٹائی میں پگھل جاتا ہے، یا جزوی طور پر بخارات بن جاتا ہے۔
پھونک کر نکالیں۔ معاون گیس شعاع کے گرد نوزل سے بہتی ہے اور پگھلی دھات کو کٹ کے نیچے سے چنگاریوں کی صورت میں اڑا دیتی ہے۔ آکسیجن اسٹیل کو جلاتی بھی ہے اور حرارت بڑھاتی ہے؛ نائٹروجن صاف، چمکدار کنارہ چھوڑتی ہے۔
خاکہ کھینچیں۔ CNC نظام (کمپیوٹر نیومیریکل کنٹرول) ہیڈ کو خاکے کے ساتھ چلاتا ہے اور ایک تنگ کرف (کٹ سے بننے والی درز) چھوڑتا ہے۔ ایک سینسر نوزل کو شیٹ سے تقریباً 1 mm اوپر رکھتا ہے۔
زیادہ تر مشینیں نوکیلی سپورٹ پٹیوں کے بستر پر پڑی چپٹی شیٹ کاٹتی ہیں۔ ٹیوب لیزر ہیڈ کے نیچے ٹیوب گھما کر سوراخ، درزیں اور ترچھے سرے کاٹتے ہیں۔
اہم حقائق
- مواد
- ہلکا اور اسٹین لیس اسٹیل، ایلومینیم، تانبا اور پیتل (فائبر لیزر)؛ لکڑی، ایکریلک، گتا، کپڑا اور چمڑا (CO2 لیزر)
- عام پرزے
- بریکٹ، انکلوژر پینل، گسکٹ، سائن اور حروف، شیٹ پر جمائے ہوئے چپٹے پرزے
- پرزے کا سائز
- چپٹی شیٹیں عموماً 1.5 × 3 m یا 2 × 4 m تک؛ عام مشینوں پر اسٹیل تقریباً 25 mm موٹائی تک
- درستگی
- اکثر تقریباً ±0.1 mm
- سطح کی تکمیل
- باریک عمودی لکیروں کے ساتھ ہموار کٹ سطح؛ پتلا حرارت سے متاثرہ علاقہ (ایک پٹی جس کی ساخت حرارت سے بدل گئی ہو)
- کتنی مقدار کے لیے موزوں
- ایک پرزے سے بڑی سیریز تک، بغیر ٹولنگ اور خودکار شیٹ لوڈنگ کے ساتھ
- ٹولنگ اور مشین کی لاگت
- پرزے کے لیے مخصوص ٹولنگ نہیں؛ شوقیہ CO2 کٹر چند ہزار ڈالر کے، صنعتی فائبر مشینیں چند لاکھ ڈالر کی
- رفتار
- پتلی شیٹ میں دسیوں میٹر فی منٹ؛ 20 mm اسٹیل میں تقریباً 1 m/min
خوبیاں اور حدیں
خوبیاں
- ٹولنگ نہیں: ڈرائنگ فائل سے براہ راست کوئی بھی 2D خاکہ
- تنگ کرف اور باریک تفصیل، اکثر تقریباً ±0.1 mm
- پتلی شیٹ میں تیز؛ پرزے نیسٹ کیے جاتے ہیں (شیٹ پر مضبوطی سے جمائے جاتے ہیں) تاکہ مواد بچے
- ایک مشین کئی دھاتیں سنبھالتی ہے، یا CO2 سورس کے ساتھ لکڑی اور پلاسٹک
حدود
- زیادہ تر چپٹی شیٹ اور ٹیوب؛ موٹی پلیٹ سست ہے
- حرارت ایک پتلا بدلا ہوا علاقہ چھوڑتی ہے اور پتلے پرزوں کو موڑ سکتی ہے
- چمکدار تانبے اور پیتل کو فائبر لیزر اور احتیاط چاہیے
- کچھ پلاسٹک، جیسے PVC، زہریلی گیس خارج کرتے ہیں اور انہیں لیزر سے نہیں کاٹنا چاہیے
کہاں استعمال ہوتا ہے
- شیٹ میٹل جاب شاپسبریکٹ، پینل، مشین گارڈ، ایک مرتبہ کے پرزے
- آٹوموٹیوپروٹوٹائپ باڈی پرزے، 5 محور لیزر سے ڈھلے پرزوں کی ٹریمنگ، ایگزاسٹ کے پرزے
- مشینری اور زراعتفریم، فلینج، گسٹ، ماؤنٹنگ پلیٹیں
- فن تعمیر اور سائنآرائشی facade اسکرین، حروف، سیڑھی کے پرزے
- الیکٹرانکساسٹین لیس سولڈر پیسٹ اسٹینسل، پتلے شیلڈنگ پرزے
- میکرز اور ڈیزائنایکریلک ڈسپلے، پلائی ووڈ ماڈل، چمڑے کا سامان
اسے کیسے پہچانیں
- کٹ سطح پر بہت باریک، باقاعدہ عمودی لکیریں (اسٹرائیشن) اور صاف، چوکور کنارہ۔
- کنارے پر چھوٹے ٹیب یا نشان: مائیکرو جوائنٹ، چھوٹے پل جو پرزوں کو شیٹ میں تھامے رکھتے ہیں اور بعد میں توڑ دیے جاتے ہیں۔
- ہر کٹ کی ابتدا پر ایک چھوٹا پیئرس نشان، جہاں شعاع نے پہلی بار سوراخ جلایا، اکثر آخری خاکے سے ذرا ہٹ کر۔
- لکڑی پر بھورا، ذرا جلا ہوا کنارہ؛ ایکریلک پر چمکدار، شعلے سے پالش کیا ہوا کنارہ۔
موازنہ کریں
دیکھیں
Ponoko Laser Cutting · لیزر کٹر کے حصے، سادہ وضاحت کے ساتھ
Small Things · مرکوز روشنی اسٹیل کو کیوں پگھلا سکتی ہے
TRUMPF Inc. · فائبر لیزر 25 mm پلیٹ کاٹتا ہوا، چنگاریوں سمیت
Ray Frith · 3 mm شیٹ کی روزمرہ شاپ فلور کٹنگ
اصل تصاویر دیکھیں
- Wikipedia: Laser cutting — لیزر کٹنگ ہیڈ اور کٹے ہوئے پرزوں کی تصاویر، عمل کے ڈیٹا کے ساتھ
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- لینس شعاع کو ایک چھوٹے نقطے پر مرکوز کرتا ہے جو مواد میں ایک لکیر پگھلا دیتا ہے۔
- معاون گیس پگھلے ہوئے مادے کو اڑا دیتی ہے؛ آکسیجن حرارت بڑھاتی ہے، نائٹروجن کنارہ صاف رکھتی ہے۔
- ٹولنگ نہیں اور تقریباً ±0.1 mm: پتلی سے درمیانی شیٹ میں چپٹے پرزوں کے لیے پہلا انتخاب۔
کٹائی اور غیر روایتی مشیننگ میں مزید
تمام 100 عمل
 6.1پنچنگ اور شیئرنگپنچ شیٹ سے شکلیں ڈائی کے مقابل کاٹتا ہےسبق کھولیں
 6.3پلازما کٹنگانتہائی گرم گیس کی دھار برقی ترسیل والی پلیٹ کو پگھلا کر کاٹ دیتی ہےسبق کھولیں
 6.4واٹر جیٹ کٹنگبہت زیادہ دباؤ کا پانی، عموماً رگڑنے والے مادے کے ساتھ، گھسا کر کاٹ بناتا ہےسبق کھولیں
 6.5وائر EDMپتلے چلتے تار کی چنگاریاں آر پار پروفائل کاٹتی ہیںسبق کھولیں
 6.6سنکر EDMچنگاریاں شکل دار الیکٹروڈ کی نقل بند خانے میں بناتی ہیںسبق کھولیں
 6.7الیکٹرو کیمیکل مشیننگ (ECM)الیکٹرولائسز اوزار کی شکل میں دھات گھلاتی ہےسبق کھولیں
 6.8کیمیکل مشیننگ اور فوٹو کیمیکل ایچنگروشنی سے چھپا ماسک ایچنٹ کو صرف ننگی دھات گھلانے دیتا ہےسبق کھولیں
 6.9الٹراسونک مشیننگارتعاش کرتا اوزار رگڑنے والے دانوں کو سطح میں ٹھونکتا ہےسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔