

وائر EDM
پتلے چلتے تار کی چنگاریاں آر پار پروفائل کاٹتی ہیں
وائر EDM (الیکٹریکل ڈسچارج مشیننگ) پیتل کے ایک پتلے تار سے دھات کاٹتی ہے جو دھات کو چھوتا تک نہیں: ہر سیکنڈ ہزاروں چھوٹی برقی چنگاریاں تار سے چھلانگ لگاتی ہیں اور دھات کو گھلا کر ہٹا دیتی ہیں۔ اس سے پنچنگ اور اسٹیمپنگ ڈائیز کے درست سوراخ، گیئر اور اسپلائن کے پروفائل، اور سخت اسٹیل میں باریک سلاٹ بنتے ہیں۔ چونکہ تار کوئی دباؤ نہیں ڈالتا، اس لیے سختی کوئی مسئلہ نہیں، اور درستگی ملی میٹر کے چند ہزارویں حصے تک پہنچ جاتی ہے۔
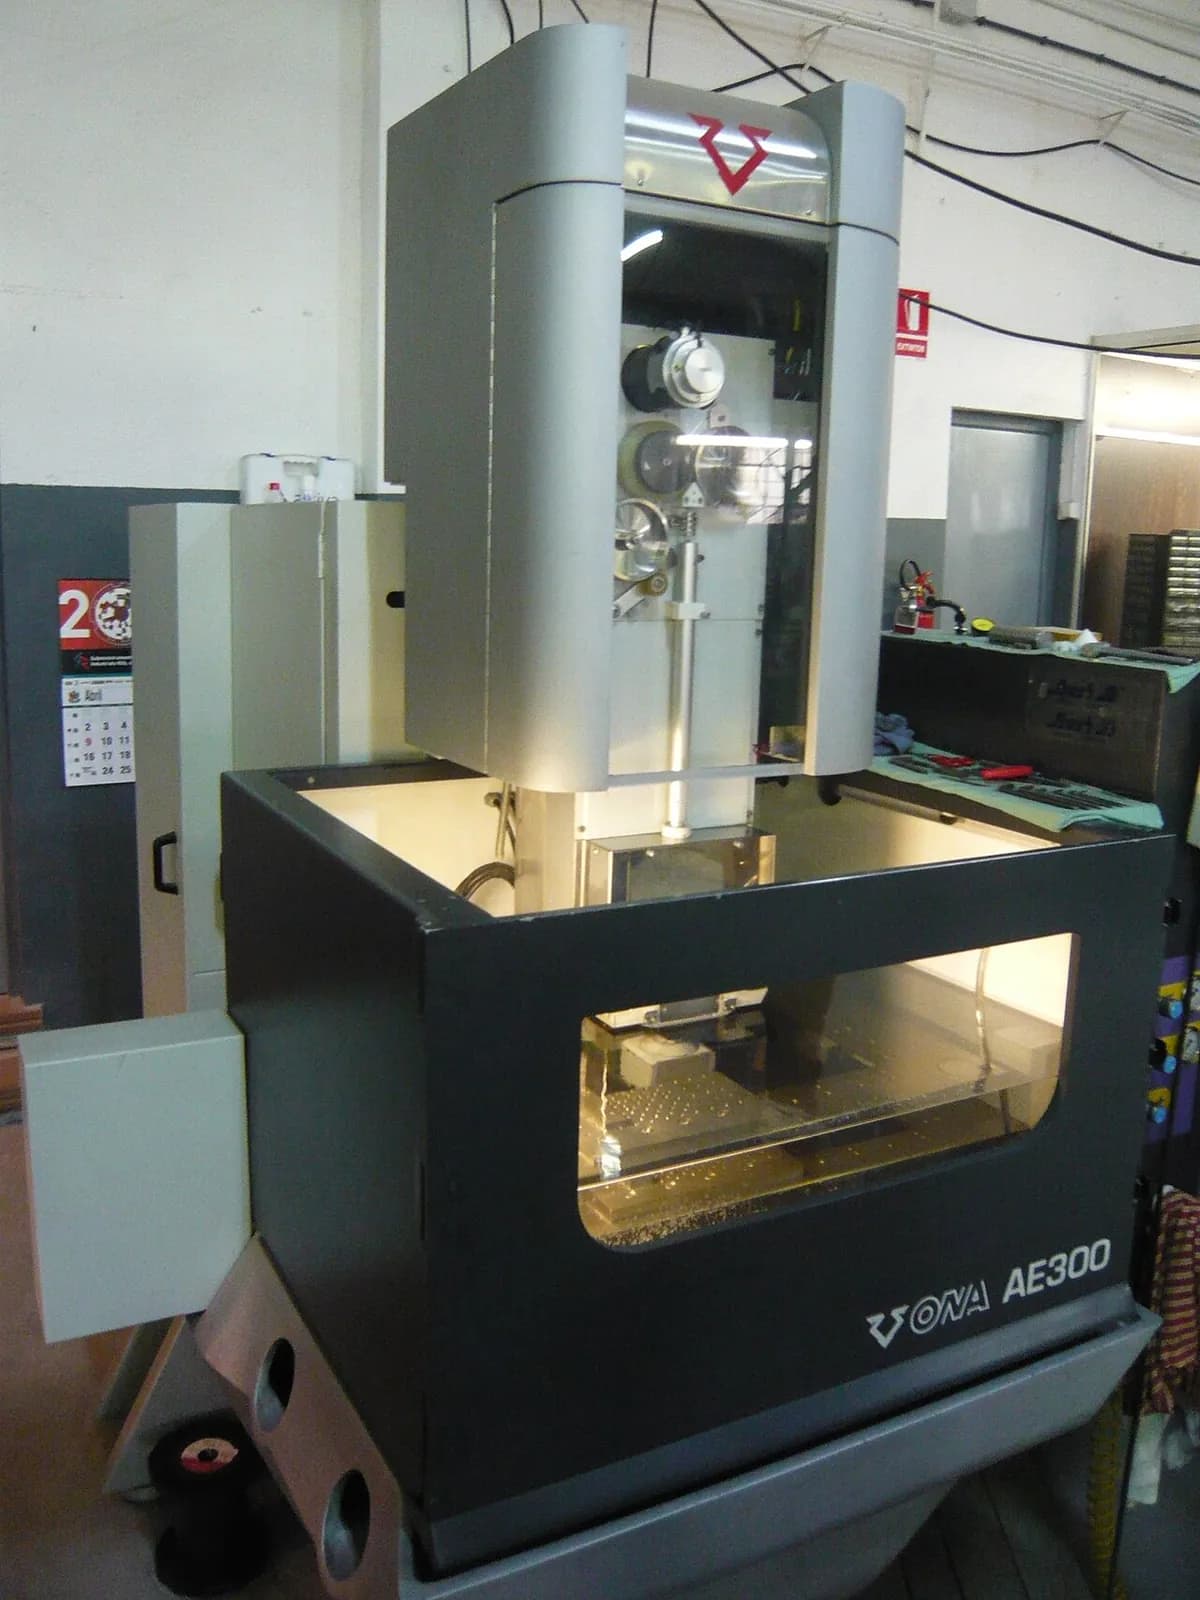
یہ کیسے کام کرتا ہے
تار بھیجیں۔ پیتل کا تار، جو عموماً تقریباً 0.25 mm موٹا ہوتا ہے، اسپول سے کھلتا ہے اور یکساں رفتار سے پرزے میں سے گزرتا ہے، اس لیے کٹائی ہمیشہ تازہ تار کرتا ہے۔
اسے سیدھا رکھیں۔ پرزے کے اوپر اور نیچے لگے درست گائیڈ (اکثر ہیرے کے) تار کو سیدھا اور تنا ہوا رکھتے ہیں۔ گائیڈز کو ایک دوسرے کے مقابلے میں جھکانے سے ڈھلوان دیواریں کٹتی ہیں۔
چنگاری۔ پلس جنریٹر تار (منفی) اور پرزے (مثبت) کے درمیان مختصر وولٹیج پلس لگاتا ہے۔ چنگاریاں اس چھوٹے فاصلے کو پھلانگتی ہیں اور ہر ایک ایک خوردبینی گڑھا پگھلا کر بخارات میں بدل دیتی ہے۔
دھلائی۔ پرزہ ڈی آئنائزڈ پانی (وہ پانی جس کے معدنیات نکال دیے گئے ہوں تاکہ وہ بمشکل بجلی گزارے) میں ڈوبا ہوتا ہے۔ یہ ہر چنگاری سے پہلے فاصلے کو انسولیٹ کرتا ہے، کٹائی کو ٹھنڈا کرتا ہے اور ملبہ بہا لے جاتا ہے۔
خاکے کے ساتھ چلیں۔ CNC ٹیبل پرزے کو یوں حرکت دیتی ہے کہ تار اس کی بیرونی لکیر پر چلتا ہے، کنارے سے یا ڈرل کیے ہوئے ابتدائی سوراخ سے شروع ہو کر؛ استعمال شدہ تار ڈبے میں چلا جاتا ہے۔ جب لوپ بند ہو جاتا ہے تو اندر کا ٹکڑا آزاد ہو کر گر جاتا ہے۔
بہترین درستگی کے لیے مشین عموماً پہلی کٹائی کے بعد ایک سے کئی ہلکی اسکم کٹ لگاتی ہے جو دیوار کو ہموار کرتی ہیں اور سائز درست کرتی ہیں۔
اہم حقائق
- مواد
- کوئی بھی برقی موصل مواد، خاص طور پر سخت مواد: سخت کیا ہوا ٹول اسٹیل، کاربائیڈ، ٹائٹینیم، نکل الائے، تانبا، گریفائٹ
- عام پرزے
- پنچ اور ڈائی کے سوراخ، گیئر اور اسپلائن، ایکسٹروژن ڈائیز، طبی اور ایرو اسپیس پرزے، باریک سلاٹ
- پرزے کا سائز
- تقریباً 300 mm موٹی پلیٹوں تک آر پار کٹائی؛ تار تقریباً 0.02 سے 0.3 mm
- درستگی
- بہت اعلیٰ: اسکم کٹ کے ساتھ چند مائیکرومیٹر (ملی میٹر کے ہزارویں حصے) تک
- سطح کی تکمیل
- باریک، مدھم، ہلکی دھندلی سطح؛ اسکم کٹ کے بعد بہت ہموار
- کتنی مقدار کے لیے موزوں
- ایک ایک پرزہ اور چھوٹی سیریز: ٹولنگ، پروٹوٹائپ، قیمتی پرزے
- ٹولنگ اور مشین کی لاگت
- پرزے کے لیے الگ ٹولنگ نہیں چاہیے؛ تار استعمال ہو کر ختم ہو جاتا ہے؛ مشینیں دسیوں ہزار سے سیکڑوں ہزار ڈالر کی ہوتی ہیں
- رفتار
- سست: اکثر فی پرزہ منٹوں سے گھنٹوں تک؛ مشینیں رات بھر بغیر نگرانی کے چلتی ہیں
خوبیاں اور حدیں
خوبیاں
- بہت اعلیٰ درستگی اور تیز اندرونی کونے
- سختی کوئی مسئلہ نہیں، اس لیے پرزے سخت کرنے کے بعد بھی کاٹے جا سکتے ہیں
- کٹائی کی قوت نہیں: پتلی، نازک دیواریں مڑتی نہیں
- موٹی پلیٹیں اور ڈھلوان دیواریں ایک ہی سیٹ اپ میں
حدود
- ملنگ یا لیزر کے مقابلے میں سست
- صرف برقی موصل مواد
- صرف آر پار کٹائی: تار کو پورا گزرنا پڑتا ہے
- تار خرچ ہو جاتا ہے؛ سطح کی تہہ حرارت سے تھوڑی بدل جاتی ہے
کہاں استعمال ہوتا ہے
- ٹول اور ڈائی بناناپنچ اور ڈائی سیٹ، اسٹیمپنگ اور ایکسٹروژن ڈائیز
- ایرو اسپیسٹربائن ڈسک کے سلاٹ، فر ٹری جڑیں، نکل الائے کے پرزے
- طبیٹائٹینیم کے جراحی اوزار اور امپلانٹ کے پرزے
- مشینریسخت کیے ہوئے شافٹ اور ہب میں گیئر، اسپلائن، کی وے
- الیکٹرانکسلیڈ فریم ڈائیز اور باریک کنیکٹر ٹولنگ
اسے کیسے پہچانیں
- یکساں مدھم، دھندلی بھوری سطح، جس پر اوزار کے نشان یا سمت دار لکیریں نہیں ہوتیں۔
- بہت تیز اندرونی کونے جن کا رداس صرف معمولی سا، تقریباً تار کی موٹائی کا آدھا، ہوتا ہے۔
- موٹے، سخت پرزوں، جیسے ڈائی بلاکس، میں بالکل متوازی یا درست ڈھلوان دیواریں۔
- کبھی کبھی ایک چھوٹا سا نشان جہاں کٹائی شروع اور ختم ہوئی۔
موازنہ کریں
دیکھیں
RAPID DIRECT · چنگاری کے فاصلے اور عمل پر ایک متحرک نظر
wireedmguy · ایک آپریٹر تار، گائیڈز اور پانی کی وضاحت کرتا ہے
ReliableEDM · عام پرزے اور ورکشاپیں وائر EDM کیوں چنتی ہیں
TITANS of CNC MACHINING · ایک اصل ورکشاپ مشین کام کرتے ہوئے، اور ایک ٹکڑا گرتا ہوا
اصل تصاویر دیکھیں
- Wikipedia: Electrical discharge machining — وائر EDM کے سیکشن (تار، ڈی آئنائزڈ پانی، گائیڈز) اور تاریخ کے ساتھ جائزہ
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- تار پرزے کو کبھی نہیں چھوتا: ایک چھوٹے فاصلے کے آر پار چنگاریاں دھات کو گھلا دیتی ہیں۔
- سختی کوئی مسئلہ نہیں، اور درستگی چند مائیکرومیٹر تک پہنچتی ہے۔
- سست ہے اور صرف موصل مواد کی آر پار کٹائی تک محدود، اس لیے اسے درست، سخت یا قیمتی پرزوں کے لیے رکھا جاتا ہے۔
کٹائی اور غیر روایتی مشیننگ میں مزید
تمام 100 عمل
 6.1پنچنگ اور شیئرنگپنچ شیٹ سے شکلیں ڈائی کے مقابل کاٹتا ہےسبق کھولیں
 6.2لیزر کٹنگمرکوز روشنی ایک تنگ کٹ کو پگھلاتی یا بخارات بناتی ہےسبق کھولیں
 6.3پلازما کٹنگانتہائی گرم گیس کی دھار برقی ترسیل والی پلیٹ کو پگھلا کر کاٹ دیتی ہےسبق کھولیں
 6.4واٹر جیٹ کٹنگبہت زیادہ دباؤ کا پانی، عموماً رگڑنے والے مادے کے ساتھ، گھسا کر کاٹ بناتا ہےسبق کھولیں
 6.6سنکر EDMچنگاریاں شکل دار الیکٹروڈ کی نقل بند خانے میں بناتی ہیںسبق کھولیں
 6.7الیکٹرو کیمیکل مشیننگ (ECM)الیکٹرولائسز اوزار کی شکل میں دھات گھلاتی ہےسبق کھولیں
 6.8کیمیکل مشیننگ اور فوٹو کیمیکل ایچنگروشنی سے چھپا ماسک ایچنٹ کو صرف ننگی دھات گھلانے دیتا ہےسبق کھولیں
 6.9الٹراسونک مشیننگارتعاش کرتا اوزار رگڑنے والے دانوں کو سطح میں ٹھونکتا ہےسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔