

سنکر EDM
چنگاریاں شکل دار الیکٹروڈ کی نقل بند خانے میں بناتی ہیں
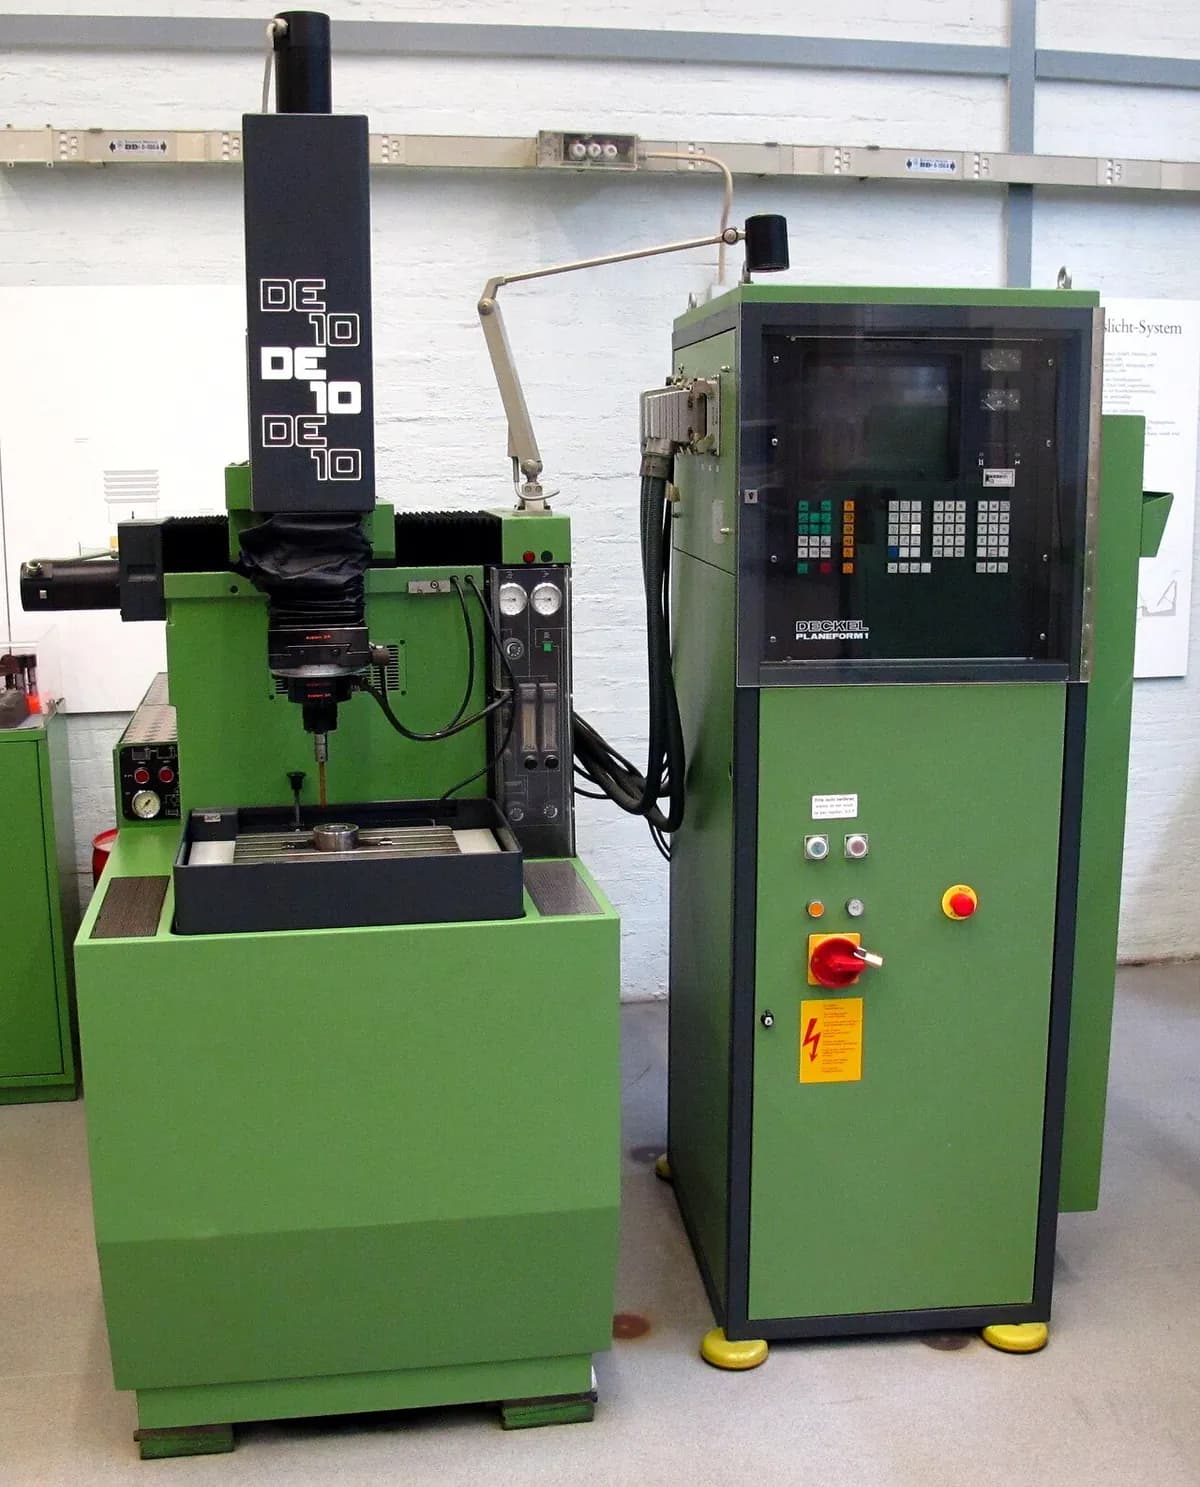
سنکر EDM (الیکٹریکل ڈسچارج مشیننگ، جسے ڈائی سنکنگ یا رام EDM بھی کہتے ہیں) چھوٹی برقی چنگاریوں سے دھات میں شکل دار خانہ جلا کر بناتی ہے۔ گریفائٹ یا تانبے کا الیکٹروڈ، جو خانے کا منفی سانچہ ہوتا ہے (جہاں خانے میں گڑھے چاہییں وہاں ابھار)، اسٹیل کو چھوئے بغیر اس میں اترتا ہے۔ پلاسٹک کے پرزوں کے بہت سے سانچے، جیسے ڈھکن، فون کے کیس اور گاڑی کے اندرونی ٹرم، اپنی گہری پسلیاں اور تیز اندرونی کونے اسی طرح پاتے ہیں۔
یہ کیسے کام کرتا ہے
الیکٹروڈ کو شکل دیں۔ گریفائٹ یا تانبے کے الیکٹروڈ کو خانے کے عین منفی سانچے کی شکل میں ملنگ کیا جاتا ہے، ذرا چھوٹا، تاکہ چنگاری کے خلا کی جگہ رہے۔
ورک پیس کو ڈبو دیں۔ اسٹیل کا بلاک میز پر ڈائی الیکٹرک تیل (برقی طور پر انسولیٹ کرنے والا مائع) کے ٹینک میں رکھا جاتا ہے۔ تیل چنگاری بننے تک کرنٹ روکتا ہے، دھات کو ٹھنڈا کرتا ہے اور ملبہ بہا لے جاتا ہے۔
خلا بند کریں۔ سروو (ایسی موٹر جو اپنی پوزیشن مسلسل درست کرتی رہتی ہے) الیکٹروڈ کو اتنا نیچے لاتا ہے کہ صرف ایک چھوٹا سا خلا بچے، عموماً ملی میٹر کا چند سواں حصہ۔ دونوں کبھی نہیں چھوتے۔
چنگاری۔ پلس جنریٹر مختصر وولٹیج پلس داغتا ہے۔ ہر ایک تیل کو چیر دیتا ہے، اور تقریباً 8,000–12,000 °C کی چنگاری ایک خردبینی گڑھے کو پگھلا کر بخارات بنا دیتی ہے۔
بہا دیں اور آگے بڑھیں۔ پلسوں کے درمیان تیل ملبے کو خلا سے بہا لے جاتا ہے۔ سروو خلا کو مستقل رکھتا ہے جبکہ الیکٹروڈ مزید گہرا اترتا ہے، فی سیکنڈ ہزاروں چنگاریوں کے ساتھ۔
نرمی سے فنش کریں۔ مشین کمزور چنگاریوں پر آ جاتی ہے، اکثر نئے فنشنگ الیکٹروڈ اور چھوٹی گردشی حرکت کے ساتھ۔ چھوٹی چنگاریاں چھوٹے گڑھے چھوڑتی ہیں، جو آخری سائز اور ساخت دیتے ہیں۔
اہم حقائق
- مواد
- کوئی بھی برقی طور پر موصل مواد: سخت کیا ہوا ٹول اسٹیل، ٹنگسٹن کاربائیڈ، ٹائٹینیم، نکل کے ایلوائے، تانبا۔ پلاسٹک، شیشہ یا زیادہ تر سرامک نہیں۔
- عام پرزے
- سانچوں اور ڈائیوں کے خانے، گہری تنگ پسلیاں اور کھانچیں، تیز اندرونی کونے، سخت کیے ہوئے پرزوں میں بند کی وے اور اندرونی ہیکساگون
- پرزے کا سائز
- 1 mm سے چھوٹی خصوصیات سے لے کر تقریباً ایک میٹر چوڑے سانچوں کے بلاکوں کے خانوں تک
- درستگی
- عموماً تقریباً ±0.01 mm؛ محتاط فنشنگ سے چند مائیکرون (ملی میٹر کے ہزارویں حصے)
- سطح کی تکمیل
- مدھم اور باریک گڑھوں والی۔ کھردرا پن Ra (سطح کے ابھاروں کی اوسط اونچائی) رف کرتے وقت تقریباً 10 µm سے فنش کرتے وقت تقریباً 0.2 µm تک۔
- کتنی مقدار کے لیے موزوں
- ایک ایک پرزہ اور ٹولنگ (ہر سانچہ منفرد ہے)؛ معمولی سیریز میں چھوٹے درست پرزے
- ٹولنگ اور مشین کی لاگت
- مشین تقریباً $100,000–500,000؛ ہر شکل کے لیے ایک مخصوص الیکٹروڈ، اکثر کئی (رفنگ اور فنشنگ)
- رفتار
- سست: عموماً 2–400 mm³ دھات فی منٹ؛ سانچے کے خانے میں اکثر گھنٹوں سے دنوں تک لگتے ہیں
خوبیاں اور حدیں
خوبیاں
- سخت اسٹیل اور کاربائیڈ کو اتنی ہی آسانی سے کاٹتی ہے جتنی نرم دھات کو
- کاٹنے کی قوت نہیں، اس لیے پتلی پسلیاں اور باریک تفصیلات بچ جاتی ہیں
- تیز اندرونی کونے اور تقریباً کسی بھی شکل کے گہرے بند خانے
- مشین سے سیدھے یکساں، دہرائے جانے والے ٹیکسچر
حدود
- صرف برقی طور پر موصل مواد پر کام کرتی ہے
- سست: گہرے خانے کے لیے گھنٹے یا دن
- ہر شکل کے لیے مخصوص الیکٹروڈ چاہیے، اور الیکٹروڈ گھستے ہیں
- ایک پتلی ری کاسٹ تہہ (دوبارہ جمی ہوئی، ٹوٹنے والی کھال) چھوڑتی ہے جسے پالش کرنا پڑ سکتا ہے
کہاں استعمال ہوتا ہے
- پلاسٹک انجیکشن سانچےڈھکنوں، ہاؤسنگ، کنیکٹروں اور گاڑی کے اندرونی پرزوں کے خانے
- ڈائی کاسٹنگ اور فورجنگایلومینیم ہاؤسنگ اور فورج کیے ہاتھ کے اوزاروں کی سخت ڈائیاں
- ایرو اسپیسنکل ایلوائے کے ٹربائن بلیڈوں میں شکل دار کولنگ سوراخ
- الیکٹرانکسچھوٹے کنیکٹر پرزوں کے سانچے اور اسٹیمپنگ ڈائیاں
- ٹول روممہنگے پرزوں میں پھنسے ٹوٹے ٹیپ اور ڈرل نکالنا
اسے کیسے پہچانیں
- چھوٹے آپس میں ملتے گڑھوں سے بنی یکساں مدھم، "فراسٹڈ" سطح، جس پر ایک ہی سمت میں چلتے اوزار کے نشان نہیں ہوتے۔
- تیز اندرونی کونے اور گہری، تنگ پسلیاں جہاں کوئی گھومتا کٹر نہیں پہنچ سکتا۔
- مولڈ کیے پلاسٹک پرزوں پر، یکساں باریک دانے دار مدھم ٹیکسچر اکثر چنگاری سے بنے سانچے سے آتا ہے (VDI 3400 ٹیکسچر اسکیل پر درجہ بند)۔
- ورکشاپ میں: گہرے سرمئی گریفائٹ الیکٹروڈ جو پرزے کے درست "منفی سانچے" لگتے ہیں۔
موازنہ کریں
دیکھیں
Practical Machinist · EDM کی بنیادی طبیعیات، ابتدائی لوگوں کے لیے
temmy candra wijaya · الیکٹروڈ، خلا اور چنگاریوں کی اینیمیشن
Defiance Machine · ایک اصلی مشین تیل کے نیچے خانہ جلاتی ہوئی
Sodick Inc. · بغیر نگرانی چلنے کے لیے خودکار الیکٹروڈ تبدیلی
اصل تصاویر دیکھیں
- Wikipedia: Electrical discharge machining — اصول کا خاکہ، سنکر اور وائر EDM مشینیں
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- سنکر EDM تیل میں چھوٹی چنگاریوں سے شکل دار الیکٹروڈ کی نقل کسی بھی موصل دھات میں بناتی ہے، چاہے وہ کتنی ہی سخت ہو۔
- یہ سست ہے اور مخصوص الیکٹروڈ چاہیے، اس لیے سانچوں، ڈائیوں اور ان شکلوں کے لیے فائدہ مند ہے جو اور کسی طرح نہیں بنتیں۔
- تیز اندرونی کونے اور یکساں مدھم، گڑھوں والی سطح تلاش کریں۔
کٹائی اور غیر روایتی مشیننگ میں مزید
تمام 100 عمل
 6.1پنچنگ اور شیئرنگپنچ شیٹ سے شکلیں ڈائی کے مقابل کاٹتا ہےسبق کھولیں
 6.2لیزر کٹنگمرکوز روشنی ایک تنگ کٹ کو پگھلاتی یا بخارات بناتی ہےسبق کھولیں
 6.3پلازما کٹنگانتہائی گرم گیس کی دھار برقی ترسیل والی پلیٹ کو پگھلا کر کاٹ دیتی ہےسبق کھولیں
 6.4واٹر جیٹ کٹنگبہت زیادہ دباؤ کا پانی، عموماً رگڑنے والے مادے کے ساتھ، گھسا کر کاٹ بناتا ہےسبق کھولیں
 6.5وائر EDMپتلے چلتے تار کی چنگاریاں آر پار پروفائل کاٹتی ہیںسبق کھولیں
 6.7الیکٹرو کیمیکل مشیننگ (ECM)الیکٹرولائسز اوزار کی شکل میں دھات گھلاتی ہےسبق کھولیں
 6.8کیمیکل مشیننگ اور فوٹو کیمیکل ایچنگروشنی سے چھپا ماسک ایچنٹ کو صرف ننگی دھات گھلانے دیتا ہےسبق کھولیں
 6.9الٹراسونک مشیننگارتعاش کرتا اوزار رگڑنے والے دانوں کو سطح میں ٹھونکتا ہےسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔