

گیئر کٹنگ (ہوبنگ، شیپنگ)
ہوب یا شیپر کٹر گیئر کے دانت بناتے ہیں
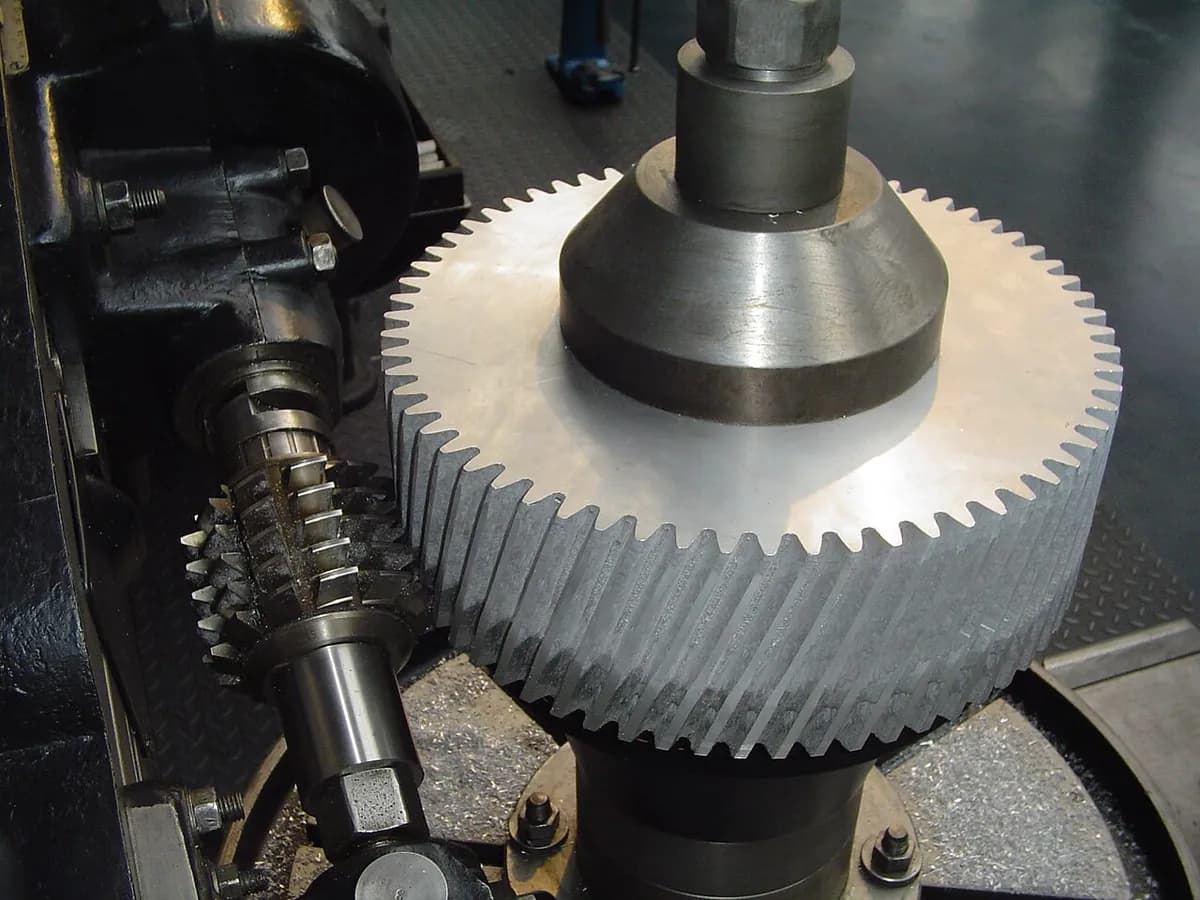
گیئر کٹنگ گول بلینک کو اس کے دانت دیتی ہے۔ دو بنیادی طریقوں میں کٹر اور بلینک ایک ساتھ اس طرح گھومتے ہیں جیسے وہ پہلے ہی ایک دوسرے سے ملتے گیئر ہوں، اس لیے ہر دانت ایک ہی عین خمیدہ پروفائل کے ساتھ نکلتا ہے۔ گاڑی کے گیئر بکس، کارڈ لیس ڈرل یا ونڈ ٹربائن کے گیئرز اسی طرح بنتے ہیں۔
یہ کیسے کام کرتا ہے
بلینک لگائیں۔ گیئر بلینک (پہلے سے سائز میں ٹرن کی گئی ڈسک جس کے بیچ سوراخ ہو) مشین کے گھومتے ورک سپنڈل پر کلیمپ کیا جاتا ہے۔
ہوبنگ: ہوب اور بلینک ہم آہنگی سے گھمائیں۔ ہوب (کیڑے کے سکرو کی شکل کا کٹر، بہت سے کٹنگ دانتوں کے ساتھ) گھومتا ہے جبکہ بلینک مقررہ تناسب سے گھومتا ہے، جیسے کیڑا اپنے گیئر کو چلاتا ہے۔
سطح کے آر پار فیڈ کریں۔ ہوب آہستہ آہستہ بلینک کے محور کے ساتھ چلتا ہے۔ ہر دانت کی جگہ ہر چکر میں ذرا ذرا کٹتی ہے، اس لیے سب دانت ساتھ ساتھ بنتے ہیں۔
گیئر شیپنگ: اوپر نیچے سٹروک۔ ان گیئرز کے لیے جہاں ہوبنگ نہیں پہنچ سکتی، گیئر کی شکل کا کٹر پلینر کی طرح اوپر نیچے چلتا ہے اور ہر نیچے کے سٹروک پر کاٹتا ہے۔
آہستہ آہستہ جالی میں گھمائیں۔ ہر اسٹروک کے درمیان کٹر اور بلینک دونوں تھوڑا تھوڑا گھومتے ہیں، گویا جالی میں ہوں، یہاں تک کہ تمام دانت بن جائیں۔ شیپنگ اندرونی گیئر اور شولڈر (پرزے پر ایک زینہ) کے بالکل ساتھ والے دانت بھی کاٹ سکتی ہے۔
کاٹنے کے بعد کاروں اور مشینوں کے گیئر عموماً ہیٹ ٹریٹ (سخت) کیے جاتے ہیں، اور درست گیئر پھر گرائنڈ یا ہون کیے جاتے ہیں۔
اہم حقائق
- مواد
- اسٹیل (زیادہ تر گیئر)، کاسٹ آئرن، کانسی، پیتل، ایلومینیم، پلاسٹک
- عام پرزے
- اسپر اور ہیلیکل گیئر (سیدھے یا ترچھے دانت)، اسپروکٹ، اسپلائن والے شافٹ، ورم وہیل
- پرزے کا سائز
- چند ملی میٹر کے گھڑی کے گیئر سے لے کر کئی میٹر چوڑے ونڈ ٹربائن اور کان کنی کے گیئر تک
- درستگی
- ہابنگ کے بعد عموماً AGMA 8–10 یا ISO گریڈ 7–9، دانتوں کی خرابی تقریباً 0.01–0.03 mm؛ گرائنڈنگ سے تقریباً ISO 4–5 حاصل ہوتا ہے
- سطح کی تکمیل
- دانتوں کی سطح پر عموماً Ra 1.6–3.2 µm (Ra = اوسط کھردرا پن؛ 1 µm ایک ملی میٹر کا ہزارواں حصہ ہے)
- کتنی مقدار کے لیے موزوں
- ایک گیئر سے لاکھوں تک؛ ایک ہوب ایک ہی دانت کے سائز کے کسی بھی تعداد والے گیئر کاٹ لیتا ہے
- ٹولنگ اور مشین کی لاگت
- ہوب اور شیپر کٹر سینکڑوں سے ہزاروں ڈالر کے ہوتے ہیں؛ CNC گیئر مشینیں لاکھوں ڈالر کی
- رفتار
- کار کے چھوٹے گیئر کے لیے چند سیکنڈ سے تقریباً ایک منٹ؛ کئی میٹر چوڑے گیئر کے لیے کئی گھنٹے
خوبیاں اور حدیں
خوبیاں
- ہر دانت کی شکل درست اور یکساں
- ایک ہی دانت کے سائز کے ساتھ ایک ہوب کئی گیئر سائزوں کے لیے کام آتا ہے
- ہابنگ تیز اور مسلسل ہے، بڑی پیداوار کے لیے مثالی
- شیپنگ اندرونی اور کلسٹر گیئر تک پہنچ جاتی ہے
حدود
- مخصوص اور مہنگی مشینیں
- ہابنگ اندرونی گیئر یا شولڈر کے ساتھ والے دانت نہیں کاٹ سکتی
- شیپنگ سست ہے، کیونکہ ہر اسٹروک کا آدھا حصہ کچھ نہیں کاٹتا
- سخت کیے گئے گیئر کو اعلیٰ ترین درستی کے لیے پھر بھی گرائنڈنگ چاہیے
کہاں استعمال ہوتا ہے
- آٹوموٹیوگیئر باکس کے گیئر، ڈیفرنشل گیئر، اسٹارٹر اور پمپ کے گیئر
- توانائیونڈ ٹربائن گیئر باکس، بڑی صنعتی ڈرائیوز
- مشینریریڈیوسر، کنویئر، مشین ٹول ڈرائیوز
- صارفی اشیاپاور ٹولز، کچن مکسر، سائیکل اور موٹر سائیکل کے اسپروکٹ
- ایرو اسپیسہیلی کاپٹر ٹرانسمیشن، انجن کے معاون گیئر باکس
اسے کیسے پہچانیں
- خمدار (انوولیوٹ) پہلوؤں والے یکساں دانت، وہ پروفائل جو گیئروں کو ہمواری سے ساتھ گھومنے دیتا ہے۔
- ہر دانت کی سطح پر آر پار باریک نشان، اس سمت میں جس میں ہوب چلا تھا۔
- اندرونی گیئر یا شولڈر سے بالکل لگا ہوا گیئر ہابنگ کے بجائے شیپنگ کی طرف اشارہ کرتا ہے۔
موازنہ کریں
دیکھیں
ProdMach · ہابنگ اور شیپنگ کا مبتدیوں کے لیے موازنہ
Evolvent Design · ورکشاپ میں اسپر گیئر کی ہابنگ کے قریبی مناظر
Gleason Corporation · جدید مشین پر چیمفرنگ کے ساتھ پیداواری ہابنگ
Liebherr · ایک بہت بڑی گیئر ہابنگ مشین کام کرتے ہوئے
اصل تصاویر دیکھیں
- Wikipedia: Gear cutting — ہابنگ، شیپنگ، بروچنگ، ملنگ اور فنشنگ کے طریقوں کا جائزہ
- Wikipedia: Hobbing — ہوب اور ہابنگ مشین کی تصویر
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- گیئر کے دانت جنریٹ ہوتے ہیں: کٹر بلینک کے ساتھ ملاپ والے گیئر کی طرح گھومتا ہے۔
- ہابنگ مسلسل اور تیز ہے؛ شیپنگ اوپر نیچے اسٹروک کرتی ہے اور اندرونی گیئر تک پہنچتی ہے۔
- زیادہ تر درست گیئر نرم حالت میں کاٹے جاتے ہیں، پھر سخت کیے جاتے ہیں، پھر گرائنڈ ہوتے ہیں۔
مشیننگ میں مزید
تمام 100 عمل
 5.1شارٹٹرننگ (لیتھ)پرزہ گھومتا ہے؛ سنگل پوائنٹ اوزار اسے کاٹتا ہےسبق کھولیں
 5.2شارٹملنگگھومتا کئی کناروں والا کٹر ساکن پرزے پر حرکت کرتا ہےسبق کھولیں
 5.3شارٹڈرلنگگھومتی ٹوئسٹ ڈرل پرزے میں اترتی ہےسبق کھولیں
 5.4بروچنگدانتوں والی لمبی بار ایک ہی سٹروک میں کھینچی یا دھکیلی جاتی ہےسبق کھولیں
 5.6نرلنگسخت پہیے گھومتے پرزے میں گرفت کا نمونہ دباتے ہیںسبق کھولیں
 5.7گرائنڈنگسخت دانوں کا تیز پہیہ سطح کو چھیلتا ہےسبق کھولیں
 5.8ہوننگپتھر بور کے اندر گھومتے اور رگڑتے ہیںسبق کھولیں
 5.9سپر فنشنگ اور پالشنگباریک پتھر یا بف آخری خردبینی ابھار ہٹا دیتے ہیںسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔