

ہاٹ آئسوسٹیٹک پریسنگ (HIP)
سوراخ بند کرنے کے لیے گرم آرگن سے ہر طرف سے دبائیں
ہاٹ آئسوسٹیٹک پریسنگ (HIP) تیار یا تقریباً تیار پرزوں کو پریشر ویسل میں رکھ کر گرم آرگن گیس سے دباتی ہے۔ دباؤ ہر سمت سے یکساں پڑتا ہے (“آئسوسٹیٹک”)، اس لیے چھپے ہوئے سوراخ بیٹھ کر جڑ جاتے ہیں اور شکل وہی رہتی ہے۔ جیٹ انجن کے ٹربائن بلیڈ اور 3D پرنٹ کیے ٹائٹینیم امپلانٹ معمول کے مطابق اسی طرح ٹریٹ کیے جاتے ہیں۔
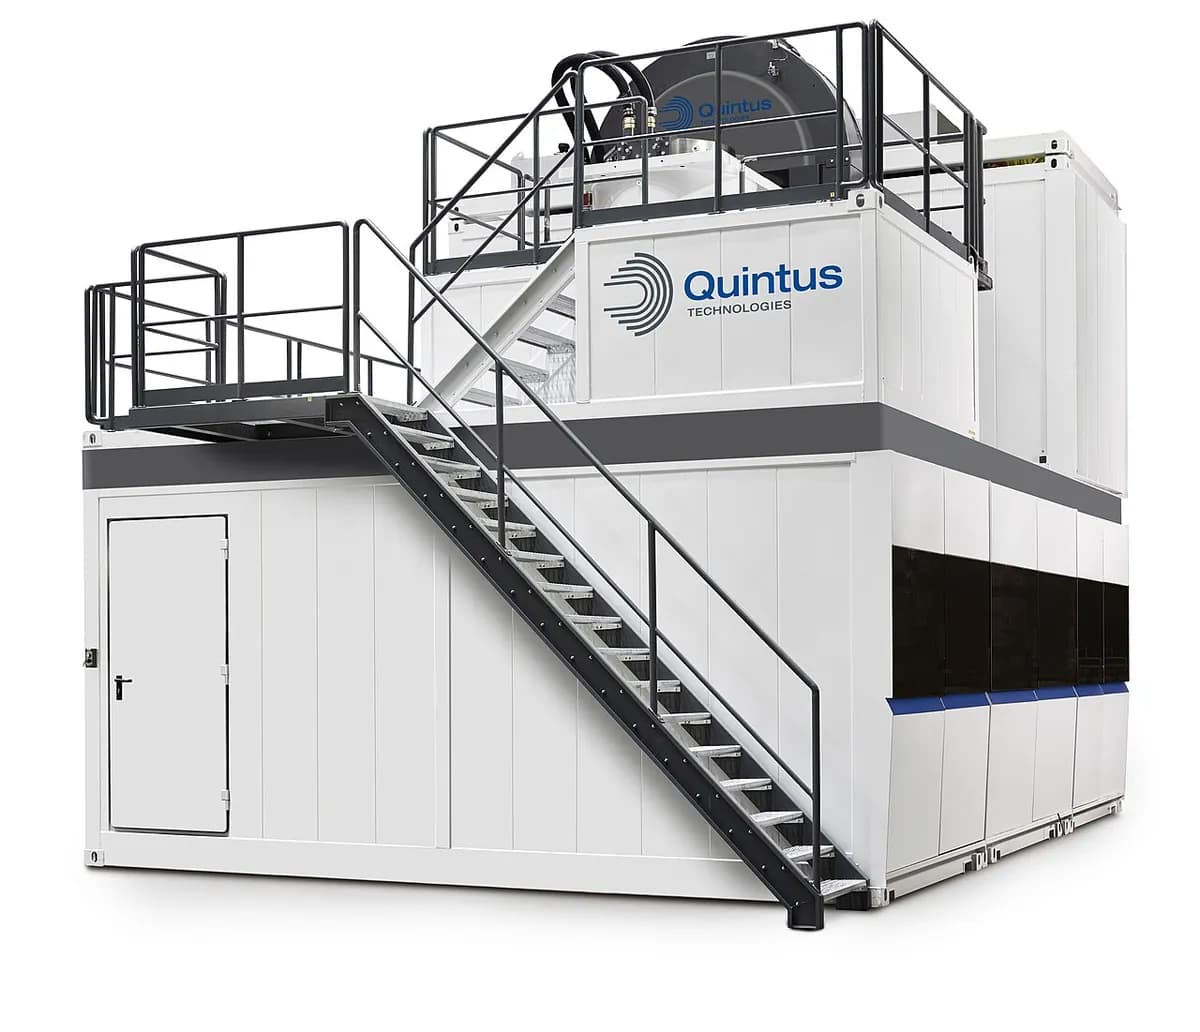
یہ کیسے کام کرتا ہے
لوڈ کریں اور سیل کریں۔ پرزے فکسچر پر اندر جاتے ہیں، اور ویسل موٹے اسٹیل پلگ سے بند کیا جاتا ہے؛ بڑی یونٹوں میں بھاری فریم پلگوں کو اپنی جگہ رکھتا ہے۔ لوڈ کاسٹنگ، 3D پرنٹ کیے پرزے، یا اسٹیل کین میں بند دھاتی پاؤڈر ہو سکتا ہے۔
آرگن بھریں۔ ہوا نکال دی جاتی ہے، اور کمپریسر آرگن بھرتا ہے، ایک بے اثر گیس جو گرم دھات سے ردعمل نہیں کرتی۔
گرم کریں اور دباؤ بڑھائیں۔ حرارتی ڈھال کے اندر بھٹی پرزوں کو اسٹیل، ٹائٹینیم اور نکل الائے کے لیے تقریباً 900–1,250 °C تک لاتی ہے (ایلومینیم کے لیے تقریباً 500 °C)۔ قید گیس گرم ہونے سے اس کا دباؤ عموماً 100–200 MPa تک بڑھ جاتا ہے، یعنی فضائی دباؤ سے تقریباً 1,000–2,000 گنا۔
ٹھہرائیں۔ عموماً 2–4 گھنٹے تک گرم دھات اتنی نرم رہتی ہے کہ اپنے سوراخوں میں کریپ کرے (بہت آہستہ بہے)۔ سوراخوں کی دیواریں چھوتی ہیں اور ڈفیوژن (ایٹموں کے آر پار سرکنے) سے جڑ جاتی ہیں، اور ٹھوس دھات بچتی ہے۔ سطح تک کھلے سوراخ بند نہیں ہو سکتے، کیونکہ گیس ان میں گھس جاتی ہے۔
ٹھنڈا کریں اور نکالیں۔ بھٹی ٹھنڈی ہوتی ہے، آرگن دوبارہ استعمال کے لیے واپس لی جاتی ہے، اور پرزے اسی شکل میں، بنیادی طور پر مکمل کثافت کے ساتھ نکلتے ہیں۔ پاؤڈر کین پھر مشیننگ یا تیزاب سے ہٹائے جاتے ہیں۔
اہم حقائق
- مواد
- ٹائٹینیم، نکل الائے، اسٹیل اور ایلومینیم کی کاسٹنگ اور 3D پرنٹ کیے پرزے؛ بند کین میں دھاتی پاؤڈر؛ تکنیکی سیرامکس
- عام پرزے
- ٹربائن بلیڈ، طبی امپلانٹ، والو باڈیز، ٹول اسٹیل کے بلاک، پرنٹ کیے دھاتی پرزے
- پرزے کا سائز
- چھوٹے امپلانٹ سے کئی ٹن کے پرزوں تک؛ سب سے بڑے ویسل میں تقریباً 2 m چوڑے لوڈ آتے ہیں
- درستگی
- شکل برقرار رہتی ہے؛ پرزے صرف اپنے سوراخوں کے حجم کے برابر سکڑتے ہیں، کاسٹنگ کے لیے عموماً فیصد کا بہت چھوٹا حصہ
- سطح کی تکمیل
- جیسی تھی ویسی رہتی ہے: HIP سطح کو نہیں چھوتی
- کتنی مقدار کے لیے موزوں
- کوئی بھی: ایک پرزہ یا بھٹی کا پورا لوڈ، اکثر مخصوص HIP سروس کمپنیاں چلاتی ہیں
- ٹولنگ اور مشین کی لاگت
- پرزے کے لیے مخصوص ٹولنگ نہیں؛ مشینیں لاکھوں ڈالر (لیب یونٹ) سے کروڑوں ڈالر (پیداواری یونٹ) تک
- رفتار
- ایک سائیکل عموماً گرم کرنے اور ٹھنڈا کرنے سمیت 6–12 گھنٹے لیتا ہے؛ تیز ٹھنڈک والی یونٹوں میں کم
خوبیاں اور حدیں
خوبیاں
- اندرونی سوراخ ختم کرتی ہے، بنیادی طور پر 100% کثافت تک پہنچتی ہے
- فیٹیگ لائف (بار بار کے بوجھ کے خلاف مزاحمت) اور بھروسے میں بڑا اضافہ
- پرزے کے لیے مخصوص ٹولنگ نہیں: ویسل میں سمانے والی کوئی بھی شکل چلے گی
- پاؤڈر کو ٹھوس پرزے میں بدل سکتی ہے، یا دو دھاتیں جوڑ سکتی ہے
حدود
- سطح سے جڑے سوراخ بند نہیں کر سکتی
- طویل، مہنگے سائیکل، عموماً کاسٹنگ یا پرنٹنگ کے بعد اضافی مرحلہ
- بہت مہنگی مشینیں، اس لیے زیادہ تر کمپنیاں سروس فراہم کنندہ استعمال کرتی ہیں
- پاؤڈر کین لاگت بڑھاتے ہیں اور انہیں مشین سے کاٹ کر یا گھول کر ہٹانا پڑتا ہے
کہاں استعمال ہوتا ہے
- ایرو اسپیسکاسٹ ٹربائن بلیڈ اور وینز، انجن کی ساختی کاسٹنگ
- طبیکاسٹ یا 3D پرنٹ کیے ٹائٹینیم اور کوبالٹ-کروم کے کولہے اور گھٹنے کے امپلانٹ
- ایڈیٹو مینوفیکچرنگپرنٹ کیے ٹائٹینیم اور نکل الائے پرزوں کے لیے معیاری پوسٹ ٹریٹمنٹ
- تیل، گیس اور توانائیHIP سے پاؤڈر سے بنے والو باڈیز، پمپ کے پرزے اور مینی فولڈ
- ٹولنگباریک، یکساں ساخت والے پاؤڈر ٹول اسٹیل اور ہائی اسپیڈ اسٹیل
اسے کیسے پہچانیں
- HIP کوئی نظر آنے والا نشان نہیں چھوڑتی: پرزہ بالکل ویسا ہی لگتا ہے جیسی کاسٹنگ یا پرنٹ وہ تھا۔
- ثبوت اندر ہے: کٹا اور پالش کیا ہوا حصہ، یا ایکس رے، کوئی سوراخ نہیں دکھاتا۔
- HIP سے پاؤڈر سے بنے بڑے پرزوں پر ہر طرف مشین سے تراشی سطحیں نظر آتی ہیں، کیونکہ اسٹیل کین کاٹ کر ہٹایا گیا تھا؛ ڈرائنگز اور سرٹیفکیٹ اکثر “HIPed” لکھتے ہیں۔
موازنہ کریں
دیکھیں
Everyday Metallurgy · حرارت اور یکساں دباؤ اندرونی سوراخ کیوں بند کرتے ہیں
Quintus Technologies · ویسل، بھٹی اور آرگن سائیکل، مشین بنانے والے کی طرف سے
Hiperbaric · ایک مکمل حرارت، دباؤ اور ٹھنڈک سائیکل کی اینیمیشن
TWI Ltd · کین میں بند پاؤڈر ٹھوس، تقریباً حتمی پرزہ کیسے بنتا ہے
اصل تصاویر دیکھیں
- Wikipedia: Hot isostatic pressing — تاریخ، عام دباؤ، درجہ حرارت اور استعمال؛ چند تصاویر
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- HIP پرزوں کو گرم آرگن سے ہر طرف سے ایک ساتھ دباتی ہے، اس لیے شکل برقرار رہتی ہے۔
- یہ اندرونی سوراخ بند کرتی ہے، جس سے بنیادی طور پر مکمل کثافت اور کہیں طویل فیٹیگ لائف ملتی ہے۔
- یہ طویل، مہنگا بیچ مرحلہ ہے، وہاں استعمال ہوتا ہے جہاں پرزے کو ناکام نہیں ہونا چاہیے۔
پاؤڈر اور سیرامکس میں مزید
تمام 100 عمل
 9.1پاؤڈر میٹالرجی (پریس اور سنٹر)پاؤڈر کو ڈائی میں دبائیں، پھر بیلٹ بھٹی میں سنٹر کریںسبق کھولیں
 9.2میٹل انجیکشن مولڈنگ (MIM)پاؤڈر اور بائنڈر کا پیسٹ ڈھالیں، بائنڈر ہٹائیں، سنٹر کریںسبق کھولیں
 9.4اسپارک پلازما سنٹرنگ (SPS)پلسڈ کرنٹ دبائی ہوئی گریفائٹ ڈائی کو منٹوں میں گرم کرتا ہےسبق کھولیں
 9.5مائیکرو ویو سنٹرنگمائیکرو ویوز پرزے کو اندر سے گرم کرتی ہیںسبق کھولیں
 9.6سول جیل پروسیسنگمائع جیل بن کر جمتا ہے، پھر خشک کیا جاتا اور فائر کیا جاتا ہےسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔