

پاؤڈر میٹالرجی (پریس اور سنٹر)
پاؤڈر کو ڈائی میں دبائیں، پھر بیلٹ بھٹی میں سنٹر کریں
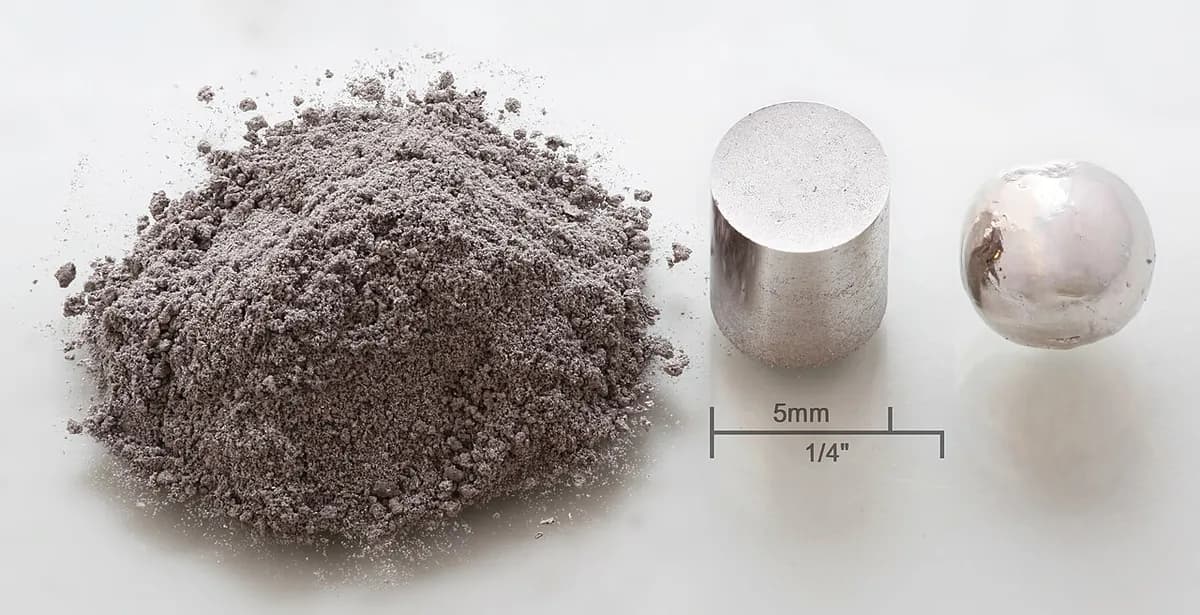
پاؤڈر میٹالرجی دھات کو پگھلائے بغیر دھاتی پرزے بناتی ہے: آپ باریک پاؤڈر کو ڈائی میں دباتے ہیں، پھر اسے اس وقت تک گرم کرتے ہیں جب تک ذرات جڑ نہ جائیں۔ کورڈ لیس ڈرل کے چھوٹے گیئر اور ڈیسک پنکھوں کی تیل بھری کانسی کی بشنگ اسی طرح بنتی ہیں۔ یہ لاکھوں کی تعداد میں چھوٹے، درست دھاتی پرزے بنانے کے سستے ترین طریقوں میں سے ایک ہے۔
یہ کیسے کام کرتا ہے
ملائیں۔ باریک دھاتی پاؤڈر، جس کے دانے زیادہ تر 0.15 mm سے کم ہیں (تقریباً آٹے جیسے)، گریفائٹ یا تانبے جیسے الائے پاؤڈروں سے ملایا جاتا ہے۔ تقریباً 0.5–1% موم کی چکنائی ملائی جاتی ہے تاکہ پاؤڈر ڈائی میں پھسلے۔
بھریں۔ فیڈ شو ڈائی کے اوپر سرکتا ہے اور کیویٹی (شکل دینے والی کھوکھلی جگہ) میں پاؤڈر گراتا ہے۔ نچلا پنچ طے شدہ گہرائی پر ہوتا ہے، اس لیے ہر بھراؤ میں یکساں مقدار آتی ہے۔
دبائیں۔ اوپری اور نچلے پنچ پاؤڈر کو دونوں سروں سے تقریباً 400–800 MPa (4–8 ٹن فی مربع سینٹی میٹر) پر دباتے ہیں۔ نتیجہ “گرین” پرزہ ہے: پوری شکل، مگر صرف باہم پھنسے دانوں سے تھاما ہوا، اس لیے تقریباً چاک جتنا نازک۔
باہر نکالیں۔ نچلا پنچ اوپر اٹھتا ہے اور پرزے کو باہر دھکیلتا ہے۔ فیڈ شو واپسی پر دوبارہ بھرنے کے لیے اسے ایک طرف ہٹا دیتا ہے، اس لیے پریس ہر چند سیکنڈ میں ایک پرزہ بناتی ہے۔
سنٹر کریں۔ جالی دار بیلٹ پرزوں کو حفاظتی گیس (گیس جو آکسیڈیشن، یعنی زنگ کے پیچھے کے ردعمل، کو روکتی ہے) سے بھری لمبی بھٹی میں لے جاتی ہے۔ پہلے چکنائی جل جاتی ہے۔ پھر لوہے اور اسٹیل کے لیے تقریباً 1,120 °C پر ایٹم ہر رابطے کے نقطے پر آر پار سرکتے ہیں (ڈفیوژن) اور ذرات کے درمیان ٹھوس “گردنیں” اگاتے ہیں۔
ضرورت ہو تو فنش کریں۔ بہت سے پرزے بھٹی سے نکلتے ہی تیار ہوتے ہیں۔ دوسروں کو تنگ ناپ کے لیے سائزنگ پریس، خود چکنائی والی بیئرنگ کے لیے تیل میں بھگونا، سختی کے لیے ہیٹ ٹریٹمنٹ، یا پہلو کے سوراخوں اور تھریڈ کے لیے مشیننگ ملتی ہے۔
اہم حقائق
- مواد
- زیادہ تر لوہا اور اسٹیل؛ اسٹین لیس اسٹیل، کانسی، پیتل، تانبا، ایلومینیم، مقناطیسی الائے اور ٹنگسٹن کاربائیڈ بھی
- عام پرزے
- گیئر، اسپروکٹ، کیم، بشنگ، تالے کے پرزے، مقناطیس، فلٹر
- پرزے کا سائز
- عموماً چند گرام سے تقریباً 2 kg، زیادہ تر ہتھیلی کے سائز کے؛ پریس کی قوت سطح کے رقبے کو محدود کرتی ہے
- درستگی
- سنٹر شدہ حالت میں تقریباً ±0.05–0.1 mm؛ سائزنگ پریس کے بعد اس سے تنگ
- سطح کی تکمیل
- باریک دھندلا سرمئی، تقریباً Ra 1–3 µm (Ra سطح کے ابھاروں کی اوسط اونچائی ہے)
- کتنی مقدار کے لیے موزوں
- بڑی پیداوار: عموماً سالانہ تقریباً 10,000 سے لاکھوں پرزے
- ٹولنگ اور مشین کی لاگت
- ڈائی سیٹ تقریباً 10,000–100,000 ڈالر؛ پریسیں اور بھٹیاں لاکھوں سے کروڑوں ڈالر کی
- رفتار
- فی پریس تقریباً 10–30 پرزے فی منٹ؛ بھٹی کا سفر تقریباً 1–3 گھنٹے لیتا ہے مگر مسلسل چلتا ہے
خوبیاں اور حدیں
خوبیاں
- تقریباً تیار شکل: مشیننگ کم یا بالکل نہیں اور کباڑ بہت کم
- بڑی پیداوار میں فی پرزہ کم لاگت
- ایسے آمیزے بناتی ہے جو پگھلانے سے ممکن نہیں، جیسے تانبا-ٹنگسٹن یا بلٹ ان سوراخوں والی دھات
- پرزے سے پرزے تک بہت دہرانے کے قابل
حدود
- بچے ہوئے سوراخ (اکثر حجم کا 5–15%) پرزوں کو ٹھوس اسٹیل سے کمزور بناتے ہیں
- ڈائی سیٹ مہنگے ہیں، اس لیے چھوٹے بیچ شاذ ہی فائدہ دیتے ہیں
- شکلوں کو ڈائی سے سیدھا نکلنا ہوتا ہے: انڈرکٹ یا پہلو کے سوراخ نہیں
- سائز اور اونچائی پریس کی قوت اور پاؤڈر کے یکساں بھرنے سے محدود ہے
کہاں استعمال ہوتا ہے
- آٹوموٹیوآئل پمپ کے گیئر، ٹائمنگ اسپروکٹ، والو ٹائمنگ روٹر، گیئر باکس سنکرونائزر ہب
- پاور ٹولز اور گھریلو آلاتپلینیٹری گیئر؛ ڈرل، پنکھوں اور مکسروں میں خود چکنائی والی بشنگ
- تالے اور ہارڈ ویئرتالے کے کیم، لیور، لیچ کے پرزے
- برقینرم مقناطیسی موٹر کور، فیرائٹ اور ریئر ارتھ مقناطیس
- فلٹرمسام دار کانسی اور اسٹین لیس اسٹیل کے فلٹر، ایئر والو پر مفلر
- کٹنگ ٹولزٹنگسٹن کاربائیڈ انسرٹ اور ڈرل کی نوکیں
اسے کیسے پہچانیں
- یکساں دھندلی سرمئی سطح؛ عدسے کے نیچے آپ کو ننھے سوراخ نظر آ سکتے ہیں۔
- منشور جیسی شکلیں: خاکہ اوپر سے نیچے ایک جیسا رہتا ہے، چپٹی سطحوں اور زینوں کے ساتھ صرف دبانے کی سمت میں۔
- کانسی کی بشنگ جو ذرا چکنی محسوس ہوتی ہیں، کیونکہ ان کے سوراخ تیل تھامتے ہیں۔
- چیمفر جو کنارے پر ننھی چپٹی جگہ پر ختم ہوتے ہیں، کیونکہ چاقو جیسا تیز پنچ کا کنارہ ٹوٹ جاتا۔
موازنہ کریں
دیکھیں
MPIF Videos · پاؤڈر سے تیار پرزے تک پورا راستہ، صنعتی ایسوسی ایشن کی طرف سے
Simeko AG · بھٹی کے اندر ذرات کے درمیان کیا ہوتا ہے
Comtec Mfg., Inc. · اصل کمپیکشن پریسیں، سنٹرنگ بھٹی اور تیار پرزے
GKN Powder Metallurgy · دھاتی پاؤڈر خود کیسے بنتا ہے، اور جدید پیداواری لائنیں
اصل تصاویر دیکھیں
- Wikipedia: Powder metallurgy — عمل کا جائزہ، سنٹر شدہ پرزوں کی تصاویر کے ساتھ
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- پاؤڈر کو شکل میں دبائیں، پھر اسے پگھلاؤ سے نیچے گرم کریں تاکہ ذرات جڑ جائیں۔
- سادہ خاکے والے چھوٹے پرزوں کے لیے بہترین، جو لاکھوں کی تعداد میں تقریباً بغیر ضیاع کے بنتے ہیں۔
- بچے ہوئے سوراخ کچھ مضبوطی لیتے ہیں، مگر وہی خود چکنائی والی بیئرنگ اور فلٹر ممکن بناتے ہیں۔
پاؤڈر اور سیرامکس میں مزید
تمام 100 عمل
 9.2میٹل انجیکشن مولڈنگ (MIM)پاؤڈر اور بائنڈر کا پیسٹ ڈھالیں، بائنڈر ہٹائیں، سنٹر کریںسبق کھولیں
 9.3ہاٹ آئسوسٹیٹک پریسنگ (HIP)سوراخ بند کرنے کے لیے گرم آرگن سے ہر طرف سے دبائیںسبق کھولیں
 9.4اسپارک پلازما سنٹرنگ (SPS)پلسڈ کرنٹ دبائی ہوئی گریفائٹ ڈائی کو منٹوں میں گرم کرتا ہےسبق کھولیں
 9.5مائیکرو ویو سنٹرنگمائیکرو ویوز پرزے کو اندر سے گرم کرتی ہیںسبق کھولیں
 9.6سول جیل پروسیسنگمائع جیل بن کر جمتا ہے، پھر خشک کیا جاتا اور فائر کیا جاتا ہےسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔