

میٹل انجیکشن مولڈنگ (MIM)
پاؤڈر اور بائنڈر کا پیسٹ ڈھالیں، بائنڈر ہٹائیں، سنٹر کریں
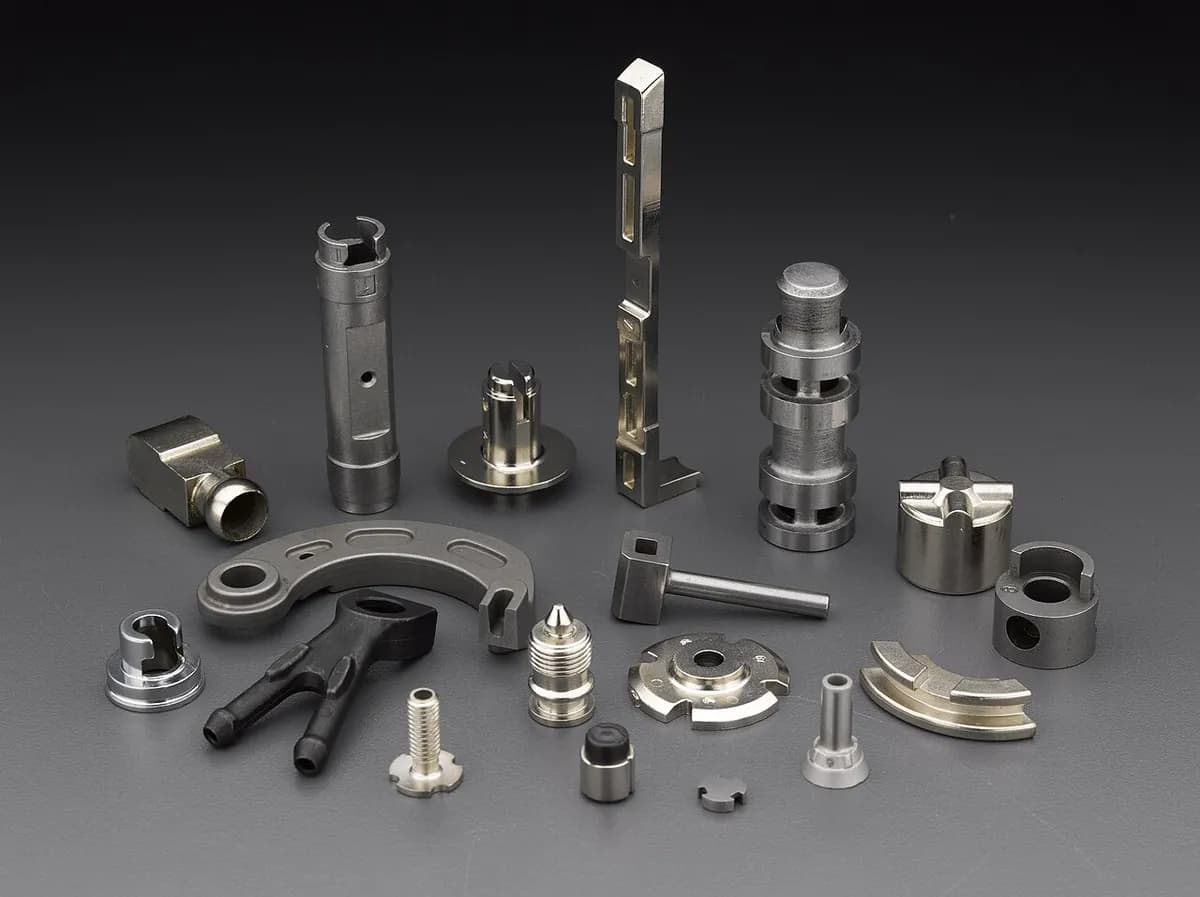
میٹل انجیکشن مولڈنگ (MIM) دھات کو پلاسٹک کی طرح ڈھالتی ہے: دھاتی پاؤڈر اور پلاسٹک بائنڈر کا گرم پیسٹ سانچے میں انجیکٹ کیا جاتا ہے۔ پھر پلاسٹک ہٹایا جاتا ہے اور دھات سنٹر ہوتی ہے، اس لیے پرزہ سکڑ کر تقریباً ٹھوس دھات بن جاتا ہے۔ یہ گھڑی کے کیس کے پرزے، فون کے قبضے کے پرزے اور جراحی آلات کے جبڑے جیسے ننھے، پیچیدہ پرزے بناتی ہے۔
یہ کیسے کام کرتا ہے
فیڈ اسٹاک ملائیں۔ بہت باریک دھاتی پاؤڈر، جس کے دانے عموماً 20 µm سے کم ہوتے ہیں (بال کی چوڑائی کا چوتھائی حصہ)، موم اور پلاسٹک کے بائنڈر کے ساتھ گوندھا جاتا ہے۔ پیسٹ حجم کے لحاظ سے تقریباً 60% دھات ہے اور اسے دانوں میں کاٹا جاتا ہے۔
ڈھالیں۔ انجیکشن مولڈنگ مشین (گھومتے اسکرو والا گرم بیرل) بائنڈر کو پگھلاتی ہے اور پیسٹ کو اسٹیل سانچے میں دھکیلتی ہے۔ ایک “گرین” پرزہ نکلتا ہے: پوری شکل، مگر آخری پرزے سے 15–20% بڑا۔ رنر (فیڈ چینل) پیس کر دوبارہ استعمال ہوتے ہیں۔
بائنڈر ہٹائیں۔ زیادہ تر بائنڈر ہٹا دیا جاتا ہے، عموماً پہلے محلل یا کیمیائی بخارات سے، پھر ہلکی حرارت سے۔ جو بچتا ہے وہ نازک “براؤن” پرزہ ہے: دھاتی دانے جنہیں بائنڈر کی ذرا سی مقدار تھامے ہوئے ہے، کھلے سوراخوں سے بھرا۔
سنٹر کریں۔ پرزہ ویکیوم یا ہائیڈروجن بھٹی میں اسٹیل کے لیے تقریباً 1,200–1,400 °C پر جاتا ہے، پگھلاؤ کے قریب (مگر اس سے نیچے)۔ دانے جڑ جاتے ہیں اور سوراخ بند ہو جاتے ہیں، اس لیے پرزہ یکساں طور پر تقریباً 15–20% سکڑتا ہے اور 95–99% کثافت پر ختم ہوتا ہے۔ اس کے بعد ہیٹ ٹریٹمنٹ، پلیٹنگ یا ہلکی مشیننگ ہو سکتی ہے۔
اہم حقائق
- مواد
- زیادہ تر اسٹین لیس اسٹیل (جیسے 17-4PH اور 316L) اور کم الائے اسٹیل؛ ٹائٹینیم، ٹنگسٹن الائے، کوبالٹ-کروم اور مقناطیسی الائے بھی
- عام پرزے
- گھڑی کے کیس کے پرزے، قبضے کے پرزے، چھوٹے گیئر، آرتھوڈانٹک بریکٹ، جراحی آلات کے جبڑے، تالے اور بندوق کے پرزے
- پرزے کا سائز
- چھوٹے: عموماً 0.1–100 g، انگلی کی پور سے ہتھیلی کے سائز تک
- درستگی
- کسی ناپ کا تقریباً ±0.3–0.5% (10 mm کی خصوصیت پر تقریباً ±0.05 mm)
- سطح کی تکمیل
- ہموار، تقریباً Ra 0.8–1.6 µm (Ra سطح کے ابھاروں کی اوسط اونچائی ہے)، سانچے کی نقل
- کتنی مقدار کے لیے موزوں
- بڑی پیداوار: عموماً سالانہ 10,000 سے لاکھوں پرزے
- ٹولنگ اور مشین کی لاگت
- سانچہ تقریباً 10,000–100,000 ڈالر؛ مولڈنگ مشینیں، بائنڈر ہٹانے والی یونٹیں اور بھٹیاں ہر ایک لاکھوں ڈالر کی
- رفتار
- مولڈنگ: ہر 10–60 s میں ایک شاٹ، اکثر فی شاٹ کئی پرزے؛ بائنڈر ہٹانے اور سنٹرنگ میں کئی گھنٹے، اکثر فی بیچ ایک دن یا زیادہ
خوبیاں اور حدیں
خوبیاں
- پیچیدہ 3D شکلیں، پتلی دیواریں اور باریک تفصیلیں جنہیں مشین کرنا مہنگا ہو
- 95–99% کثافت، اس لیے مضبوطی ٹھوس دھات کے قریب پہنچتی ہے
- اسٹین لیس اسٹیل اور ٹائٹینیم جیسے مشین کرنے میں مشکل الائے سنبھالتی ہے
- کم ضیاع: رنر نئے فیڈ اسٹاک میں ری سائیکل ہوتے ہیں
حدود
- صرف چھوٹے پرزے: موٹے حصوں سے بائنڈر آہستہ نکلتا ہے اور وہ چٹخ یا بیٹھ سکتے ہیں
- سانچہ ڈیزائن کرتے وقت 15–20% سکڑاؤ کا عین اندازہ ہونا چاہیے
- مہنگا سانچہ اور بائنڈر ہٹانے اور سنٹرنگ کا طویل سائیکل؛ بڑی تعداد چاہیے
- باریک پاؤڈر عام پریس اور سنٹر پاؤڈروں سے مہنگے ہیں
کہاں استعمال ہوتا ہے
- صارفی الیکٹرانکسفون کے قبضے کے پرزے، SIM کارڈ ٹرے، کیمرے اور کنیکٹر کے پرزے
- طبی اور دندان سازیآرتھوڈانٹک بریکٹ، جراحی آلات کے جبڑے اور دستے
- گھڑیاں اور زیوراتگھڑی کے کیس، بکل، بریسلٹ کی کڑیاں
- آٹوموٹیوٹربو چارجر وینز، فیول انجیکٹر کے پرزے، تالے اور سینسر کے پرزے
- آتشیں ہتھیارٹریگر، ہتھوڑے، سیفٹی اور دوسرے چھوٹے ایکشن پرزے
- اوزار اور تالےتالے کے پرزے، چھوٹے گیئر، پاور ٹول کے پرزے
اسے کیسے پہچانیں
- چھوٹے، پیچیدہ اسٹیل پرزے ہموار ساٹن سطحوں اور صاف تفصیل کے ساتھ، گویا دھات کا بنا ڈھلا ہوا پلاسٹک پرزہ۔
- ایجیکٹر پنوں کے ننھے گول نشان اور چھوٹا گیٹ کا نشان جہاں پیسٹ سانچے میں داخل ہوا۔
- ہلکی پارٹنگ لائن جہاں سانچے کے دونوں حصے ملے تھے۔
- یکساں دیوار کی موٹائی، رِب اور کھوکھلی جیبیں، جو مشین کیے ہوئے نہیں بلکہ ڈھلے ہوئے پرزوں کی خصوصیت ہیں۔
موازنہ کریں
دیکھیں
AMT Pte. Ltd. · چار مراحل اور MIM کس قسم کے پرزے بناتی ہے
GKN Powder Metallurgy · بائنڈر کیسے نکلتا ہے اور پرزہ کتنا سکڑتا ہے
MPP · اصل مولڈنگ مشینیں، بھٹیاں اور تیار پرزے
Zimmer Group · ایک صنعت کار کی مکمل عمل کی زنجیر، مولڈنگ سیل سے پرزے تک
اصل تصاویر دیکھیں
- Wikipedia: Metal injection molding — مراحل، مواد اور استعمال کا جائزہ
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- MIM دھات بھرے پیسٹ کے ساتھ پلاسٹک انجیکشن مولڈنگ ہے، جس کے بعد بائنڈر ہٹانا اور سنٹرنگ ہوتی ہے۔
- پرزہ بھٹی میں 15–20% سکڑتا ہے، اس لیے سانچہ عین اتنا ہی بڑا بنایا جاتا ہے۔
- یہ بڑی تعداد میں چھوٹے، پیچیدہ دھاتی پرزوں کے لیے پہلا انتخاب ہے۔
پاؤڈر اور سیرامکس میں مزید
تمام 100 عمل
 9.1پاؤڈر میٹالرجی (پریس اور سنٹر)پاؤڈر کو ڈائی میں دبائیں، پھر بیلٹ بھٹی میں سنٹر کریںسبق کھولیں
 9.3ہاٹ آئسوسٹیٹک پریسنگ (HIP)سوراخ بند کرنے کے لیے گرم آرگن سے ہر طرف سے دبائیںسبق کھولیں
 9.4اسپارک پلازما سنٹرنگ (SPS)پلسڈ کرنٹ دبائی ہوئی گریفائٹ ڈائی کو منٹوں میں گرم کرتا ہےسبق کھولیں
 9.5مائیکرو ویو سنٹرنگمائیکرو ویوز پرزے کو اندر سے گرم کرتی ہیںسبق کھولیں
 9.6سول جیل پروسیسنگمائع جیل بن کر جمتا ہے، پھر خشک کیا جاتا اور فائر کیا جاتا ہےسبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔