

Ép đẳng tĩnh nóng (HIP)
Ép từ mọi phía bằng argon nóng để đóng các lỗ xốp
Ép đẳng tĩnh nóng (HIP) đặt chi tiết đã hoàn thành hoặc gần hoàn thành vào bình áp suất và ép chúng bằng khí argon nóng. Áp lực đẩy đều từ mọi hướng (“đẳng tĩnh”), nên các lỗ xốp ẩn xẹp xuống và hàn kín trong khi hình dạng không đổi. Cánh tuabin động cơ phản lực và implant titan in 3D thường được xử lý như vậy.
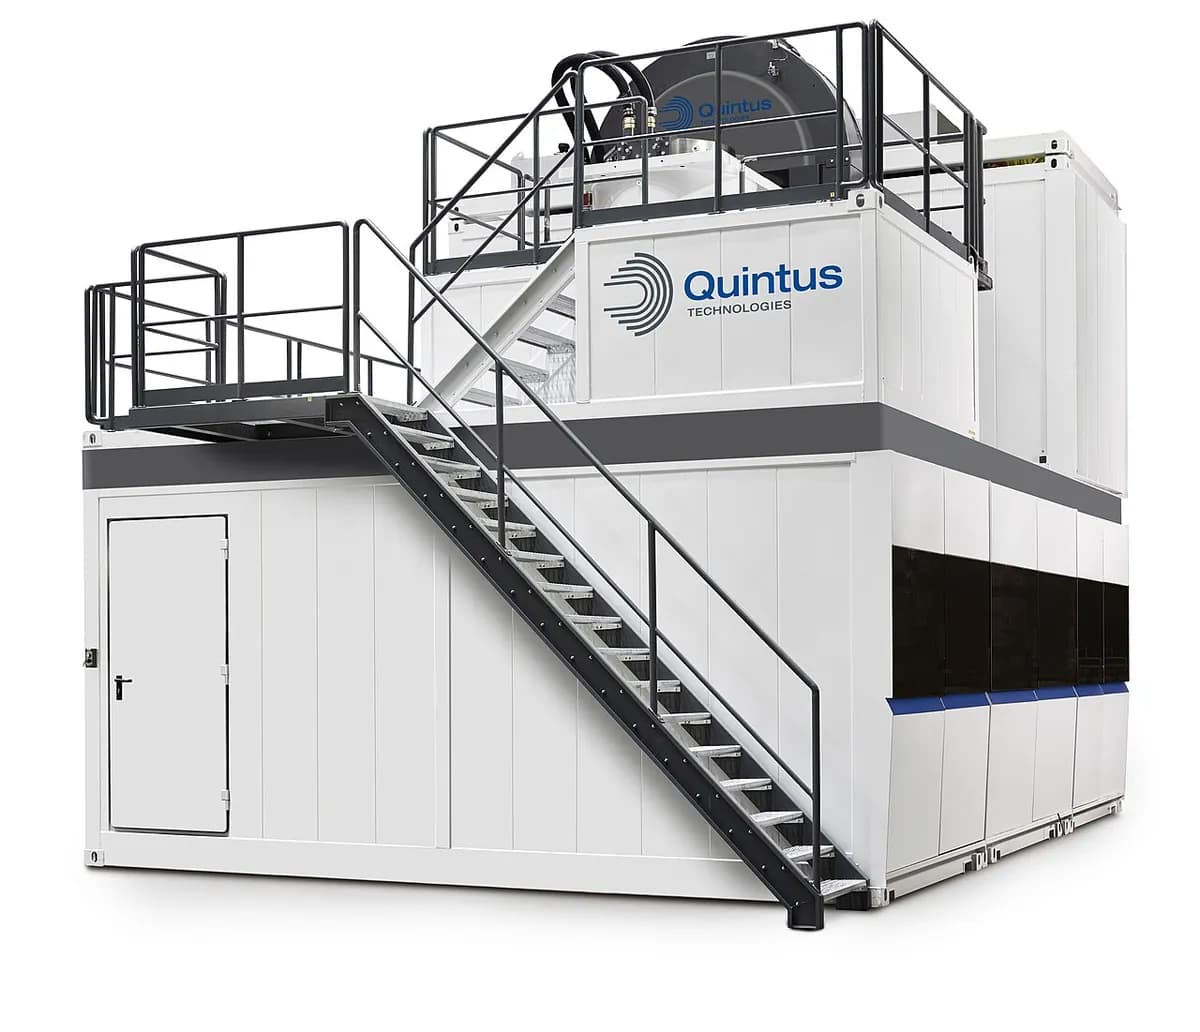
Cách hoạt động
Nạp và bịt kín. Chi tiết vào trên đồ gá, và bình được đóng bằng các nút thép dày; ở máy lớn, một khung nặng giữ các nút tại chỗ. Mẻ có thể là vật đúc, chi tiết in 3D, hoặc bột kim loại bịt kín trong lon thép.
Nạp argon. Không khí được bơm ra, và máy nén bơm argon vào, một khí trơ không phản ứng với kim loại nóng.
Gia nhiệt và tăng áp. Lò bên trong tấm chắn nhiệt đưa chi tiết đến khoảng 900–1.250 °C với thép, titan và hợp kim niken (khoảng 500 °C với nhôm). Gia nhiệt khí bị giữ làm tăng áp suất của nó đến thường 100–200 MPa, khoảng 1.000–2.000 lần áp suất khí quyển.
Giữ. Thường trong 2–4 giờ, kim loại nóng đủ mềm để rão (chảy rất chậm) vào các lỗ xốp. Thành lỗ xốp chạm nhau và liên kết nhờ khuếch tán (nguyên tử trôi qua), để lại kim loại đặc. Lỗ xốp hở ra bề mặt không đóng được, vì khí lọt vào chúng.
Làm nguội và dỡ. Lò nguội đi, argon được thu hồi để tái sử dụng, và chi tiết ra với cùng hình dạng, về cơ bản đặc hoàn toàn. Lon chứa bột sau đó được loại bỏ bằng gia công hoặc axit.
Thông số chính
- Vật liệu
- Vật đúc và chi tiết in 3D bằng titan, hợp kim niken, thép và nhôm; bột kim loại trong lon kín; gốm kỹ thuật
- Chi tiết thường gặp
- Cánh tuabin, implant y tế, thân van, khối thép dụng cụ, chi tiết kim loại in
- Kích thước chi tiết
- Từ implant nhỏ đến chi tiết nặng vài tấn; bình lớn nhất chứa mẻ rộng khoảng 2 m
- Độ chính xác
- Hình dạng được giữ; chi tiết chỉ co theo thể tích lỗ xốp, thường là một phần rất nhỏ của một phần trăm với vật đúc
- Bề mặt hoàn thiện
- Giữ nguyên như cũ: HIP không chạm đến bề mặt
- Số lượng phù hợp
- Bất kỳ: một chi tiết hoặc cả mẻ lò, thường do các công ty dịch vụ HIP chuyên nghiệp thực hiện
- Chi phí khuôn dụng cụ và máy
- Không cần khuôn dụng cụ riêng cho chi tiết; máy tốn từ hàng trăm nghìn đô la (loại phòng thí nghiệm) đến nhiều triệu (loại sản xuất)
- Tốc độ
- Một chu kỳ thường mất 6–12 giờ gồm gia nhiệt và làm nguội; ít hơn ở máy làm nguội nhanh
Ưu điểm và hạn chế
Ưu điểm
- Loại bỏ lỗ xốp bên trong, đạt gần như 100% khối lượng riêng
- Cải thiện lớn tuổi thọ mỏi (khả năng chịu tải lặp lại) và độ tin cậy
- Không cần khuôn dụng cụ riêng: mọi hình dạng đều được nếu lọt vừa bình
- Có thể biến bột thành chi tiết đặc, hoặc liên kết hai kim loại với nhau
Hạn chế
- Không đóng được lỗ xốp thông ra bề mặt
- Chu kỳ dài, tốn kém, thường là bước thêm sau đúc hoặc in
- Máy rất đắt, nên hầu hết các công ty dùng nhà cung cấp dịch vụ
- Lon chứa bột tốn thêm chi phí và phải gia công hoặc hòa tan bỏ đi
Ứng dụng
- Hàng không vũ trụCánh tuabin đúc và cánh dẫn hướng, vật đúc kết cấu động cơ
- Y tếImplant khớp háng và đầu gối bằng titan và côban–crôm đúc hoặc in 3D
- Sản xuất bồi đắpXử lý sau tiêu chuẩn cho chi tiết titan và hợp kim niken in
- Dầu khí và năng lượngThân van, chi tiết bơm và ống góp làm từ bột bằng HIP
- Dụng cụThép dụng cụ và thép gió từ bột với cấu trúc mịn, đều
Cách nhận biết
- HIP không để lại dấu nhìn thấy: chi tiết trông y như vật đúc hay bản in ban đầu.
- Bằng chứng nằm bên trong: mặt cắt đã cắt và đánh bóng, hoặc ảnh X-quang, cho thấy không có lỗ xốp.
- Chi tiết lớn làm từ bột bằng HIP có bề mặt gia công khắp nơi, vì lon thép đã bị cắt bỏ; bản vẽ và chứng nhận thường ghi “HIPed”.
So sánh với
Xem video
Everyday Metallurgy · Vì sao nhiệt cộng áp lực đều đóng được lỗ xốp bên trong
Quintus Technologies · Bình, lò và chu kỳ argon, từ một nhà sản xuất máy
Hiperbaric · Hoạt hình một chu kỳ đầy đủ gia nhiệt, tăng áp và làm nguội
TWI Ltd · Cách bột bịt kín trong lon trở thành chi tiết đặc, gần thành phẩm
Xem ảnh thật
- Wikipedia: Ép đẳng tĩnh nóng — lịch sử, áp suất, nhiệt độ điển hình và công dụng; ít ảnh
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- HIP ép chi tiết bằng argon nóng từ mọi phía cùng lúc, nên hình dạng được giữ.
- Nó đóng các lỗ xốp bên trong, cho khối lượng riêng gần như đầy đủ và tuổi thọ mỏi dài hơn nhiều.
- Đây là bước theo mẻ dài, tốn kém, dùng khi chi tiết không được phép hỏng.
Xem thêm trong Bột và gốm
Tất cả 100 quy trình
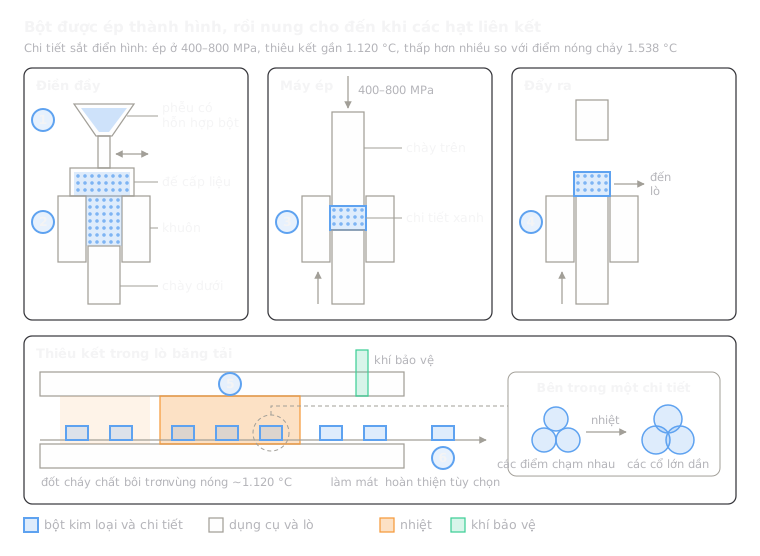 9.1Luyện kim bột (ép và thiêu kết)Ép bột trong khuôn, rồi thiêu kết trong lò băng tảiMở bài học
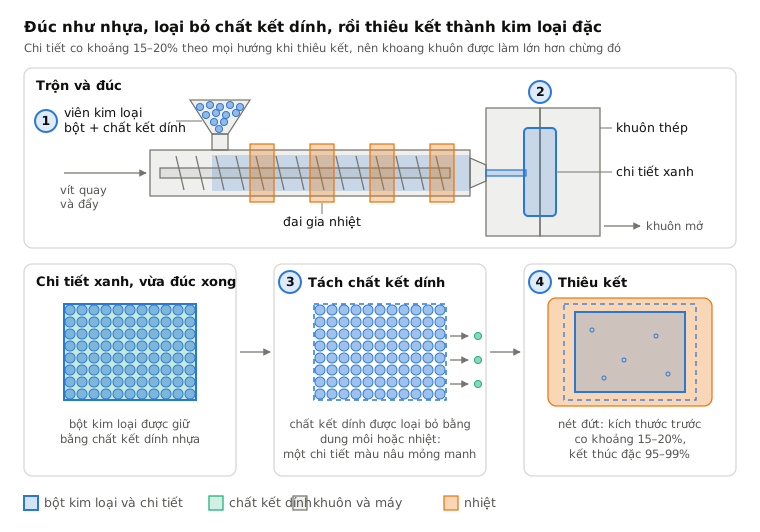
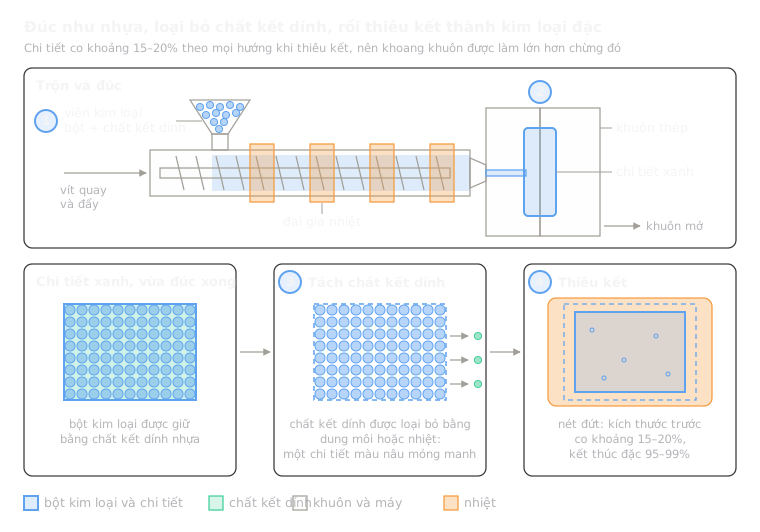 9.2Ép phun kim loại (MIM)Đúc hỗn hợp bột và chất kết dính, loại bỏ chất kết dính, thiêu kếtMở bài học
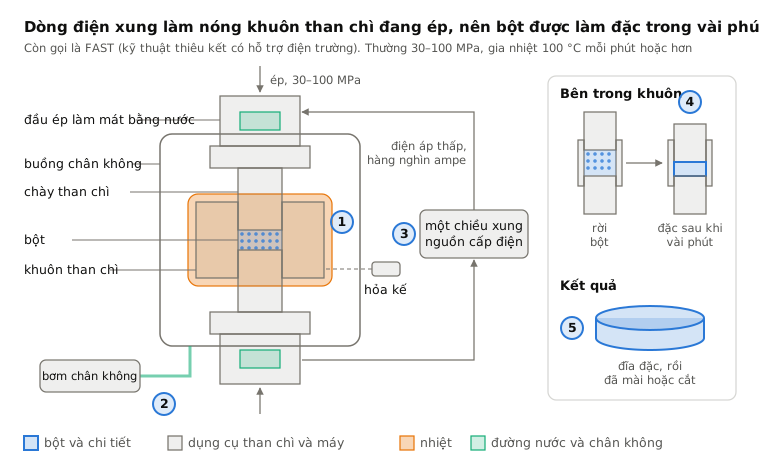
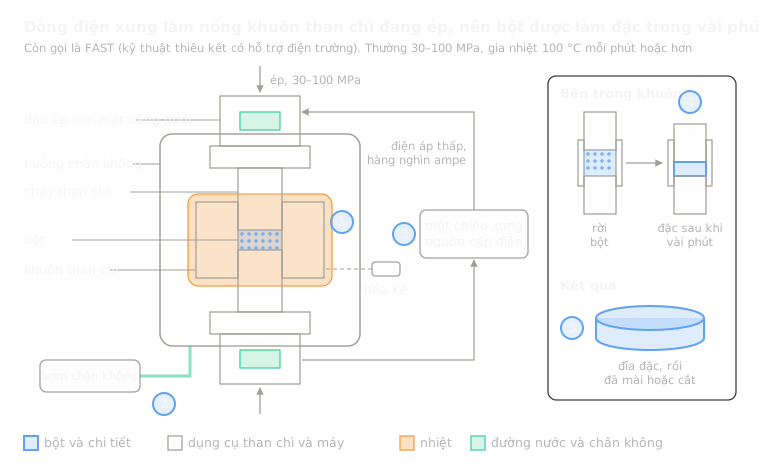 9.4Thiêu kết plasma xung (SPS)Dòng điện xung làm nóng khuôn than chì đang ép chỉ trong vài phútMở bài học
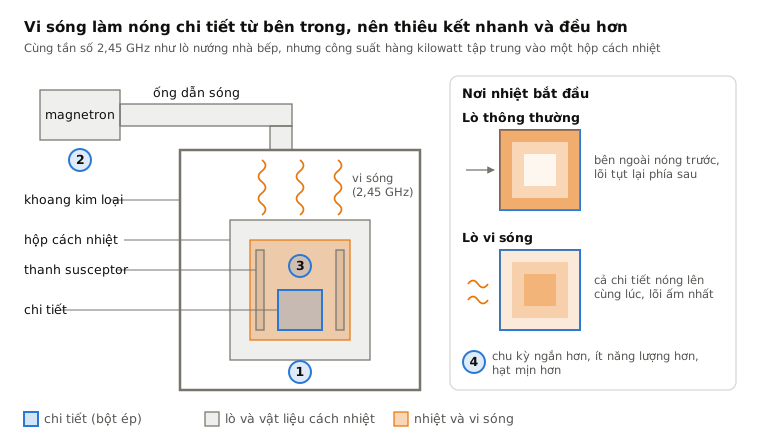
 9.5Thiêu kết vi sóngVi sóng làm nóng chi tiết từ bên trongMở bài học
 9.6Gia công sol-gelChất lỏng đông thành gel, rồi được sấy khô và nungMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.