

Ép phun kim loại (MIM)
Đúc hỗn hợp bột và chất kết dính, loại bỏ chất kết dính, thiêu kết
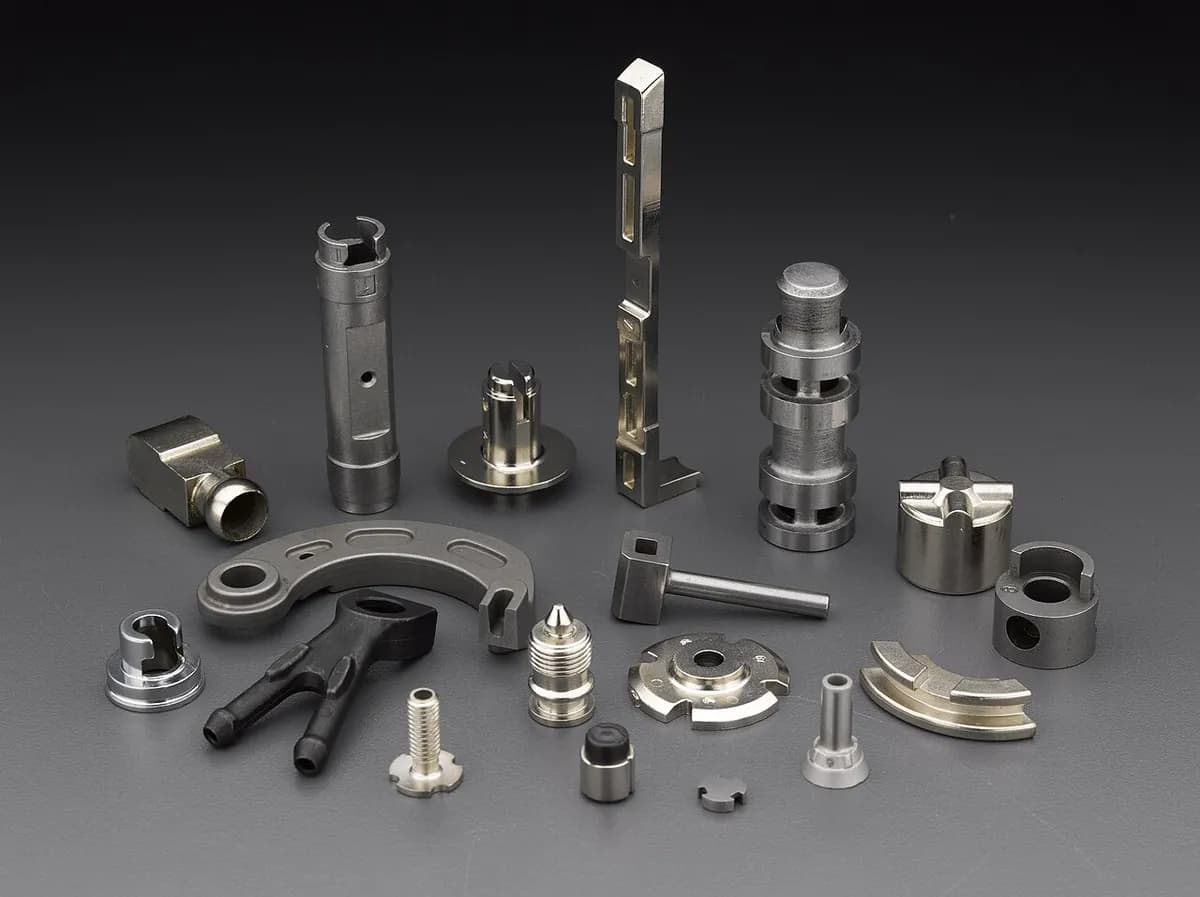
Ép phun kim loại (MIM) tạo hình kim loại như nhựa: hỗn hợp sệt nóng của bột kim loại và chất kết dính nhựa được ép vào khuôn. Sau đó nhựa được loại bỏ và kim loại được thiêu kết, nên chi tiết co lại thành kim loại gần đặc. Nó tạo chi tiết nhỏ, phức tạp như chi tiết vỏ đồng hồ, chi tiết bản lề điện thoại và hàm dụng cụ phẫu thuật.
Cách hoạt động
Trộn nguyên liệu. Bột kim loại rất mịn, hạt thường dưới 20 µm (một phần tư bề rộng sợi tóc), được nhào với chất kết dính bằng sáp và nhựa. Hỗn hợp sệt chứa khoảng 60% kim loại theo thể tích và được cắt thành hạt.
Đúc. Máy ép phun (xi lanh được gia nhiệt với trục vít quay) làm chảy chất kết dính và đẩy hỗn hợp vào khuôn thép. Ra một chi tiết “xanh”: đủ hình dạng, nhưng lớn hơn chi tiết cuối 15–20%. Các kênh dẫn (đường cấp liệu) được nghiền và tái sử dụng.
Tách chất kết dính. Phần lớn chất kết dính được loại bỏ, thường trước tiên bằng dung môi hoặc hơi hóa chất, rồi bằng nhiệt nhẹ. Còn lại là một chi tiết “nâu” dễ vỡ: các hạt kim loại được giữ bằng chút chất kết dính, đầy lỗ xốp hở.
Thiêu kết. Chi tiết vào lò chân không hoặc hydro ở khoảng 1.200–1.400 °C với thép, gần (nhưng dưới) nhiệt độ nóng chảy. Các hạt hợp nhất và lỗ xốp đóng lại, nên chi tiết co đều khoảng 15–20% và cuối cùng đặc 95–99%. Nhiệt luyện, mạ hoặc gia công nhẹ có thể theo sau.
Thông số chính
- Vật liệu
- Chủ yếu là thép không gỉ (như 17-4PH và 316L) và thép hợp kim thấp; cũng có titan, hợp kim vonfram, côban–crôm và hợp kim từ tính
- Chi tiết thường gặp
- Chi tiết vỏ đồng hồ, chi tiết bản lề, bánh răng nhỏ, mắc cài chỉnh nha, hàm dụng cụ phẫu thuật, chi tiết khóa và súng
- Kích thước chi tiết
- Nhỏ: thường 0,1–100 g, từ cỡ đầu ngón tay đến cỡ lòng bàn tay
- Độ chính xác
- Khoảng ±0,3–0,5% kích thước (khoảng ±0,05 mm trên chi tiết 10 mm)
- Bề mặt hoàn thiện
- Nhẵn, xấp xỉ Ra 0,8–1,6 µm (Ra là chiều cao trung bình của các mấp mô bề mặt), sao chép khuôn
- Số lượng phù hợp
- Sản lượng cao: thường 10.000 đến hàng triệu chi tiết mỗi năm
- Chi phí khuôn dụng cụ và máy
- Khuôn khoảng 10.000–100.000 đô la; máy ép, bộ tách chất kết dính và lò mỗi loại tốn hàng trăm nghìn đô la
- Tốc độ
- Đúc: một lần phun mỗi 10–60 giây, thường nhiều chi tiết mỗi lần; tách chất kết dính và thiêu kết mất nhiều giờ, thường một ngày hoặc hơn mỗi mẻ
Ưu điểm và hạn chế
Ưu điểm
- Hình 3D phức tạp, thành mỏng và chi tiết tinh xảo mà gia công sẽ tốn kém
- Đặc 95–99%, nên độ bền gần bằng kim loại đặc
- Xử lý được hợp kim khó gia công, như thép không gỉ và titan
- Ít phế liệu: kênh dẫn được tái chế thành nguyên liệu mới
Hạn chế
- Chỉ chi tiết nhỏ: phần dày tách chất kết dính chậm và có thể nứt hoặc võng
- Độ co 15–20% phải được dự đoán chính xác khi thiết kế khuôn
- Khuôn đắt và chu kỳ tách chất kết dính–thiêu kết dài; cần sản lượng lớn
- Bột mịn đắt hơn bột ép–thiêu kết thông thường
Ứng dụng
- Điện tử tiêu dùngChi tiết bản lề điện thoại, khay SIM, chi tiết camera và đầu nối
- Y tế và nha khoaMắc cài chỉnh nha, hàm và tay cầm dụng cụ phẫu thuật
- Đồng hồ và trang sứcVỏ đồng hồ, khóa cài, mắt dây đeo
- Ô tôCánh turbo tăng áp, chi tiết kim phun nhiên liệu, chi tiết khóa và cảm biến
- Vũ khíCò, búa, chốt an toàn và các chi tiết cơ cấu nhỏ khác
- Dụng cụ và khóaChi tiết khóa, bánh răng nhỏ, chi tiết dụng cụ điện
Cách nhận biết
- Chi tiết thép nhỏ, tinh xảo với bề mặt satin, nhẵn và chi tiết sắc nét, như chi tiết nhựa đúc làm bằng kim loại.
- Những dấu tròn nhỏ từ chốt đẩy và một vết cổng phun nhỏ nơi hỗn hợp sệt vào khuôn.
- Một đường phân khuôn mờ nơi hai nửa khuôn gặp nhau.
- Độ dày thành đều, gân và hốc rỗng, đặc trưng của chi tiết đúc hơn là gia công.
So sánh với
Xem video
AMT Pte. Ltd. · Bốn bước và các loại chi tiết MIM tạo ra
GKN Powder Metallurgy · Chất kết dính rời đi thế nào và chi tiết co lại bao nhiêu
MPP · Máy đúc, lò và chi tiết thành phẩm thực tế
Zimmer Group · Toàn bộ chuỗi quy trình của một nhà sản xuất, từ cell đúc đến chi tiết
Xem ảnh thật
- Wikipedia: Ép phun kim loại — tổng quan các bước, vật liệu và công dụng
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- MIM là ép phun nhựa với hỗn hợp sệt chứa kim loại, tiếp theo là loại chất kết dính và thiêu kết.
- Chi tiết co 15–20% trong lò, nên khuôn được làm lớn hơn đúng bằng mức đó.
- Đây là quy trình hàng đầu cho chi tiết kim loại nhỏ, phức tạp với số lượng lớn.
Xem thêm trong Bột và gốm
Tất cả 100 quy trình
 9.1Luyện kim bột (ép và thiêu kết)Ép bột trong khuôn, rồi thiêu kết trong lò băng tảiMở bài học
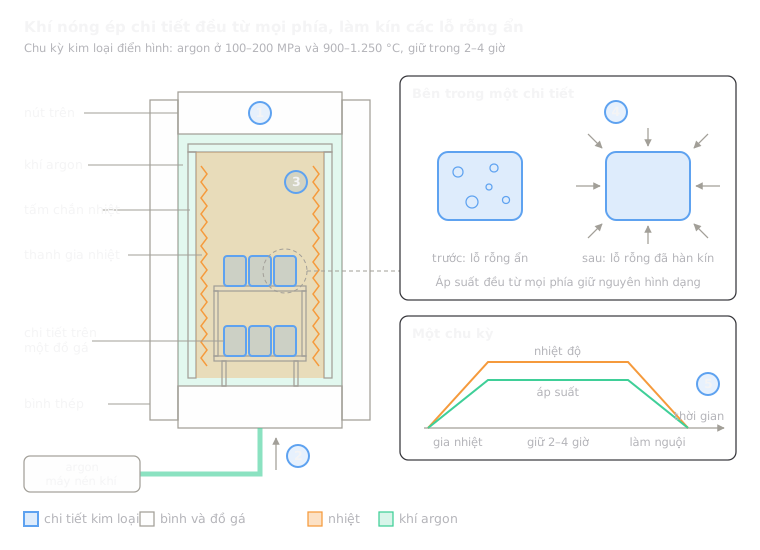 9.3Ép đẳng tĩnh nóng (HIP)Ép từ mọi phía bằng argon nóng để đóng các lỗ xốpMở bài học
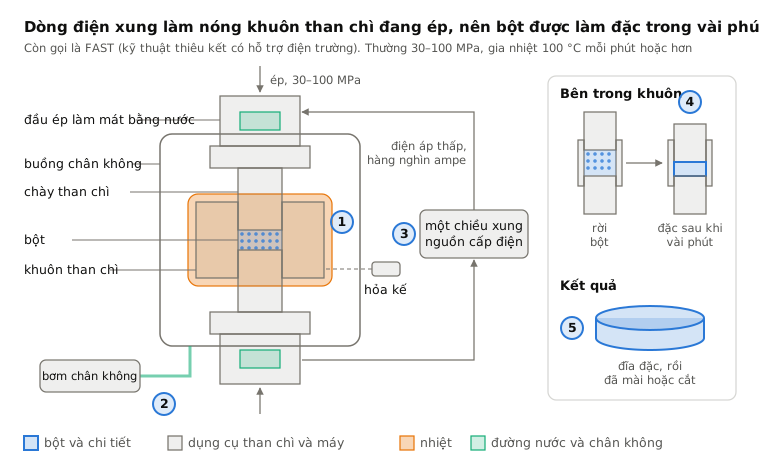
 9.4Thiêu kết plasma xung (SPS)Dòng điện xung làm nóng khuôn than chì đang ép chỉ trong vài phútMở bài học
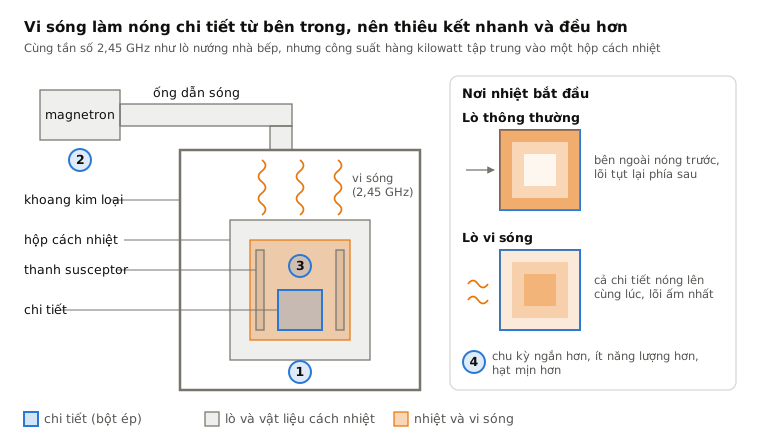
 9.5Thiêu kết vi sóngVi sóng làm nóng chi tiết từ bên trongMở bài học
 9.6Gia công sol-gelChất lỏng đông thành gel, rồi được sấy khô và nungMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.