

Luyện kim bột (ép và thiêu kết)
Ép bột trong khuôn, rồi thiêu kết trong lò băng tải
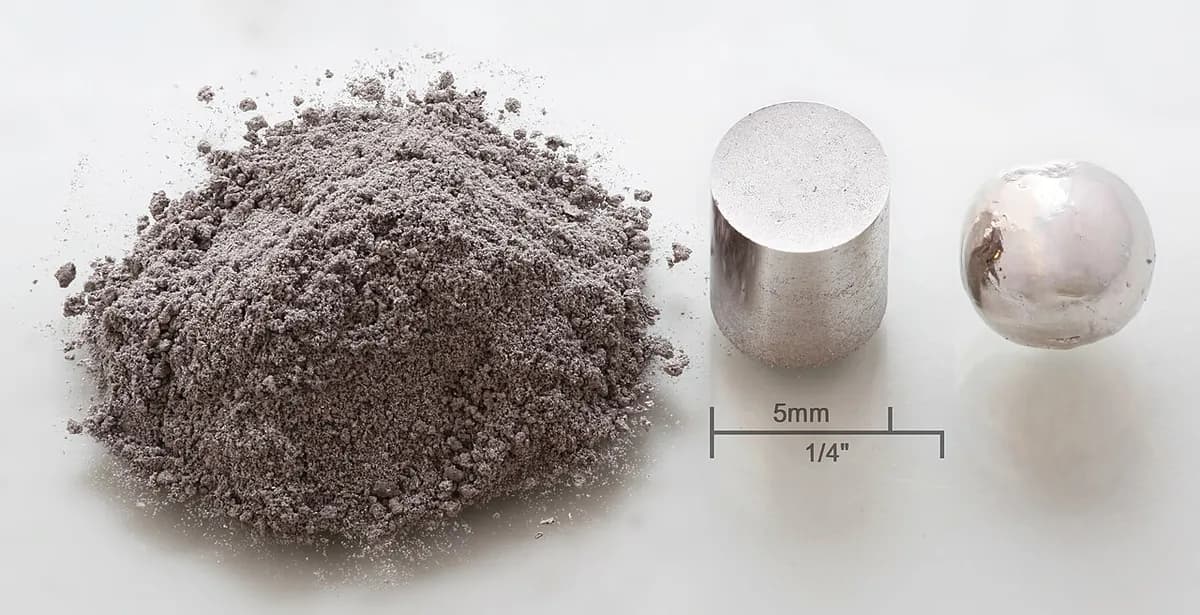
Luyện kim bột chế tạo chi tiết kim loại mà không cần nấu chảy kim loại: bạn ép bột mịn vào khuôn, rồi nung cho các hạt liên kết với nhau. Các bánh răng nhỏ trong máy khoan pin và ống lót đồng thấm dầu trong quạt bàn được làm theo cách này. Đây là một trong những cách rẻ nhất để làm hàng triệu chi tiết kim loại nhỏ, chính xác.
Cách hoạt động
Trộn. Bột kim loại mịn, hạt phần lớn nhỏ hơn 0,15 mm (cỡ bột mì), được trộn với bột hợp kim như than chì hoặc đồng. Khoảng 0,5–1% sáp bôi trơn được thêm vào để bột trượt dễ trong khuôn.
Rót đầy. Một đế cấp liệu trượt qua khuôn và đổ bột vào lòng khuôn (khoang rỗng tạo nên hình dạng). Chày dưới được đặt ở độ sâu cố định, nên mỗi lần nạp có cùng một lượng bột.
Ép. Chày trên và chày dưới ép bột từ hai đầu với lực khoảng 400–800 MPa (4–8 tấn trên mỗi centimet vuông). Kết quả là một chi tiết “xanh”: đủ hình dạng nhưng chỉ được giữ bằng các hạt cài vào nhau, nên giòn cỡ viên phấn.
Đẩy ra. Chày dưới nâng lên và đẩy chi tiết ra. Đế cấp liệu gạt chi tiết sang bên khi quay về nạp lại, nhờ vậy máy ép làm ra một chi tiết sau mỗi vài giây.
Thiêu kết. Một băng tải lưới đưa các chi tiết qua lò dài chứa khí bảo vệ (khí ngăn quá trình oxy hóa, phản ứng gây ra gỉ). Chất bôi trơn cháy hết trước. Sau đó, ở khoảng 1.120 °C với sắt và thép, các nguyên tử khuếch tán qua từng điểm tiếp xúc (sự khuếch tán) và tạo ra các “cổ” đặc giữa các hạt.
Hoàn thiện nếu cần. Nhiều chi tiết dùng được ngay khi ra khỏi lò. Số khác được ép định cỡ để kích thước chính xác hơn, ngâm dầu để làm ổ trượt tự bôi trơn, nhiệt luyện để tăng độ cứng, hoặc gia công cơ khí để làm lỗ ngang và ren.
Thông số chính
- Vật liệu
- Chủ yếu là sắt và thép; ngoài ra còn có thép không gỉ, đồng thanh, đồng thau, đồng, nhôm, hợp kim từ và cacbua vonfram
- Chi tiết thường gặp
- Bánh răng, đĩa xích, cam, ống lót, chi tiết khóa, nam châm, bộ lọc
- Kích thước chi tiết
- Thường từ vài gram đến khoảng 2 kg, phần lớn cỡ lòng bàn tay; lực ép giới hạn diện tích mặt
- Độ chính xác
- Khoảng ±0,05–0,1 mm sau thiêu kết; chặt hơn sau khi ép định cỡ
- Bề mặt hoàn thiện
- Xám mờ mịn, khoảng Ra 1–3 µm (Ra là chiều cao trung bình của các nhấp nhô bề mặt)
- Số lượng phù hợp
- Sản lượng lớn: thường từ khoảng 10.000 đến hàng triệu chi tiết mỗi năm
- Chi phí khuôn dụng cụ và máy
- Bộ khuôn khoảng 10.000–100.000 USD; máy ép và lò nung có giá hàng trăm nghìn đến hàng triệu USD
- Tốc độ
- Khoảng 10–30 chi tiết mỗi phút trên mỗi máy ép; chi tiết nằm trong lò khoảng 1–3 giờ nhưng lò chạy liên tục
Ưu điểm và hạn chế
Ưu điểm
- Tạo hình gần hoàn chỉnh: ít hoặc không cần gia công và rất ít phế liệu
- Chi phí mỗi chi tiết thấp khi sản lượng lớn
- Tạo được các hỗn hợp mà nấu chảy không làm được, như đồng–vonfram hoặc kim loại có lỗ rỗng chủ ý
- Độ lặp lại rất tốt giữa các chi tiết
Hạn chế
- Các lỗ rỗng còn lại (thường 5–15% thể tích) làm chi tiết yếu hơn thép đặc
- Bộ khuôn đắt nên lô nhỏ hiếm khi có lời
- Hình dạng phải rút thẳng ra khỏi khuôn: không có rãnh lõm hay lỗ ngang
- Kích thước và chiều cao bị giới hạn bởi lực ép và độ đồng đều khi bột nén chặt
Ứng dụng
- Ô tôBánh răng bơm dầu, đĩa xích cam, rôto định thời van, moay-ơ đồng tốc hộp số
- Dụng cụ điện và thiết bị gia dụngBánh răng hành tinh; ống lót tự bôi trơn trong máy khoan, quạt và máy trộn
- Khóa và phụ kiệnCam khóa, cần gạt, chi tiết chốt cửa
- ĐiệnLõi từ mềm của động cơ, nam châm ferit và đất hiếm
- Bộ lọcBộ lọc đồng thanh xốp và thép không gỉ, bộ giảm thanh trên van khí
- Dụng cụ cắtMảnh dao và mũi khoan cacbua vonfram
Cách nhận biết
- Bề mặt xám mờ đồng nhất; dưới kính lúp có thể thấy những lỗ rỗng li ti.
- Hình khối dạng lăng trụ: đường viền giữ nguyên từ trên xuống dưới, các mặt phẳng và bậc chỉ có theo hướng ép.
- Ống lót đồng thanh hơi nhờn khi sờ vào, vì các lỗ rỗng chứa dầu.
- Vát mép kết thúc bằng một mặt phẳng nhỏ ở rìa, vì mép chày sắc như dao sẽ bị gãy.
So sánh với
Xem video
MPIF Videos · Toàn bộ hành trình từ bột đến chi tiết hoàn chỉnh, từ hiệp hội ngành
Simeko AG · Điều xảy ra giữa các hạt bên trong lò
Comtec Mfg., Inc. · Máy ép thực tế, lò thiêu kết và các chi tiết thành phẩm
GKN Powder Metallurgy · Cách chính bột kim loại được sản xuất, và các dây chuyền hiện đại
Xem ảnh thật
- Wikipedia: Powder metallurgy — tổng quan quy trình, kèm ảnh các chi tiết thiêu kết
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Ép bột thành hình, rồi nung dưới nhiệt độ nóng chảy để các hạt liên kết với nhau.
- Phù hợp nhất với chi tiết nhỏ có hình dạng đơn giản, làm hàng trăm nghìn chiếc với gần như không phế liệu.
- Lỗ rỗng còn lại làm giảm một phần độ bền, nhưng nhờ đó mới có ổ trượt tự bôi trơn và bộ lọc.
Xem thêm trong Bột và gốm
Tất cả 100 quy trình
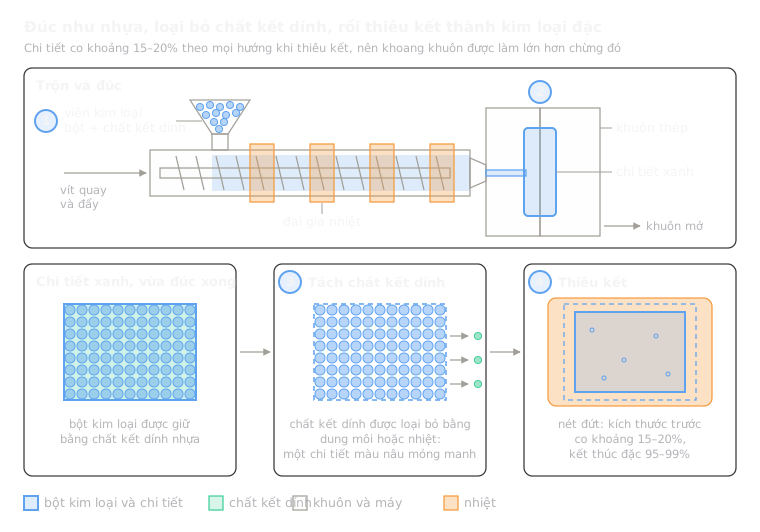 9.2Ép phun kim loại (MIM)Đúc hỗn hợp bột và chất kết dính, loại bỏ chất kết dính, thiêu kếtMở bài học
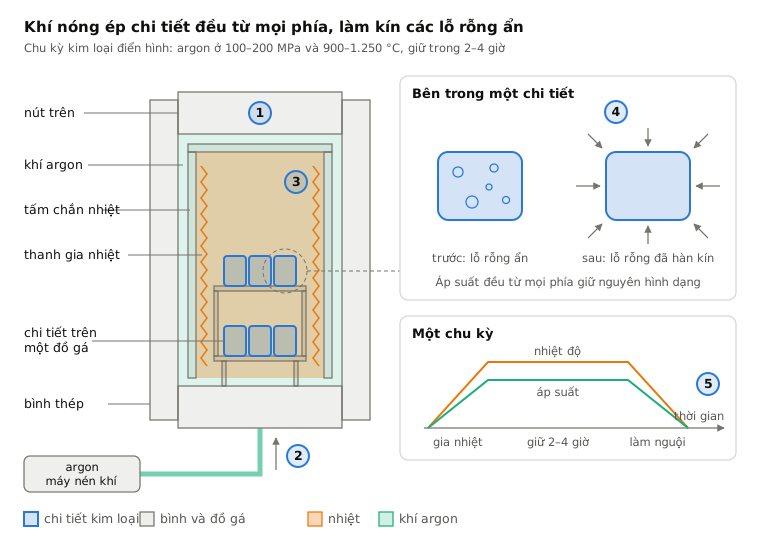
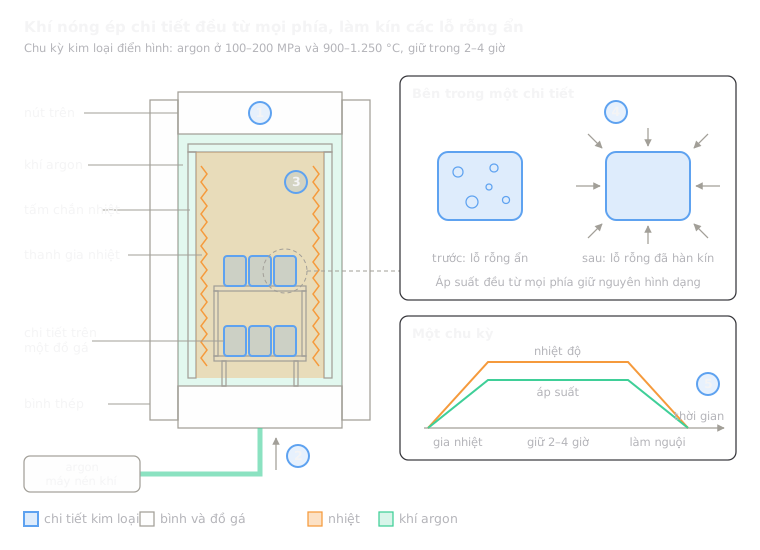 9.3Ép đẳng tĩnh nóng (HIP)Ép từ mọi phía bằng argon nóng để đóng các lỗ xốpMở bài học
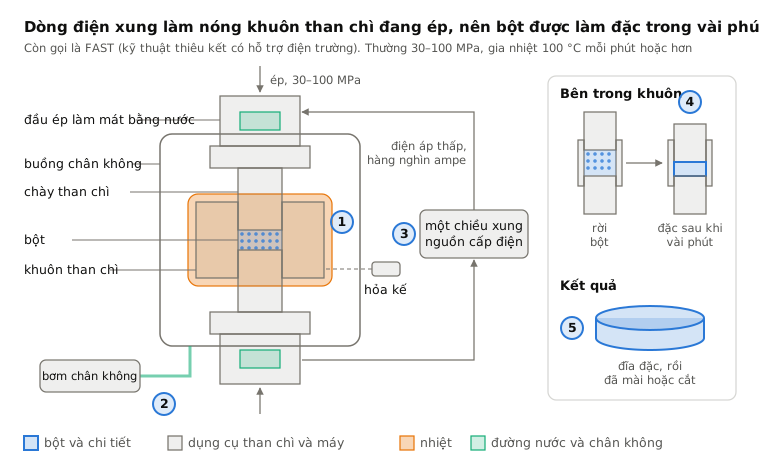
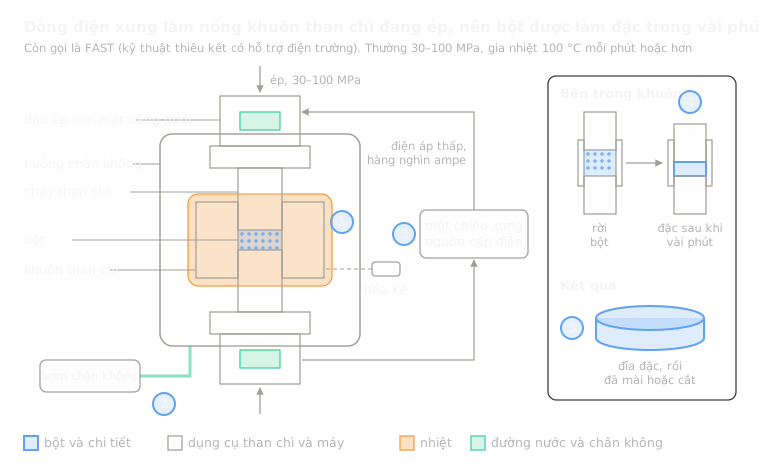 9.4Thiêu kết plasma xung (SPS)Dòng điện xung làm nóng khuôn than chì đang ép chỉ trong vài phútMở bài học
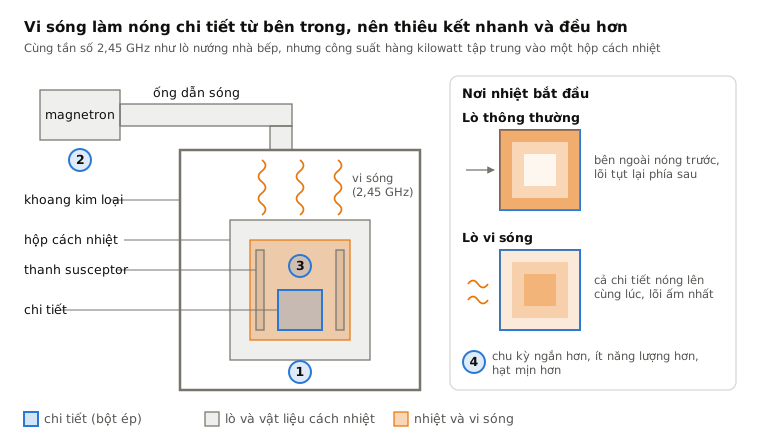
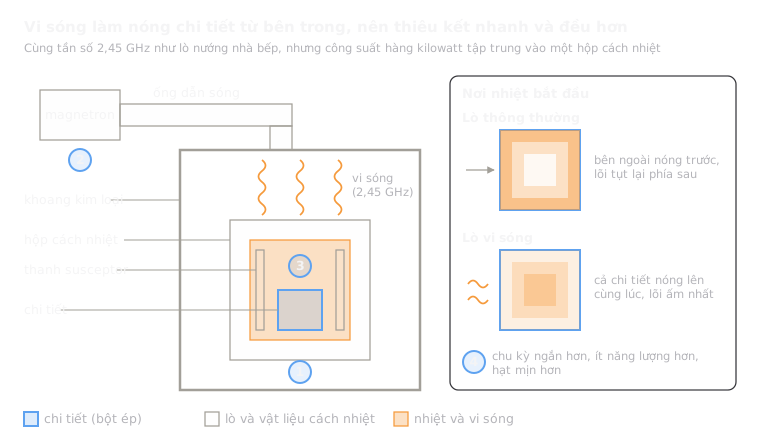 9.5Thiêu kết vi sóngVi sóng làm nóng chi tiết từ bên trongMở bài học
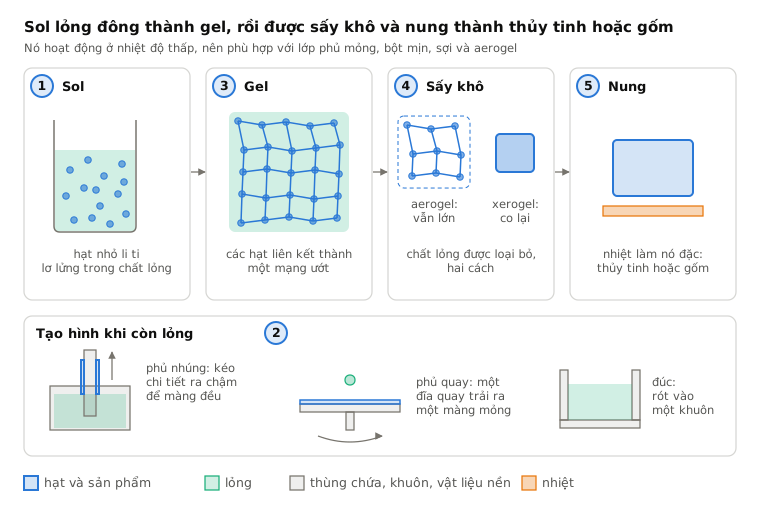
 9.6Gia công sol-gelChất lỏng đông thành gel, rồi được sấy khô và nungMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.