肌焼きと窒化
炭素または窒素を表面に拡散させる
肌焼きは、鋼部品の外側の皮だけを硬くし、内部は粘り強いままにします。熱い炉の中で、炭素(浸炭)または窒素(窒化)の原子を表面にしみ込ませます。歯車、カムシャフト、クランクシャフトには、まさにこれが必要です。摩耗に強い表皮と、割れない芯です。
しくみ
部品を炉に入れる。 洗浄した部品を、密閉した炉に入れます。炉は、炭素を多く含むガス(浸炭、通常は約 900–950 °C)か、アンモニアガスまたはプラズマ(窒化、通常は約 500–570 °C)で満たされています。柔らかいままにしたい部分は、たとえば銅めっきやペーストでマスキングします。
原子を拡散させる。 炭素または窒素の原子が表面に入り込み、拡散(原子が金属の中へゆっくり移動すること)によって内側へ進みます。保持時間が長いほど、硬化層(硬くなった表皮)は深くなります。通常は数時間かけます。
サイクルを仕上げる。 浸炭した部品は、レッスン 12.1 のように油で焼入れしてから焼戻しをし、炭素の多い表皮が非常に硬くなります。窒化した部品はすでに硬いので、ゆっくり冷ますだけで、ほとんどひずみません。
硬化層を確認する。 試験片を切り出して研磨し、表面から内側へ向かって硬さを測り、硬化層の深さを確認します。
主なポイント
- 材料
- 浸炭:低炭素鋼。窒化:クロム、モリブデン、アルミニウムを含む合金鋼、工具鋼、一部のステンレス鋼
- 代表的な部品
- 歯車、カムシャフト、クランクシャフト、軸受の軌道輪、ピン、射出成形金型の部品、押出スクリュー
- 部品サイズ
- 小さなピンから、直径 1 m を超える大きな歯車まで。限界は炉の大きさで決まります
- 精度
- 浸炭は部品を少しひずませるので、重要な面は後で研削することが多い。窒化は寸法を 100 分の数ミリ以内に保つ
- 表面仕上げ
- 浸炭した部品は黒っぽいことが多く、洗浄や研削が必要。窒化した部品はつや消しのグレー
- 向いているロット数
- 炉1回の装入あたり、数百から数千個のバッチ
- 金型・設備コスト
- 産業用の炉は約 10 万ドルから数百万ドル。多くの会社は、熱処理の専門業者に部品を出す
- 速度
- 浸炭:1回の装入あたり数時間。窒化:硬化層の深さによって、10–60 時間以上かかることが多い
強みと限界
強み
- 非常に硬く摩耗に強い表皮と、衝撃に耐える粘り強い芯
- 疲労強度が上がり、繰り返し荷重のもとで部品が長持ちする
- 窒化は焼入れが不要なので、ひずみが最小限
- 炉1回の装入で、多くの部品を一度に処理できる
限界
- 硬化層は薄く、深い傷や強い研削で失われることがある
- 浸炭と焼入れでは、部品が反ることがある
- 窒化は遅く、特定の合金鋼にしか向かない
- 専用の炉とガス制御が必要で、外注することが多い
使われる場所
- 自動車変速機の歯車、カムシャフト、クランクシャフト、ピストンピン
- 航空宇宙トランスミッションの歯車、軸受、降着装置の部品
- 金型・工具射出成形金型の部品、押出ダイ、プラスチック押出機のスクリュー
- 産業機械歯車、軸、チェーン部品、油圧部品
- 銃器スライドとバレル。ソルトバス窒化が多い
見分け方
- 歯車や軸に見られる、つや消しのグレーまたは黒の表面と、研削された軸受面。
- 部品は割れずに曲がることがあっても、やすりは表面を滑って削れません。
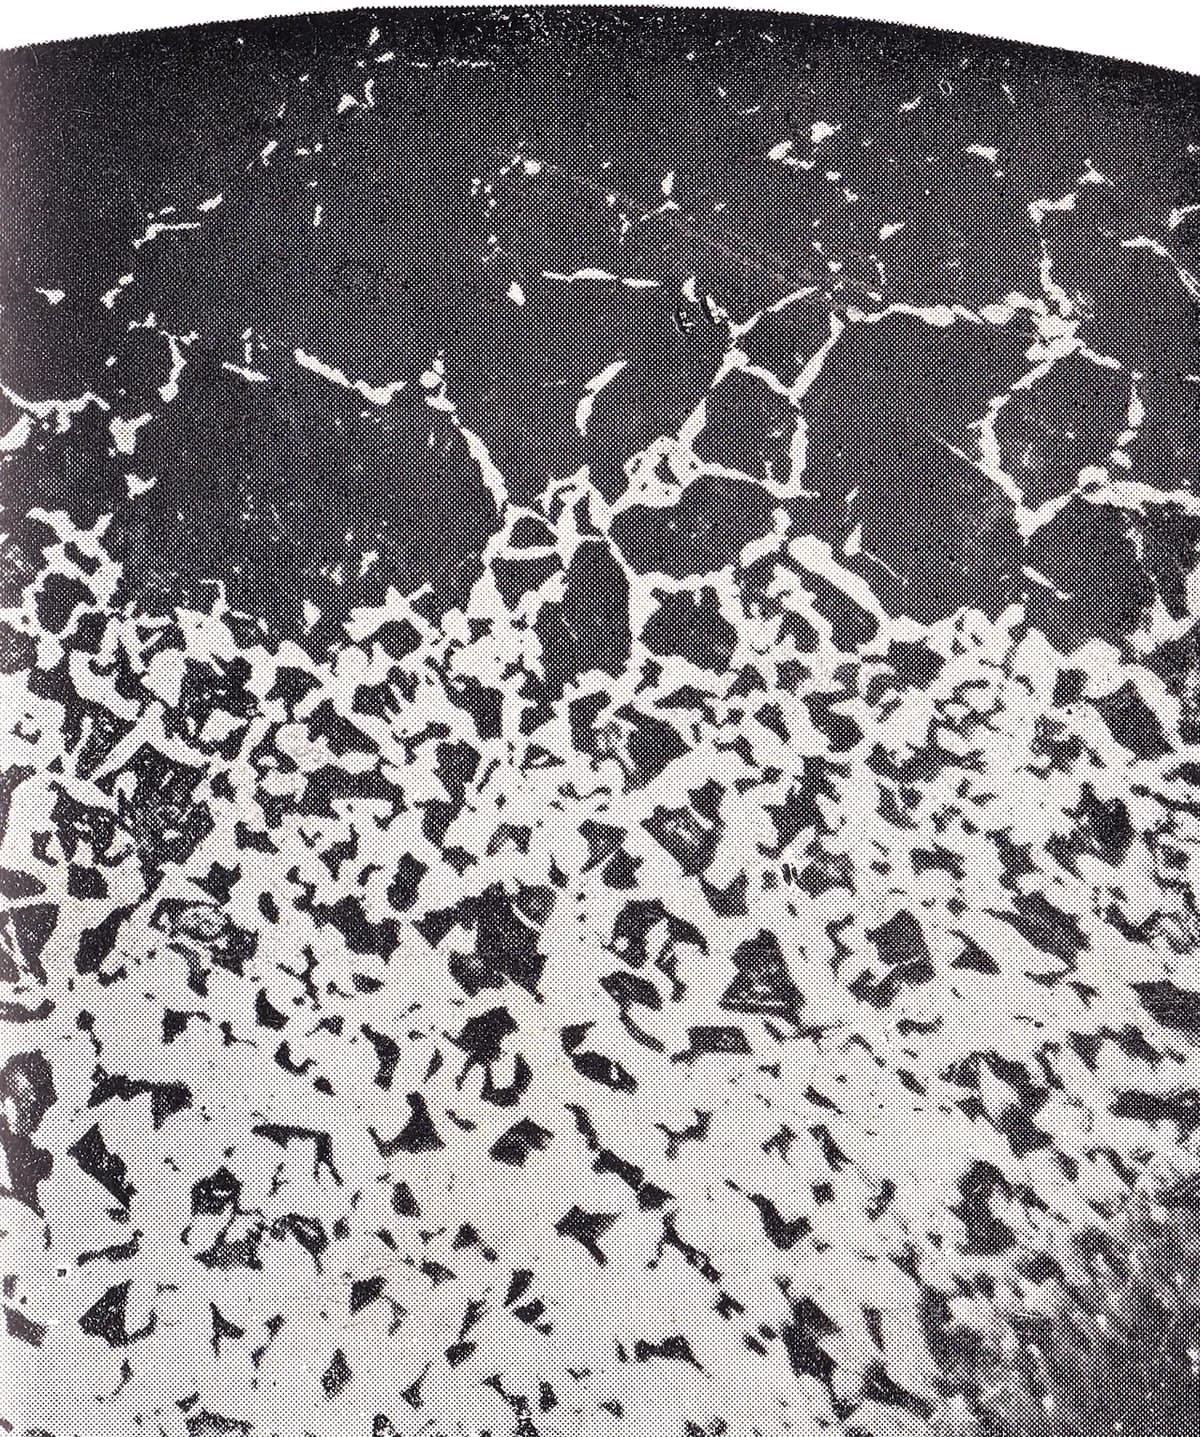
- 切断してエッチングした試料では、縁のまわりに、均一な深さの濃いまたは薄い縁取りが見えます。
比較
動画を見る
Artisan Makes · 簡単な説明のあと、工房での肌焼き
THE FACILITY · 固体浸炭、焼入れ、その前後のやすりテスト
ION HEAT · 2つの窒化方式の違い
Ionitech Ltd. · プラズマ窒化チャンバー内で光る部品
実写真を見る
- Wikipedia: 浸炭 — 浸炭の方法と硬化した部品
- Wikipedia: 窒化 — ガス窒化、ソルトバス窒化、プラズマ窒化
- Wikimedia Commons の写真検索
覚えておこう
- 肌焼きは、粘り強い芯の上に硬い表皮をつくります。
- 浸炭は高温で炭素を加えてから焼入れします。窒化はより低い温度で窒素を加え、焼入れはしません。
- 摩耗と衝撃の両方に耐えなければならない歯車や軸にぴったりです。