

PVD コーティング(真空中の薄膜)
ターゲットからたたき出された原子が、真空中で部品をコーティングする
PVD(物理蒸着)は、真空の中で原子ひとつずつ積み上げて、厚さ数ミクロンの金属やセラミックの膜で部品をコーティングする工程です。多くのドリルの金色の層は、窒化チタンの PVD コーティングです。工具の寿命を数倍に延ばし、腕時計や蛇口に、硬くて長持ちする色を与えます。
しくみ
洗浄してセットする。 部品を、多くは超音波洗浄槽で、完全にきれいに洗い、コーティング中に回転する治具に取り付けます。油やほこりがわずかでも残ると、膜が付きません。
排気して加熱する。 ポンプが空気を抜き、圧力が通常のおよそ 100 万分の 1 になるまで下げます。ヒーターが部品を、通常 200〜500 °C にし、短時間のアルゴンイオンの照射で、表面を洗浄します。
ターゲットから原子をたたき出す。 アルゴンガスをプラズマ(光を放つ、電気を帯びたガス)にします。そのイオンが、コーティングする金属の板であるターゲットに衝突し、原子をたたき出します。これがスパッタリングです。ほかの装置では、電気アークや単純な蒸発で原子を放ちます。
飛んで反応する。 放たれた原子はまっすぐ飛び、見える範囲のあらゆるものに付着します。チャンバーに送り込んだ窒素がそれと反応するので、チタンは硬い金色の窒化チタン(TiN)として付着します。
回転させて積み上げる。 治具が回転し、どの面にも均等に付きます。膜は通常 1〜5 µm の厚さまで成長し、そのあとチャンバーは冷却され、大気開放されます。
主なポイント
- 材料
- コーティング:TiN、TiAlN、CrN、DLC(ダイヤモンドライクカーボン)、アルミニウム、クロム。部品:工具鋼、超硬、ステンレス鋼、ガラス、一部のプラスチック
- 代表的な部品
- ドリル、エンドミル、インサート、金型、時計ケース、蛇口、レンズ、チップ
- 部品サイズ
- 小さなインサートから、長さ数十センチの部品まで。チャンバーの大きさで制限される
- 精度
- 膜は通常 1〜5 µm、数分の 1 ミクロンまで薄くもできる。部品の寸法はほとんど変わらない
- 表面仕上げ
- 下の表面を写し取る(磨けば磨いたまま)。色は金色(TiN)から黒(DLC)まで
- 向いているロット数
- 1 回の装填で小さな部品を数百から数千個。コーティングの受託サービスでは少量にも対応
- 金型・設備コスト
- 高い:産業用装置は通常、数十万から 100 万ドル超。満載のバッチなら、1 個あたりのコストは低い
- 速度
- 1 バッチは、装填から取り出しまで通常数時間
強みと限界
強み
- 非常に硬い薄膜で、鋭い刃先を鋭いまま保つ
- 金、黒、ブロンズなど、多くの硬質で装飾的な色
- 穏やかな温度:ほとんどの工具鋼が硬さを保つ
- クリーンで乾式の工程で、廃液が出ない
限界
- 直進性:深い穴や隠れた面には、コーティングがほとんど、あるいはまったく付かない
- 真空チャンバーが必要:機械のコストが高く、バッチ処理
- 部品は完全にきれいでなければならない。さもないと膜がはがれる
- 傷を埋めたり、摩耗した部品を再生したりするには薄すぎる
使われる場所
- 切削工具金色の TiN のドリル、黒っぽい TiAlN のエンドミル、超硬インサート
- 金型とダイ射出成形金型や成形工具の耐摩耗膜
- 時計とジュエリー鋼のケースやバンドの、黒、金、ローズゴールドの仕上げ
- 住まいと水まわりブラッシュドニッケルや真ちゅう調の蛇口とドアハンドル
- 光学とエレクトロニクスレンズの反射防止層、チップやディスプレイ上の金属膜
- 自動車CrN や DLC のコーティングを施したピストンリングとエンジン部品
見分け方
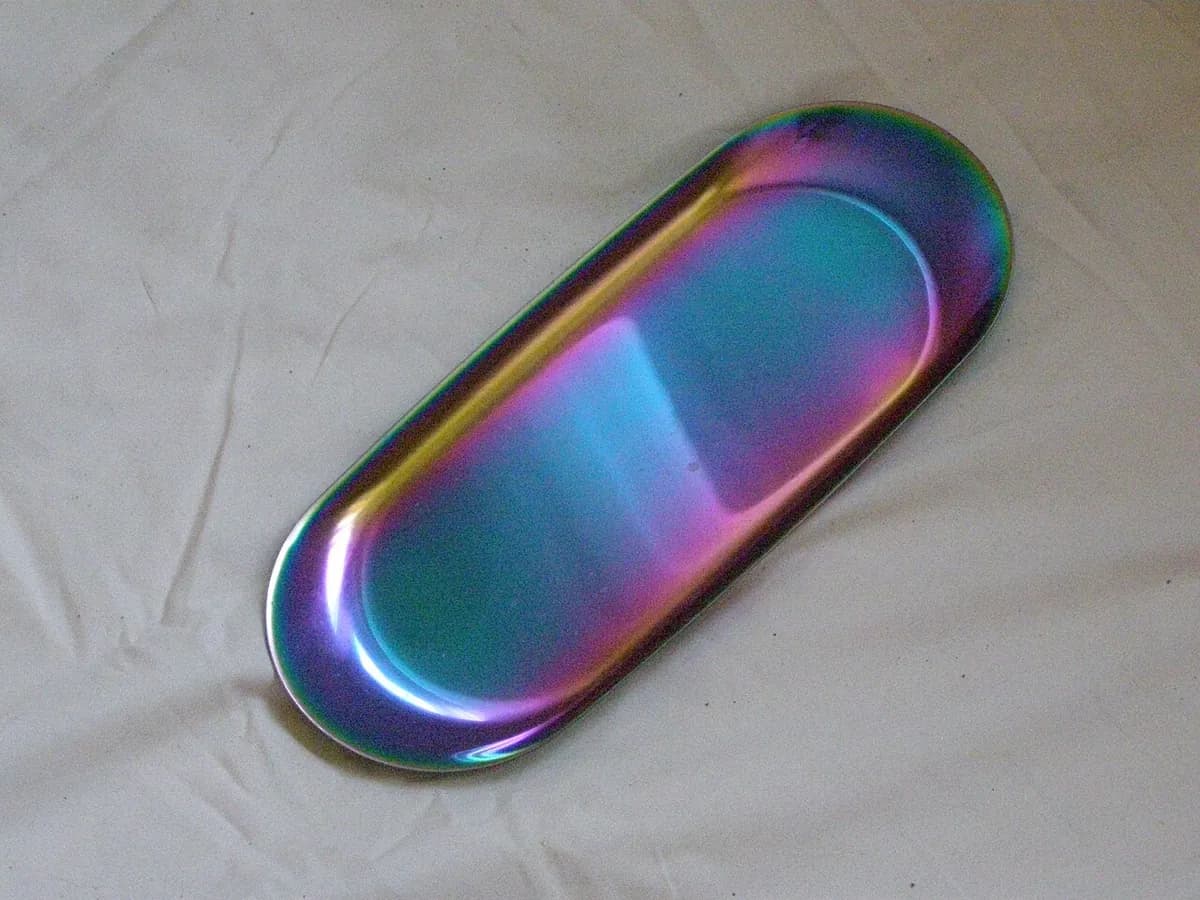
- 金属の上の、薄くて均一な色:ドリルでは金色、切削工具では紫黒色やブロンズ色。
- 色は外側の面と切れ刃には完璧にのりますが、深い穴や溝の奥では薄れます。
- たれ、流れ、厚い縁がない:金属そのものの色が変わったように見えます。
- 同じ色の塗料と違って、非常に傷がつきにくい。
比較
動画を見る
Korvus Technology · PVD の基本。装置メーカーによる解説
Plansee · ターゲットからスパッタされる原子のアニメーション
CICEL COMPANY · 洗浄から取り出しまでの、工場での全作業の流れ
Oerlikon · 産業用のコーティング装置はどんな見た目か
実写真を見る
- Wikipedia:Physical vapor deposition — 手法(スパッタリング、アーク、蒸着)と用途。写真へのリンク付き
- Wikimedia Commons の写真検索
覚えておこう
- PVD は、真空の中で硬い膜を原子ひとつずつ積み上げ、通常は厚さ 1〜5 µm です。
- 原子はまっすぐ飛ぶので、隠れた面にはコーティングがほとんど付きません。
- 多くのドリルの金色は、PVD の窒化チタンです。
コーティングと表面仕上げのほかのレッスン
100 のプロセスすべて
 11.1スプレー塗装液体の塗料を細かい霧にして、乾燥または硬化させるレッスンを開く
 11.2粉体塗装帯電した乾いた粉が部品に付着し、オーブンで溶けるレッスンを開く
 11.3スクリーン印刷メッシュのステンシルを通してインクを押し出すレッスンを開く
 11.4溶融亜鉛めっき鋼を溶けた亜鉛に浸し、結合した亜鉛の層をつくるレッスンを開く
 11.5電気めっき(クロム、ニッケル、亜鉛)電流で浴から金属を析出させるレッスンを開く
 11.6陽極酸化(アルマイト)電流で、アルミそのものから硬い酸化皮膜を育てるレッスンを開く
 11.7電鋳原型の上に厚くめっきを育て、それを引き離すレッスンを開く
 11.9CVD コーティングガスが熱い表面で反応し、膜を残すレッスンを開く
 11.10溶射(プラズマ、HVOF、アーク)溶けた液滴を部品に吹き付け、積み重ねて皮膜にするレッスンを開く
 11.11コールドスプレー固体の金属粒子が、速度だけで溶接されるレッスンを開く