

溶射(プラズマ、HVOF、アーク)
溶けた液滴を部品に吹き付け、積み重ねて皮膜にする
溶射は、皮膜にする材料を小さな液滴に溶かし、部品に吹き付けます。液滴は衝突して平らにつぶれ、積み重なって厚い層になります。溶射した亜鉛は鋼橋を守り、溶射したセラミックはジェットエンジン部品を熱から守り、溶射した金属は摩耗した軸を再生します。
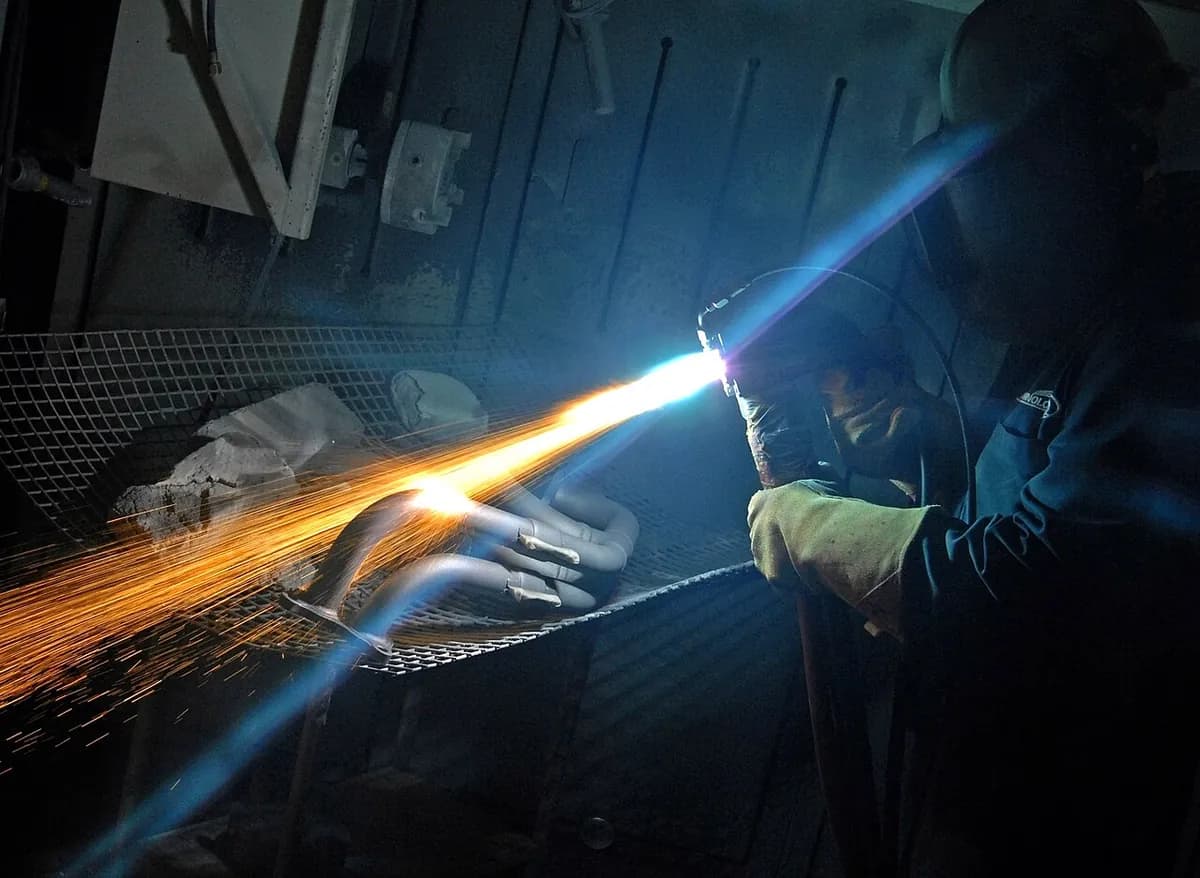
しくみ
表面を準備する。 部品を洗浄し、むき出しのままにする部分はマスキングして、表面をグリットブラスト(硬い粒子を吹き付けること)で粗くします。粗い表面が、液滴がしがみつく足がかりになります。
材料を溶かす。 ガンが粉末またはワイヤーを溶かします。プラズマガンは電気アークでガスを約 10,000 °C のプラズマ(電気を帯びたガス)にします。HVOF ガン(高速フレーム溶射)は燃料を酸素で燃やし、ワイヤーアークガンは 2 本の金属ワイヤーを電気アークで溶かします。
液滴を撃ち出す。 熱いガスのジェットが、溶けた液滴を毎秒数百メートルで部品に叩きつけます。
つぶれて凍る。 液滴は衝突すると薄いパンケーキのような形(スプラット)に平らにつぶれ、ほぼ一瞬で凍ります。部品自体は比較的低温のままで、約 150 °C 未満であることがよくあります。
積み上げて仕上げる。 ロボットがガンを往復させるので、スプラットが積み重なって、通常 0.1–1 mm の厚さの皮膜になります。表面は粗く仕上がるため、精密な部品はあとで研削や研磨をします。
主なポイント
- 材料
- 金属(亜鉛、アルミニウム、ステンレス鋼、ニッケル合金)、炭化物(炭化タングステン–コバルト)、セラミック(アルミナ、ジルコニア)、一部のプラスチック
- 代表的な部品
- 軸、ロール、タービンブレード、ボイラー管、ポンプ部品、インプラント、橋
- 部品サイズ
- 小さなインプラントから橋全体や貯蔵タンクまで。ガンが表面に届きさえすれば加工できます
- 精度
- 皮膜の厚さは約 0.05–3 mm、溶射したままで約 ±0.05 mm。研削後はさらに高精度
- 表面仕上げ
- 溶射したままではマットで粗く、細かいサンドペーパーのよう。炭化物は研削して鏡面にできます
- 向いているロット数
- 1 点ものの補修から、航空宇宙や自動車部品の量産まで
- 金型・設備コスト
- フレームガンやアークガンは数千ドル。ロボットとブース付きのプラズマや HVOF のセルは数十万ドルになることも多い
- 速度
- 通常、皮膜を 1 時間に数キログラム。部品 1 個で数分から数時間
強みと限界
強み
- 厚い皮膜、最大で数ミリメートル
- 溶けるものならほぼ何でも:金属、セラミック、炭化物
- 部品は比較的低温のままなので、反ったり熱処理の効果を失ったりしません
- 摩耗した部品や加工ミスをした部品を再生できる
限界
- 直線視野:ガンから表面が見える必要があり、深い穴は難しい
- 皮膜には小さな気孔が残り、溶け合うのではなく機械的に食いついて付着する
- 溶射したままでは粗く、精密な部品は研削が必要
- 騒音、粉塵、強い光を伴う:密閉ブースかロボットが必要
使われる場所
- 航空宇宙タービンブレードの遮熱セラミック、降着装置の硬質炭化物
- インフラ橋、風力発電タワー、タンクを錆から守る亜鉛とアルミニウム
- エネルギーボイラー管やポンプ部品の耐食層
- 製紙工場と製鉄所大型ロールの硬質炭化物皮膜
- 医療股関節インプラントの多孔質チタンやハイドロキシアパタイト(骨に似た鉱物)。骨が入り込んで定着します
- 補修摩耗した軸、ベアリングの座、ポンプハウジングの再生
見分け方
- マットでややざらついた皮膜で、灰色のことが多く、手ざわりは細かいサンドペーパーのようです。
- シャープなマスキングの線で止まっている皮膜のエッジ。
- 拡大すると、小さな気孔を含む、パンケーキを重ねたような層状の組織が見えます。
- 軸やロールにある、研削された鏡のように明るい炭化物の帯。周囲の鋼とは色が違います。
比較
動画を見る
Austchrome · HVOF ガンが緻密で硬い皮膜をつくる仕組み
Curtiss-Wright Surface Technologies · 現場の全工程:マスキング、グリットブラスト、ロボット溶射
MTU Aero Engines · ロボットでジェットエンジン部品をプラズマ溶射する様子
Alec Steele · 工房で試す、フレーム、アーク、粉末の溶射
実写真を見る
- Wikipedia:Thermal spraying — すべての方式(プラズマ、HVOF、ワイヤーアーク、フレーム)と用途、写真へのリンク付き
- Wikimedia Commons の写真検索
覚えておこう
- 溶射は、材料を溶かし、液滴を部品に吹き付けて、積み重ねて皮膜にします。
- 皮膜は厚く(通常 0.1–1 mm)粗いですが、部品は比較的低温のままです。
- プラズマ、HVOF、ワイヤーアークの各ガンは、主に熱のつくり方が違います。
コーティングと表面仕上げのほかのレッスン
100 のプロセスすべて
 11.1スプレー塗装液体の塗料を細かい霧にして、乾燥または硬化させるレッスンを開く
 11.2粉体塗装帯電した乾いた粉が部品に付着し、オーブンで溶けるレッスンを開く
 11.3スクリーン印刷メッシュのステンシルを通してインクを押し出すレッスンを開く
 11.4溶融亜鉛めっき鋼を溶けた亜鉛に浸し、結合した亜鉛の層をつくるレッスンを開く
 11.5電気めっき(クロム、ニッケル、亜鉛)電流で浴から金属を析出させるレッスンを開く
 11.6陽極酸化(アルマイト)電流で、アルミそのものから硬い酸化皮膜を育てるレッスンを開く
 11.7電鋳原型の上に厚くめっきを育て、それを引き離すレッスンを開く
 11.8PVD コーティング(真空中の薄膜)ターゲットからたたき出された原子が、真空中で部品をコーティングするレッスンを開く
 11.9CVD コーティングガスが熱い表面で反応し、膜を残すレッスンを開く
 11.11コールドスプレー固体の金属粒子が、速度だけで溶接されるレッスンを開く