

コールドスプレー
固体の金属粒子が、速度だけで溶接される
コールドスプレーは、固体の金属粉末を非常に高速で部品に吹き付け、粒子は溶けることなく、衝突の際に溶接されます。炎のない溶射(溶射)と考えてください。摩耗した航空機や船の部品を補修でき、層を重ねて金属部品全体をつくることもできます。
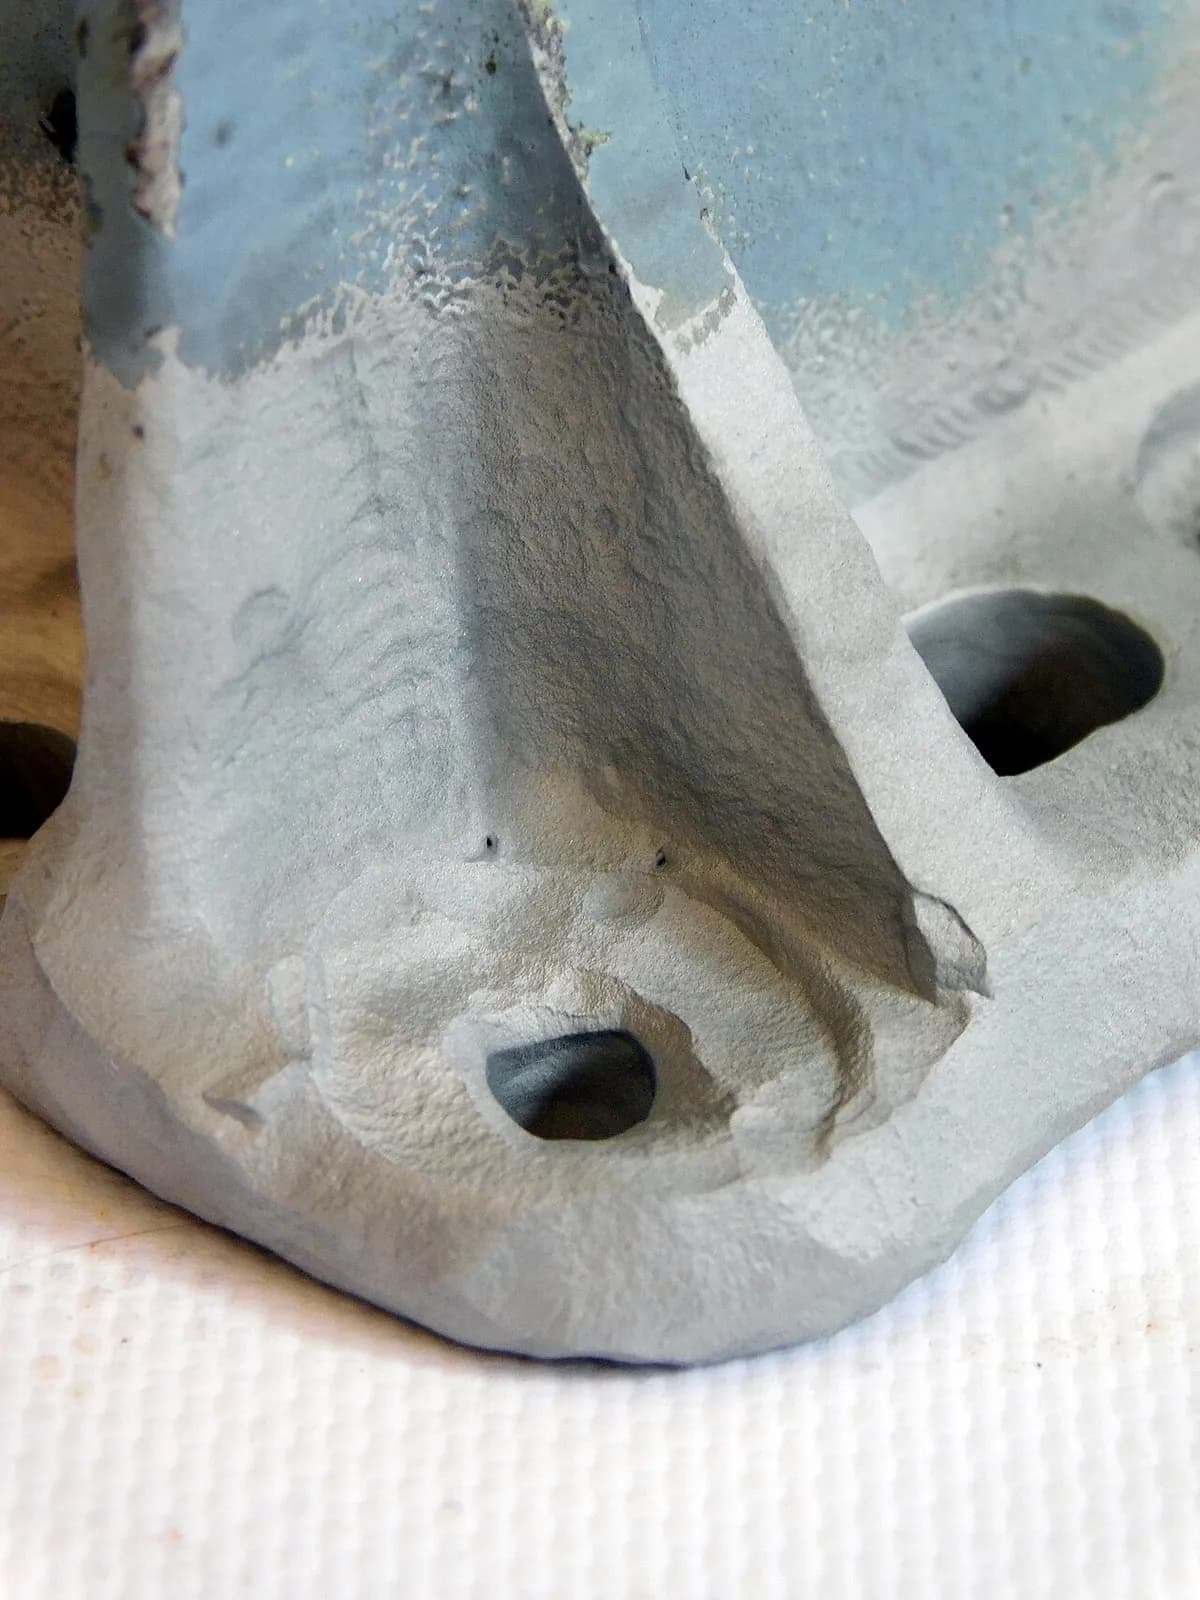
しくみ
ガスを加熱する。 高圧(通常の空気圧の数十倍になることが多い)の窒素またはヘリウムを加熱します。通常は数百度で、最高でも約 1,000 °C です。これは粉末の融点よりずっと低い温度です。
粉末を加える。 フィーダーが、直径およそ 10–50 µm の細かい金属粒子を、ガスの流れに計量して送り込みます。
加速する。 先細末広ノズル(狭まってから広がるノズル、ラバルノズルという)が、ガスを超音速にします。それが粒子を、およそ 500–1,000 m/s まで加速します。
衝突して接合する。 固体の粒子は、衝突で平らにつぶれます。その衝撃で薄い酸化皮膜が壊れ、きれいな金属同士が押し合って、固体のまま(溶けずに)溶接されます。
積み上げて機械加工する。 ロボットがノズルを部品の上で動かし、粒子が積み重なって、数分の1ミリから数センチまでの緻密な堆積物になります。表面は粗いので、そのあと機械加工で形を整えます。
主なポイント
- 材料
- 延性のある金属:アルミニウム、銅、チタン、ニッケル、タンタル、鋼。一部の金属とセラミックスの混合物。硬くてもろい粉末は、うまく吹き付けられません
- 代表的な部品
- 補修したハウジングや軸、防食コーティング、銅の層、ロケットのノズル、リング
- 部品サイズ
- 小さな補修から、大きな部品への数センチ厚の堆積まで。ロボットの届く範囲で制限される
- 精度
- 吹き付けたままだと粗く、約 ±1 mm。最終的な形は機械加工でつくる
- 表面仕上げ
- 吹き付けたままは粗くつや消し。機械加工した面は、中実の金属のように見える
- 向いているロット数
- 補修、1品もの、少量生産。量産向けのコーティング
- 金型・設備コスト
- 型は不要。装置は数十万ドルになることが多く、ガス代もかかる(ヘリウムは高価)
- 速度
- 堆積が速く、アルミや銅なら通常 1 時間あたり数キログラム
強みと限界
強み
- 溶かさない:酸化がなく、部品への熱損傷も少ない
- コーティングから厚い造形まで、緻密な堆積ができる
- 溶接が難しい金属同士も接合できる
- 速く、現場での補修に向く
限界
- 延性のある(曲がる)金属でしか使えない
- 粗いニアネットシェイプで、機械加工が必要
- どんな吹き付けとも同じく、直線で届く範囲に限られる
- 最高品質のためのヘリウムは高価で、噴流は非常にうるさい
使われる場所
- 航空宇宙・防衛腐食したマグネシウムやアルミニウムのギヤボックスハウジングの修復
- 宇宙ロケットエンジンのノズル用の銅とニッケルの層
- エレクトロニクスとエネルギーヒートシンクや電気接点用の、アルミニウム上の銅
- 石油・ガス・海洋耐食層、軸やバルブの補修
- 製造リング、フランジ、ニアネットシェイプ部品の積層造形
見分け方
- 古い部品の上に、厚くて緻密に盛られた金属。多くは、部品自体とは違う金属です。
- 溶接と違って、補修した部分のまわりに、焼け色、スケール、焦げ跡がありません。
- 吹き付けたままの表面は、粗い紙やすりのように粗くつや消し。機械加工後は、ふつうの金属です。
- 顕微鏡で見ると、平らになった粒子がぎっしり詰まり、ほとんど孔がありません。
比較
動画を見る
TWI Ltd · 専門家が、工程、材料、装置を解説
Impact Innovations | Cold Spray Made In Germany · 銅とニッケルを吹き付けてから、機械加工でロケットのノズルにする
UTBM Université de Technologie Belfort-Montbéliard · 大学の研究室で、コールドスプレーにより金属部品を造形
3DPrint.com · ロボットがシリンダー内部で磁石に吹き付ける
実写真を見る
- Wikipedia: コールドスプレー — 歴史、速度、ガス、用途。ほぼテキストで、写真は少なめ
- Wikimedia Commons の写真検索
覚えておこう
- コールドスプレーは、固体の金属粒子を速度だけで溶かさずに溶接します。
- 延性のある金属と、超音速ノズルが必要です。
- 補修と、厚くて緻密な金属の造形で威力を発揮します。
コーティングと表面仕上げのほかのレッスン
100 のプロセスすべて
 11.1スプレー塗装液体の塗料を細かい霧にして、乾燥または硬化させるレッスンを開く
 11.2粉体塗装帯電した乾いた粉が部品に付着し、オーブンで溶けるレッスンを開く
 11.3スクリーン印刷メッシュのステンシルを通してインクを押し出すレッスンを開く
 11.4溶融亜鉛めっき鋼を溶けた亜鉛に浸し、結合した亜鉛の層をつくるレッスンを開く
 11.5電気めっき(クロム、ニッケル、亜鉛)電流で浴から金属を析出させるレッスンを開く
 11.6陽極酸化(アルマイト)電流で、アルミそのものから硬い酸化皮膜を育てるレッスンを開く
 11.7電鋳原型の上に厚くめっきを育て、それを引き離すレッスンを開く
 11.8PVD コーティング(真空中の薄膜)ターゲットからたたき出された原子が、真空中で部品をコーティングするレッスンを開く
 11.9CVD コーティングガスが熱い表面で反応し、膜を残すレッスンを開く
 11.10溶射(プラズマ、HVOF、アーク)溶けた液滴を部品に吹き付け、積み重ねて皮膜にするレッスンを開く