

電気めっき(クロム、ニッケル、亜鉛)
電流で浴から金属を析出させる
電気めっきは、電流を使って、部品をクロム、ニッケル、亜鉛などの別の金属の薄い層で覆います。洗面所の蛇口の光るクロムや、ボルトの黄色みがかった亜鉛は、どちらも電気めっきです。部品の正確な形を保ったまま、見た目、防錆、耐摩耗性を加えます。
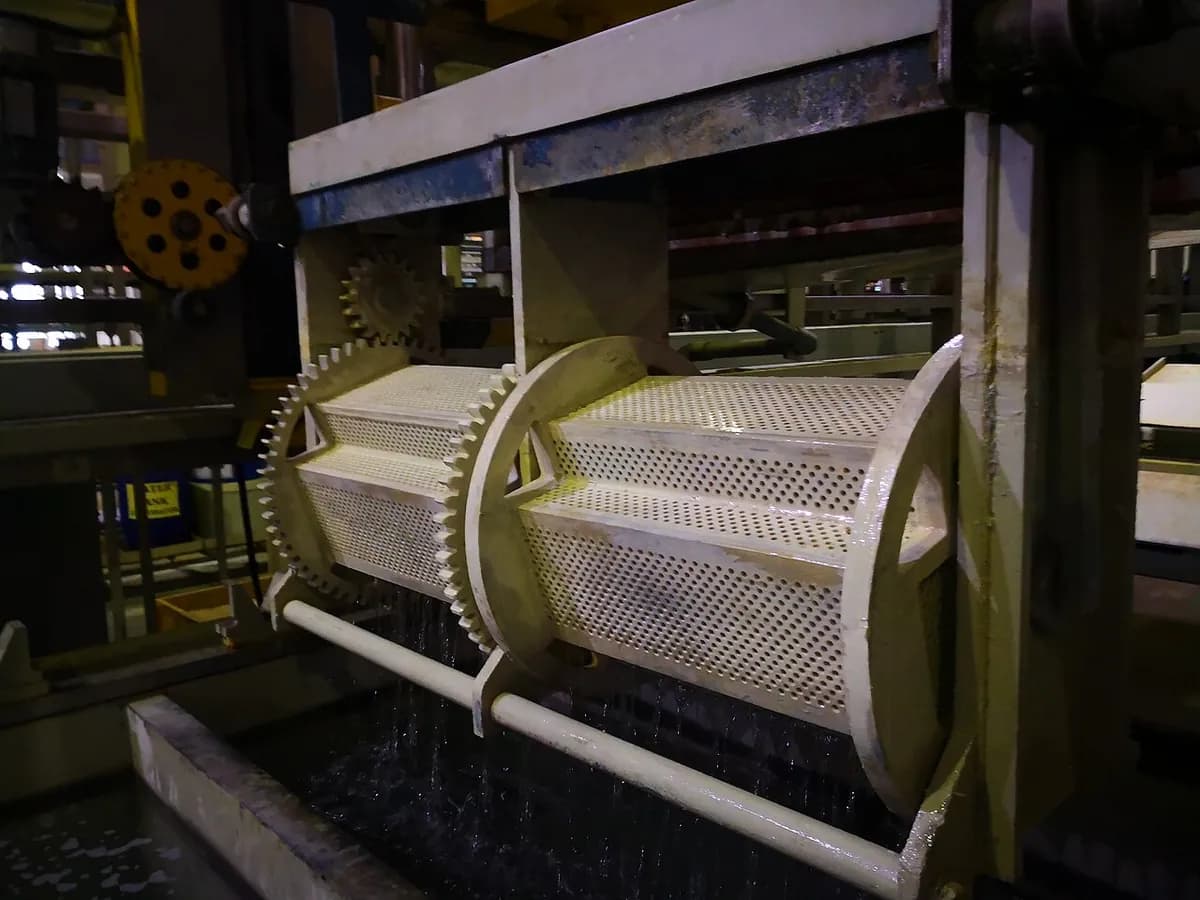
しくみ
洗浄して治具に掛ける。 部品を脱脂して水洗し、酸に短時間浸して酸化皮膜を除きます(活性化)。そのあと、治具に掛けるか、電気を通すバレルの中で回転させます。
電解液に浸す。 槽には、電解液(めっきする金属の塩、たとえば硫酸ニッケルを溶かした水)が入っています。浴は温めてかき混ぜることが多いです。
電流を流す。 直流電源(整流器)が、部品をマイナス側につなぎ、陰極にします。プラス側にあるめっき金属の棒が陽極です。
イオンが移動してめっきされる。 金属イオンはプラスの電荷をもつので、部品に向かって移動します。そこで電子を受け取り、濡れているすべての面に、原子ひとつずつ固体の金属に戻ります。
陽極が溶ける。 金属が溶液から出ていくと、ニッケルや亜鉛の陽極が溶けてそれを補います。クロム浴では陽極は溶けないので、かわりに薬品を補給します。
水洗して繰り返す。 部品は槽ごとに水洗されます。装飾クロムは、銅、ニッケル、クロムの浴を順に通ります。亜鉛めっきした部品は、通常、不動態化処理(薄い化成皮膜で、耐食性を高め、青や黄色の色合いをつける)に浸します。
厚さは電流と時間で決まります。電流が大きいか、時間が長いほど、被膜は厚くなります。めっきは、電界がもっとも強い縁や角では速く付き、穴やくぼみでは遅くなります。
主なポイント
- 材料
- クロム、ニッケル、亜鉛、銅、スズ、銀、金のコーティング。鋼、真鍮、銅、アルミニウム、そして先に導電化したプラスチックの上に
- 代表的な部品
- 蛇口、自動車のトリム、ボルトとねじ、油圧ピストンロッド、電気接点、ジュエリー
- 部品サイズ
- 小さなコネクターのピンから、長さ数メートルのロールやロッドまで。限界は槽で決まります
- 精度
- 非常に薄く制御しやすい:亜鉛は通常 5–25 µm、装飾クロムは 1 µm よりずっと薄く、硬質クロムは数十から数百 µm
- 表面仕上げ
- 下地の表面を写す:研磨した部品は鏡のように光り、つや消しの部品はつや消しのまま
- 向いているロット数
- 1個の補修から、バレルラインでの数百万個のファスナーまで
- 金型・設備コスト
- ラックや治具は安価。槽、ホイスト、排水処理を備えた自動めっきラインは、数十万から数百万ドル
- 速度
- 薄い亜鉛や装飾クロムなら数分、厚い硬質クロムなら何時間も
強みと限界
強み
- 薄く均一な被膜で、部品の寸法が保たれる
- 見た目、耐食性、耐摩耗性、導電性のために、多くの金属を使える
- 鏡のように光る装飾仕上げ
- 大ロットでは、とくにバレルなら1個あたりが安い
限界
- 深い穴やくぼみでは不均一で、縁には余計に付く
- 有毒な薬品(たとえば六価クロムやシアンの浴)を使い、厳格な廃液処理が必要
- めっき中に発生する水素が高強度鋼をもろくすることがあるので、部品はあとでベーキングする
- すべての工程が完璧な洗浄に左右され、前処理が悪いと被膜がはがれたりふくれたりする
使われる場所
- 自動車亜鉛めっきのファスナーとブラケット、クロムのトリム、ニッケルめっきの部品
- 配管と住まいクロムの蛇口、シャワーヘッド、ドアハンドル
- 油圧と機械硬質クロムのピストンロッド、ロール、金型
- エレクトロニクスコネクタの金とスズ、回路基板の銅とニッケル
- 航空宇宙降着装置の部品やファスナーのカドミウムまたは亜鉛ニッケル
- ジュエリーと硬貨安価な金属の上の金や銀のめっき
見分け方
- 下の部品の細部、傷、研磨の線まで、すべてたどる非常に薄い被膜。
- わずかに青みがかった鏡のように光るクロム、またはねじについた、不動態化した亜鉛の虹色、黄色、青の光沢。
- 接点の跡:部品がラックに触れていた場所の、小さな地肌またはくすんだ点。
- 不具合があると、光沢の下に小さな孔やふくれができたり、鋭い縁がはがれたりします。
比較
動画を見る
VIEW CHEM · 陽極、陰極、イオンの流れをアニメーションで
Mayer Motorsports · 工房の見学:研磨のあと、銅、ニッケル、クロム
Proinvest Group | Unlimited Steel Solutions · 油圧ロッドへの産業用硬質クロム
Riley Surface World · ガントリーと槽を備えた、自動バレル亜鉛めっきライン
実写真を見る
- Wikipedia: 電気めっき — 原理の図とめっきラインの写真
- Wikipedia: クロムめっき — クロムめっきされた自動車やバイクの部品、装飾クロムと硬質クロムの違い
- Wikimedia Commons の写真検索
覚えておこう
- 部品がマイナスの電極になり、浴の中のプラスの金属イオンがそこに着いて金属になります。
- 電流と時間で厚さが決まり、1 µm 未満から数百 µm までです。
- きれいな部品と、有毒な浴の安全な取り扱いが、めっきの成否を分けます。
コーティングと表面仕上げのほかのレッスン
100 のプロセスすべて
 11.1スプレー塗装液体の塗料を細かい霧にして、乾燥または硬化させるレッスンを開く
 11.2粉体塗装帯電した乾いた粉が部品に付着し、オーブンで溶けるレッスンを開く
 11.3スクリーン印刷メッシュのステンシルを通してインクを押し出すレッスンを開く
 11.4溶融亜鉛めっき鋼を溶けた亜鉛に浸し、結合した亜鉛の層をつくるレッスンを開く
 11.6陽極酸化(アルマイト)電流で、アルミそのものから硬い酸化皮膜を育てるレッスンを開く
 11.7電鋳原型の上に厚くめっきを育て、それを引き離すレッスンを開く
 11.8PVD コーティング(真空中の薄膜)ターゲットからたたき出された原子が、真空中で部品をコーティングするレッスンを開く
 11.9CVD コーティングガスが熱い表面で反応し、膜を残すレッスンを開く
 11.10溶射(プラズマ、HVOF、アーク)溶けた液滴を部品に吹き付け、積み重ねて皮膜にするレッスンを開く
 11.11コールドスプレー固体の金属粒子が、速度だけで溶接されるレッスンを開く